- အိမ်
- ကြှနျုပျတို့အကွောငျး
- ထုတ်ကုန်များ
- အသုံးချမှု
- သတင်း
- ဒေါင်းလုဒ်လုပ်ပါ။
- စုံစမ်းမေးမြန်းရန်ပေးပို့ပါ။
- ကြှနျုပျတို့ကိုဆကျသှယျရနျ
Burmese
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
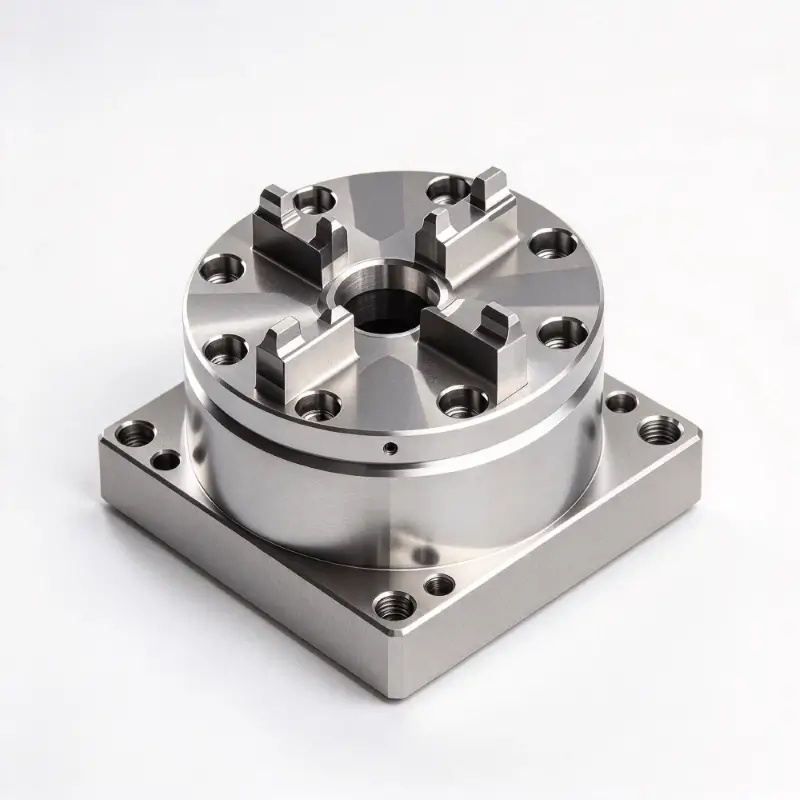
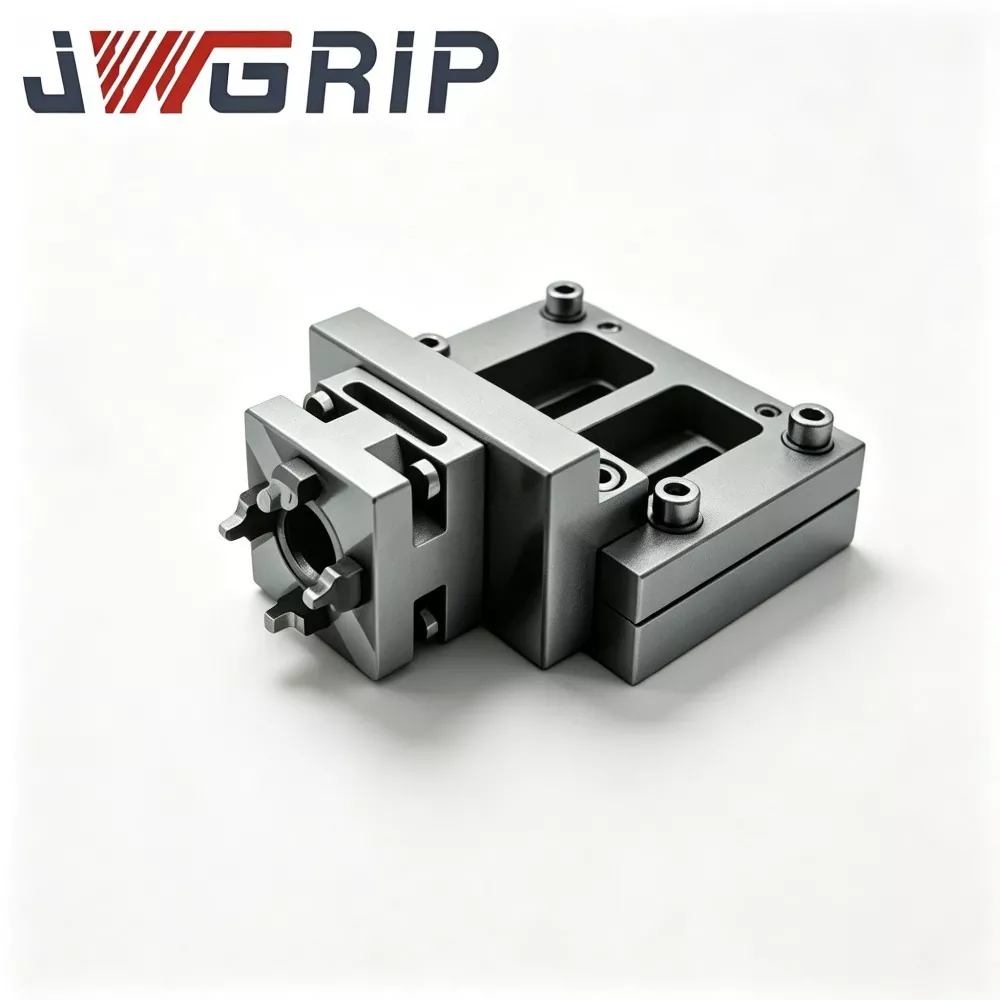
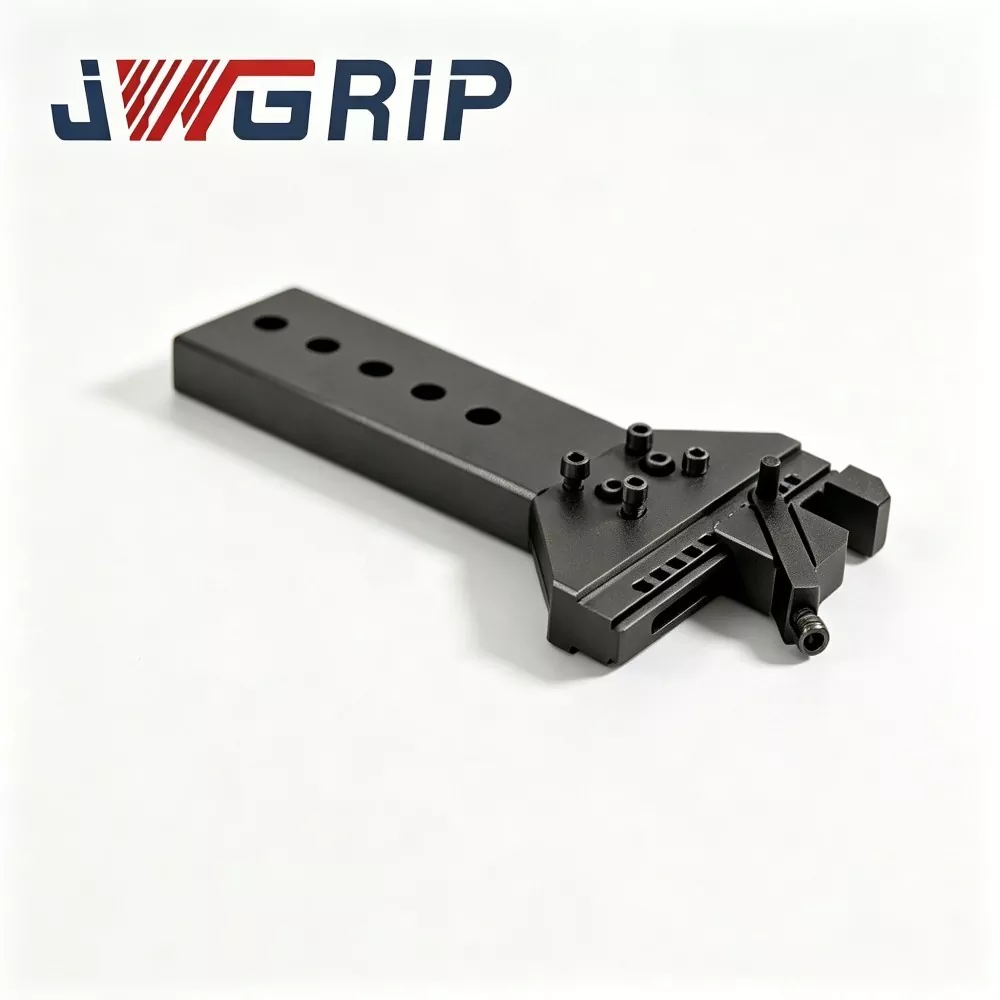

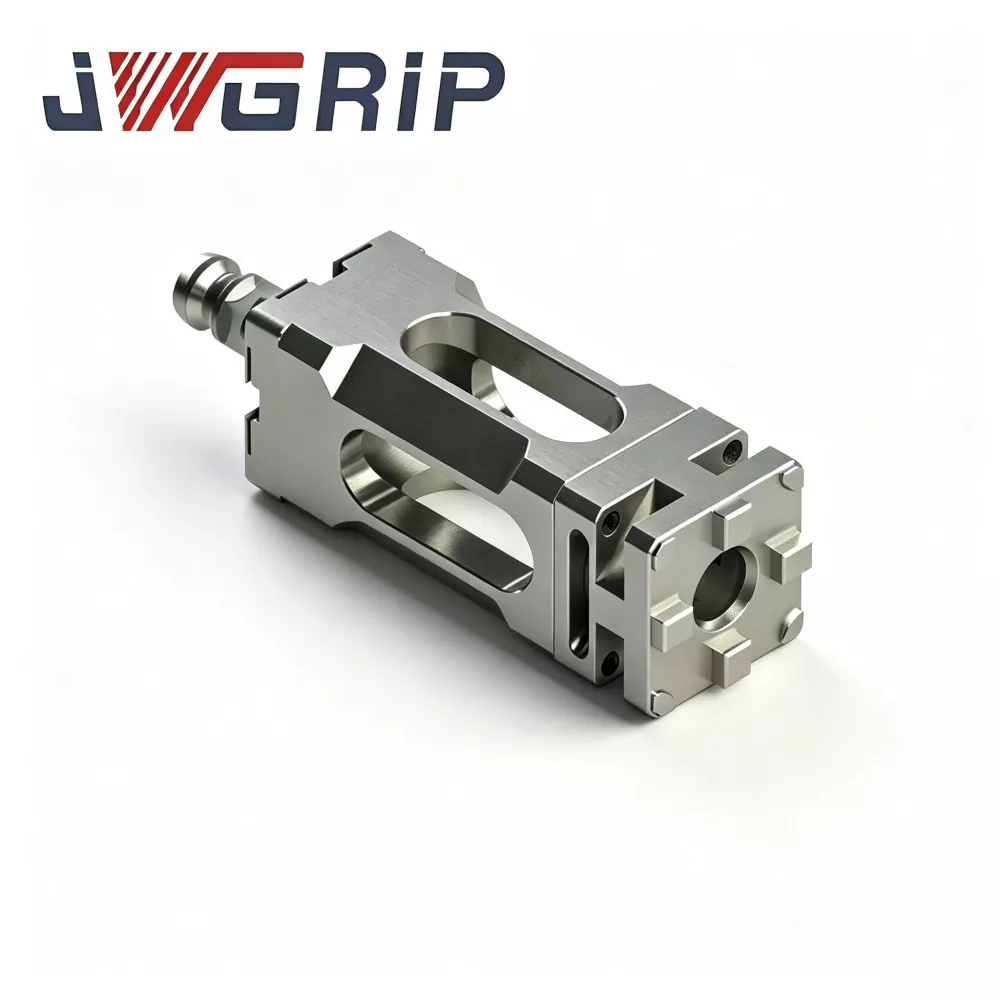
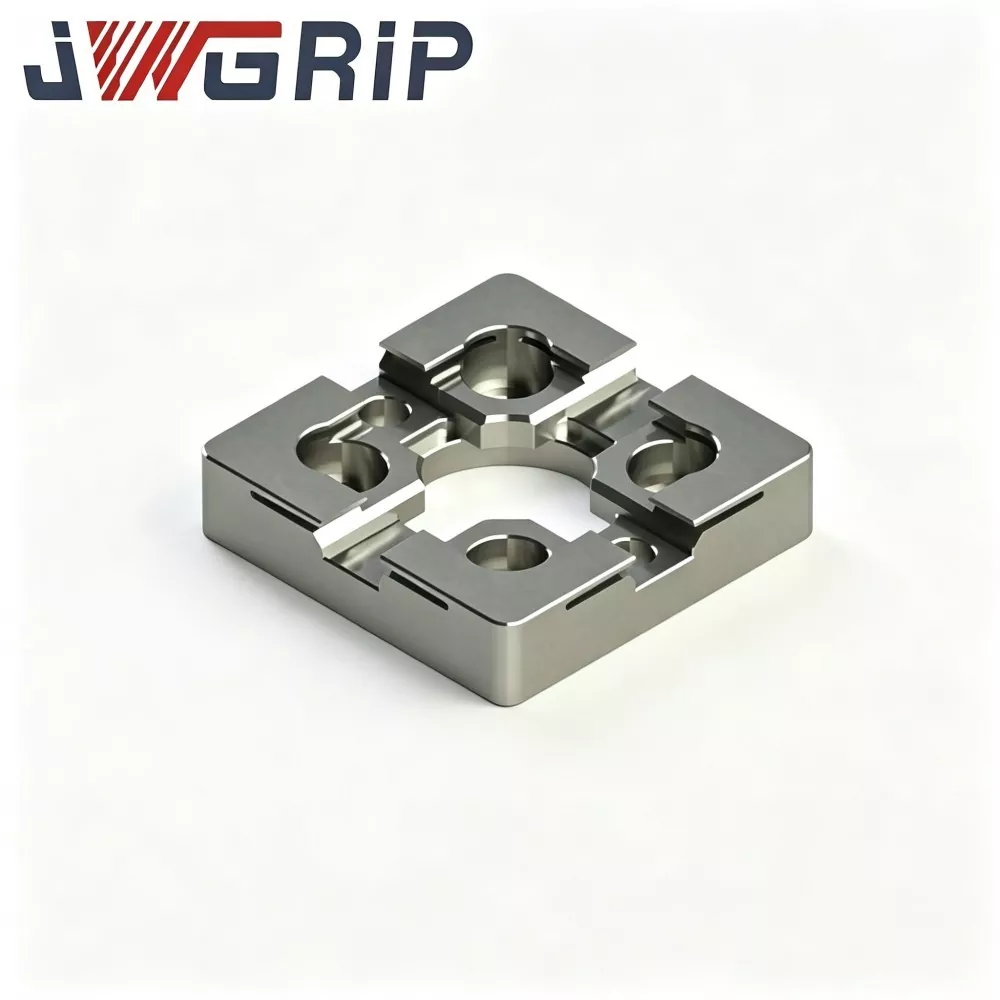
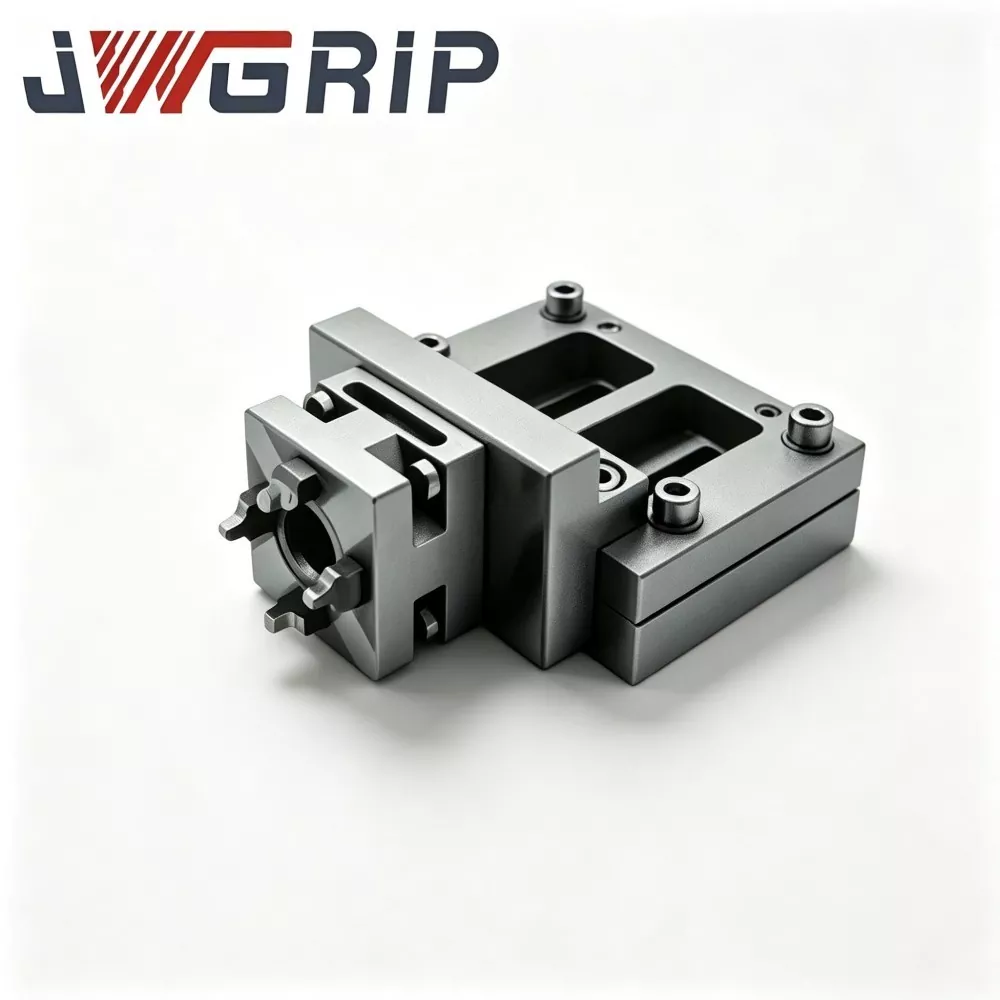
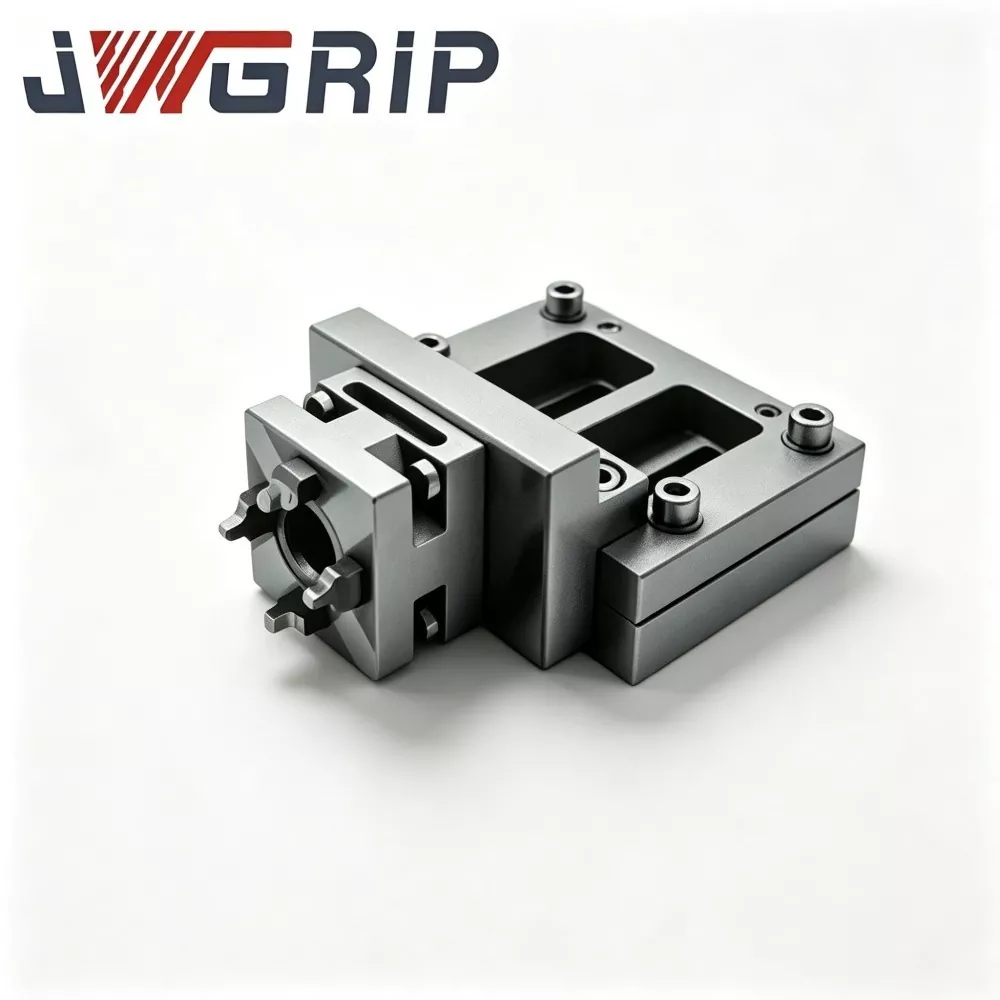
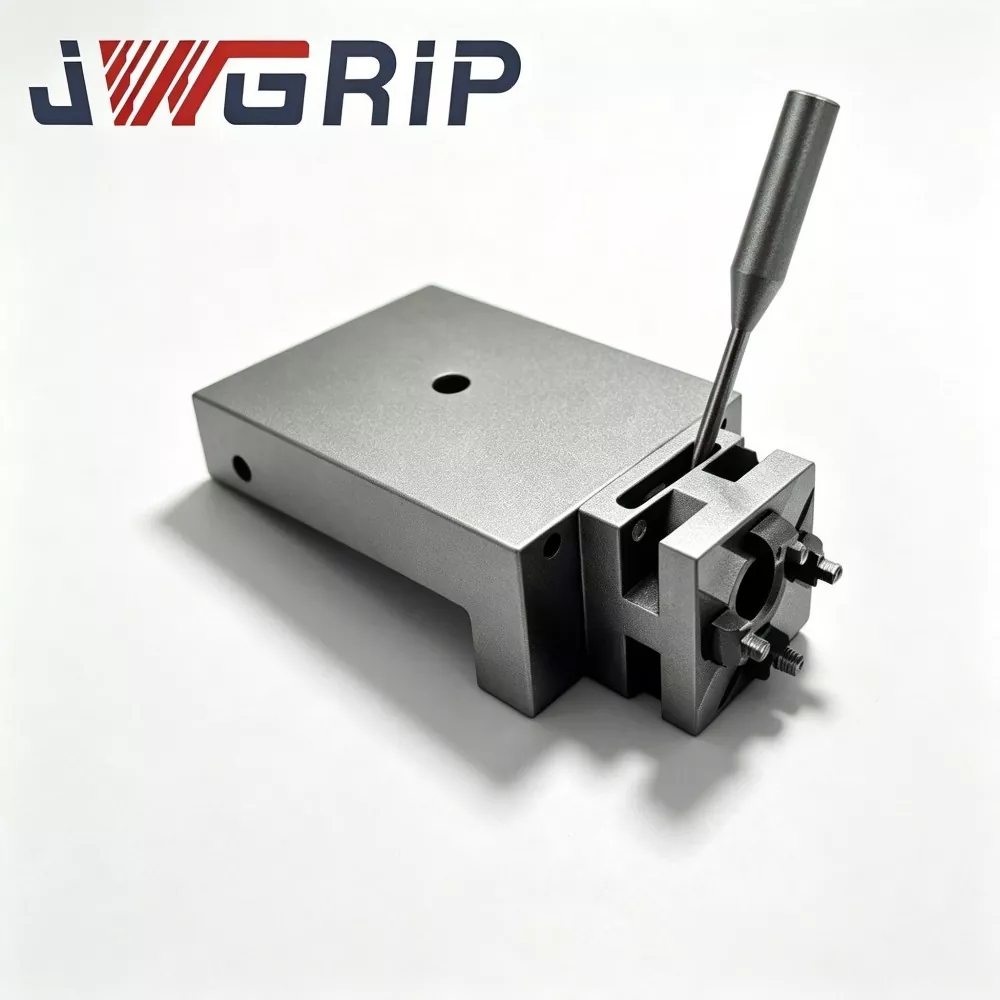
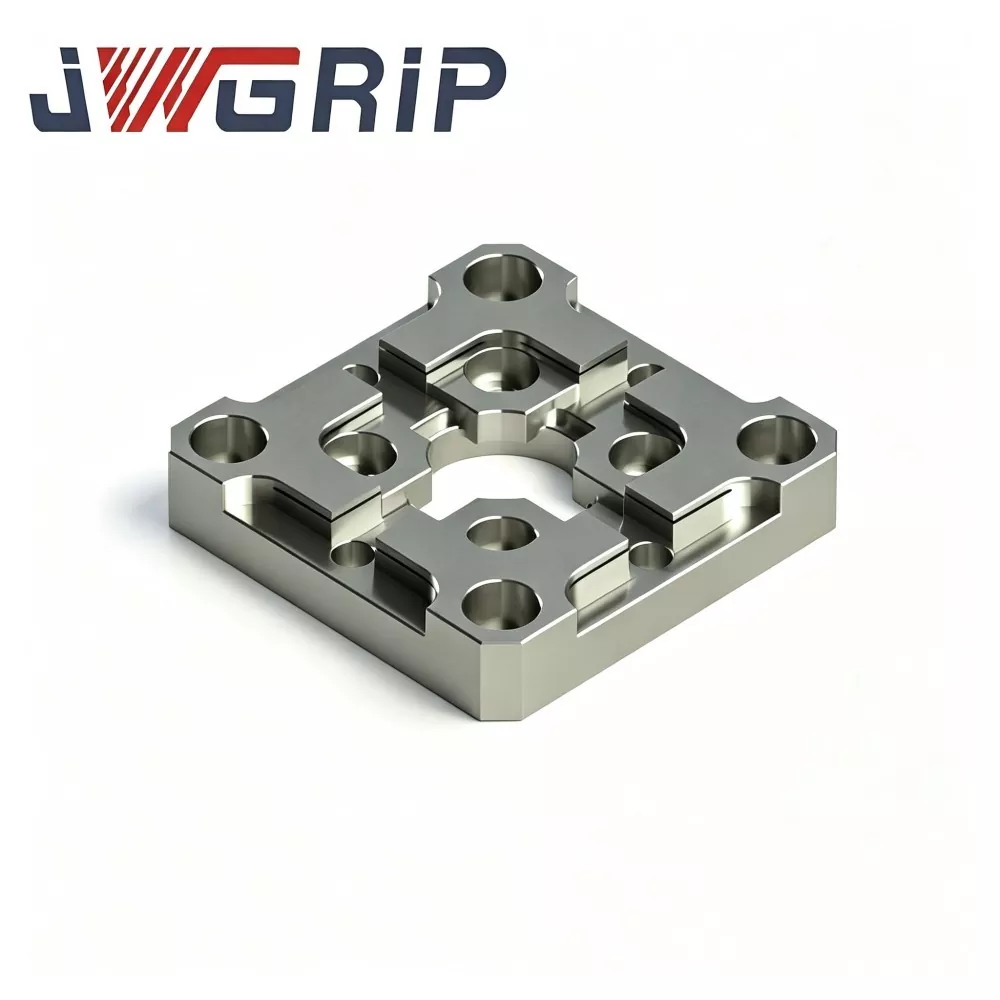
R-Type 54x54 EDM Centering Plate
JWGRIP သည် တရုတ်နိုင်ငံရှိ R-Type 54x54 EDM Centering Plate ၏ ပရော်ဖက်ရှင်နယ် ထုတ်လုပ်သူဖြစ်ပြီး စတော့တွင် စံသတ်မှတ်ချက်များ အပြည့်အ၀ပါဝင်ပြီး ကျစ်လစ်သော EDM စက်နှင့် တိကျသောမှိုအလုပ်ရုံပရောဂျက်များအတွက် ကမ္ဘာလုံးဆိုင်ရာ အစုလိုက်အမှာစာများကို ပံ့ပိုးပေးပါသည်။ ၎င်းသည် သေးငယ်သောအရွယ်အစား sinker EDM စက်များ၊ အသေးစားလျှပ်ကူးပစ္စည်း jigs နှင့် multi-cavity တိကျသောမှိုလုပ်ဆောင်မှုအခြေအနေများအတွက် အထူးဖန်တီးထားသော ဝတ်ဆင်-ခံနိုင်ရည်ရှိသော တိကျမှုမြင့်မားသော ပေါင်းစပ်တည်နေရာစံနှုန်းတစ်ခုဖြစ်သည်။ ၎င်းသည် အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ထားသော R-type အကူးအပြောင်းနေရာချထားခြင်းပခုံးဖွဲ့စည်းပုံနှင့် အပူဓာတ်တည်ငြိမ်သောစက်ပိုင်းဆိုင်ရာစွမ်းဆောင်ရည်တို့ကို ယူနစ်တစ်ခုတည်းတွင် ပေါင်းစပ်ထည့်သွင်းထားပြီး၊ လွယ်ကူစွာ ထုထည်ဝတ်ဆင်ခြင်းနှင့် ရိုးရာညာထောင့်အသေးစားအလယ်ဗဟိုပန်းကန်ပြားများ၏ ထောင့်ကွဲအပြဲများကို ဖယ်ရှားပေးပါသည်။
ဤတည်ငြိမ်မှုမြင့်မားသော R-Type 54x54 EDM Centering Plate သည် ပရီမီယံအပူထိန်းညှိထားသော အလွိုင်းတူးလ်စတီးလ်ကို ကုန်ကြမ်းအဖြစ် လက်ခံထားပြီး၊ စက်ဝိုင်းပေါင်းများစွာ ဖိစီးမှုသက်သာစေသော အိုမင်းရင့်ရော်မှုကို ကုသခြင်း၊ ပြည်တွင်းမျက်နှာပြင် မာကျောခြင်းနှင့် အလွန်တိကျသောနှစ်ထပ်သောမျက်နှာကြိတ်ခြင်းနည်းပညာကို အသုံးပြုသည်။ အဆင့်မြှင့်ထားသော R-type အသွင်ကူးပြောင်းရေးပခုံးဖွဲ့စည်းပုံသည် ထပ်ခါတလဲလဲ electrode-jig docking နှင့် မကြာခဏ loading-unloading cycles အတွင်း စုစည်းထားသော ထိတွေ့ဖိစီးမှုကို ထိရောက်စွာ ချေဖျက်ပေးကာ၊ indentation damage နှင့် corner wear တို့ကို လျှော့ချပေးပြီး တည်ငြိမ်သော အလယ်ဗဟိုစံနှုန်း တိကျမှုကို အမြဲတမ်းထိန်းသိမ်းထားသည်။ အပူဒဏ်ခံနိုင်သော သံမဏိကိုယ်ထည်သည် အလုပ်ရုံအပူချိန်အတက်အကျကြောင့် ဖြစ်ပေါ်လာသော တည်ဆောက်ပုံပုံသဏ္ဍာန်နှင့် ဘက်မလိုက်သွေဖည်မှုကို ထိရောက်စွာ ရှောင်ရှားနိုင်ပြီး ကြိမ်နှုန်းမြင့်မားသော အသုတ်ထုတ်လုပ်မှုတွင် ပိုမိုကောင်းမွန်သော ချောမွေ့မှုနှင့် ရေရှည်အတိုင်းအတာကို သေချာစေပါသည်။
၎င်းသည် သေးငယ်သောအရွယ်အစားကြေးနီ၊ ဂရပ်ဖိုက်နှင့် ကြေးနီ-တန်စတင်လျှပ်လျှပ်များ၏ နေရာချထားမှုတောင်းဆိုချက်များကို အပြည့်အဝလိုက်လျောညီထွေဖြစ်ပြီး၊ လက်စွဲအကြိုဗဟိုပြုချိန်ကို သိသိသာသာတိုစေကာ စုဆောင်းထားသော manual calibration အမှားများကို ဖယ်ရှားပေးပြီး မတည်မငြိမ်ဖြစ်စေသော မီးပွားကွာဟချက်နှင့် ဟောင်းနွမ်းနေသောစံနှုန်းများကြောင့် ဖြစ်ပေါ်လာသော သေးငယ်သောအပေါက်အသေးစိတ်အချက်အလက်များကို ဖြေရှင်းပေးပါသည်။ ၎င်းသည် တပ်ဆင်ခြင်းအပေါက်အပြင်အဆင်နှင့် ဘော့စ်ပရိုဖိုင်များကို တပ်ဆင်ခြင်း၏ စံစတော့ထောက်ပံ့မှုနှင့် OEM ပြုပြင်မွမ်းမံမှုကို ပံ့ပိုးပေးသည်၊၊ အသေးစားထည့်သွင်းခြင်းနှင့် ဘက်စုံမှို EDM သုတ်ခြင်းလုပ်ဆောင်ခြင်းအတွက် ယုံကြည်စိတ်ချရပြီး ထပ်တလဲလဲနိုင်သော တိကျမှုမြင့်မားသောနေရာချထားခြင်းဆိုင်ရာ ဖြေရှင်းချက်များကို ပံ့ပိုးပေးပါသည်။
လက်တွေ့နာကျင်မှုအမှတ်များ
ကျစ်ကျစ်လျစ်လျစ်သော sinker-EDM အလုပ်ရုံများသည် မိုက်ခရိုချိတ်ဆက်ကိရိယာများနှင့် ဆေးဘက်ဆိုင်ရာအသေးစားမှိုများကို လုပ်ဆောင်သည့် သမားရိုးကျ ပုံစံအသေးစား အလယ်ဗဟိုပန်းကန်ပြားများမှ မွေးရာပါ အားနည်းချက်များကို ရင်ဆိုင်ရသည်-
သမားရိုးကျ သေးငယ်သော အလယ်ဗဟိုပန်းကန်ပြားများသည် ချွန်ထက်သောထောင့်အတွင်း ပခုံးများကို အသုံးပြုသည်။ Docking ရိုက်ခတ်မှုသည် ကျဉ်းမြောင်းသောထောင့်ဇုန်များတွင် ဖိစီးမှုကို အာရုံစိုက်စေသည်။ မမြင်နိုင်သော မိုက်ခရိုစတန်များ ကို ဖြည်းဖြည်းချင်း ထုတ်ပေးသည်၊၊ ပုံမှန် အမြင်အာရုံ စစ်ဆေးခြင်းဖြင့် မတွေ့နိုင်ပါ။
စဉ်ဆက်မပြတ်ထုတ်လုပ်နေစဉ်တွင် ဗဟိုပြုထားသော ရည်ညွှန်းချက်သည် တိတ်တဆိတ် လွင့်ပျံသွားကာ တသမတ်တည်း မီးပွားကွာဟမှု၊ မညီညာသော အပေါက်ဘေးဘက်နံရံ တိုက်စားမှုနှင့် တန်ဖိုးမြင့် မှိုထည့်သွင်းမှုများအတွက် အပိုင်းအစများ အန္တရာယ်ဖြစ်စေသည်။
JWGRIP သည် အထက်ဖော်ပြပါ နာကျင်မှု-အချက်များအတွက် R-Type 54x54 EDM အလယ်ဗဟိုပြားကို အကောင်းဆုံးဖြစ်အောင် ပြုလုပ်သည်-
1. ချောမွေ့သော R-type အကူးအပြောင်းအနေအထား-ပခုံးသည် အထိုင်ချထားသော အဆက်အသွယ်ဖိစီးမှုကို ပြန်လည်ဖြန့်ဝေပေးပြီး မကြာခဏ လျှပ်ကူးပစ္စည်း-ဂျစ်တင်ခြင်း-ဖွင့်ခြင်းစက်ဝန်းများအောက်တွင် မိုက်ခရိုအင်တင်းနှင့် ထောင့်အပေါက်ဖောက်ခြင်းအန္တရာယ်ကို လျှော့ချပေးသည်။
2. အပူချိန်-တည်ငြိမ်သောအလွိုင်း-တူးလ်-သံမဏိအလွှာနှင့် အဆင့်ပေါင်းများစွာ အိုမင်းရင့်ရော်မှုကို ထိန်းထားပေးသည့် ကျစ်လစ်သိပ်သည်းသော EDM စက်များ၏ ကက်ဘိနက်ဝန်းကျင်-အပူချိန်အတက်အကျကြောင့် ဖြစ်ပေါ်လာသော စံသတ်မှတ်ချက်ပုံလွဲခြင်း။
3. မျက်နှာနှစ်ထပ် လွန်ကဲတိကျစွာ ကြိတ်ခွဲခြင်းသည် တည်ငြိမ်သော စက်ပိုင်းဆိုင်ရာဗဟိုပြုဒက်တမ်အတွက် ယုံကြည်စိတ်ချရသော ချောမွေ့ညီညာမှုနှင့် ပြိုင်တူဖြစ်မှုကို အာမခံပါသည်။
4. လက်ဖြင့်အကြိုဗဟိုပြုခြင်းလုပ်ငန်းအသွားအလာကို ရိုးရှင်းစေပြီး အနုစိတ်သောမှိုထည့်သွင်းမှုများအတွက် စုစည်းနေရာချထားမှုအမှားကို လျှော့ချပေးကာ batch မိုက်ခရို-မှို EDM အလုပ်များအတွက် ထပ်တလဲလဲ-တိကျမှုကို တိုးတက်စေသည်။
5. ကျစ်လစ်သိပ်သည်းသော 54×54 ခြေရာသည် အကန့်အသတ်ရှိသော စားပွဲနေရာအား လိုက်လျောညီထွေဖြစ်စေသည်။ အပေါက်ပုံစံနှင့် နေရာချထားခြင်း-သူဌေးအတွက် OEM စိတ်ကြိုက်ပြုပြင်မွမ်းမံမှုကို အထူးကျစ်လစ်သိပ်သည်းသော အလိုအလျောက်-EDM-ဆဲလ်ပရောဂျက်များအတွက် ရနိုင်ပါသည်။
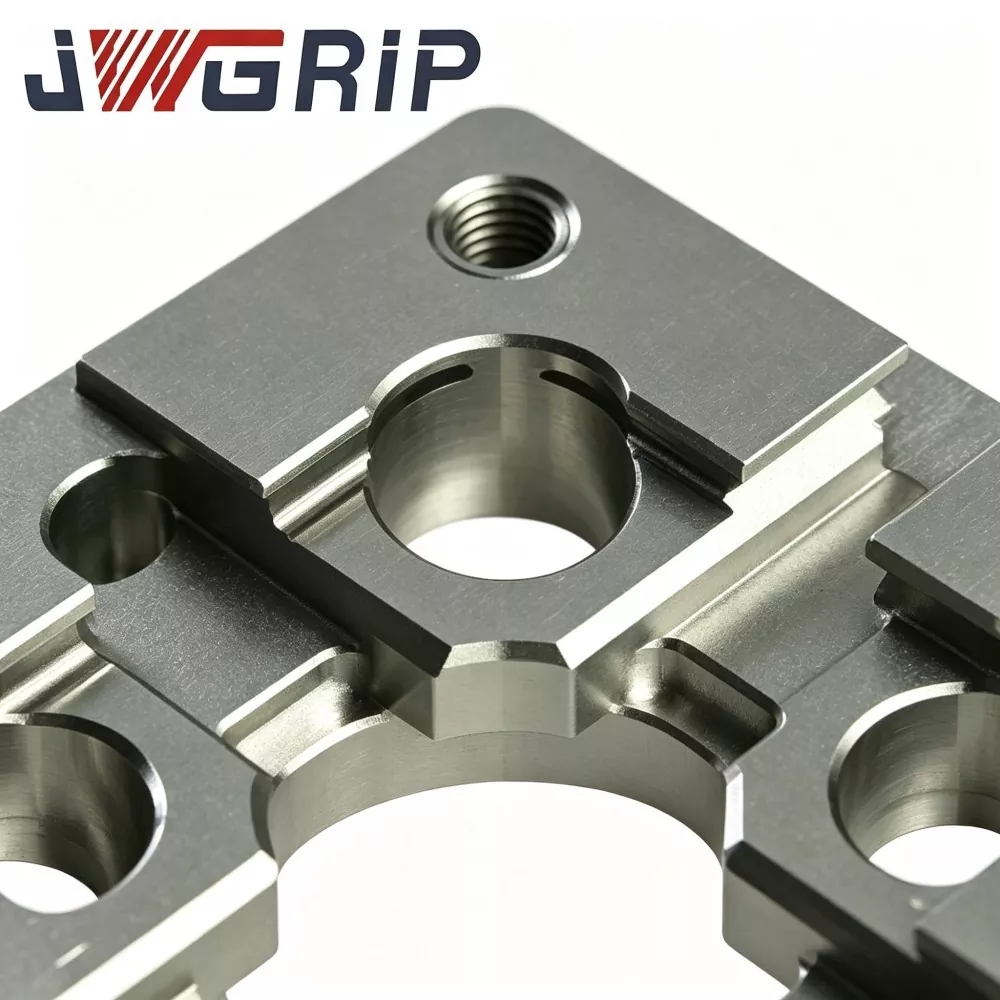
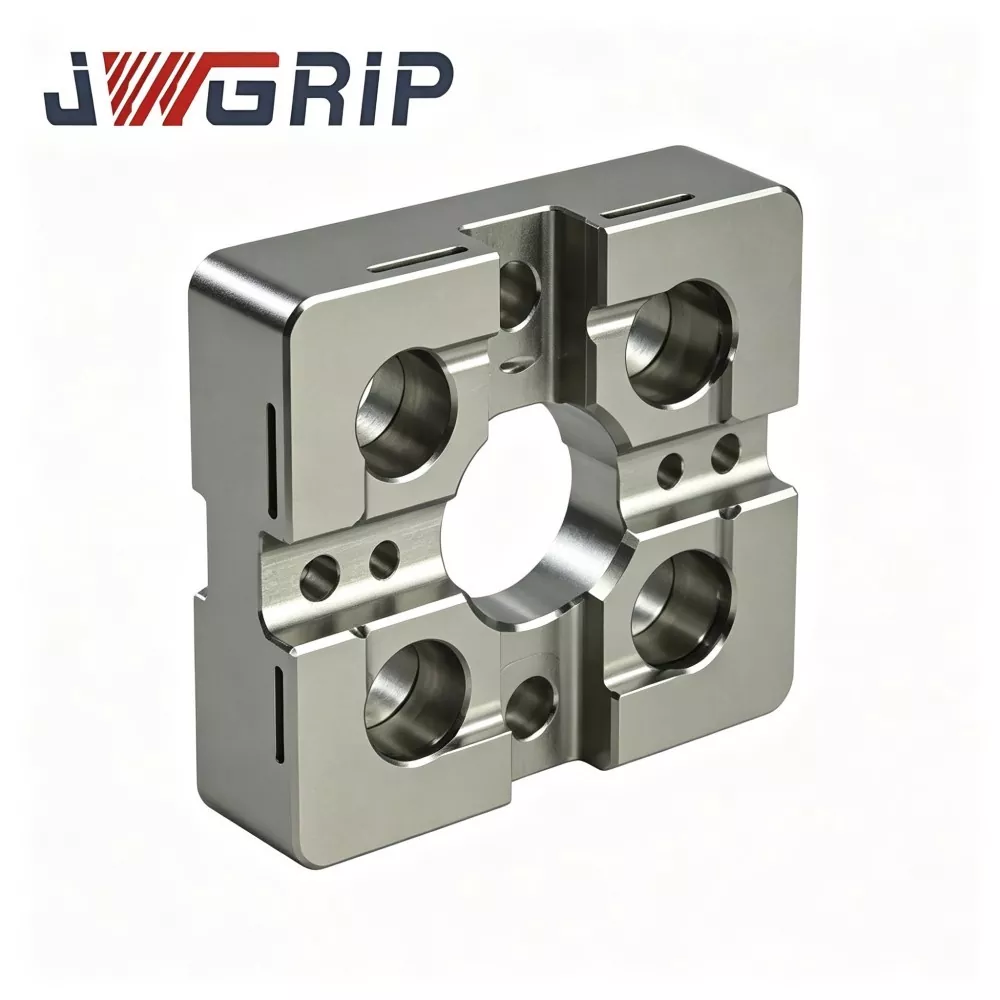
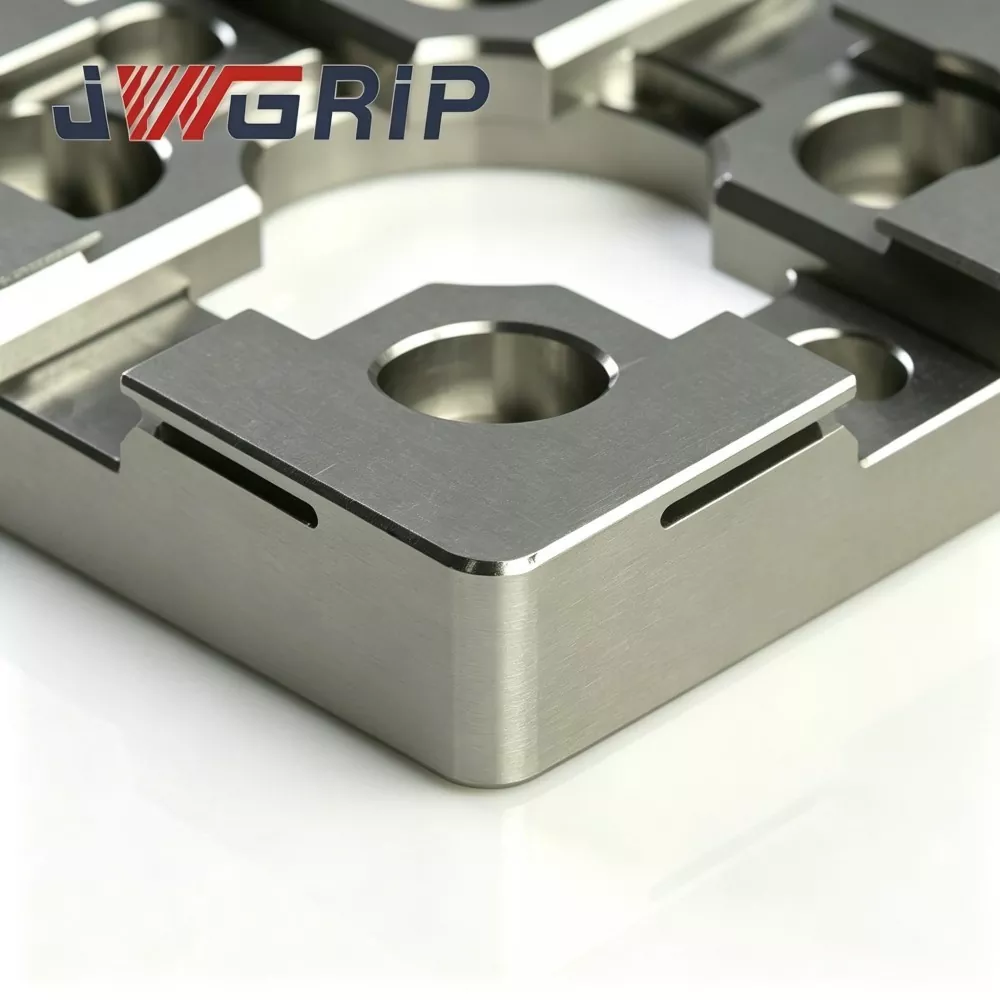
Operating Logic
JWGRIP R-Type 54x54 EDM Centering Plate သည် အသေးစား EDM လျှပ်ကူးပစ္စည်း ဂျစ်ဂျစ်များ၏ အကြိုနေရာချထားခြင်းနှင့် ဗဟိုချုပ်ကိုင်မှု ချိန်ညှိခြင်းအတွက် ရည်ရွယ်ထားသော ကျစ်လစ်သိပ်သည်းသော စက်ပိုင်းဆိုင်ရာ ရည်ညွှန်းပစ္စည်တစ်ခုဖြစ်သည်။
1. ၎င်းသည် compact-EDM work-table/mini fixture-base နှင့် electrode-holding jig တို့ကြားတွင် တပ်ဆင်သည်။ ၎င်းသည် ကြေးနီ၊ ဂရပ်ဖိုက် သို့မဟုတ် ကြေးနီတန်စတမ်လျှပ်ကူးပစ္စည်း ဂျစ်ဂျစ်များကို မကြာခဏ လဲလှယ်စဉ်တွင် ထပ်ခါတလဲလဲ ပြုလုပ်နိုင်သော စက်ပိုင်းဆိုင်ရာ ဗဟိုပြုဒက်တမ်ကို ပေးဆောင်သည်။
2. သမားရိုးကျ ပုံစံသေးငယ်သော အလယ်ဗဟို-ပြားများသည် 90° အတွင်းပခုံးများကို ချွန်ထက်သော ပခုံးများ တပ်ဆင်ပေးသည်။ အထိုင်ချခြင်း-သက်ရောက်မှုဖိစီးမှုသည် ကျဉ်းမြောင်းသောအစွန်းလိုင်းများပေါ်တွင် အာရုံစိုက်ပြီး ထပ်ခါတလဲလဲနှိပ်သည့်စက်ဝန်းပြီးနောက် ဒေသတွင်းပလပ်စတစ်မိုက်ခရို-အင်တင်းကိုထုတ်ပေးသည်။
3. အခြေခံဖွဲ့စည်းတည်ဆောက်ပုံဆိုင်ရာ တိုးတက်မှု- အတွင်းပိုင်းနေရာချထားမှုပခုံးများပေါ်ရှိ စဉ်ဆက်မပြတ်ချောမွေ့သော R-type အသွင်ကူးပြောင်းရေးပရိုဖိုင်သည် ထိရောက်သောအဆက်အသွယ်ဧရိယာကို ကျယ်စေပြီး ပြတ်သားသောထောင့်မျဉ်းများအစား ပိုမိုကျယ်ပြန့်သောမျက်နှာပြင်များပေါ်တွင် အဆက်အသွယ်ဖိစီးမှုကို ပျံ့နှံ့စေသည်။ ၎င်းသည် အင်တင်းစုဆောင်းမှုကို နှေးကွေးစေပြီး ရည်ညွှန်း-ဒတ်တမ် ပျံ့လွင့်မှုကို နှောင့်နှေးစေသည်။
အရေးကြီးသော လုပ်ဆောင်နိုင်သော နယ်နိမိတ်သတိပေးချက်-
ဤယူနစ်သည် စက်ယန္တရားအကြိုဗဟိုပြုခြင်းကိုသာ ပံ့ပိုးပေးကာ စုံစမ်းထောက်လှမ်းမှုအခြေခံ ကောင်းမွန်သော ညှိနှိုင်းချိန်ညှိခြင်းကို အစားထိုး၍မရပါ။ စက်ပိုင်းဆိုင်ရာ အထိုင်ချပြီးနောက်၊ အော်ပရေတာများသည် စံ EDM လုပ်ငန်းစဉ်သတ်မှတ်ချက်များနှင့် ကိုက်ညီသော တိုင်းတာမှု နှင့် ညှိနှိုင်းလျော်ကြေးငွေ လိုအပ်နေသေးသည်။
အဓိကအပလီကေးရှင်းအခြေအနေများ-
မိုက်ခရိုချိတ်ဆက်ကိရိယာမှို၊ ဆေးဘက်ဆိုင်ရာအသေးစားအစိတ်အပိုင်းမှို၊ တိကျသော-ဂီယာထည့်သွင်းမှိုနှင့် အရွယ်အစားသေးငယ်သောသေတ္တာထည့်ခြင်း- EDM စက်ထည့်သွင်းခြင်း။ ၎င်းသည် ကျစ်လစ်သော zero-point chucks၊ mini fixture-bases သို့မဟုတ် sinker-EDM work-tables များပေါ်တွင် တပ်ဆင်နိုင်သည်။
နည်းပညာပိုင်းဆိုင်ရာစွမ်းဆောင်ရည်
1. Compact-optimized R-type Shoulder Anti-wear Structure နှိုင်းယှဉ်ဓာတ်ခွဲခန်းကြာရှည်ခံမှုစမ်းသပ်မှုတွင်၊ တူညီသော docking-frequency & contact-force အောက်တွင် JWGRIP R-Type 54×54 EDM Centering Plate သည် ဒေသတွင်း ထိတွေ့မှု-ဖိစီးမှုကို ခန့်မှန်းခြေအားဖြင့်.32% ဖြင့်ပြသပြီး ရိုးရာအချွန်-အတွင်းထောင့်ကို သေးငယ်သော သေးငယ်သော အလယ်တွင် ဖြတ်တောက်ပေးသည် ဆက်တိုက် batch cycles တွင် chipping risk ။
2. Dual-round Thermal-stabilization Aging Treatment Alloy-tool-steel blank သည် အတွင်းပိုင်းကျန်နေသော ဖိစီးမှုအများစုကို ဖယ်ရှားရန်အတွက် အဆင့်နှစ်ဆင့်မြင့်သော အိုမင်းရင့်ရော်မှုကို ကြမ်းကြမ်းတမ်းတမ်းဖြင့် ပြုပြင်ပေးသည်။ အလုပ်ရုံအတွင်း ဝန်းကျင်-အပူချိန် 16-30 ℃၊ အချောပန်းကန်ပြားပြား ကွဲလွဲမှု ≤0.0025 မီလီမီတာ၊ ကျစ်လစ်သိပ်သည်းသော EDM စက်ပစ္စည်းများ၏ ကက်ဘိနက်အပူချိန် ပျံ့ကျမှုကြောင့် ဖြစ်ပေါ်လာသော စံသတ်မှတ်ချက်ပုံပျက်ခြင်းကို ကာကွယ်ပေးသည်။
3. နှစ်ဘက်ခြမ်း အလွန်တိကျစွာ ကြိတ်ခွဲခြင်း ထိပ်တန်း အလုပ်လုပ်သော အကိုးအကား-မျက်နှာနှင့် အောက်ခြေတပ်ဆင်ခြင်း-ဒက်တမ် နှစ်ခုစလုံးသည် အလွန်တိကျသော မြေပြင်ဖြစ်သည်။ ထိပ်-မျက်နှာပြင် ချောမွေ့မှု ≤0.002 မီလီမီတာ; အထက်-အောက် datum အကြား အပြိုင် ≤0.003 မီလီမီတာ။ ကောင်းမွန်သော Parallelism သည် နေရာကန့်သတ်ထားသော ကျစ်လစ်သိပ်သည်းသော စက်အခြေအနေအောက်တွင် အစားထိုး-မျက်နှာပြင်အသုံးပြုမှုအတွက် နောက်ပြန်လှည့်နိုင်သော တပ်ဆင်မှုကို ပံ့ပိုးပေးပါသည်။
4. ရွေးချယ်ထားသော ဒေသတွင်း မျက်နှာပြင် မာကျောခြင်း ကုသမှု အတွင်း R-type နေရာချထားခြင်း-ပခုံးဇုန်များ သာလျှင် စွမ်းအင်မြင့် ဒေသအတွင်း မာကျောခြင်း၊ မျက်နှာပြင် မာကျောမှု HRC 57-61 ရရှိသည်။ ခိုင်ခံ့သောခြစ်ရာ-ကာဗွန်-အမှုန့်နှင့် သတ္တုအပျက်အစီးများကို ခံနိုင်ရည်ရှိသည်။ မတော်တဆထိခိုက်မှုကြောင့် ပန်းကန်တစ်ခုလုံး ကြွပ်ဆတ်ကွဲအက်ခြင်းမှ ရှောင်ရှားရန် ဖိအားမရှိသော အခြေခံဇုန်များသည် ကြမ်းပြင်ကို ထိန်းသိမ်းထားသည်။
5. Dielectric-Fluid-resistant Passivation Anti-corrosion တစ်ခုလုံး အပြင်ဘက်-မျက်နှာပြင် passivation သံချေးတက်ခြင်း ကုသမှုကို အပြီးသတ်ပါ။ ကျစ်လစ်သိပ်သည်းသော EDM စက်ပုံးအတွင်းရှိ dielectric-fluid နှင့် စိုထိုင်းဆမြင့်သောလေထုအတွင်း ဓာတုချေးတက်ခြင်းကို ခံနိုင်ရည်ရှိပြီး ရေရှည်အလုပ်ရုံလည်ပတ်မှုတွင် အစက်အပြောက်-သံချေးများကို နှောင့်နှေးစေပါသည်။
6. အာကာသ-ခြွေတာရေး 54×54 အကြမ်းဖျင်း တပ်ဆင်ခြင်း အင်္ဂါရပ်များဖြင့် ကြိုတင်ပြင်ဆင်ထားသော တည်နေရာ-ပင်တွယ်အပေါက်များနှင့် ကောင်တာကန်-ဝက်အူပေါက်များသည် ပင်မကျစ်လစ်သိပ်သည်းသော သုညမှတ်တိုင် အင်တာဖေ့စ်များနှင့် ကိုက်ညီပါသည်။ Mini EDM fixture-bases အများစုအတွက် အလယ်တန်းစက်မပါဘဲ တိုက်ရိုက်တပ်ဆင်ခြင်း။
7. ခြေရာခံနိုင်သော အစုလိုက်အဆင့် အရည်အသွေး မှတ်တမ်းသိမ်းဆည်းမှု အချောထည်တိုင်းတွင် လေဆာဖြင့် ထွင်းထုထားသော သီးသန့်နံပါတ်-နံပါတ်ကို သယ်ဆောင်ထားသည်။ ချောမွေ့မှု၊ မျဉ်းပြိုင်နှင့် R-profile သည်းခံနိုင်မှုတို့ပါရှိသော ပြီးပြည့်စုံသော စစ်ဆေးရေးဒေတာအစုံများကို သိမ်းဆည်းထားပြီး၊ အသေးစားမှိုအမြောက်အများထုတ်လုပ်သည့် လုပ်ငန်းများအတွက် ခြေရာခံနိုင်သော အရည်အသွေးစီမံခန့်ခွဲမှုကို ပံ့ပိုးပေးပါသည်။
ထုတ်လုပ်မှုလုပ်ငန်းအသွားအလာ
ကုန်ကြမ်းအဝင်ဖွဲ့စည်းမှုနှင့် မာကျောမှုအတည်ပြုခြင်း → CNC ကြမ်းတမ်းစွာကြိတ်ခြင်း → ပထမအဆင့် အပူချိန်မြင့်သောဖိစီးမှု-သက်သာရာရစေသော အိုမင်းခြင်း → တစ်စိတ်တစ်ပိုင်းအချောထည်ပြုလုပ်ခြင်း → အတွင်းပိုင်း R-ပခုံးပုံစံဖွဲ့စည်းခြင်း → ဒုတိယအပူ-တည်ငြိမ်ခြင်း အိုမင်းခြင်း → ရွေးချယ်ထားသောဒေသခံမျက်နှာပြင်- မာကျောခြင်း → နှစ်ဆ-မျက်နှာ ultra-precision ကြိတ်ခွဲခြင်း & ပြီးမြောက်ခြင်း- pinle-chin → → CMM ဂျီဩမေတြီ စစ်ဆေးခြင်း → လေဆာ အမှတ်စဉ် နံပါတ် အမှတ်အသား → သံချေးတက်ခြင်း → နောက်ဆုံး အမြင်နှင့် ဘက်စုံ ပြန်လည် စစ်ဆေးခြင်း → ကုန်ချော သိုလှောင်ခြင်း ။
ထုတ်လုပ်မှုသည် ISO 9001 အရည်အသွေး-စီမံခန့်ခွဲမှု-စနစ်သတ်မှတ်ချက်များနှင့် ကိုက်ညီပါသည်။
Core metrology တူရိယာများ- CMM၊ flatness interferometer၊ Rockwell hardness-tester၊ အားလုံးသည် အချိန်ပိုင်းတရားဝင် မက်ထရိုဗေဒဆိုင်ရာ ချိန်ညှိခြင်းမှတဆင့် လုပ်ဆောင်ပါသည်။
အချောထည်တစ်ခုစီကို သီးခြားလွတ်လပ်သော စစ်ဆေးရေးအစီရင်ခံစာ ထုတ်ပြန်သည်။ ဝယ်သူ၏တောင်းဆိုချက်အရ ပစ္စည်း-သက်သေခံလက်မှတ်စာရွက်စာတမ်းများကို ပေးဆောင်နိုင်ပါသည်။
နေ့စဉ်ထိန်းသိမ်းမှုစည်းကမ်းများ
1. တပ်ဆင်ခြင်းမပြုမီ၊ တပ်ဆင်မှု-အခြေခံမိတ်လိုက်-လေယာဉ်၊ ပင်နံပါတ်အပေါက်များနှင့် ပန်းကန်အောက်ခြေဒက်တမ်တို့ကို အပြည့်အဝ သန့်ရှင်းပါ။ ကာဗွန်-အမှုန့်၊ သတ္တု-ချစ်ပ်များနှင့် လျှပ်စစ်-အရည် အကြွင်းအကျန်များကို ဖယ်ရှားပါ။ ပိတ်မိနေသော နိုင်ငံခြားအမှုန်များသည် ဝှက်ထားသော တိမ်းစောင်းသွေဖည်မှုကို ဖြစ်ပေါ်စေလိမ့်မည်။
2. သတ်မှတ်ထားသော torque အလိုက် countersink mounting screws များကို တင်းကျပ်စွာ ကြပ်ပါ။ Over-torque သည် plate local-deformation ကို ဖန်တီးသည်၊ မလုံလောက်သော torque သည် docking ရိုက်ခတ်မှုအောက်တွင် ပန်းကန်ပြားပြောင်းခြင်းအန္တရာယ်ကို ဖြစ်စေသည်။
3. လျှပ်ကူးပစ္စည်း-ဂျစ် လှုပ်ရှားမှု လေဖြတ်ခြင်းကို ထိန်းချုပ်ပါ။ R-type positioning-shoulders များပေါ်သို့ ပြင်းထန်စွာ ပျက်ကျခြင်းကို တားမြစ်ပါ။ ပျော့ပျောင်းသော ဆက်သွယ်မှု အထိုင်မုဒ်ကို စက်ပိုင်းဆိုင်ရာ ကြိုတင်ဗဟိုပြုခြင်းအတွက် လက်ခံကျင့်သုံးရမည်။
4. စက်ပိုင်းဆိုင်ရာ ကြိုတင်ဗဟိုပြုမှုပြီးနောက်၊ EDM-လုပ်ငန်းစဉ် သတ်မှတ်ချက်များအတိုင်း လုပ်ဆောင်ပြီးနောက် စုံစမ်းစစ်ဆေးမှုအခြေခံသည့် ညှိနှိုင်းမှုလျော်ကြေးငွေကို အပြီးသတ်ပါ။ စက်ပိုင်းဆိုင်ရာ အကြိုဗဟိုပြုမှုရလဒ်ကို နောက်ဆုံးစက်စက်အဖြစ် ဘယ်တော့မှ မဆက်ဆံပါ။
5. အလုပ်ချိန် 6-9 ရက်တိုင်း၊ မှန်ဘီလူးအောက်ရှိ R-ပခုံးဇုန်များကို စစ်ဆေးပါ။ Indentation၊ ခြစ်ရာ သို့မဟုတ် notch တွေ့ရှိပါက အလယ်ဗဟိုပန်းကန်ပြားကို ချက်ချင်းအစားထိုးပါ။
အမှားအယွင်းများသော စစ်ဆင်ရေးများကို ရှောင်ရှားရန်
1. ဖော်စပ်ထားသည့် မျက်နှာပြင်များကို စေ့စေ့စပ်စပ် သန့်ရှင်းရေးမလုပ်ဘဲ ဝှက်ထားသော စောင်းအမှားကို ဖန်တီးရန်အတွက် ချစ်ပ်ပြားများကို ထည့်သွင်းခြင်း။
2. နေရာချထားသော ပခုံးများပေါ်တွင် မမြင်နိုင်သော မိုက်ခရိုအင်တင်းကို ထုတ်လုပ်ပေးသည့် သံတူဖြင့် အထိုင်ချခြင်း။
3. အမြဲတမ်း ဂျီဩမေတြီ ပုံမမှန်ခြင်းကို ဖြစ်စေသော ဝက်အူအား အလွန်အကျွံ တွယ်ခြင်း။
4. စုံစမ်းစစ်ဆေးမှုကို ကျော်သွားကာ မိုက်ခရိုအပေါက် EDM စက်ပြုလုပ်ခြင်းအတွက် စက်ပိုင်းဆိုင်ရာ အကြိုဗဟိုပြုခြင်းအပေါ် မှီခိုနေခြင်း။
အမှား-စစ်ဆေးဇယား
|
ပြတ်ရွေ့ဖြစ်စဉ် |
ဖြစ်နိုင်ချေ အရင်းခံ အကြောင်းတရား |
အကြံပြုထားသော ဆုံးဖြတ်ချက် |
|
ထပ်ခါတလဲလဲ ဗဟိုပြုဖတ်ခြင်း အတက်အကျ |
ညစ်ပတ်နေသောမိတ်လိုက်-မျက်နှာပြင်။ တပ်ဆင်ခြင်း-ဝက်အူ၊ ပုံပျက်နေသော လျှပ်ကူးပစ္စည်း-ဂျစ် |
အဆက်အသွယ်-မျက်နှာများကို ဖြုတ်ပြီး သန့်ရှင်းပါ။ screw များကိုပြန်လည်တင်းကျပ်; ချို့ယွင်းနေသော jig ကို စစ်ဆေးပါ သို့မဟုတ် အစားထိုးပါ။ |
|
စဉ်ဆက်မပြတ် လည်ပတ်ပြီးနောက် တဖြည်းဖြည်း စုစည်းမှု နှိမ်သည်။ |
R-ပခုံးသည် ဝတ်ဆင်ခြင်း သို့မဟုတ် မိုက်ခရိုပွန်းပဲ့ခြင်းတို့ကို ခံစားနေရသည်။ |
ချဲ့-ကိရိယာအောက်တွင် ပခုံးအနေအထားကို စစ်ဆေးပါ။ ဝတ်ဆင်မှုအမှတ်အသားများပေါ်လာသောအခါ ယူနစ်ကို အစားထိုးပါ။ |
|
docking output အတွက် parallelism ညံ့သည်။ |
Over-torque fastening; plate base အောက်တွင် ပိတ်မိနေသော အပျက်အစီးများ |
အောက်ပါ torque-spec ကို ပြန်လည်ထည့်သွင်းပါ။ အောက်ခြေထိုင်ခုံ မျက်နှာပြင်ကို အပြည့်အဝ သန့်ရှင်းပါ။ |
စွမ်းဆောင်ရည်နှင့် လုပ်ငန်းစဉ် နှိုင်းယှဉ်မှု
စီးပွားရေးလုပ်ငန်းသုံး အသေးစားပုံစံ EDM အလယ်ဗဟိုပန်းကန်ပြားအများစုသည် ဖိစီးမှုဖြစ်စေသော R-အသွင်ကူးပြောင်းမှုမရှိဘဲ ချွန်ထက်သောထောင့်အတွင်းပခုံးများကို လက်ခံရရှိကြသည်။ ပြိုင်ဖက်အများအပြားသည် ထုတ်လုပ်မှုကုန်ကျစရိတ်ကို လျှော့ချရန်အတွက် ဒုတိယအပူ-တည်ငြိမ်မှုရှိသော အိုမင်းရင့်ရော်မှုနှင့် ထုတ်လုပ်မှုစရိတ်စကများကို လျှော့ချရန် ဒေသတွင်းရွေးချယ်ထားသော မာကျောမှုကို ပယ်ဖျက်သည်။
1. ဝတ်ဆင်မှု ဆန့်ကျင်နိုင်မှု- ပြိုင်ဘက် ချွန်ထက်သော ပခုံးပြားများသည် 350-650 docking cycles ပြီးနောက် micro-indentation ကို အလွယ်တကူ ထုတ်လုပ်နိုင်သည်။ JWGRIP R-type ချောမွေ့သောအသွင်ကူးပြောင်းမှုတည်ဆောက်ပုံသည် ထပ်ခါတလဲလဲ jig-docking အကျိုးသက်ရောက်မှုအောက်တွင် anti-indentation စွမ်းဆောင်ရည်ကို များစွာမြှင့်တင်ပေးပါသည်။
2. အတွင်းပိုင်း-စိတ်ဖိစီးမှုကို စီမံခန့်ခွဲခြင်း- ပြိုင်ဘက်ထုတ်ကုန်များစွာသည် ဆင့်ပွားအိုမင်းခြင်းကို ချန်လှပ်ထားသည်။ ကြိတ်ပြီးနောက် ကျန်ရှိသော-စိတ်ဖိစီးမှုသည် ပတ်ဝန်းကျင်- အပူချိန်ပြောင်းလဲမှုအောက်တွင် ဖြည်းညှင်းစွာ ထွက်လာပြီး ချောမွေ့မှု ပျံ့လွင့်မှုကို ဖြစ်ပေါ်စေသည်။ ကျွန်ုပ်တို့၏ dual-stage aging သည် ရေရှည်ဂျီဩမေတြီတည်ငြိမ်မှုကို လုံခြုံစေရန်အတွက် ကျန်နေသော စိတ်ဖိစီးမှုအများစုကို ဖယ်ရှားပေးပါသည်။
3. စစ်ဆေးရေးစံ- ပေးသွင်းသူအများအပြားသည် တစ်စိတ်တစ်ပိုင်း-အတိုင်းအတာနမူနာ-စစ်ဆေးခြင်းကိုသာ လုပ်ဆောင်ပါသည်။ JWGRIP ပန်းကန်တစ်ခုစီသည် ပြီးပြည့်စုံသောခြေရာခံနိုင်မှုအတွက် သီးခြားစီစဥ်နံပါတ်ဖြင့် CMM ဂျီဩမေတြီစကင်န်ပြုလုပ်ခြင်းကို ခံယူသည်။
4. စိတ်ကြိုက်-ပရောဂျက်အရည်အချင်း- စက်ရုံများစွာသည် ပုံသေစံနှုန်းများကိုသာ ထုတ်ပေးသည်။ ရင့်ကျက်သော OEM လုပ်ငန်းအသွားအလာဖြင့် ပံ့ပိုးထားသော JWGRIP သည် အထူးကျစ်လစ်သိပ်သည်းသော EDM ပရောဂျက်များအတွက် အပေါက်ပုံစံနှင့် ရာထူးခန့်အပ်ခြင်း-သူဌေးမွမ်းမံမှုကို လုပ်ဆောင်ပါသည်။
အမြဲမေးလေ့ရှိသောမေးခွန်းများ
Q1- JWGRIP R-Type 54x54 EDM Centering Plate သည် ရေရှည်အစုလိုက်အပြုံလိုက် ထုတ်လုပ်မှုအတွက် လုံးဝဝတ်ဆင်နိုင်သော စွမ်းဆောင်ရည်ကို နားလည်နိုင်ပါသလား။
A1- ပိုမိုကောင်းမွန်အောင်ပြုလုပ်ထားသော R-အသွင်ကူးပြောင်းမှုသည် အင်တင်းအားနှင့် ကွဲထွက်နိုင်သည့်အန္တရာယ်များကို အလွန်နှေးကွေးစေသော်လည်း ကြီးမားသော docking cycles ပြီးနောက် လုံးဝလုံးဝ မဝတ်ဆင်နိုင်ပါ။ အတွင်း R-ပခုံးများအတွက် ပုံကြီးချဲ့-အကူအညီဖြင့် အချိန်အပိုင်းအခြားအလိုက် စစ်ဆေးခြင်းမှာ မဖြစ်မနေလိုအပ်ပါသည်။ ခြစ်ရာ၊ ညွှန်မှု သို့မဟုတ် ထစ်များကို တွေ့ရှိပါက ပန်းကန်ပြားကို ချက်ချင်း အစားထိုးပါ။
Q2- ဤကျစ်လစ်သိပ်သည်းသောဗဟိုပန်းကန်ပြားကို လေးလံသောအရွယ်အစားကြီးမားသောဂရပ်ဖိုက်-လျှပ်ထရိုဒက်ဂျစ်များအတွက်အသုံးပြုနိုင်ပါသလား။
A2- ဤယူနစ်သည် ကျစ်လစ်သော EDM စက်များ၏ အသေးစား-သေးငယ်သော လျှပ်ကူးပစ္စည်းဂျစ်များအတွက် ဒီဇိုင်းထုတ်ထားပါသည်။ ကြီးမားသော ဂရပ်ဖိုက် စည်းဝေးပွဲများအတွက် ၎င်းကို မထောက်ခံပါ။ ဝန်များလွန်ကဲခြင်းသည် ပခုံးဝတ်ဆင်မှုကို အရှိန်မြှင့်စေပြီး အမြဲတမ်း ပုံပျက်ခြင်းအန္တရာယ်ကို ဆောင်ကြဉ်းပေးနိုင်သည်။
Q3: စံမဟုတ်သော အပေါက်ပုံစံနှင့် စိတ်ကြိုက်နေရာချထားခြင်း-ဘော့စ်ဂျီသြမေတြီအတွက် OEM ကို ပံ့ပိုးပါသလား။
A3: ဟုတ်တယ်။ ကျေးဇူးပြု၍ အပေါက်-စီစဉ်မှု၊ နေရာချထားခြင်း-သူဌေးပရိုဖိုင်၊ ပြားချပ်ချပ်နှင့် ပြိုင်တူသည်းခံနိုင်မှုတို့အတွက် ရှင်းရှင်းလင်းလင်း သတ်မှတ်ချက်များဖြင့် ပြီးပြည့်စုံသော နည်းပညာ-ပုံများကို တင်ပြပါ။ အင်ဂျင်နီယာအဖွဲ့သည် 12 ရက်အတွင်း ထုတ်လုပ်နိုင်မှု အကဲဖြတ်မှုကို အပြီးသတ်ပြီး တရားဝင် quotation ကိုထုတ်ပေးပါသည်။
Q4- မည်သည့်ချို့ယွင်းမှုအခြေအနေများကို အာမခံ နယ်ပယ်မှ ဖယ်ထုတ်ထားသနည်း။
A4- ၎င်းသည် မြင့်မားသော တိကျမှုရှိသော နေရာချထားခြင်းဆိုင်ရာ လုပ်ငန်းကိုင်ဆောင်မှု အစိတ်အပိုင်းတွင် ပါဝင်ပါသည်။ အာမခံသည် ပေးပို့ရာတွင် တည်ရှိနေသော ထုတ်လုပ်ရေးမှအစပြုသော ချို့ယွင်းချက်များကို အကျုံးဝင်သည်- သတ်မှတ်ချက်မဟုတ်သော ချောမွေ့မှု၊ မျဉ်းပြိုင်နှင့် မာကျောမှု။ တိုက်မိခြင်း၊ တုန်ခါမှုလွန်ကဲခြင်း၊ ချပ်စ်ပွန်းပဲ့ခြင်းနှင့် ပုံမှန်စက်ဘီးအသုံးပြုမှုဝတ်ဆင်ခြင်းကြောင့် ဖြစ်ပေါ်လာသော ပျက်စီးမှုသည် အာမခံအပြင်ဘက်ဖြစ်သည်။
စုံစမ်းမေးမြန်းရန်ပေးပို့ပါ။
ဆက်သွယ်ရန်အချက်အလက်
-
လိပ်စာ
အမှတ် 44၊ Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Tel
-
အီးမေးလ်
JWGRIP သို့ စုံစမ်းမေးမြန်းမှု ပေးပို့ရန် ကြိုဆိုပါသည်။ ကျွန်ုပ်တို့၏ ပရော်ဖက်ရှင်နယ်နည်းပညာနှင့် အရောင်းအဖွဲ့သည် အခမဲ့ စားပွဲတင်ရွေးချယ်မှု၊ စိတ်ကြိုက်ဖြေရှင်းချက်ဒီဇိုင်းနှင့် တိကျသော quotation ကို ပေးဆောင်မည်ဖြစ်သည်။

သတင်းအကြံပြုချက်များ