- အိမ်
- ကြှနျုပျတို့အကွောငျး
- ထုတ်ကုန်များ
- အသုံးချမှု
- သတင်း
- ဒေါင်းလုဒ်လုပ်ပါ။
- စုံစမ်းမေးမြန်းရန်ပေးပို့ပါ။
- ကြှနျုပျတို့ကိုဆကျသှယျရနျ
Burmese
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
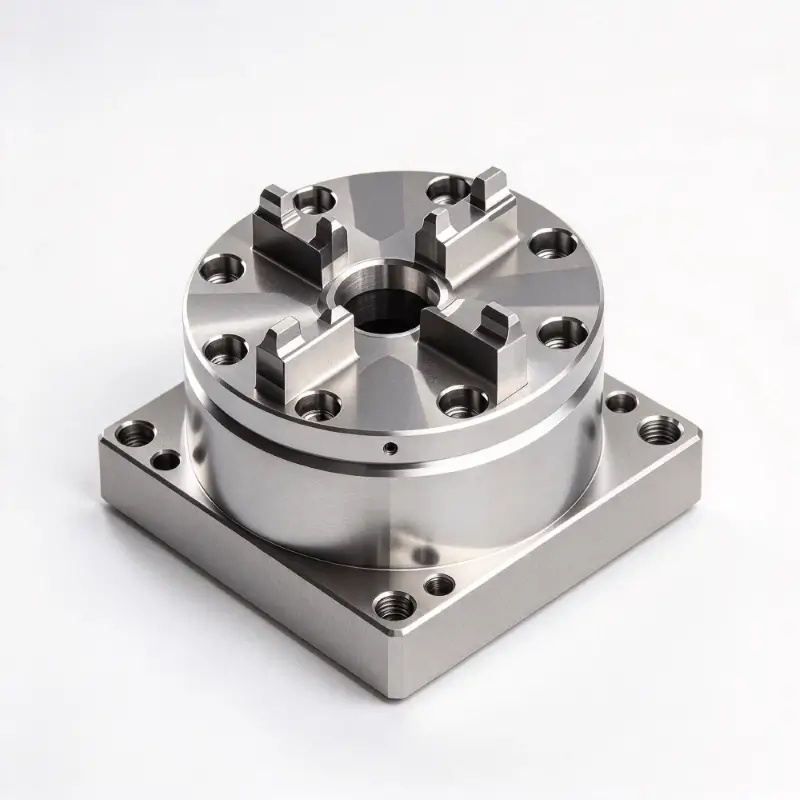

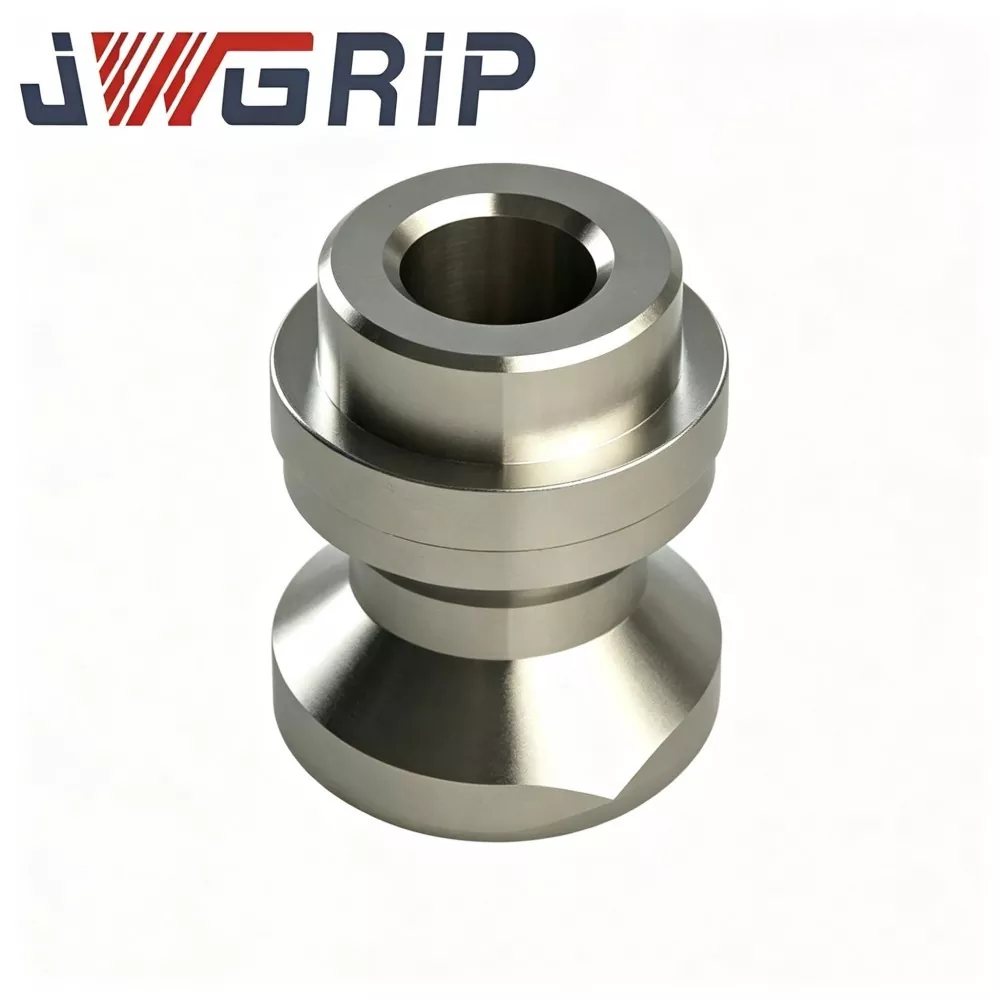
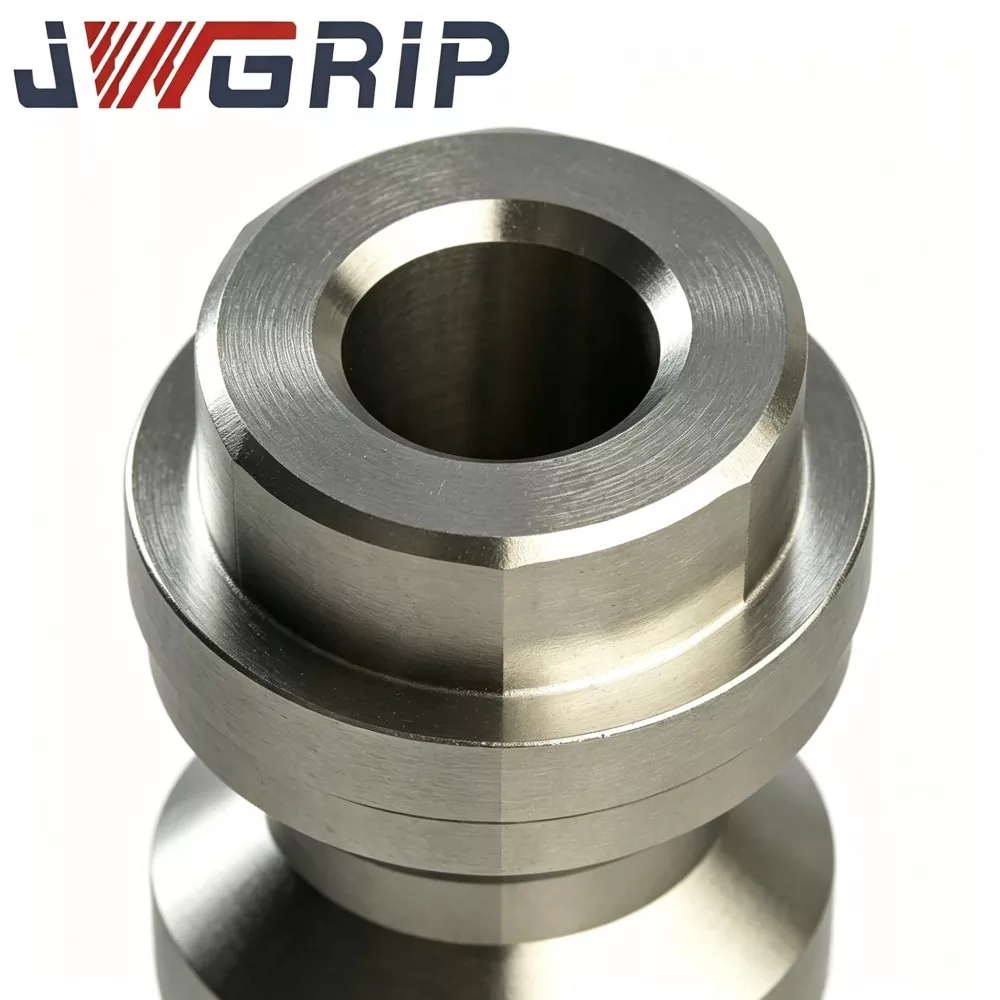
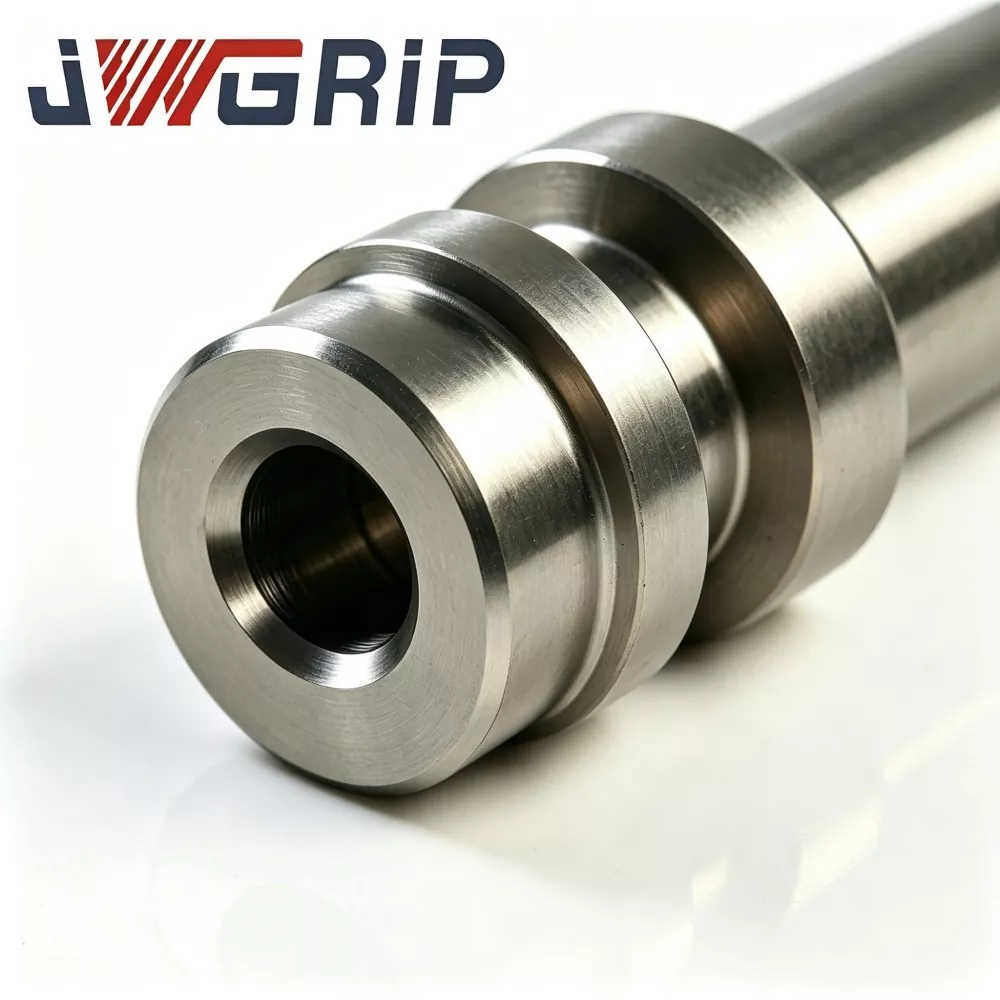
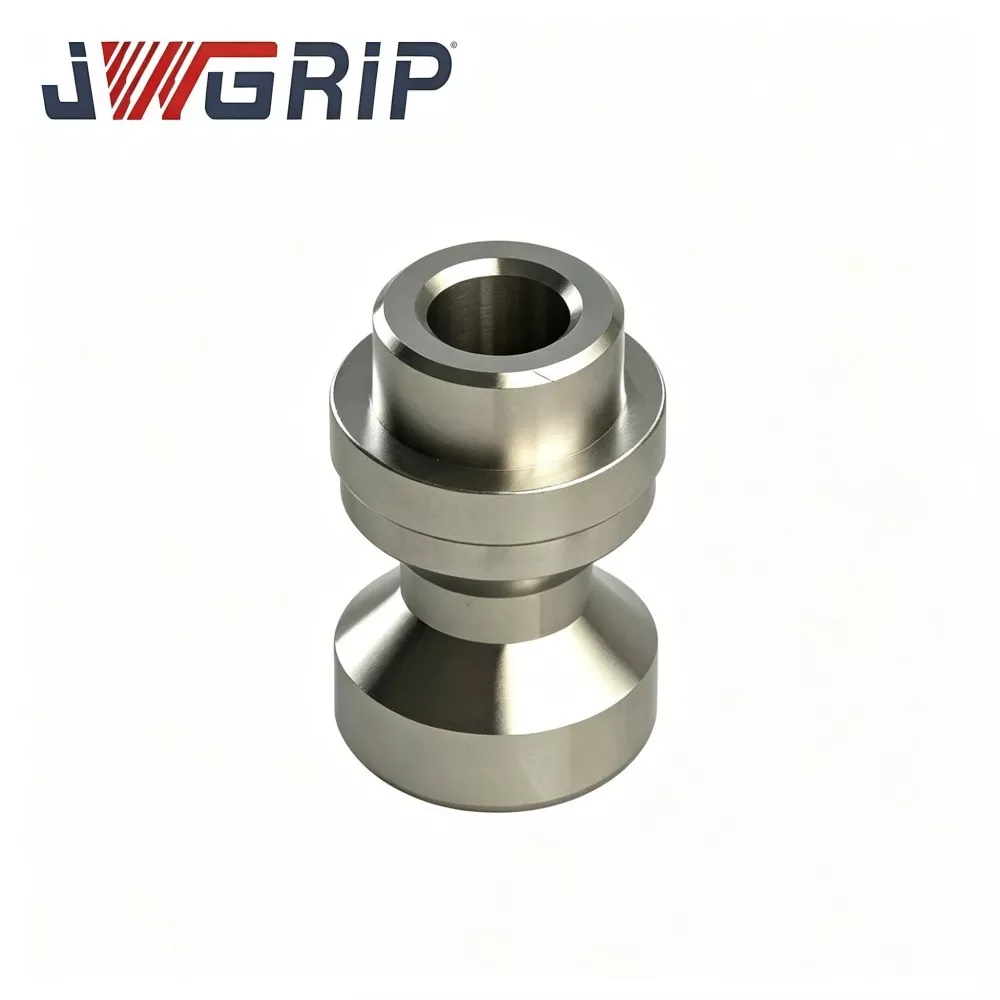
CNC Fixture အတွက် တိကျသော D20 Zero Point Pull Stud
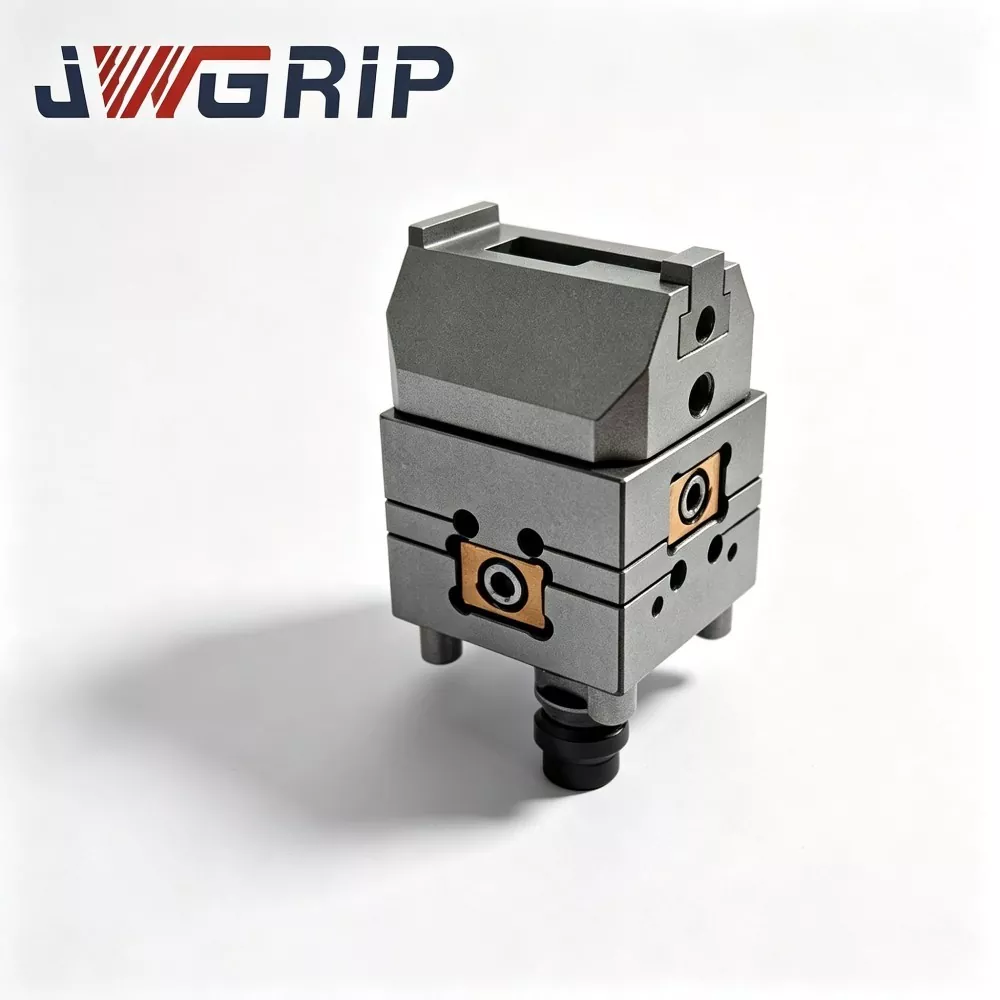
JWGRIP သည် တရုတ်နိုင်ငံရှိ CNC Fixture အတွက် Precision D20 Zero Point Pull Stud ၏ ပရော်ဖက်ရှင်နယ် ထုတ်လုပ်သူဖြစ်ပြီး ကမ္ဘာလုံးဆိုင်ရာ fixture ပေါင်းစည်းသူများ၊ CNC စက်အရောင်းဆိုင်များနှင့် ကိရိယာပြုပြင်ထိန်းသိမ်းရေးဌာနများကို ဝန်ဆောင်မှုပေးရန်အတွက် Factory Direct အရောင်းဝန်ဆောင်မှုကို စတော့တွင် စံချိန်စံညွှန်းအပြည့်ဖြင့် ဝန်ဆောင်မှုပေးပါသည်။ ၎င်းသည် D20 စီးရီးသုညမှတ်ကုပ်ကိရိယာစနစ်များအတွက် အထူးထုတ်လုပ်ထားပြီး စွမ်းဆောင်ရည်မြင့် core load-bearing positioning component တစ်ခုဖြစ်သည်။ စံသတ်မှတ်ထားသောနေရာချထားခြင်း၊ လော့ခ်ချခြင်း နှင့် လှည့်ခြင်းဆန့်ကျင်ခြင်းကန့်သတ်ချက်များကို ပေါင်းစပ်ခြင်းလုပ်ငန်းဆောင်တာများသည် တစ်ခုတည်းသော ပိုမိုကောင်းမွန်အောင်ပြုလုပ်ထားသောဖွဲ့စည်းပုံဆိုင်ရာယူနစ်တစ်ခုသို့ ပေါင်းစပ်ဆောင်ရွက်ခြင်းဖြစ်ပြီး၊ ၎င်းသည် မြန်နှုန်းမြင့်ကြိတ်ခွဲခြင်း၊ တူးဖော်ခြင်းနှင့် ဝင်ရိုးပေါင်းစုံပေါင်းစပ်ဖြတ်တောက်ခြင်းလုပ်ငန်းစဉ်များသို့ အပြည့်အဝလိုက်လျောညီထွေဖြစ်စေသည်။
CNC Fixture အတွက် တိကျသော D20 Zero Point Pull Stud သည် ပရော်ဖက်ရှင်နယ် ပူပူနွေးနွေး အတုပြုလုပ်ခြင်း၊ အဆင့်ပေါင်းများစွာ အပူပေးခြင်း၊ စက်လုံးပုံ မျက်နှာပြင် ကာဗူရီနှင့် မီးငြိမ်းသတ်ခြင်း တို့ဖြင့် စီမံဆောင်ရွက်ထားသော အစွမ်းသတ္တိမြင့်သော အလွိုင်းသံမဏိဗလာကို လက်ခံပါသည်။ တည်ဆောက်ပုံ ပိုမိုကောင်းမွန်အောင်မွမ်းမံခြင်းမရှိဘဲ သာမန်ဘားစတော့ရှယ်ယာဖြင့် စီမံထားသော ဆွဲကြိုးများနှင့် မတူဘဲ၊ ၎င်းသည် တွန်းအားလွှဲပြောင်းလမ်းကြောင်းတစ်လျှောက် အတွင်းပိုင်းသတ္တုဖိုက်ဘာဖြန့်ဖြူးမှုကို အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ပေးကာ စက်ဝိုင်းပုံပျက်ခြင်း၊ ပခုံးပုံပျက်ခြင်းနှင့် ကြိုးချည်ပင်ပန်းနွမ်းနယ်မှုတို့ကို ထိရောက်စွာ လျှော့ချပေးပါသည်။ ကြီးမားသော ထပ်ခါတလဲလဲ ကုပ်နေသော စက်ဝိုင်းများပြီးနောက် အလွန်တည်ငြိမ်သော ဂျီဩမေတြီခံနိုင်ရည် ထိန်းထားမှုနှင့်အတူ၊ တာရှည်ခံသော အစိတ်အပိုင်းသည် စက်ကိရိယာ အရန်အစိတ်အပိုင်းများအတွက် CE စက်ပိုင်းဆိုင်ရာ ဘေးကင်းရေး စံနှုန်းများနှင့် အပြည့်အဝ ကိုက်ညီပါသည်။
အသုတ်တိုင်းသည် တင်းကျပ်သော ကုန်ကြမ်းရောင်စဉ်တန်းစစ်ဆေးခြင်း၊ ချို့ယွင်းချက်စစ်ဆေးခြင်း၊ မာကျောမှုအဆင့်သတ်မှတ်ခြင်း၊ လုံးပတ်တိကျစွာကြိတ်ခွဲခြင်းနှင့် စက်ဝိုင်းကုပ်ခြင်းစဥ်းစားခြင်းစမ်းသပ်မှုများကို ခံယူသည်။ ထုတ်လုပ်မှုလိုင်းများပေါ်ရှိ သက်ကြီးရွယ်အိုနှင့် ပုံပျက်နေသော ဆွဲကြိုးများကို တပ်ဆင်ခြင်းနှင့် အစားထိုးပြုပြင်ထိန်းသိမ်းခြင်းဆိုင်ရာ ပံ့ပိုးပေးသည့် fixture အသစ်များအတွက် ကျယ်ကျယ်ပြန့်ပြန့် အသုံးပြုနိုင်သည်။ အသုတ်အသေးစား အစမ်းထုတ်လုပ်ခြင်းနှင့် အတွဲလိုက်မှာယူခြင်းများအပြင် OEM နှင့် ပုခုံးအရွယ်အစား၊ ချည်သတ်မှတ်ချက်နှင့် မျက်နှာပြင်အားကောင်းစေသည့်နည်းပညာတို့ကို စိတ်ကြိုက်ပြင်ဆင်ခြင်းဖြင့် ခေတ်မီ CNC လိုက်လျောညီထွေရှိသော စက်ထုတ်လုပ်ခြင်းအတွက် ယုံကြည်စိတ်ချရသော မြင့်မားသောတိကျမှု သုညအမှတ်အနေအထားဖြေရှင်းချက်များကို ပံ့ပိုးပေးပါသည်။
Functional Analysis
Zero-point fixture နည်းပညာသည် multi-variant CNC machining အတွက် fixture-change-over အချိန်ကို တိုတောင်းစေပြီး 3-axis နှင့် 5-axis machining-centers များအတွက် ပင်မကိရိယာများဖြစ်လာသည်။ D20 သုည-ပွိုင့်ဆွဲ-စတိုးအား တပ်ဆင်ထားသော ပန်းကန်ပြားအောက်ခြေမျက်နှာအောက်၌ ချည်နှောင်ထားပြီး သုညမှတ်အခြေအတွင်းရှိ D20 ကုပ်ချိတ်တွဲနှင့် ပူးပေါင်းသည်။ ၎င်းသည် အမြန်သော့ခတ်ခြင်းနှင့် တပ်ဆင်ထားသောပြားများအတွက် တိကျသော ထပ်ခါတလဲလဲ အနေအထားကို သိရှိနားလည်စေသည်။
ချွတ်ယွင်းနေသော ဆွဲစတင်ကြောင့် ဖြစ်သော ပုံမှန်ချို့ယွင်းချက်-ကွင်းဆက်-
① လုံးပတ်-မျက်နှာပြင် ကွဲထွက်ခြင်း/အင်တင်းခြင်း → နေရာချထားခြင်း datum သွေဖည်ခြင်း
② ပခုံးပလပ်စတစ်ပုံပျက်ခြင်း → ထောင့်မှန်ကျလာခြင်း
③ ချည်ကြိုးများ ဝတ်ဆင်ခြင်း/ပျက်စီးခြင်း → ကြိုတင်တင်းကြပ်သည့် တွန်းအား မလုံလောက်ခြင်း။
④ နောက်ဆုံးရလဒ်- ပန်းကန်ပြားနေရာချထားမှု ပျံ့လွင့်မှု၊ မတည်မငြိမ် ကုပ်တွယ်မှု အင်အား၊ အသုတ်အပိုင်း အတိုင်းအတာ အတက်အကျ၊ မြန်နှုန်းမြင့်ဖြတ်တောက်မှုအောက်တွင် လျှို့ဝှက်လုံခြုံစိတ်ချရမှု အန္တရာယ်။
အဓိကလုပ်ဆောင်ချက်
CNC Fixture အတွက် Precision Precision D20 Zero Point Pull Stud ကို core functional section သုံးခုခွဲထားသည်-
1. ချည်ကြိုးချိတ်ဆက်သည့်အပိုင်း
ပန်းကန်ပြားအောက်ခြေမျက်နှာပြင်ပေါ် ဆွဲငင်တစ်ခုလုံးကို ချိတ်ပါ။ partial axial pre-tension torque ကို ပို့လွှတ်တယ်။ Thread machining precision သည် spherical locating-head နှင့် fixture-plate datum plane အကြား perpendicularity ကို တိုက်ရိုက်ဆုံးဖြတ်သည်။
2. အကိုးအကား ပခုံးအပိုင်း
ပလပ်စတစ်ပြားကို တပ်ဆင်သည့်အခါတွင် တပ်ဆင်ထားသော ရည်ညွှန်းမျက်နှာအဖြစ် ဆောင်ရွက်သည်။ တစ်စိတ်တစ်ပိုင်း axial pre-tension force ပါရှိသည်။ ပခုံးပြားချပ်ရပ်မှုနှင့် ထောင့်မှန်မှုတို့သည် အလုံးစုံပြင်ဆင်မှု ထပ်ခါတလဲလဲ-နေရာချထားခြင်း-တိကျမှုအတွက် အရေးကြီးသောညွှန်းကိန်းများဖြစ်သည်။
3. လုံးပတ်တည်နေရာ-ဦးခေါင်းအပိုင်း
Core မိတ်လိုက်ခြင်းလုပ်ငန်းခွင်ဇုန်၊ အဆက်အသွယ်များနှင့် သုညမှတ်အခြေစိုက်စခန်းအတွင်းရှိ clamping-collet နှင့် ပူးပေါင်းဆောင်ရွက်ခြင်း။ ဆွဲချသော့ခတ်-တွန်းအားကိုလုပ်ဆောင်ပြီး ဂျီဩမေတြီအနေအထားသတ်မှတ်ခြင်း-စံအမှတ်ကို ပုံဖော်သည်။ Spherical-surface သည် clamping-unclamping cycle တိုင်းတွင် မြင့်မားသော local contact-pressure ကို ခံစားရသည်။
ထုတ်လုပ်မှုဆိုင်ရာ အန္တရာယ်များ-
1. လုံးပတ်တည်နေရာ-ဦးခေါင်းသည် ကုပ်ကြိုးတစ်ခုစီတွင် စက်ဘီးစီးစွာ မြင့်မားသော ထိတွေ့မှု-ဖိစီးမှု ရှိနေသည်၊၊ အဆက်အသွယ်-ပင်ပန်းနွမ်းနယ် ပျက်စီးနိုင်ခြေ မြင့်မားသည်။
2. အကိုးအကား-ပခုံးသည် အလွန်အကျွံတပ်ဆင်မှု-torque အောက်တွင် မိုက်ခရိုပုံပျက်ခြင်းအန္တရာယ်ကို ထုတ်ပေးနိုင်သည်။
3. ဖြတ်တောက်ခြင်းလုပ်ငန်းစဉ်များအတွင်း ချည်ကြိုးအပိုင်းသည် ပေါင်းစပ်တင်းမာမှုနှင့် တုန်ခါမှု-ဝန်ကို ဆောင်သည်။
စျေးကွက်တွင် အသုံးများသော စျေးနည်းသော ဆွဲကြိုးများသည် ပူပူနွေးနွေး အတုပြုလုပ်ခြင်းမရှိဘဲ ဘား-စတော့ အလှည့်အပြောင်းကိုသာ လက်ခံသည်။ သတ္တုဖိုက်ဘာ စီးဆင်းမှုကို ဖြတ်တောက်လိုက်သည်၊ ပင်ပန်းနွမ်းနယ်မှု ဆန့်ကျင်သည့် စွမ်းဆောင်ရည်သည် လေးလံသော ဝန်ကို ထပ်ခါထပ်ခါ ကုပ်တွယ်မှုအောက်တွင် သိသိသာသာ ကျဆင်းသွားသည်။ JWGRIP သည် သတ္တု-ဖိုက်ဘာများကို အတင်းလွှဲပြောင်းပေးသည့် ဦးတည်ချက်အတိုင်း စဉ်ဆက်မပြတ် ဖြန့်ဝေပေးခြင်းဖြင့် ပူသောပုံစံဗလာကို လက်ခံပါသည်။ fixture-plate thickness သို့မဟုတ် load-level သည် standard specifications များနှင့် ကွဲပြားသောအခါ၊ OEM စိတ်ကြိုက် order သည် segment တစ်ခုစီ၏ dimension နှင့် material configuration ကို ချိန်ညှိနိုင်ပါသည်။
ထုတ်လုပ်မှုအရည်အသွေး
CNC Fixture အတွက် JWGRIP Precision D20 Zero Point Pull Stud ၏ အသုတ်တိုင်းသည် ပေးပို့ခြင်းမပြုမီ အဆင့်ပေါင်းများစွာ အရည်အသွေး-ထိန်းချုပ်မှုဆိုင်ရာ အလုပ်အသွားအလာကို လုပ်ဆောင်သည်-
1. ကုန်ကြမ်းရောင်စဉ်တန်း-ဖွဲ့စည်းမှုစစ်ဆေးခြင်း၊ သတ္တုစပ်-သံမဏိပစ္စည်းအဆင့် လိုက်နာမှုကို စစ်ဆေးပါ။
2. အပူ-အတုပြုလုပ်ခြင်း၊ မပျက်စီးစေသော အတုပြုလုပ်ခြင်း-ချို့ယွင်းချက် စစ်ဆေးခြင်း။
3. အဆင့်များစွာသော အပူဒဏ်ကို ကုသခြင်း၊ မာကျောမှု အဆင့်စစ်ဆေးမှု။
4. ချည်၊ ပခုံးနှင့် လုံးပတ်ခေါင်းကြိုပုံစံအတွက် တစ်ပိုင်းပြီးတစ်လှည့်။
5. Spherical-surface carburizing-quenching surface-strengthening treatment။
6. အလွန်တိကျသော စက်လုံးပုံ-မျက်နှာပြင် ကြိတ်ခွဲခြင်းနှင့် ချည်ချောပြုလုပ်ခြင်း။
7. နမူနာပုံတူသော စက်ဘီးကလစ်ကပ်ခြင်း ပင်ပန်းနွမ်းနယ်မှု စမ်းသပ်မှု၊ အဆင့်သတ်မှတ်ထားသည့် ဝန်အောက်တွင် ပင်ပန်းနွမ်းနယ်မှု တိုက်ဖျက်ရေး စွမ်းဆောင်ရည်ကို စစ်ဆေးပါ။
ပစ္စည်းအပြည့်အစုံစစ်ဆေးခြင်းကို ဖြတ်သွားသော ဆွဲတုံးများသာလျှင် တင်ပို့ရန်အတွက် ကုန်ချောစတော့ခ်ထဲသို့ ရောက်ရှိလာမည်ဖြစ်ပါသည်။ မကိုက်ညီသော ထုတ်ကုန်များကို ငြင်းပယ်ပြီး သုံးစွဲသူများထံ စီးဆင်းမည်မဟုတ်ပါ။
ပုံမှန် On-Site Fault-Diagnosis အကိုးအကား
|
ပြတ်ရွေ့ဖြစ်စဉ် |
ဖြစ်နိုင်သော အကြောင်းတရား |
တန်ပြန်တိုင်းတာမှုကို အကြံပြုထားသည်။ |
|
Fixture သည် ထပ်ခါထပ်ခါ နေရာချထားခြင်း တိကျမှု ပျံ့လွင့်နေသည်။ |
လုံးပတ်-ဦးခေါင်း spalling/indentation; zero-point collet အတွင်း-ကပေါက်ခြစ်ရာ; ဆွဲခုံးပခုံးပုံပျက်ခြင်း။ |
ဆွဲတုံးပုံသဏ္ဍာန်ကို စစ်ဆေးပါ။ zero-point collet ကိုစစ်ဆေးပါ။ ပျက်စီးနေသော အစိတ်အပိုင်းများကို အစားထိုးပါ။ |
|
Pull-stud သည် fixture-plate တွင်ဖြေလျော့သည်။ |
ကြိုးပျက်စီးမှု; မလုံလောက်သောတင်းကျပ် torque; တပ်ဆင်နေစဉ်အတွင်း အပေါက်မှားယွင်းခြင်း။ |
thread အခြေအနေကိုစစ်ဆေးပါ; အကြံပြုထားသော torque ကိုအသုံးပြုပါ။ တပ်ဆင်သည့်အခါအပေါက် coaxiality အာမခံ |
|
ဖြတ်တောက်စဉ်အတွင်း သိသာထင်ရှားသော တုန်ခါမှု ဖြစ်ပေါ်သည်။ |
လုံးပတ်ခေါင်းနှင့် ကော်လက်ကြားတွင် ချည်နှောင်ထားသော နိုင်ငံခြားကိုယ်ထည်၊ pull-stud ဖြည် |
အဆက်အသွယ် မျက်နှာပြင်ကို ဖယ်ရှားပါ၊ သန့်ရှင်းပါ။ torque သတ်မှတ်ချက်များအတိုင်း ဆွဲဆန့်စတိုးအား ပြန်လည်တင်းကျပ်ပါ။ |
ထည့်သွင်းခြင်း သတိပေးချက်များ
1. ပလပ်စတစ်ပြားပေါ်တွင် ဆွဲစတင်တပ်ဆင်သည့်အခါတွင် တရားဝင်အကြံပြုထားသည့် တင်းကျပ်-လိမ်အားတန်ဖိုးကို အတိအကျလိုက်နာပါ။ အလွန်အကျွံ torque သည် အမြဲတမ်း ပခုံးပုံသဏ္ဍာန်ကို ဖြစ်ပေါ်စေသည်၊ မလုံလောက်သော torque သည် ဖြတ်တောက်လိုက်သော တုန်ခါမှုအောက်တွင် ချည်မျှင်များ ပြေလျော့သွားစေသည်။
2. လုံးပတ်-ဦးခေါင်းတည်နေရာ-မျက်နှာပြင်ကို လုံးဝခြောက်သွေ့သန့်ရှင်းအောင်ထားပါ။ လုံးပတ်မိတ်လိုက်သည့်နေရာကို အမဲဆီ သို့မဟုတ် ဆီ လုံးဝမလိမ်းပါနှင့်။
3. အစုလိုက်အပြုံလိုက်ထုတ်လုပ်နေစဉ်အတွင်း ဆွဲစတန်းပုံသဏ္ဌာန်ကို ပုံမှန်စစ်ဆေးပါ- စက်လုံးပုံ-ခေါင်းကို ဘောင်ခတ်ခြင်း၊ ကွဲထွက်ခြင်း၊ ကွဲအက်ခြင်းရှိမရှိ စစ်ဆေးပါ။ ပခုံးနှင့်ချည်မျှင်များ ပုံပျက်ခြင်း သို့မဟုတ် ဝတ်ဆင်ခြင်းအတွက် စစ်ဆေးပါ။
4. လုံးပတ်ခေါင်းကို မြင်သာမြင်သာရှိသော ပျက်စီးမှုများပြသသည်နှင့် အထပ်ထပ်-နေရာချထားခြင်း- တိကျသေချာစွာ သန့်စင်ပြီးနောက် ပြန်မရနိုင်တော့သည့် ဆွဲစတုံးများကို ချက်ချင်း အစားထိုးပါ။ ချွတ်ယွင်းနေသော ဆွဲကြိုးဖြင့် ထုတ်လုပ်ခြင်းကို ဆက်လက်မလုပ်ဆောင်ပါနှင့်။
5. စိတ်ကြိုက်-အတိုင်းအတာဆွဲ-စတိုးများ အတွက်၊ တပ်ဆင်ပုံ-ပန်းကန် တန်ပြန်-ဖေါက်အတိမ်အနက်၊ အပေါက် coaxiality နှင့် ပြားချပ်ချပ်များဆိုင်ရာ အင်ဂျင်နီယာပုံဆွဲလိုအပ်ချက်များကို တင်းတင်းကျပ်ကျပ် လိုက်နာပါ။
အရောင်းအပြီးဝန်ဆောင်မှုများ
1. အာမခံချက်ထုတ်ပြန်ချက်- မှန်ကန်သောတပ်ဆင်မှု၊ torque-လိုက်လျောညီထွေရှိသော တပ်ဆင်မှုနှင့် အဆင့်သတ်မှတ်ထားသော-ကလစ်ခြင်း-လည်ပတ်မှုအခြေအနေများအောက်တွင်၊ စားသုံး၍မရသော ပင်မကိုယ်ထည်သည် 1 နှစ်အာမခံကို ရရှိသည်။ ဝန်ပို-ချိတ်၊ မှားယွင်းတင်းကျပ်-လိမ်လည်မှု၊ နိုင်ငံခြား-ကိုယ်ထည် ပွန်းပဲ့ဝတ်ဆင်မှု၊ လူလုပ်တိုက်မိမှုနှင့် သတ်မှတ်ချက်ထက်ကျော်လွန်၍ ဓာတု- သံချေးတက်ခြင်းကြောင့် ဖြစ်ပေါ်လာသော ပျက်စီးဆုံးရှုံးမှုများကို အာမခံနယ်ပယ်တွင် မပါဝင်ပါ။
2. တပ်ဆင်မှုနှင့် အမှား-ခွဲခြမ်းစိတ်ဖြာမှု ပံ့ပိုးမှုအတွက် အဝေးထိန်းအွန်လိုင်း-နည်းပညာဆိုင်ရာ လမ်းညွှန်ချက်။ ကမ္ဘာလုံးဆိုင်ရာ သုံးစွဲသူများသည် နည်းပညာဆိုင်ရာ စုံစမ်းမေးမြန်းမှုများကို အီးမေးလ်ဖြင့် ပေးပို့နိုင်ပါသည်။ အင်ဂျင်နီယာများသည် အလုပ်ချိန် 24 နာရီအတွင်း အကြောင်းပြန်ပါသည်။
3. မှာယူမှုတစ်ခုစီအတွက် ပေးထားသည့် အတိုင်းအတာပုံဆွဲများနှင့် ပစ္စည်းစွမ်းဆောင်ရည် စာရွက်စာတမ်းများ အပြည့်အစုံ။
4. OEM စိတ်ကြိုက်ပရောဂျက်များအတွက် အင်ဂျင်နီယာအဆင့် နည်းပညာဆိုင်ရာ တိုင်ပင်ဆွေးနွေးမှု- ပခုံးအရွယ်အစား ချိန်ညှိမှု၊ ချည်အမျိုးအစား-သတ်မှတ်ချက် ပြုပြင်မွမ်းမံမှု၊ လုံးပတ်-သည်းခံနိုင်ရည် ပိုကောင်းအောင်၊ အထူးမျက်နှာပြင်-ကုသမှု စသည်တို့။
5. စံချိန်စံညွှန်း သို့မဟုတ် စိတ်ကြိုက်ဆွဲစတွဲများကို ထပ်ခါတလဲလဲ ဝယ်ယူမှုအတွက် အပိုပစ္စည်းအသုတ် ထောက်ပံ့မှု။
ဝယ်ယူရေးရွေးချယ်ရေး အကိုးအကား
CNC Fixture အတွက် JWGRIP Precision Precision D20 Zero Point Pull Stud ၏ အဓိကတန်ဖိုး
hot-forged စဉ်ဆက်မပြတ် သတ္တု-ဖိုက်ဘာဖွဲ့စည်းပုံ၊ အဆင့်ပေါင်းများစွာ အပူ-ကုသမှု နှင့် လုံးပတ်-မျက်နှာပြင် ကာပူလောင်-ငြိမ်းသတ်မှု၊ တင်းကျပ်သော အဆင့်ပေါင်းစုံ အဝင်-&-လုပ်ငန်းစဉ်-အရည်အသွေး-ထိန်းချုပ်မှု၊ ပင်မရေစီးကြောင်း D20 သုညအမှတ်-စနစ်နှင့် လိုက်ဖက်သော၊ OEM အတိုင်းအတာ/မျက်နှာပြင်-ကုသမှု စိတ်ကြိုက်ပြင်ဆင်မှုကို ပံ့ပိုးပေးပါသည်။
၎င်းသည် သုည-ပွိုင့် တပ်ဆင်စနစ်၏ ဘုံအသုံးအဆောင်-ဘေးထွက် ပိတ်ဆို့မှုများကို ဖြေရှင်းပေးပါသည်။
ရွေးချယ်မှုသတိပေးချက်များ
1. လိုက်ဖက်ညီသော သုညအမှတ်စနစ် သတ်မှတ်ချက်ကို အတည်ပြုပါ၊ မှာယူခြင်းမပြုမီ တပ်ဆင်ခြင်း-အတိုင်းအတာ လိုက်ဖက်မှုရှိမရှိ စစ်ဆေးပါ။
2. စံ သို့မဟုတ် စိတ်ကြိုက်ဗားရှင်းကို လက်ခံကျင့်သုံးရမည်ကို ဆုံးဖြတ်ရန် 2. တပ်ဆင်မှု-ပြားအထူ၊ အမှန်တကယ် အမြင့်ဆုံး ကုပ်ချိတ်-ဝန်နှင့် အလုပ်ရုံဖြတ်တောက်ခြင်း-ပတ်ဝန်းကျင် (သာမန်/မြင့်မားသော သံချေးတက်မှု) ကို ရှင်းလင်းပါ။
3. ပုံမှန်စတော့ရှယ်ယာဗားရှင်းများသည် တိုတောင်းသောအချိန်ကို နားလည်သဘောပေါက်ပါသည်။ အထူးပခုံးအရွယ်အစား၊ ချည်မျှင် သို့မဟုတ် မျက်နှာပြင်အားဖြည့်ခြင်း-လိုအပ်ချက်များအတွက် OEM စိတ်ကြိုက်အင်ဂျင်နီယာဝန်ဆောင်မှုကို လက်ခံပါ။
အမြဲမေးလေ့ရှိသောမေးခွန်းများ
Q1- Standard D20 ဆွဲစတုံးများကို အခြားတံဆိပ်သုညအမှတ်စနစ်များမှ ဆွဲယူစတိုးများ တိုက်ရိုက်အစားထိုးနိုင်ပါသလား။
Standard-version သည် အပြည့်အဝလိုက်ဖက်သောအတိုင်းအတာများဖြင့် D20-spec သုညအမှတ်-စနစ်နှင့်သာ ကိုက်ညီပါသည်။ အတိုင်းအတာများ ကွဲပြားပါက OEM စိတ်ကြိုက် ဆွဲစတူးကို လက်ခံကျင့်သုံးရမည်။
Q2- ဆွဲစတုံးကို အစားထိုးဖို့ လိုအပ်တဲ့အခါ ဘယ်လိုဆုံးဖြတ်မလဲ။
လုံးပတ်-ဦးခေါင်းတွင် မြင်နိုင်သော အကွက်များ၊ ပြန့်ကျဲနေသည် သို့မဟုတ် အက်ကွဲပါက ချက်ချင်း အစားထိုးပါ။ သို့မဟုတ် ထပ်ခါတလဲလဲ-နေရာချထားခြင်း-တိကျမှုကို စေ့စေ့စပ်စပ် သန့်စင်ပြီးနောက် ပြန်မရနိုင်ပါ။
Q3- ချောဆီလိမ်းရန်အတွက် လုံးပတ်တည်နေရာ-ဦးခေါင်းပေါ်တွင် ဆီလိမ်းနိုင်ပါသလား။
နံပါတ် ကြယ်ပွင့်ပုံ- မျက်နှာပြင် ခြောက်သွေ့သန့်ရှင်းနေရမည်။ အမဲဆီသည် သတ္တုပြားများကို စုပ်ယူနိုင်ပြီး ကလစ်ဆွဲခြင်း-ပျက်ကွက်မှုအန္တရာယ်များကို ဖန်တီးပေးသည်။
Q4- အတုပြုလုပ်ထားသော ဆွဲစတိုးနှင့် သာမန်ဘား-စတော့ခ်-လှည့်စတက်ဒ်ကြား မရှိမဖြစ် ကွာခြားချက်ကား အဘယ်နည်း။
Hot-forged blank သည် စဉ်ဆက်မပြတ် အတွင်းပိုင်းသတ္တု-ဖိုက်ဘာ စီးဆင်းမှုကို ဖြစ်ပေါ်စေပြီး ကြီးမားသော ထပ်ခါတလဲလဲ ချည်နှောင်သည့် စက်ဝန်းများအောက်တွင် ထိတွေ့မှု- ပင်ပန်းနွမ်းနယ်မှု-စွမ်းဆောင်ရည်ကို တိုးတက်စေသည်။ ရိုးရှင်းသော ဘား-စတော့ကို လှည့်ခြင်းသည် သတ္တု-ဖိုက်ဘာကို ဖြတ်တောက်စေပြီး ရေရှည်စက်ဝန်း-အလုပ်-အခြေအနေများအောက်တွင် ဝန်ဆောင်မှုသက်တမ်းကို တိုတောင်းစေသည်။
စုံစမ်းမေးမြန်းရန်ပေးပို့ပါ။
ဆက်သွယ်ရန်အချက်အလက်
-
လိပ်စာ
အမှတ် 44၊ Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Tel
-
အီးမေးလ်
JWGRIP သို့ စုံစမ်းမေးမြန်းမှု ပေးပို့ရန် ကြိုဆိုပါသည်။ ကျွန်ုပ်တို့၏ ပရော်ဖက်ရှင်နယ်နည်းပညာနှင့် အရောင်းအဖွဲ့သည် အခမဲ့ စားပွဲတင်ရွေးချယ်မှု၊ စိတ်ကြိုက်ဖြေရှင်းချက်ဒီဇိုင်းနှင့် တိကျသော quotation ကို ပေးဆောင်မည်ဖြစ်သည်။
သတင်းအကြံပြုချက်များ