- အိမ်
- ကြှနျုပျတို့အကွောငျး
- ထုတ်ကုန်များ
- အသုံးချမှု
- သတင်း
- ဒေါင်းလုဒ်လုပ်ပါ။
- စုံစမ်းမေးမြန်းရန်ပေးပို့ပါ။
- ကြှနျုပျတို့ကိုဆကျသှယျရနျ
Burmese
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
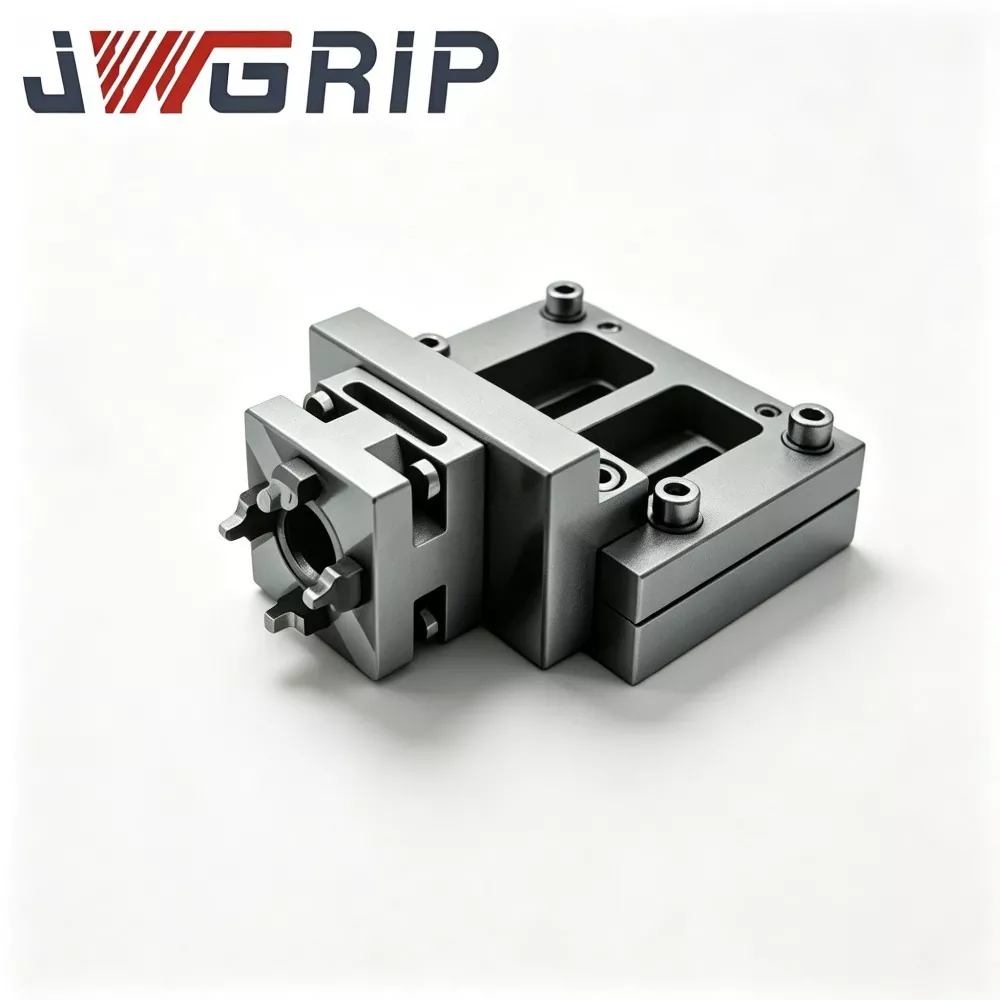
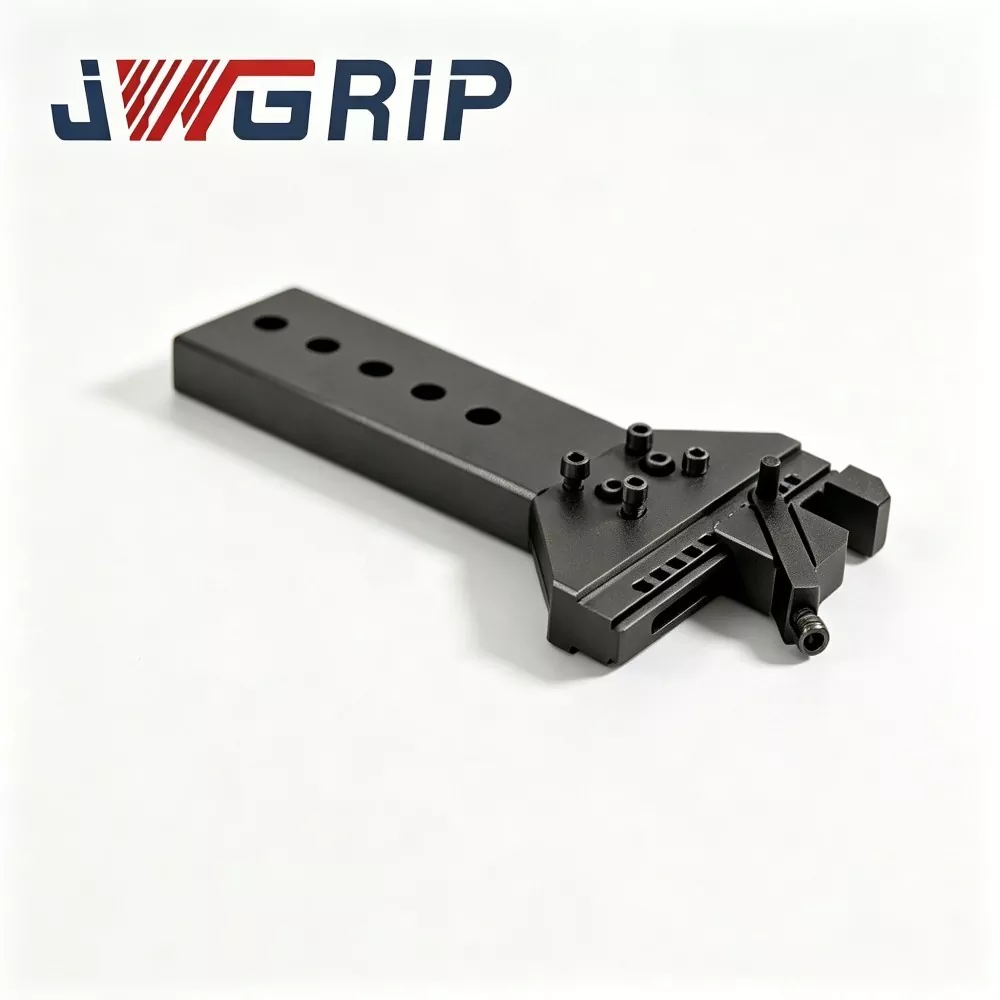

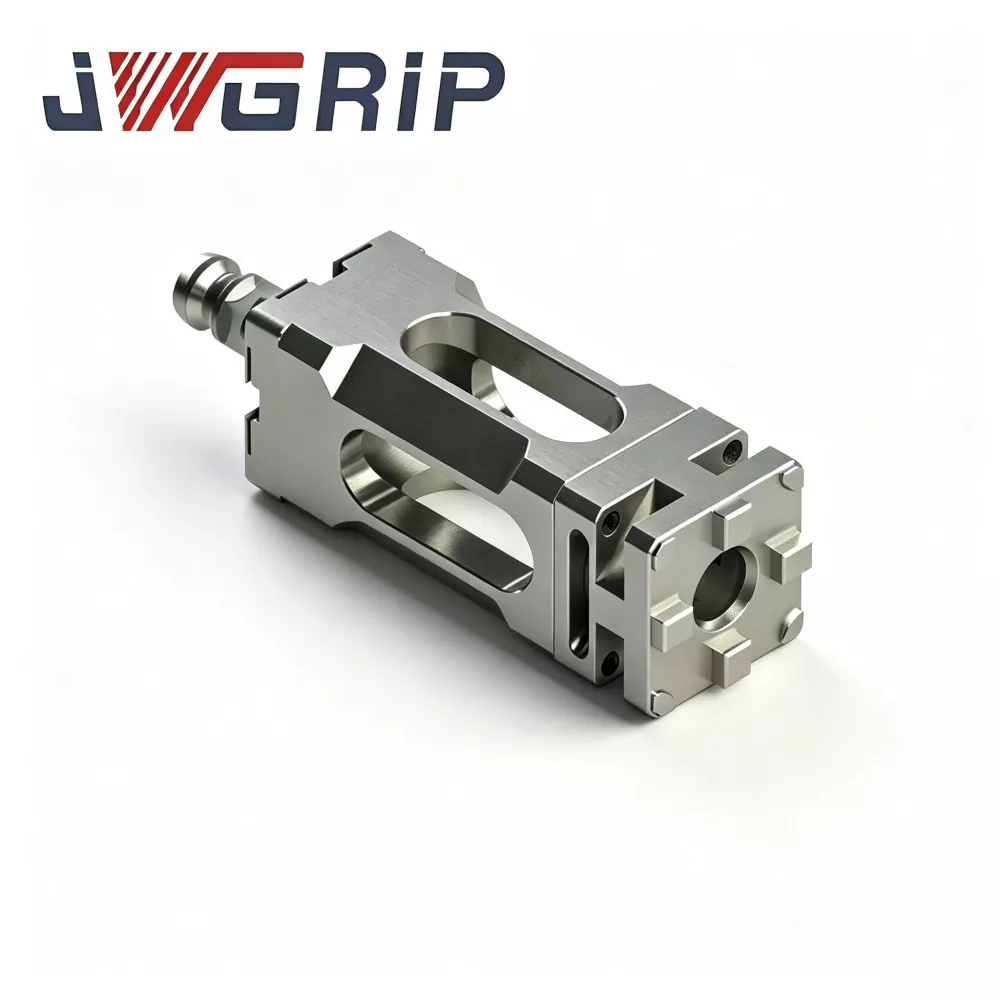
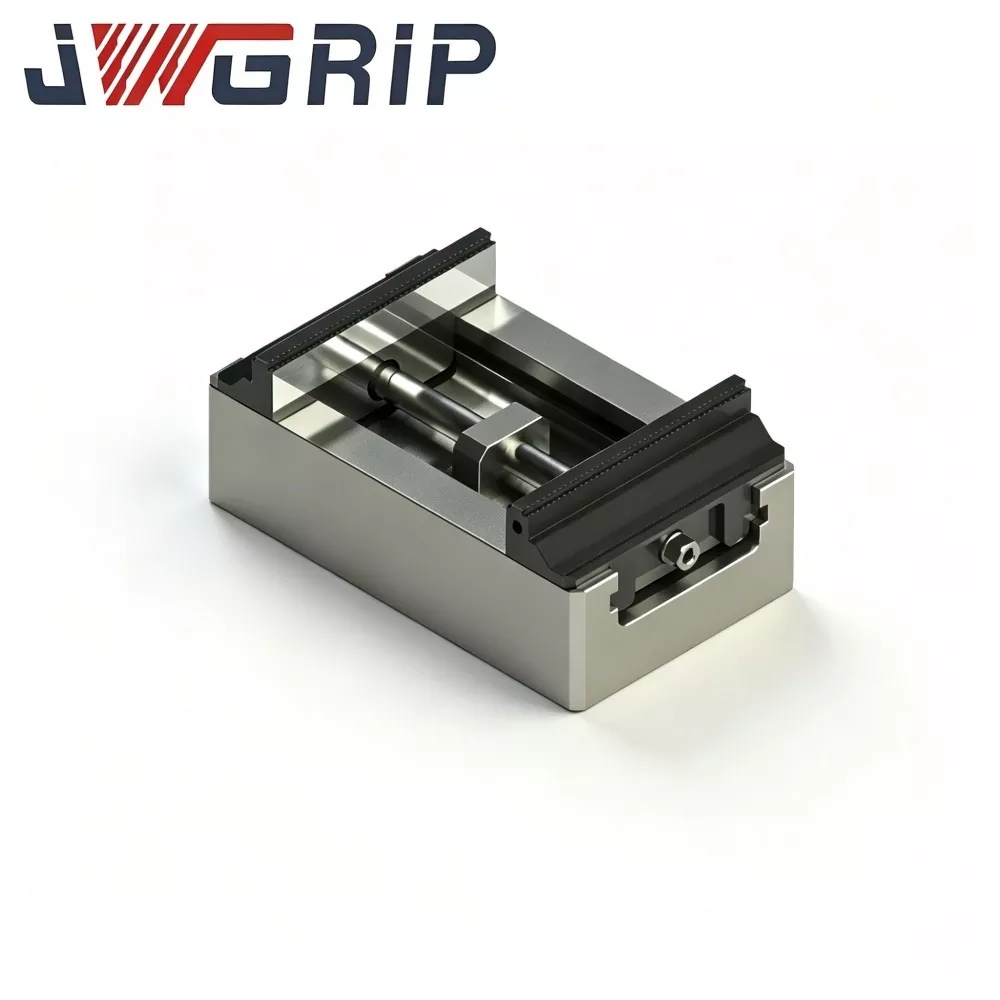
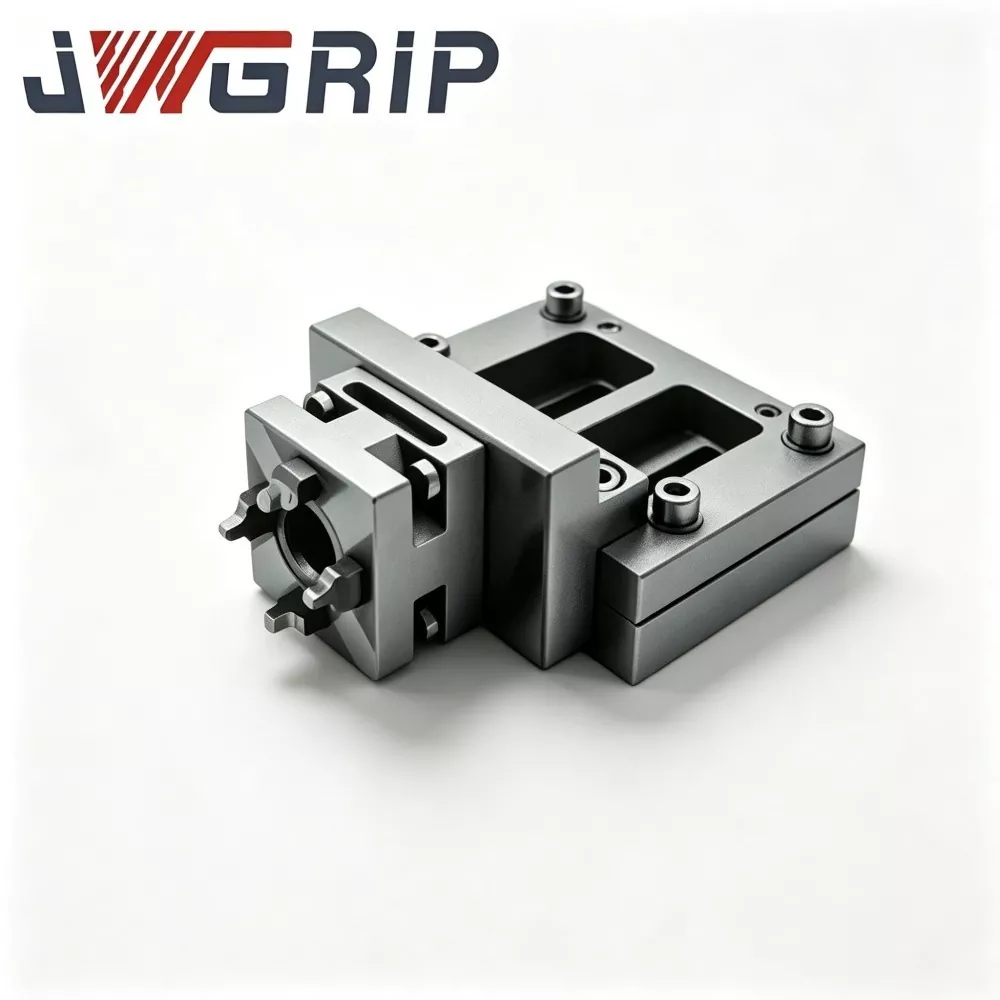
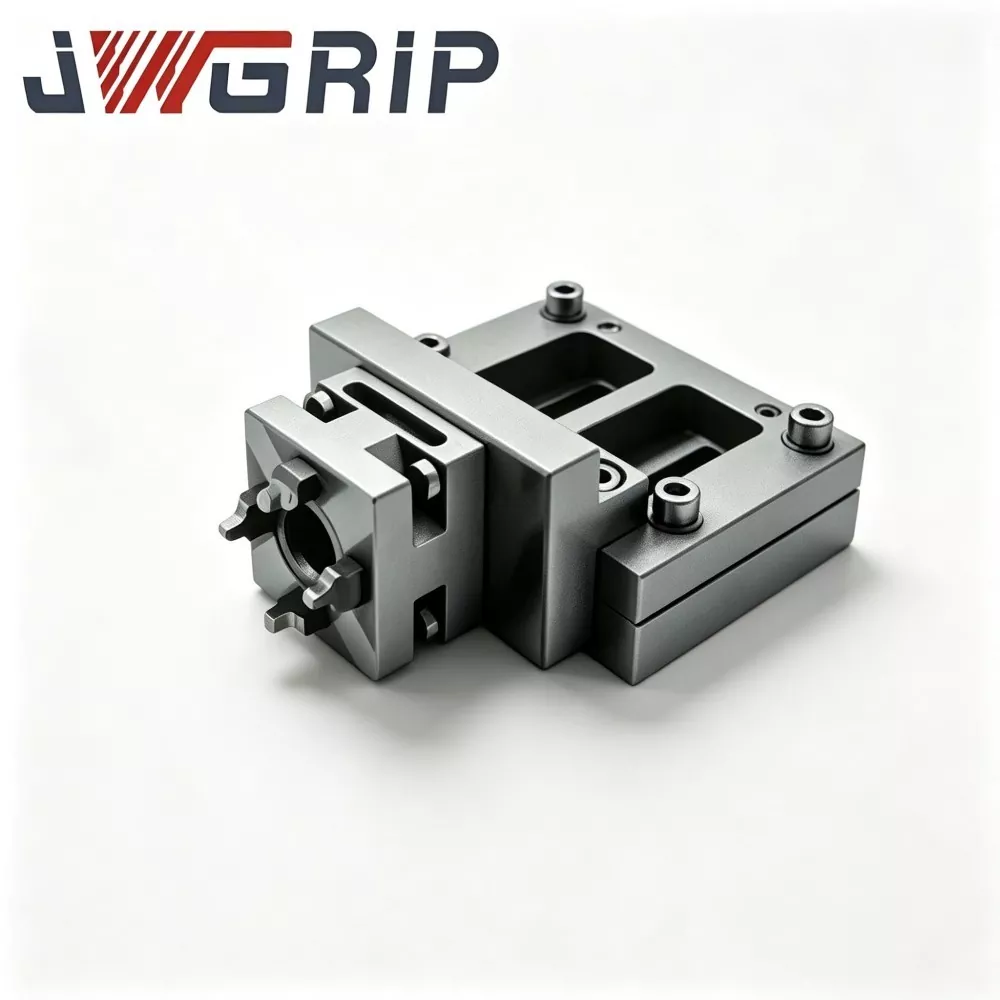
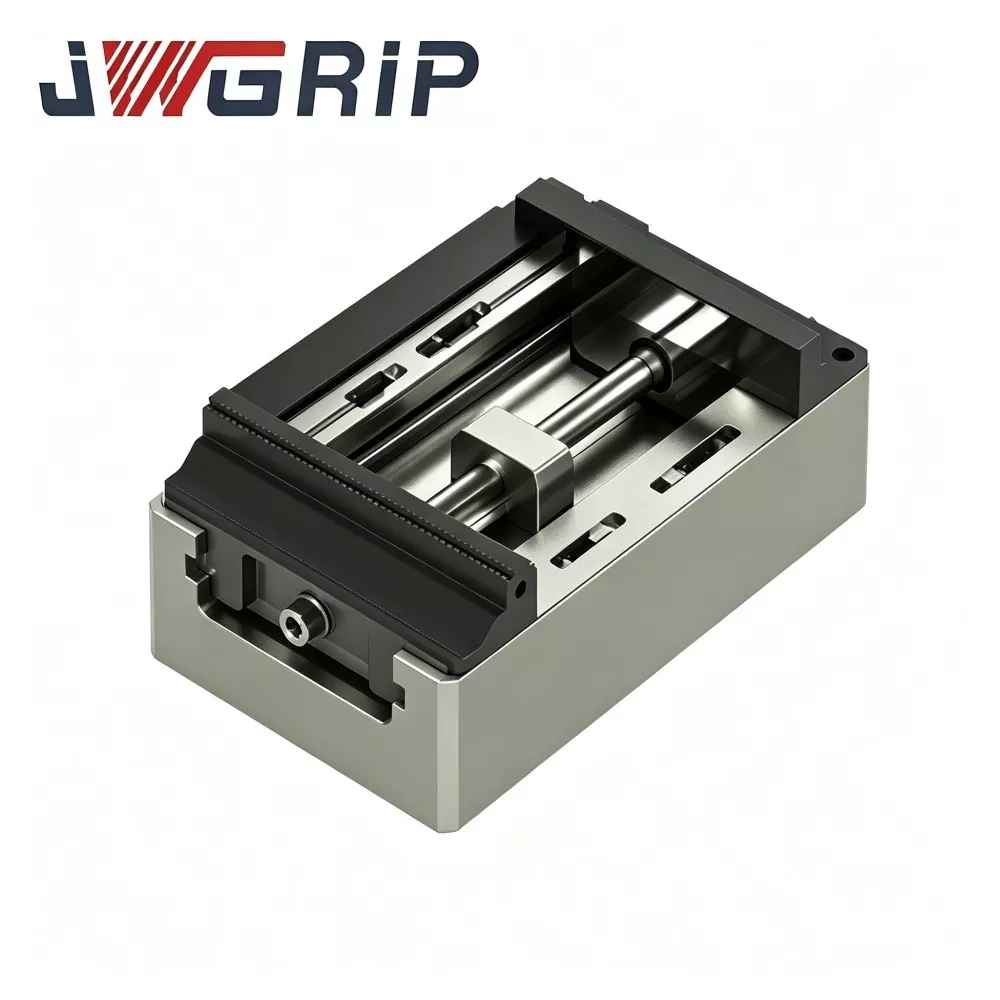
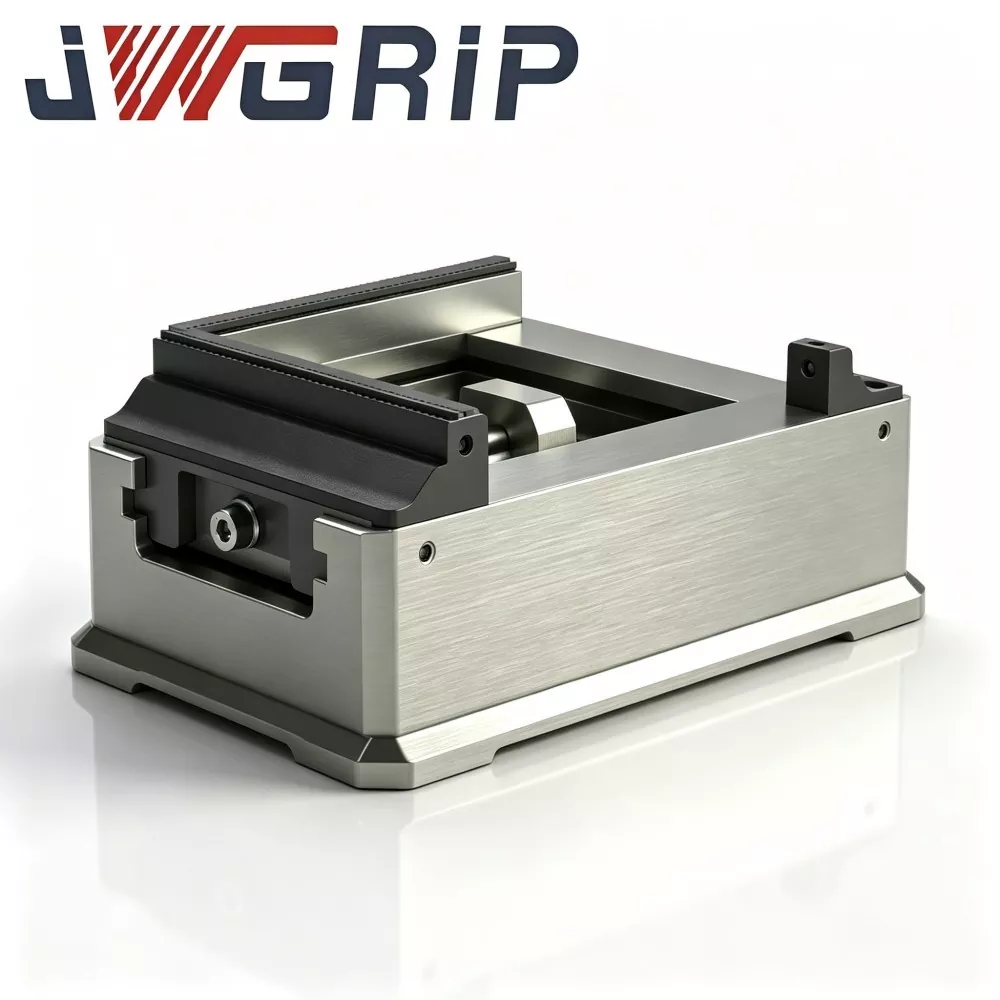
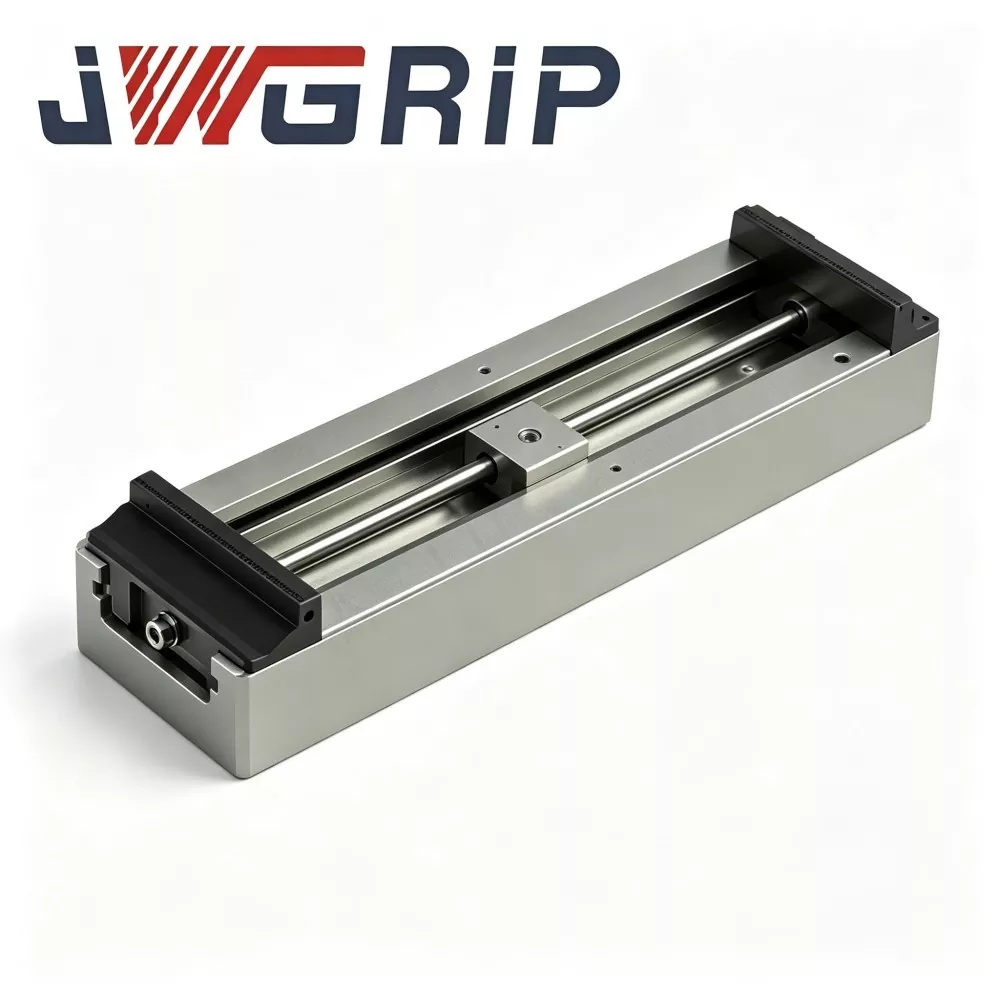
CNC Milling အတွက် အမာခံ မေးရိုးများဖြင့် အလတ်စား အကြီးစား အကြီးစား Self-Centering Zero Point Vise
JWGRIP သည် တရုတ်နိုင်ငံရှိ CNC Milling အတွက် Hard Jaws ဖြင့် အလယ်အလတ်အရွယ်အစား အကြီးစား Self-Centering Zero Point Vise ၏ ကျွမ်းကျင်ထုတ်လုပ်သူနှင့် Customized Factory Direct & Customized Medium-Size Heavy-Duty Self-Centering Zero Point Vise ဖြစ်သည်။ ၎င်းသည် အကြီးစား CNC ကြိတ်ခွဲထုတ်လုပ်မှု အခြေအနေများအတွက် အထူးထုတ်လုပ်ထားသော ဒီဇိုင်းသစ် ပေါင်းစပ်ထားသော zero-point clamping fixture တစ်ခုဖြစ်သည်။ ဤအရည်အသွေးမြင့် တိကျသည့် ကိရိယာသည် အလတ်စား အကြီးစား တစ်ပြိုင်နက်တည်း ဗဟိုပြု ဂီယာဖွဲ့စည်းပုံနှင့် ပြီးပြည့်စုံသော ကိရိယာတစ်ခုအဖြစ် စံသုညအမှတ်နေရာချထားခြင်း အထိုင်ယူနစ်ကို ပေါင်းစပ်ပြီး အပိုထပ်တူဆက်စပ်ပစ္စည်းများ လိုအပ်မှု သို့မဟုတ် ဆိုက်ပေါ်တွင် ထပ်ခါတလဲလဲ ချိန်ညှိမှု လိုအပ်မှုကို ဖယ်ရှားပေးပါသည်။
ခိုင်ခံ့မြင့်မားသော အလွိုင်းစတီးကိုယ်ထည်နှင့် မာကျောမှုမြင့်မားသော မေးရိုးတပ်ဆင်မှုကို ထိန်းထားခြင်းဖြင့် ဤလေးလံသောကိုယ်ကိုတိုင် ဗဟိုပြုခြင်း သုညအမှတ်အသားတွင် မြင့်မားသောစွမ်းဆောင်ရည်၊ ပြောင်မြောက်သောကြာရှည်ခံမှု၊ စွမ်းဆောင်ရည်မြင့်မားပြီး အသုံးပြုရလွယ်ကူသော ပြုပြင်ထိန်းသိမ်းမှုတို့ ပါဝင်သည်။ ပင်မကိုယ်ထည်နှင့် ဂီယာအစိတ်အပိုင်းများအားလုံးသည် ကြမ်းတမ်းသောစက်လည်ပတ်မှုပြီးနောက် တင်းကျပ်သောဖိစီးမှု-သက်သာရာရစေသည့်ကုသမှုကိုခံယူရပြီး၊ အရေးကြီးသောမိတ်လိုက်သည့်မျက်နှာပြင်များကို ရေရှည်အကြီးစားစက်ဘီးကြိတ်စက်အတွင်း တည်ငြိမ်ပြီးတိကျသော synchronous centering စွမ်းဆောင်ရည်သေချာစေရန်အတွက် တိကျသောကြိတ်မှုဖြင့်ပြီးဆုံးသည်။
စံနှုန်း သုညမှတ်အထိ အထိုင်ပုံစံ အပြည့်အ၀ဖြင့် တည်ဆောက်ထားပြီး၊ အဆိုပါ vise သည် အော့ဖ်လိုင်း workpiece presetting နှင့် လျင်မြန်သော fixture swap တို့ကို ပံ့ပိုးပေးသည်၊၊ tool change efficiency နှင့် အလုံးစုံစက်ပစ္စည်းအသုံးပြုမှုတို့ကို များစွာတိုးတက်ကောင်းမွန်စေသည်။ CNC Milling အတွက် Hard Jaws ပါသော အလတ်စား အကြီးစား အကြီးစား Self-Centering Zero Point Vise သည် ကောင်းမွန်သော ဖွဲ့စည်းတည်ဆောက်ပုံဆိုင်ရာ တောင့်တင်းမှုနှင့် ပုံပျက်ခြင်းကို ဆန့်ကျင်နိုင်စွမ်းကို ပေးစွမ်းနိုင်ပြီး၊ တသမတ်တည်း ကုပ်နေသော တည်ငြိမ်မှုကို ထိန်းသိမ်းကာ ပြင်းထန်ကြမ်းတမ်းသော ကြိတ်ခွဲမှုတွင်ပင် ထပ်ခါတလဲလဲ နေရာချထားမှု တိကျမှုကို ပေးစွမ်းသည်။ မှိုအစိတ်အပိုင်းများ၊ အော်တိုအစိတ်အပိုင်းများ၊ ဟာ့ဒ်ဝဲဖွဲ့စည်းပုံဆိုင်ရာအစိတ်အပိုင်းများနှင့် အင်ဂျင်နီယာစက်ပစ္စည်းအသုံးအဆောင်ပစ္စည်းများ CNC ကြိတ်ခွဲခြင်းလုပ်ငန်းစဉ်များအတွက် ကျယ်ကျယ်ပြန့်ပြန့်အသုံးပြုနိုင်သည်၊ ဤ Made-in-China fixture သည် ကမ္ဘာလုံးဆိုင်ရာစက်မှုကုန်ထုတ်ဖောက်သည်များအတွက် ယုံကြည်စိတ်ချရပြီး စံချိန်စံညွှန်းသတ်မှတ်ထားသော တိကျသောကိရိယာဖြေရှင်းနည်းများကို ပေးဆောင်ပါသည်။
ရိုးရိုးနာကျင်မှု-မှတ်များ
1. Insufficient clamping rigidity and workpiece slippage under heavy milling impact force
2. အချိန်ကြာမြင့်စွာ လေးလံသော ဝန်ကြမ်းကြိတ်ခြင်းပြီးနောက် ထပ်ခါတလဲလဲ နေရာချထားခြင်း တိကျမှု ကျဆင်းသွားပါသည်။
3. fixture လဲလှယ်နေစဉ်အတွင်း အချိန်ကုန် လူကိုယ်တိုင် ချိန်ညှိခြင်း။
4. လေးလံသောဝန်အား ကြမ်းတမ်းစွာကြိတ်ခြင်းကြောင့် ဖြစ်ပေါ်လာသော ဗီဇရုပ်ပုံသဏ္ဍာန်
5. သုညအမှတ်နေရာချထားခြင်း အထိုင်ချခြင်းနှင့်အတူ မူရင်းလိုက်ဖက်မှု ညံ့ဖျင်းသည်။
လက်တွေ့ကမ္ဘာ ကြိတ်ခွဲခြင်းအလုပ်ရုံများတွင်၊ သမားရိုးကျ အလတ်စား အကွက်များသည် အပြင်းအထန် ကြမ်းတမ်းစွာ ကြိတ်ခြင်းအောက်တွင် သိသာထင်ရှားသော အားနည်းချက်များကို ပြသသည်-
အကန့်အသတ်ရှိသော ဖွဲ့စည်းတည်ဆောက်ပုံ တောင့်တင်းမှုသည် ပြင်းထန်သော ကြိတ်ဆုံအကျိုးသက်ရောက်မှုအောက်တွင် အနည်းငယ်သော ကိုယ်ထည်ပုံပျက်ခြင်းကို ဦးတည်စေပြီး၊ အလုပ်ခွင်ချော်ခြင်းနှင့် မတည်မငြိမ်သော အတိုင်းအတာအထွက်များကို ယူဆောင်လာစေသည်။
ပေါင်းစည်းထားသော သုည-မှတ်ကြားခံများ မရှိခြင်း၊ အော်ပရေတာများသည် တပ်ဆင်မှု အစားထိုးခြင်းနှင့် စက်စွမ်းဆောင်ရည် နိမ့်ကျနေချိန်အတွင်း manual alignment အတွက် အချိန်များစွာ ဖြုန်းကြသည်။
ဤ JWGRIP ဗီဇအတွက်၊ ပင်မကိုယ်ထည်နှင့် ဂီယာအစိတ်အပိုင်းများသည် ခွန်အားမြင့်သတ္တုစပ်သံမဏိကို အသုံးပြုကြပြီး ကြမ်းတမ်းသောစက်ဖြင့် ပြုပြင်ပြီးနောက် ဖိစီးမှုသက်သာစေသော အိုမင်းရင့်ရော်မှုကို ခံယူသည်။ အရေးပါသော မိတ်လိုက်မျက်နှာပြင်များသည် ရေရှည်လေးလံသောဝန်စက်ဝန်းများအောက်တွင် တည်ငြိမ်သော synchronous centering စွမ်းဆောင်ရည်ကို ထိန်းသိမ်းရန် တိကျသောမြေပြင်ဖြစ်သည်။ တပ်ဆင်ထားသော စံသုညမှတ်အထောက်အထိုင်တည်ဆောက်ပုံသည် အော့ဖ်လိုင်းအလုပ်ခွင်အကြိုချိန်ညှိမှုနှင့် အမြန်ပြင်ဆင်မှုလဲလှယ်ခြင်းကို ပံ့ပိုးပေးသည်။
Pain-Point ပြန်လည်သုံးသပ်ခြင်း။
အမှန်တကယ် CNC-ကြိတ်ခွဲထုတ်လုပ်မှုအတွင်း၊ တပ်ဆင်မှု တောင့်တင်းမှု၊ တိကျမှုကို ဗဟိုပြုခြင်းနှင့် သုညအမှတ် လိုက်ဖက်ညီမှုတို့သည် အစိတ်အပိုင်းအထွက်နှုန်း၊ စက်အသုံးပြုမှုနှင့် ထုတ်လုပ်မှုစက်ဝန်းတို့ကို တိုက်ရိုက်ဆုံးဖြတ်သည်။ CNC ကြိတ်ခွဲခြင်းတွင် ကြမ်းတမ်းသောကြိတ်ခွဲခြင်း၊ တစ်ဝက်ချောကြိတ်ခြင်းနှင့် အပြီးသတ်ကြိတ်ခြင်းတို့ကို အကျုံးဝင်သည်။ ပြင်းထန်သော ကြိတ်ခွဲခြင်းသည် ကြီးမားသော ဖြတ်တောက်မှု သက်ရောက်မှုကို ထုတ်ပေးပြီး ပစ္စည်းများ အဆက်မပြတ် တင်ဆောင်ပါသည်။
စျေးကွက်တွင် သာမာန်ကိုယ်ကိုဗဟိုပြုသောမြင်းများ ၏အဖြစ်များသောချို့ယွင်းချက်များ-
1. လေးလံသောဖြတ်တောက်ခြင်းအတွက် တည်ဆောက်ပုံအားမလုံလောက်ခြင်း။
ယေဘူယျ ရည်ရွယ်ချက် အများအပြားကို ပေါ့ပါးသော အလုပ်များအတွက် ဒီဇိုင်းထုတ်ထားပါသည်။ လေးလံသောဝန်အား ကြမ်းတမ်းသောကြိတ်ခွဲခြင်းတွင်၊ ဗီစ-ကိုယ်ထည် မိုက်ခရိုပုံသဏ္ဍာန်နှင့် ချဲ့ထွင်ထားသော ဂီယာတွဲရှင်းလင်းမှုသည် သေးငယ်သောစလစ်၊ သည်းမခံနိုင်သည့်အတိုင်းအတာ၊ မျက်နှာပြင်ကွဲအက်မှုအမှတ်အသားများနှင့် အစိတ်အပိုင်းအကြွင်းအကျန်များကိုပင် ဖြစ်စေသည်။
2. Built-in သုညအမှတ် အမြန်ပြောင်းလဲခြင်း အင်တာဖေ့စ်မရှိပါ။
fixture swap တစ်ခုစီတိုင်းသည် manual dial-indicator ချိန်ညှိမှုနှင့် ထပ်ခါတလဲလဲ datum ချိန်ညှိမှု လိုအပ်ပြီး ဖြတ်တောက်ခြင်းမပြုသည့်အချိန်များစွာကို သုံးစွဲသည်။ မြင့်မားသောရောနှောမှု ပမာဏနည်းသော ထုတ်လုပ်မှုအောက်တွင်၊ မကြာခဏ ပြောင်းလဲမှုသည် အမှားရှာပြင်ခြင်းကုန်ကျစရိတ်ကို တိုးစေပြီး FMS လိုက်လျောညီထွေရှိသော-အလိုအလျောက်စနစ်လိုင်းများအတွက် အတားအဆီးများ ဖန်တီးပေးသည်။
3. စံမေးရိုးများ ဝတ်ဆင်မှု အားနည်းခြင်း။
အချို့မာကျောသော မေးရိုးများ အပြည့်အဝ မငြိမ်းနိုင်ပါ။ အဆက်မပြတ်ကြိတ်ခြင်းအကျိုးသက်ရောက်မှုသည် မေးရိုးဟောင်းနွမ်းမှုကို အရှိန်မြှင့်ပေးသည်၊ ဒက်တမ်ကိုဗဟိုပြုကာ မကြာခဏမေးရိုးပြန်လည်ကြိတ်ခြင်းကို ထိန်းသိမ်းပေးသည်။
4. ဒိုင်းနမစ်ကြိတ်နေစဉ်အတွင်း တုန်ခါမှု-အစပျိုး ရွှေ့ပြောင်းခြင်း။
အလယ်အလတ်အရွယ်အစား ပိတောက်အများအပြားသည် ရွေ့လျားနေသော ကြိတ်တွန်းအားမှ တုန်ခါမှုကို လျစ်လျူမရှုဘဲ ငြိမ်ကုပ်ခြင်းအတွက်သာ ပိုမိုကောင်းမွန်သည်။ သေးငယ်သော workpiece offset သည် အပြီးသတ်ကြိတ်ခြင်း ဂျီဩမေတြီ-ခံနိုင်ရည်လိုအပ်ချက်များကို ပြည့်မီရန် မဖြစ်နိုင်ပေ။
5. အလုပ်ရုံတွင် ညစ်ညမ်းစေသော အဆိပ်အတောက်များကို တံဆိပ်ခတ်မှု အားနည်းခြင်း။
ရိုးရှင်းသော တံဆိပ်ခတ်ခြင်းသည် အတွင်းပိုင်း ဂီယာ အစိတ်အပိုင်းများကို လွှမ်းမိုးနိုင်ခြင်း၊ အစိတ်အပိုင်း ဟောင်းနွမ်းမှုနှင့် တပ်ဆင်မှု ဝန်ဆောင်မှုသက်တမ်းကို တိုစေပါသည်။ သုညမှတ်တိုင်အထိုင်အတွက် အပိုအဒက်တာပြားများ လိုအပ်သည်၊ စုဝေး-စုပုံထားသော အမှားများကို မိတ်ဆက်ကာ ထပ်ခါတလဲလဲ နေရာချထားမှု တိကျမှုကို ထိခိုက်စေသည်။
6.Single-condition oriented fixture ဒီဇိုင်း
JWGRIP သည် CNC Milling အတွက် အလတ်စား အရွယ်အစား အကြီးစား Self-Centering Zero Point Vise with Hard Jaws သည် အထက်ဖော်ပြပါ ပိတ်ဆို့မှုများကို ဖြေရှင်းရန် ရည်ရွယ်ချက်ဖြင့် အကောင်းဆုံးပြုလုပ်ထားသည်။ အားဖြည့်ထားသော လေးလံသော ဗီဇကိုယ်ထည်သည် တက်ကြွသော ကြိတ်မှုဒဏ်ကို ခံနိုင်ရည်ရှိသည်။ မာကျောသော မေးရိုးအစုံများသည် ကြမ်းတမ်းကြိတ်ခွဲမှုအတွက် ထူးထူးခြားခြား ဝတ်ဆင်မှုဒဏ်ကို ခံနိုင်ရည်ရှိစေသည်။ Standard zero-point interfaces များသည် လျင်မြန်သော fixture swap ကိုနားလည်သဘောပေါက်သည်။ တိကျစွာထိန်းချုပ်ထားသော အတွင်းပိုင်း-ဂီယာရှင်းလင်းမှုသည် ကြမ်းတမ်း-ကြိတ်ခွဲခြင်းအား တောင့်တင်းမှုနှင့် အပြီးသတ်ကြိတ်ခွဲမှုဗဟိုပြုတိကျမှုကို မျှတစေသည်။ အပြည့်အ၀အပိတ်အကာသည် ချစ်ပ်ပြားနှင့် အအေးခံရည်တိုက်စားခြင်းကို ကာကွယ်ပေးသည်။ အရွယ်အစား အလတ်စား အတိုင်းအတာသည် စက်ပိုင်းဆိုင်ရာ လွှမ်းခြုံမှုနှင့် စားပွဲတင်ခြေရာကို မျှတစေသည်။ ၎င်းသည် မှို၊ အော်တိုအစိတ်အပိုင်း၊ ဟာ့ဒ်ဝဲနှင့် အင်ဂျင်နီယာ-အစိတ်အပိုင်း လုပ်ငန်းစဉ်အတွက် ဒေါင်လိုက် CNC စက်အများစုနှင့် ကြိတ်စက်များနှင့် အံကိုက်ဖြစ်သည်။
အစိတ်အပိုင်းဖွဲ့စည်းမှု
JWGRIP တွင် အလယ်အလတ်အရွယ်အစား အကြီးစား Self-Centering Zero-Point vise တွင် core functional module ခြောက်ခု ပါဝင်သည်-
မြင့်မားသော ခွန်အားကို အတုယူ၍ စိတ်ဖိစီးမှုကို သက်သာစေသော ခန္ဓာကိုယ်
Heavy-duty synchronous rack-and-pinion ဂီယာ module
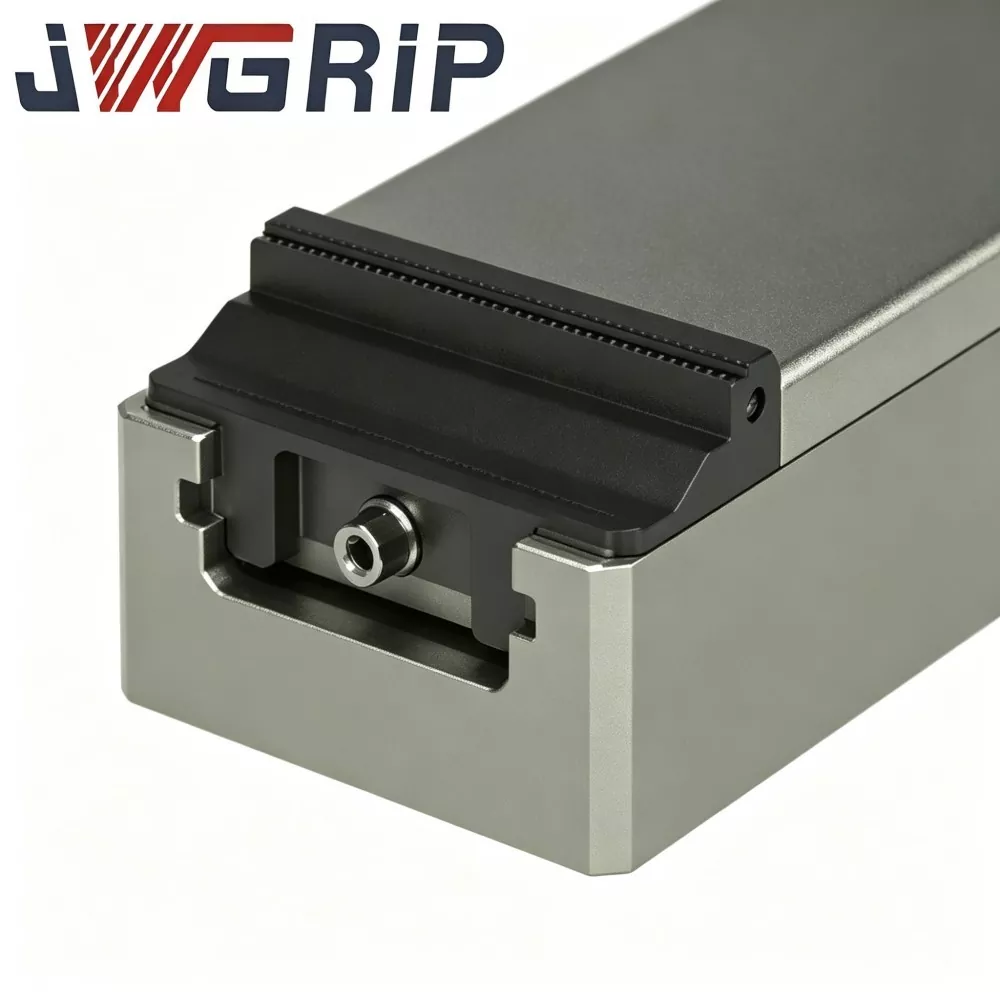
အစားထိုးနိုင်သော အမာကြောများ မီးမငြိမ်း
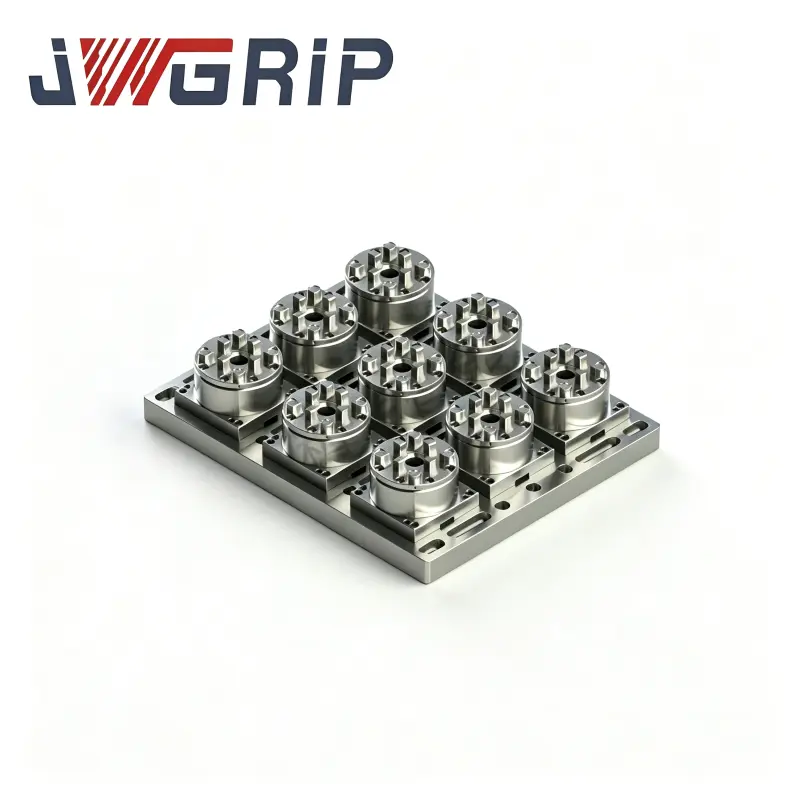
သုညအမှတ်-နေရာချထားခြင်း တပ်ဆင်ခြင်းအခြေခံ
အပြည့်အ၀ပါရှိသော Chip-proof နှင့် coolant-ခံနိုင်ရည်ရှိသော အလုံပိတ်တပ်ဆင်မှု
လော့ခ်ချခြင်း- ရုန်းအား ကောင်းမွန်စွာ ချိန်ညှိခြင်း ယန္တရား
Vise ကိုယ်ထည်အား အားမြင့်သော အလွိုင်းစတီးဖြင့် အတုလုပ်ထားပြီး အတုပြုလုပ်ခြင်း နှင့် စက်ပြုလုပ်ခြင်းမှ ကြွင်းကျန်သော စိတ်ဖိစီးမှုများကို ဖယ်ရှားရန် Multi-pass stress-reliving ကုသမှုဖြင့် လုပ်ဆောင်ထားသည်။ ၎င်းသည် လေးလံသောဝန်အား ကြမ်းတမ်းသောကြိတ်ခွဲစဉ်အတွင်း ဒိုင်းနမစ်ဝန်အား ခံနိုင်ရည်ရှိပြီး ခန္ဓာကိုယ် ပုံပျက်ခြင်းကို ရှောင်ရှားသည်။
လေးလံသော synchronous ဂီယာအစိတ်အပိုင်းများသည် တင်းကျပ်စွာထိန်းချုပ်ထားသောရှင်းလင်းမှုများဖြင့် တွဲထားသောတိကျစွာကြိတ်ခွဲခြင်းမှတစ်ဆင့် မာကျောသောမေးရိုးနှစ်ခုအတွက် အဖွင့်-အပိတ်လှုပ်ရှားမှုကို ပြီးပြည့်စုံစွာထပ်တူကျစေပါသည်။
မာကျောသော မေးရိုးများကို မြင့်မားသော မာကျောသော အလွိုင်းသံမဏိဖြင့် ပြုလုပ်ထားပြီး ပြင်းထန်စွာ ကြိတ်ခွဲခြင်းအတွက် သာလွန်ကောင်းမွန်သော ဝတ်ဆင်-ခံနိုင်ရည်နှင့် ထိခိုက်မှု-ခံနိုင်ရည်တို့ကို ပေးစွမ်းသည်။ မာကျောသော မေးရိုးများသည် သီးခြားခွဲထုတ်နိုင်သော အပိုပစ္စည်းများဖြစ်သည်။ စုတ်ပြဲနေသော မေးရိုးတစ်ခုလုံးကို အစားမထိုးဘဲ သီးခြားစီ အစားထိုးနိုင်သည်။
အပြည့်အ၀ အလုံပိတ် အလုံပိတ်အပေါက်များသည် ကြိတ်ခွဲထားသော ချစ်ပ်များ၊ အအေးခံခြင်းနှင့် သတ္တုဖုန်မှုန့်များ ကျူးကျော်ဝင်ရောက်လာသော အတွင်းပိုင်း သွယ်တန်းခြင်း စည်းဝေးများကို ပိတ်ဆို့ကာ အလွန်ညစ်ညမ်းနေသော ချပ်စ်မြင့် ကြိတ်ခြင်းဆိုင်ပတ်ဝန်းကျင်နှင့် လိုက်လျောညီထွေဖြစ်စေသည်။
အခြေခံတွင် အပိုအဒက်တာပြားများမပါဘဲ ပင်မသုညအမှတ်စနစ်များနှင့် တိုက်ရိုက်သဟဇာတမဖြစ်မီ စက်ယန္တရားစံ သုည-အမှတ်နေရာချထားခြင်း အင်တာဖေ့စ်များပါရှိသည်။
အလုပ်ယန္တရားများ
1.Self-centering clamping ယန္တရား
အတွင်းပိုင်း လေးလံသော synchronous ဂီယာသည် အချိုးညီသောလှုပ်ရှားမှုအတွက် ဘယ်-ညာမေးရိုးကို မောင်းနှင်ပေးသည်။ လက်ဖြင့် ချိန်ညှိခြင်းမရှိဘဲ အလိုအလျောက်ဗဟိုပြုခြင်းကို နားလည်သဘောပေါက်ပြီး ဒိုင်ခွက်အညွှန်းစနစ်ထည့်သွင်းခြင်းကို ဖယ်ရှားပေးပါသည်။ ချိတ်ပြီးသည်နှင့် လူကြောင့်ဖြစ်ရသည့် နေရာချထားမှုအမှားများကို ဖယ်ရှားရန် workpiece center ကို လော့ခ်ချထားသည်။ မြင့်မားသော မာကျောသော မေးရိုးများသည် ကြိတ်ဆုံရိုက်ခတ်မှုကို ခံနိုင်ရည်ရှိရန် လုံလောက်သော ကုပ်တွယ်မှုကို ပေးစွမ်းသည်။ ကြမ်းတမ်းသောကြိတ်ခွဲခြင်း၊ တစ်ဝက်ချောကြိတ်ခြင်းနှင့် ကြိတ်ခွဲခြင်းများတွင် အလုပ်အပိုင်းသည် တည်ငြိမ်နေပြီး ကြိတ်မျက်နှာပြင်များအတွက် တစ်သမတ်တည်းရှိသော အတိုင်းအတာအရည်အသွေးကို အာမခံပါသည်။
2. Zero-point-positioning linkage ယန္တရား
vise base သည် mainstream zero-point-system dimensional စံချိန်စံညွှန်းများကို လိုက်နာပြီး အမြန် fixture dismounting & mounting ပြုလုပ်ရန်အတွက် zero-point base plates များပေါ်တွင် တိုက်ရိုက်တပ်ဆင်နိုင်သည်။ တပ်ဆင်ပြီးနောက် တည်ငြိမ်သော datum တိကျမှုကို ထိန်းသိမ်းထားသည်။ workpiece သို့မဟုတ် full-fixture swap အတွက် ထပ်ခါတလဲလဲ datum calibration လုပ်ရန် မလိုအပ်ဘဲ set-up hours ကို အလွန်တိုစေပါသည်။ ဤဒီဇိုင်းသည် FMS လိုက်လျောညီထွေရှိသော-ကုန်ထုတ်လုပ်မှုလိုင်းများနှင့် ချိတ်ဆက်မှုကို ပံ့ပိုးပေးကာ စက်ရုပ်အစိတ်အပိုင်းများစွာအတွက် ပိုင်ရှင်မဲ့ စဉ်ဆက်မပြတ် CNC ကြိတ်ခြင်းရရှိရန် စက်ရုပ်တင်ခြင်း-ဖွင့်ခြင်းနှင့်အတူ ပူးပေါင်းလုပ်ဆောင်သည်
Core Strengths များ
1. ရွေ့လျားကြိတ်ခွဲမှုအပေါ် သက်ရောက်မှုကို ဆန့်ကျင်သည့် အလတ်စား အရွယ်အစား အကြီးစားတည်ဆောက်မှု
အတုလုပ်ထားသော ဖိစီးမှုကို သက်သာစေသည့် ဗီဇကိုယ်ထည် နှင့် အားဖြည့်ထားသော လေးလံသော ဂီယာတပ်ဆင်မှု တပ်ဆင်သည် လေးလံသော ကြမ်းတမ်းသော ကြိတ်ဖြတ်ခြင်းအား တွန်းလှန်နိုင်သည်။ ကြိတ်နေစဉ်အတွင်း Vise-body ပုံပျက်ခြင်းနှင့် ဂီယာကွာဟချက် ချဲ့ခြင်းကို ဖိနှိပ်သည်။ တစ်ခုတည်းသော ပန်းကန်ပြားတစ်ခုသည် လေးလံသောဖြတ်တောက်ထားသော ကြမ်းတမ်းသောကြိတ်ခွဲခြင်းနှင့် တိကျမှုမြင့်မားသော ကြိတ်ခွဲခြင်းနှစ်ခုလုံးကို ပံ့ပိုးပေးပြီး အလုပ်ရုံအတွင်း သိုလှောင်မှုဆိုင်ရာ ဖိအားကို လျှော့ချပေးသည်။
2. သာလွန်ကောင်းမွန်သော ဝတ်ဆင်မှုနှင့် ထိခိုက်မှုဒဏ်ကို ခံနိုင်ရည်ရှိရန်အတွက် အစားထိုးနိုင်သော မေးရိုးများကို အပြည့်အဝ ငြိမ်းသတ်နိုင်သည်
မာကျောသော မေးရိုးများသည် ပြီးပြည့်စုံသော တင်းမာမှုနှင့် တိကျစွာ ကြိတ်ခြင်းကို ရရှိသည်။ ရေရှည်ကြိတ်မှုအောက်တွင် ဝတ်ဆင်မှုနှုန်းနည်းပါးခြင်းသည် မကြာခဏ ပြန်လည်ကြိတ်ခွဲခြင်းလုပ်ငန်းကို လျော့နည်းစေသည်။ လွတ်လပ်သော အစားထိုးနိုင်သော မေးရိုးမာကြောများသည် ရေရှည်ထိန်းသိမ်းမှုစရိတ်ကို ဖြတ်တောက်သည်။
3. မြန်နှုန်းမြင့် fixture ပြောင်းလဲခြင်းအတွက် Standard zero-point interfaces များ
Base သည် စိတ်ကြိုက် adapter plates များမပါဘဲ mainstream zero-point-positioning systems နှင့် တိုက်ရိုက်ကိုက်ညီပါသည်။ တပ်ဆင်မှုကို ဖယ်ရှားခြင်း-စုဝေးမှုကို အလွန်အရှိန်မြှင့်ပြီး၊ အချိန်ကုန်သော ဒိုင်ခွက်-ညွှန်ပြသည့် ချိန်ညှိမှုကို ဖယ်ရှားပြီး FMS အလိုအလျောက် ထုတ်လုပ်မှုလိုင်းများအတွက် CNC ကြိတ်စက်အသုံးပြုမှုနှုန်းကို မြှင့်တင်ပါ။
4. High-precision synchronous self-centering transmission သည် milling dimension ကို တည်ငြိမ်စေသည်
တွဲ-မြေပြင် synchronous ဂီယာသည် တင်းကျပ်စွာ ရှင်းလင်းမှုကို ထိန်းသိမ်းပေးသည်။ မေးရိုးမာကျောနှစ်ဖက်ကို တပြိုင်နက်တည်း လှုပ်ရှားပါ။ ညှပ်ပြီးနောက် အလယ်ဗဟိုသည် တည်ငြိမ်နေပြီး ကြမ်းတမ်းသောကြိတ်ခွဲခြင်းနှင့် ကြိတ်ခြင်းတစ်လျှောက်လုံး အလုပ်ခွင်ချော်ခြင်းကို ကာကွယ်ပေးပြီး အရည်အချင်းပြည့်မီသော ဂျီဩမေတြီခံနိုင်ရည်များကို သေချာစေသည်။
5. Full-enclosure sealing သည် fixture service life ကို သက်တမ်းတိုးစေသည်။
CNC ကြိတ်ခွဲခြင်းသည် ကြီးမားသော ချစ်ပ်များနှင့် အအေးခံခြင်းကို ထုတ်ပေးသည်။ အလုံပိတ်အပေါက်များသည် ညစ်ညမ်းမှုနှင့် တိကျပျက်စီးမှုကို ရှောင်ရှားရန် ဂီယာခန်းများနှင့် ဝေးရာကို ခွဲထုတ်သည်။ တာရှည်ခံပြီး ထိန်းသိမ်းရလွယ်ကူသော ဒီဇိုင်းသည် စက်ရုံ OPEX ကို လျော့နည်းစေသည်။
6. Optimized footprint သည် ဒေါင်လိုက် CNC အလုပ်စားပွဲအများစုနှင့် ကိုက်ညီပါသည်။
အလတ်စား အရွယ်အစား ကျစ်လစ်သိပ်သည်းသော အဆင်အပြင်သည် စားပွဲနေရာ အလွန်အကျွံ မသိမ်းပိုက်ပါ။ ဒေါင်လိုက် စက်ယန္တရားစင်တာအများစု၊ CNC ကြိတ်စက်များနှင့် rotary-milling လုပ်ငန်းများအတွက် 4-axis rotary tables များနှင့် တွဲဖက်အသုံးပြုနိုင်ပါသည်။
7. လိုက်လျောညီထွေရှိသောစိတ်ကြိုက်ပြုပြင်မွမ်းမံမှုနှင့်အတူစက်ရုံတိုက်ရိုက်ထောက်ပံ့ရေး
အရင်းအမြစ်ထုတ်လုပ်သူအနေဖြင့် JWGRIP သည် ဖောက်သည်စက်မော်ဒယ်များနှင့် အစိတ်အပိုင်းအင်္ဂါရပ်များနှင့်အညီ ဖွဲ့စည်းတည်ဆောက်ပုံဆိုင်ရာ စိတ်ကြိုက်ပြင်ဆင်မှုကို ပံ့ပိုးပေးသည်- ကုပ်ခြင်း-လေဖြတ်ချိန်ညှိမှု၊ အခြေစိုက်စခန်းတပ်ဆင်ခြင်း-အပေါက်မွမ်းမံမှု၊ အထူးပရိုဖိုင်မေးရိုးစိတ်ကြိုက်တည်ဆောက်မှု၊ မတူညီသောထုတ်လုပ်သူအတွက် စိတ်ကြိုက်ပြင်ဆင်ထားသော CNC-ကြိတ်ခြင်းလုပ်ငန်းစဉ်လိုအပ်ချက်များကို ဖြည့်ဆည်းပေးပါသည်။
ကဏ္ဍပေါင်းစုံ အပလီကေးရှင်းအခြေအနေများ
1.Mold-စက်မှုလုပ်ငန်း CNC ကြိတ်
မှိုထည့်သွင်းခြင်းနှင့် မှိုအူတိုင်များအတွက် အကြမ်းကြိတ်ခြင်း၊ လေးလံသောဖွဲ့စည်းပုံသည် ကြိတ်ခွဲမှုဒဏ်ကို ခံနိုင်ရည်ရှိပြီး သုညမှတ်အထိုင်သည် မှိုပြောင်းလဲခြင်းကို မြန်ဆန်စေပြီး မှိုခဲချိန်ကို တိုစေပါသည်။
2.Automotive-အစိတ်အပိုင်းကြိတ်ထုတ်လုပ်မှု
အော်တို ဟာ့ဒ်ဝဲဖွဲ့စည်းပုံဆိုင်ရာ အစိတ်အပိုင်းများ၊ သံကွင်းစွပ်များနှင့် ခွန်အားမြင့် အလူမီနီယမ်သတ္တုစပ် အစိတ်အပိုင်းများအတွက် CNC ကြိတ်ခြင်း။ အမြောက်အများထုတ်လုပ်ထားသော မော်တော်ကားအစိတ်အပိုင်းများအတွက် ဘက်မလိုက်ညီမှုကို အာမခံပါသည်။
3.Engineering-စက်ပစ္စည်းဆက်စပ်ပစ္စည်းအပြောင်းအလဲနဲ့
သတ္တုတည်ဆောက်ပုံဆိုင်ရာ အစိတ်အပိုင်းများနှင့် ဆောက်လုပ်ရေးစက်ပစ္စည်းများ၏ သံထည်ပစ္စည်းများအတွက် ကြိတ်ခွဲခြင်း။ လေးလံသော ကုပ်ကုပ်သည် မြင့်မားသော ပစ္စည်းများ ဖယ်ရှားခြင်း ကြမ်းတမ်းသော ကြိတ်ခြင်း အခြေအနေများနှင့် ကိုက်ညီပါသည်။
4.General-hardware စက်ပိုင်းဆိုင်ရာ-အစိတ်အပိုင်းကြိတ်
အလတ်စား အသုတ်သံမဏိနှင့် သံမဏိ ဟာ့ဒ်ဝဲ အစိတ်အပိုင်းများအတွက် CNC ကြိတ်ခွဲခြင်း၊ ကုပ်တွယ်ခြင်း တောင့်တင်းမှုနှင့် စက်ပိုင်းဆိုင်ရာ တိကျမှုကို ဟန်ချက်ညီစေခြင်း။
5.3C ဟာ့ဒ်ဝဲသတ္တု-အစိတ်အပိုင်း စက်ယန္တရား
ခွန်အားမြင့် အလူမီနီယံ-အလွိုင်းတည်ဆောက်ပုံဆိုင်ရာ အလုပ်ခွင်များအတွက် ကြိတ်ခွဲခြင်း။ တည်ငြိမ်သောဗဟိုချက်တိကျမှုသည် တင်းကျပ်သောအတိုင်းအတာသည်းခံမှုများကို လုံခြုံစေသည်။
6.FMS ပြောင်းလွယ်ပြင်လွယ် CNC-ကြိတ်စက်အလိုအလျောက်လိုင်းများ
ခေတ်မီစမတ်-ကုန်ထုတ်အလုပ်ရုံများအတွက် ပိုင်ရှင်မဲ့ ဆက်တိုက်ကြိတ်ခြင်းကို နားလည်သဘောပေါက်ရန် စက်ရုပ်တင်ခြင်း-ဖြုတ်ချခြင်းနှင့် အစုံလိုက်လည်ပတ်ခြင်းတို့ဖြင့် အတူတကွလုပ်ဆောင်ပါ။
တပ်ဆင်ခြင်းလမ်းညွှန်
1.တပ်ဆင်ခြင်းမပြုမီ၊ CNC-ကြိတ်-စက်စားပွဲတပ်ဆင်ခြင်းမျက်နှာပြင်နှင့် vis-base အဆက်အသွယ်မျက်နှာပြင်ကို အပြည့်အဝသန့်ရှင်းပါ။ သတ္တုပြားများ၊ အအေးခံအကြွင်းအကျန်များနှင့် ဆီစွန်းထင်းမှုများကို ဖယ်ရှားပါ။ မိတ်လိုက်မျက်နှာပြင်ပေါ်ရှိ နိုင်ငံခြားအညစ်အကြေးများသည် အံဝင်ခွင်ကျဖြစ်စေပြီး ကြိတ်ဆုံမျက်နှာပြင်မှ တိုက်ရိုက်ကွဲလွဲမှုကို ဖြစ်စေသည်။
2. pin-hole alignment ဖြင့် စားပွဲပေါ်တွင် စပျစ်ကို ချထားပါ။ စက်လက်စွဲစာအုပ်မှ torque တန်ဖိုးများအောက်ရှိ bolts များကို တင်းကျပ်ပါ။ တရားဝင် CNC ကြိတ်ခြင်းမစတင်မီ တုန်ခါမှုမရှိဘဲ ပြီးပြည့်စုံသော လော့ခ်ချခြင်းကို အတည်ပြုပြီး datum စစ်ဆေးမှု အပြီးသတ်ပါ။
3. မေးရိုးမာကျောသော အလယ်ဇုန်တွင် workpiece ကို နေရာချပါ။ ကောင်းမွန်သော manual alignment မလိုအပ်ပါ။ တစ်ပြိုင်နက် ဗဟိုပြုခြင်းနှင့် ကုပ်ခြင်းအတွက် လော့ခ်ချခြင်း ယန္တရားကို အသက်သွင်းပါ။ workpiece material နှင့် milling လုပ်ငန်းစဉ်အပေါ်အခြေခံ၍ ကုပ်နေသောအားကို ချိန်ညှိပါ
ဖြတ်တောက်မှုဒဏ်ကို ခံနိုင်ရည်ရှိစေရန် ကြမ်းတမ်းကြိတ်ခွဲမှုအတွက် ပိုမိုမြင့်မားသော ကုပ်ကြိုးကို အသုံးပြုပါ။
workpiece extrusion ပုံသဏ္ဍာန်ကိုရှောင်ရှားရန် အပြီးသတ်ကြိတ်ခွဲခြင်းအတွက် အလယ်အလတ် ကုပ်ကြိုးကို အသုံးပြုပါ။
4. စမ်းသပ်ဖြတ်တောက်ခြင်း တရားဝင်မှုကို လုပ်ဆောင်ပါ- ကုပ်ထားပြီးနောက် workpiece လျော့ရဲခြင်းမရှိကြောင်းကို ကိုယ်တိုင်အတည်ပြုပါ။ ကြိတ်ခွဲမှုအခြေအနေများကို အတုယူသည့် စက် ရပ်နားစက်ဝန်းကို လုပ်ဆောင်ပါ။ သုည ရွှေ့ပြောင်းခြင်း သို့မဟုတ် တုန်ခါမှုကို သတိပြုမိမှသာ တရားဝင် ကြိတ်ခွဲခြင်း အစီအစဉ်ကို စတင်ပါ။
5. အမှတ်သုည-နေရာချထားခြင်း အခြေစိုက်စခန်းပြားဖြင့် ခန့်အပ်ခြင်း- တပ်ဆင်မှု ထပ်တလဲလဲ-နေရာချထားခြင်း စွမ်းဆောင်ရည်ကို အာမခံရန် တည်နေရာ-ပင် ချိန်ညှိမှု တိကျမှုကို ချိန်ညှိပါ။ စက်ရုပ်ပေါင်းစပ်ထားသော အလိုအလျောက်စနစ်ဆိုင်ရာ ပရောဂျက်များအတွက်၊ စက်ပိုင်းဆိုင်ရာ ထိခိုက်မှုမှ ကာကွယ်ရန် စက်ရုပ်ဗဟိုပြုစင်တာနှင့် စက်ရုပ်ဖမ်းစင်တာကို ယှဉ်တွဲပါ။
ပြုပြင်ထိန်းသိမ်းမှုစာရင်း
1. အပြောင်းအရွှေ့တိုင်းပြီးနောက် မာကျောသော မေးရိုးညှပ်မျက်နှာပြင်များကို သန့်ရှင်းပါ။ ညစ်ညမ်းမှုများကြောင့် ဖြစ်ပေါ်လာသော ကုပ်တွယ်ခြင်းများကို တားဆီးရန် သတ္တုပြားများနှင့် အကြွင်းအကျန်များကို ဖယ်ရှားပါ။
2. မေးရိုးလှုပ်ရှားမှုကို ချောမွေ့နေစေရန်နှင့် ရေရှည်ကြိတ်ဆုံအကျိုးသက်ရောက်မှုများကြောင့် ဖြစ်ပေါ်လာသော ဂီယာကွာဟမှုကို ရပ်တန့်ရန် အတွင်းပိုင်း synchronous ဂီယာတပ်ဆင်မှုအား နှစ်ပတ်တစ်ကြိမ် ချောဆီပေးပါ။
၃။ ပြင်းထန်သော မေးရိုးများကို ပြင်းထန်စွာခေါက်ခြင်းမှ ရှောင်ကြဉ်ပါ။ ပင်ပန်းနွမ်းနယ်နေသော မေးရိုးများကို ပြုပြင်ရန် မြေပြင်ဖြစ်နိုင်သည်။ ပြင်းထန်စွာ ပျက်စီးနေသော မေးရိုးများကို အပြည့်အ၀ အစားထိုးခြင်းအစား သီးခြားစီ အစားထိုးရမည်။
4. Vise-base mounting မျက်နှာပြင်များကို တိုက်မိခြင်းနှင့် ခြစ်ရာများမှ ကာကွယ်ပါ။ mounting-datum တိကျမှုကို ထိန်းသိမ်းထားရန် ရေရှည် ရပ်နားထားစဉ်အတွင်း သံချေးဆန့်ကျင်ကုသမှုကို အသုံးပြုပါ။
5. dynamic milling ထိခိုက်မှုအောက်တွင် ဂီယာအစိတ်အပိုင်းများ၏ ပုံပျက်ခြင်းပျက်စီးခြင်းကို ရှောင်ရှားရန် over-stroke သို့မဟုတ် over-load clamping status အောက်တွင် မည်သည့်အခါမျှ မလုပ်ဆောင်ပါနှင့်။
အမှားရှာဖွေစစ်ဆေးခြင်းနှင့် တန်ပြန်ဆောင်ရွက်မှုများ
အမှား 1- ကြိတ်ခွဲပြီးနောက် မျက်နှာပြင်သွေဖည်မှုနှင့် မျက်နှာပြင်ကွဲလွဲမှု အမှတ်အသားများ
အကြောင်းရင်းများ- ကုပ်ဆွဲအားမလုံလောက်ခြင်း၊ မလုံလောက်သောဂီယာချောဆီ; လျော့ရဲသောအခြေခံ bolts; hard-မေးရိုးဝတ်
ဖြေရှင်းချက်များ- ကုပ်ဆွဲအားကို အတန်အသင့်မြှင့်ပါ။ ဂီယာအစိတ်အပိုင်းများကိုချောဆီ; အခြေစိုက်စခန်းပြုပြင်ခြင်း bolts တင်းကျပ်; ပင်ပန်းနွမ်းနယ်နေသော မေးရိုးများကို ကြိတ် သို့မဟုတ် အစားထိုးပါ။
ချို့ယွင်းချက် 2- ပြင်းထန်သော ကြိတ်ခွဲစဉ်အတွင်း အလုပ်ခွင်ချော်ပြီး နှိမ်သည်။
အကြောင်းရင်းများ- သော့ခတ် torque မလုံလောက်ခြင်း၊ မာကျောသော မေးရိုးမျက်နှာပြင်များပေါ်တွင် သတ္တုပြားများ၊ အလွန်အကျွံကူးစက်မှုရှင်းလင်းရေး
ဖြေရှင်းချက်များ- သော့ခတ် torque ကို တိုးမြင့်စေသည်။ မာကျောသော မေးရိုးကုပ်နေသော မျက်နှာများကို အပြည့်အဝ သန့်စင်ပါ။ synchronous-movement တိကျမှုကို ပြန်လည်ရယူရန် transmission-mechanism clearance ကို ချိန်ညှိပါ။
ပြတ်ရွေ့ 3- မေးရိုးရွေ့လျားမှု ပိတ်ဆို့ခြင်းနှင့် ကြိတ်ခြင်းအောက်တွင် မေးရိုးပြောင်းခြင်း။
အကြောင်းရင်းများ- ချစ်ပ်များနှင့် အအေးခံရည်သည် အလုံပိတ်အပေါက်များကို ထိုးဖောက်ဝင်ရောက်သည်။ အဆီထောက်ပံ့မှု မလုံလောက်ခြင်း၊ ဂီယာ-အစိတ်အပိုင်းဝတ်ဆင်
ဖြေရှင်းနည်းများ- အတွင်းပိုင်းအညစ်အကြေးများကို သန့်စင်ပါ။ အခါအားလျော်စွာ ချောဆီအဆီပြန်ဖြည့်ပေးခြင်း၊ ပြင်းထန်စွာ ဝတ်ဆင်ထားသော အစိတ်အပိုင်းများကို စစ်ဆေးပြီး အစားထိုးပါ။
အမှား 4- သုညမှတ် ဖြုတ်တပ်-စုဝေးပြီးနောက် ထပ်ခါတလဲလဲ အနေအထား တိကျမှုကို လျှော့ချသည်
အကြောင်းရင်းများ- သုညအမှတ်အဆက်အသွယ်မျက်နှာပြင်များပေါ်ရှိ ချစ်ပ်များ တည်နေရာ-pin wear; vis-base တင်းကြပ်မှု torque မလုံလောက်ပါ။
ဖြေရှင်းချက်များ- မိတ်လိုက်သည့် မျက်နှာပြင်များကို သေချာစွာ သန့်ရှင်းအောင်ထားပါ။ တည်နေရာ- pin ဝတ်ဆင်မှုအခြေအနေကိုစစ်ဆေးပါ။ စံ torque ဖြင့် base bolts များကို ပြန်တင်းပါ။
ထုပ်ပိုးမှုနှင့် ပို့ဆောင်မှု အစီအစဉ်
①နိုင်ငံရပ်ခြားအမှာစာအမြန်ပို့ရန်အတွက် စံနမူနာပုံစံများကို သိုလှောင်ထားပါသည်။
②ပစ္စည်းတစ်ခုစီသည် တိကျသောစမ်းသပ်မှုအစီရင်ခံစာများနှင့် သံချေးတက်ခြင်းကို ဆန့်ကျင်သည့်မျက်နှာပြင်ကုသမှုတို့နှင့်အတူ ပေးပို့ခြင်းမပြုမီ ပစ္စည်းအပြည့်အစုံကို တိကျစွာစစ်ဆေးခြင်းမှတစ်ဆင့် လုပ်ဆောင်သည်။
③တစ်ယူနစ်မှာယူမှု- ပုလဲ-ဂွမ်းထုပ်နှင့် အကြီးစားပုံးပုံး။
④ အစုလိုက် တင်ပို့ခြင်း- ထူထဲသော လှိုင်းဒဏ်ခံနိုင်သော အစိုင်အခဲ-သစ်သားသေတ္တာများ ၊ ပင်လယ်ရေကြောင်း ကုန်စည်တိုက်မိမှုမှ တိကျသောမျက်နှာပြင်များကို ကာကွယ်ပေးသည်။
⑤OEM တံဆိပ်တပ်ခြင်းနှင့် စိတ်ကြိုက်ပြုပြင်ထားသော အမှာစာများသည် ညှိနှိုင်းချိန်မှ လိုက်နာပါသည်။ သတ်မှတ်ချက်စာရွက်စာတမ်းများနှင့် စစ်ဆေးရေးအစီရင်ခံစာများကို အထုပ်တစ်ခုစီတွင် ထည့်သွင်းထားသည်။
အရောင်းအပြီး ပံ့ပိုးမှုဝန်ဆောင်မှုများ
1. တပ်ဆင်ခြင်း၊ ဆောင်ရွက်ပေးခြင်းနှင့် ဆိုက်တွင်းအမှားအယွင်းဖြေရှင်းခြင်းအတွက် အဝေးထိန်းအွန်လိုင်းနည်းပညာဆိုင်ရာ လမ်းညွှန်ချက်။
2. အော်ဒါတိုင်းအတွက် ပေးထားသည့် လည်ပတ်မှုထိန်းသိမ်းမှု စာရွက်စာတမ်းအပြည့်အစုံ။
3. စံမဟုတ်သော လေဖြတ်ခြင်း၊ မေးရိုးနှင့် အခြေခံဖွဲ့စည်းပုံပြုပြင်မွမ်းမံခြင်းအတွက် စိတ်ကြိုက်-ပရောဂျက်နည်းပညာဆိုင်ရာ တိုင်ပင်ဆွေးနွေးခြင်း။
4. ဝတ်ဆင်နိုင်သော အပိုပစ္စည်းများကို ဆိုဒ်တွင် အစားထိုးရန်အတွက် သီးခြားဝယ်ယူနိုင်ပါသည်။
ဝယ်ယူရေးရွေးချယ်ရေး အကိုးအကား
JWGRIP ၏ အလယ်အလတ်အရွယ်အစား အကြီးစား Self-Centering Zero Point Vise နှင့် CNC ကြိတ်ခွဲခြင်းအတွက် Hard Jaws နှင့် အလယ်အလတ်တန်းစား ကြိတ်ခွဲခြင်း- ထိခိုက်မှုဒဏ်ခံတည်ဆောက်မှု၊ ဝတ်ဆင်မှုဒဏ်ခံနိုင်သော မေးရိုးများကို ခံနိုင်ရည်ရှိသော၊ စံသုညမှတ်အထိ အမြန်လဲလှယ်နိုင်မှု၊ စံချိန်စံညွှန်းမီ သုညအမှတ် အမြန်လဲလှယ်နိုင်စွမ်း၊ ကြိတ်ခွဲခြင်းနှင့် ကြိတ်ကြိတ်ခြင်းအတွက် အလယ်အလတ်နှစ်ခု တွဲဖက်အသုံးပြုနိုင်မှု ပေါင်းစပ်ပါဝင်မှု မြင့်မားသည်။
၎င်းသည် လေးလံသော ဖြတ်တောက်မှုဆိုင်ရာ စိန်ခေါ်မှုများ၊ တပ်ဆင်မှုပြောင်းလဲခြင်း-ထိရောက်မှုနည်းပါးခြင်းနှင့် ခက်ခဲသော zero-point docking ကဲ့သို့သော CNC-milling ပိတ်ဆို့မှုများကို ဖြေရှင်းပေးသည်။
ရွေးချယ်မှုသတိပေးချက်များ
1. အများဆုံး workpiece dimension ဖြင့် ကုပ်နေသော လေဖြတ်ခြင်းကို ယှဉ်ပါ။
2. စတီး၊ ကာစ်သံနှင့် ခိုင်ခံ့မြင့်သော အလွိုင်းလုပ်ကွက်များအတွက် အကြံပြုထားသည်။
3. Standard in-stock ဗားရှင်းများသည် အမြန်ပို့ဆောင်မှုကို အာမခံပါသည်။
4. အထူး CNC စက်များနှင့် အထူးအစိတ်အပိုင်း လုပ်ငန်းစဉ်လိုအပ်ချက်များအတွက် ကျွန်ုပ်တို့၏ စိတ်ကြိုက်ဖြေရှင်းချက်ဝန်ဆောင်မှုသို့ လှည့်ပါ။
JWGRIP မှ စက်ရုံတိုက်ရိုက်ဖြစ်ပြီး တာရှည်ခံပြီး ထိန်းသိမ်းရလွယ်ကူသည်။ CNC-milling အလုပ်ရုံများနှင့် FMS အလိုအလျောက်လိုင်းများဝယ်ယူမှု အဆင့်မြှင့်တင်ခြင်းအတွက် အကောင်းဆုံးဖြစ်သည်။ ထုတ်လုပ်သူများ၏ တစ်စိတ်တစ်ပိုင်းအထွက်နှုန်းကို မြှင့်တင်ပေးပြီး CNC-ကြိတ်ခွဲစက်၏ ပမာဏကို အမြင့်ဆုံးဖြစ်အောင် ကူညီပေးသည်။
အမြဲမေးလေ့ရှိသောမေးခွန်းများ
Q1- ဤဗီဇသည် 4 ဝင်ရိုး rotary စားပွဲများနှင့် ပူးပေါင်းဆောင်ရွက်နိုင်ပါသလား။
A: ဟုတ်ပါတယ်။ ၎င်း၏အခြေခံသည် 4 ဝင်ရိုး rotary စားပွဲများအတွက် mounting စံချိန်စံညွှန်းများနှင့် ကိုက်ညီပြီး rotary-milling လုပ်ဆောင်ခြင်းကို ပံ့ပိုးပေးပါသည်။ မာကျောသော မေးရိုးများသည် ရိုတာရီ-ကြိတ်ခြင်းလုပ်ငန်းတွင် ထုတ်ပေးသော ဖြတ်တောက်မှုဒဏ်ကို ခံနိုင်ရည်ရှိသည်။
Q2- မေးရိုးမာကျောပြီးတာနဲ့ ပိတောက်တစ်ခုလုံးကို အစားထိုးဖို့ လိုအပ်ပါသလား။
A- မေးရိုးမာကြောခြင်းသည် အစားထိုးနိုင်သော သီးခြားအပိုပစ္စည်းများဖြစ်ပြီး၊ ရေရှည်ပြုပြင်ထိန်းသိမ်းမှုကုန်ကျစရိတ်ကို များစွာလျှော့ချပေးပါသည်။
Q3- ဤအလတ်စား အကြီးစား ဗီဇသည် စားပွဲနေရာ အလွန်များနေမည်လား။
A- မဟုတ်ပါ။ ၎င်းသည် အလယ်အလတ်အရွယ်အစား ကျစ်လစ်သိပ်သည်းသော လေးလံသည့် အပြင်အဆင်ကို လက်ခံပါသည်။ ၎င်းသည် ခိုင်ခံ့သော ကုပ်တွယ်နိုင်စွမ်းကို ထိန်းသိမ်းထားစဉ် ဒေါင်လိုက် CNC စက်အများစု၏ အလုပ်စားပွဲများနှင့် အံကိုက်ဖြစ်သည်။
Q4- CNC Milling အတွက် အလတ်စား အရွယ်အစား အကြီးစား Self-Centering Zero Point Vise သည် ဖောက်သည်များ၏ ရှိပြီးသား zero-point positioning စနစ်များနှင့် ကိုက်ညီမှုရှိပါသလား။
A- Standard ဗားရှင်းသည် ပင်မရေစီးကြောင်း သုညအမှတ်-နေရာချထားခြင်း အခြေခံများနှင့် ကိုက်ညီပါသည်။ အထူးသတ်မှတ်ချက် သုညအမှတ်ပြားများအတွက် စိတ်ကြိုက်ပြုပြင်မွမ်းမံခြင်းဝန်ဆောင်မှုကို ရရှိနိုင်ပါသည်။
Q5: ကြမ်းကြိတ်ခြင်း နှင့် ကြိတ်ခွဲခြင်း နှစ်မျိုးလုံးကို ကိုင်တွယ်ဖြေရှင်းနိုင်ပါသလား။
A: ဟုတ်ပါတယ်။ လေးလံသော ဗီဇကိုယ်ထည်နှင့် အားဖြည့်ထားသော ဂီယာဖွဲ့စည်းပုံသည် ကြမ်းတမ်း-ကြိတ်ခွဲခြင်းဆိုင်ရာ ထိခိုက်မှုကို ခံနိုင်ရည်ရှိသည်။ ၎င်း၏ဗဟိုချက်မှ ထပ်ခါတလဲလဲ-တိကျမှုသည် အပြီးသတ်-ကြိတ်ခြင်းခံနိုင်ရည်လိုအပ်ချက်များကို ဖြည့်ဆည်းပေးသည်။ အကြမ်းကြိတ်ခွဲခြင်း၊ တစ်ပိုင်းကြိတ်ခွဲခြင်းနှင့် အပြီးသတ်ကြိတ်ခြင်းလုပ်ငန်းကို ပြီးမြောက်စေသည်။
စုံစမ်းမေးမြန်းရန်ပေးပို့ပါ။
ဆက်သွယ်ရန်အချက်အလက်
-
လိပ်စာ
အမှတ် 44၊ Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Tel
-
အီးမေးလ်
JWGRIP သို့ စုံစမ်းမေးမြန်းမှု ပေးပို့ရန် ကြိုဆိုပါသည်။ ကျွန်ုပ်တို့၏ ပရော်ဖက်ရှင်နယ်နည်းပညာနှင့် အရောင်းအဖွဲ့သည် အခမဲ့ စားပွဲတင်ရွေးချယ်မှု၊ စိတ်ကြိုက်ဖြေရှင်းချက်ဒီဇိုင်းနှင့် တိကျသော quotation ကို ပေးဆောင်မည်ဖြစ်သည်။
ဆက်စပ်ထုတ်ကုန်များ

သတင်းအကြံပြုချက်များ