- အိမ်
- ကြှနျုပျတို့အကွောငျး
- ထုတ်ကုန်များ
- အသုံးချမှု
- သတင်း
- ဒေါင်းလုဒ်လုပ်ပါ။
- စုံစမ်းမေးမြန်းရန်ပေးပို့ပါ။
- ကြှနျုပျတို့ကိုဆကျသှယျရနျ
Burmese
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
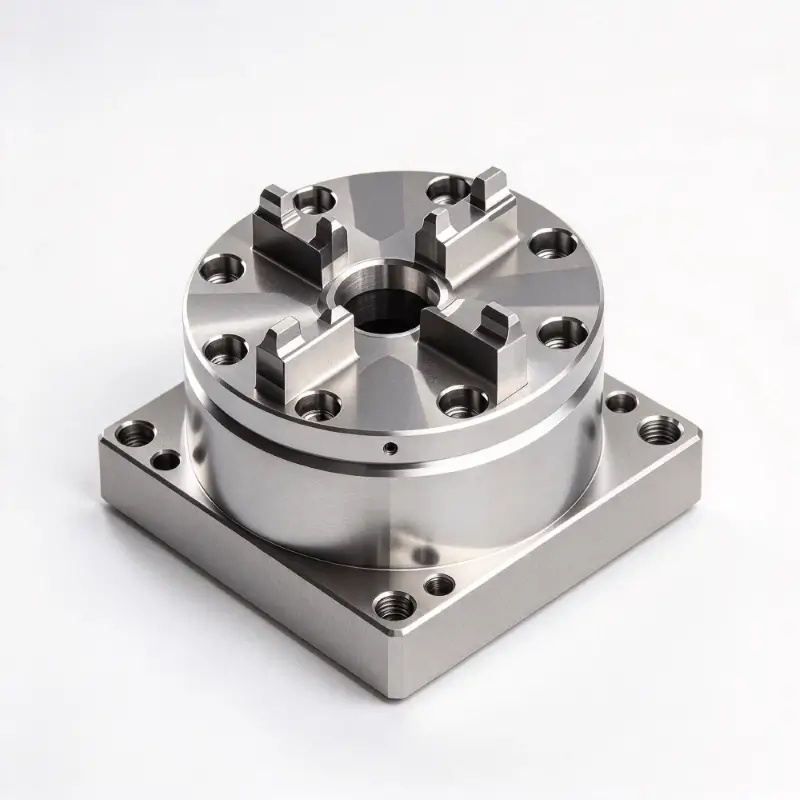

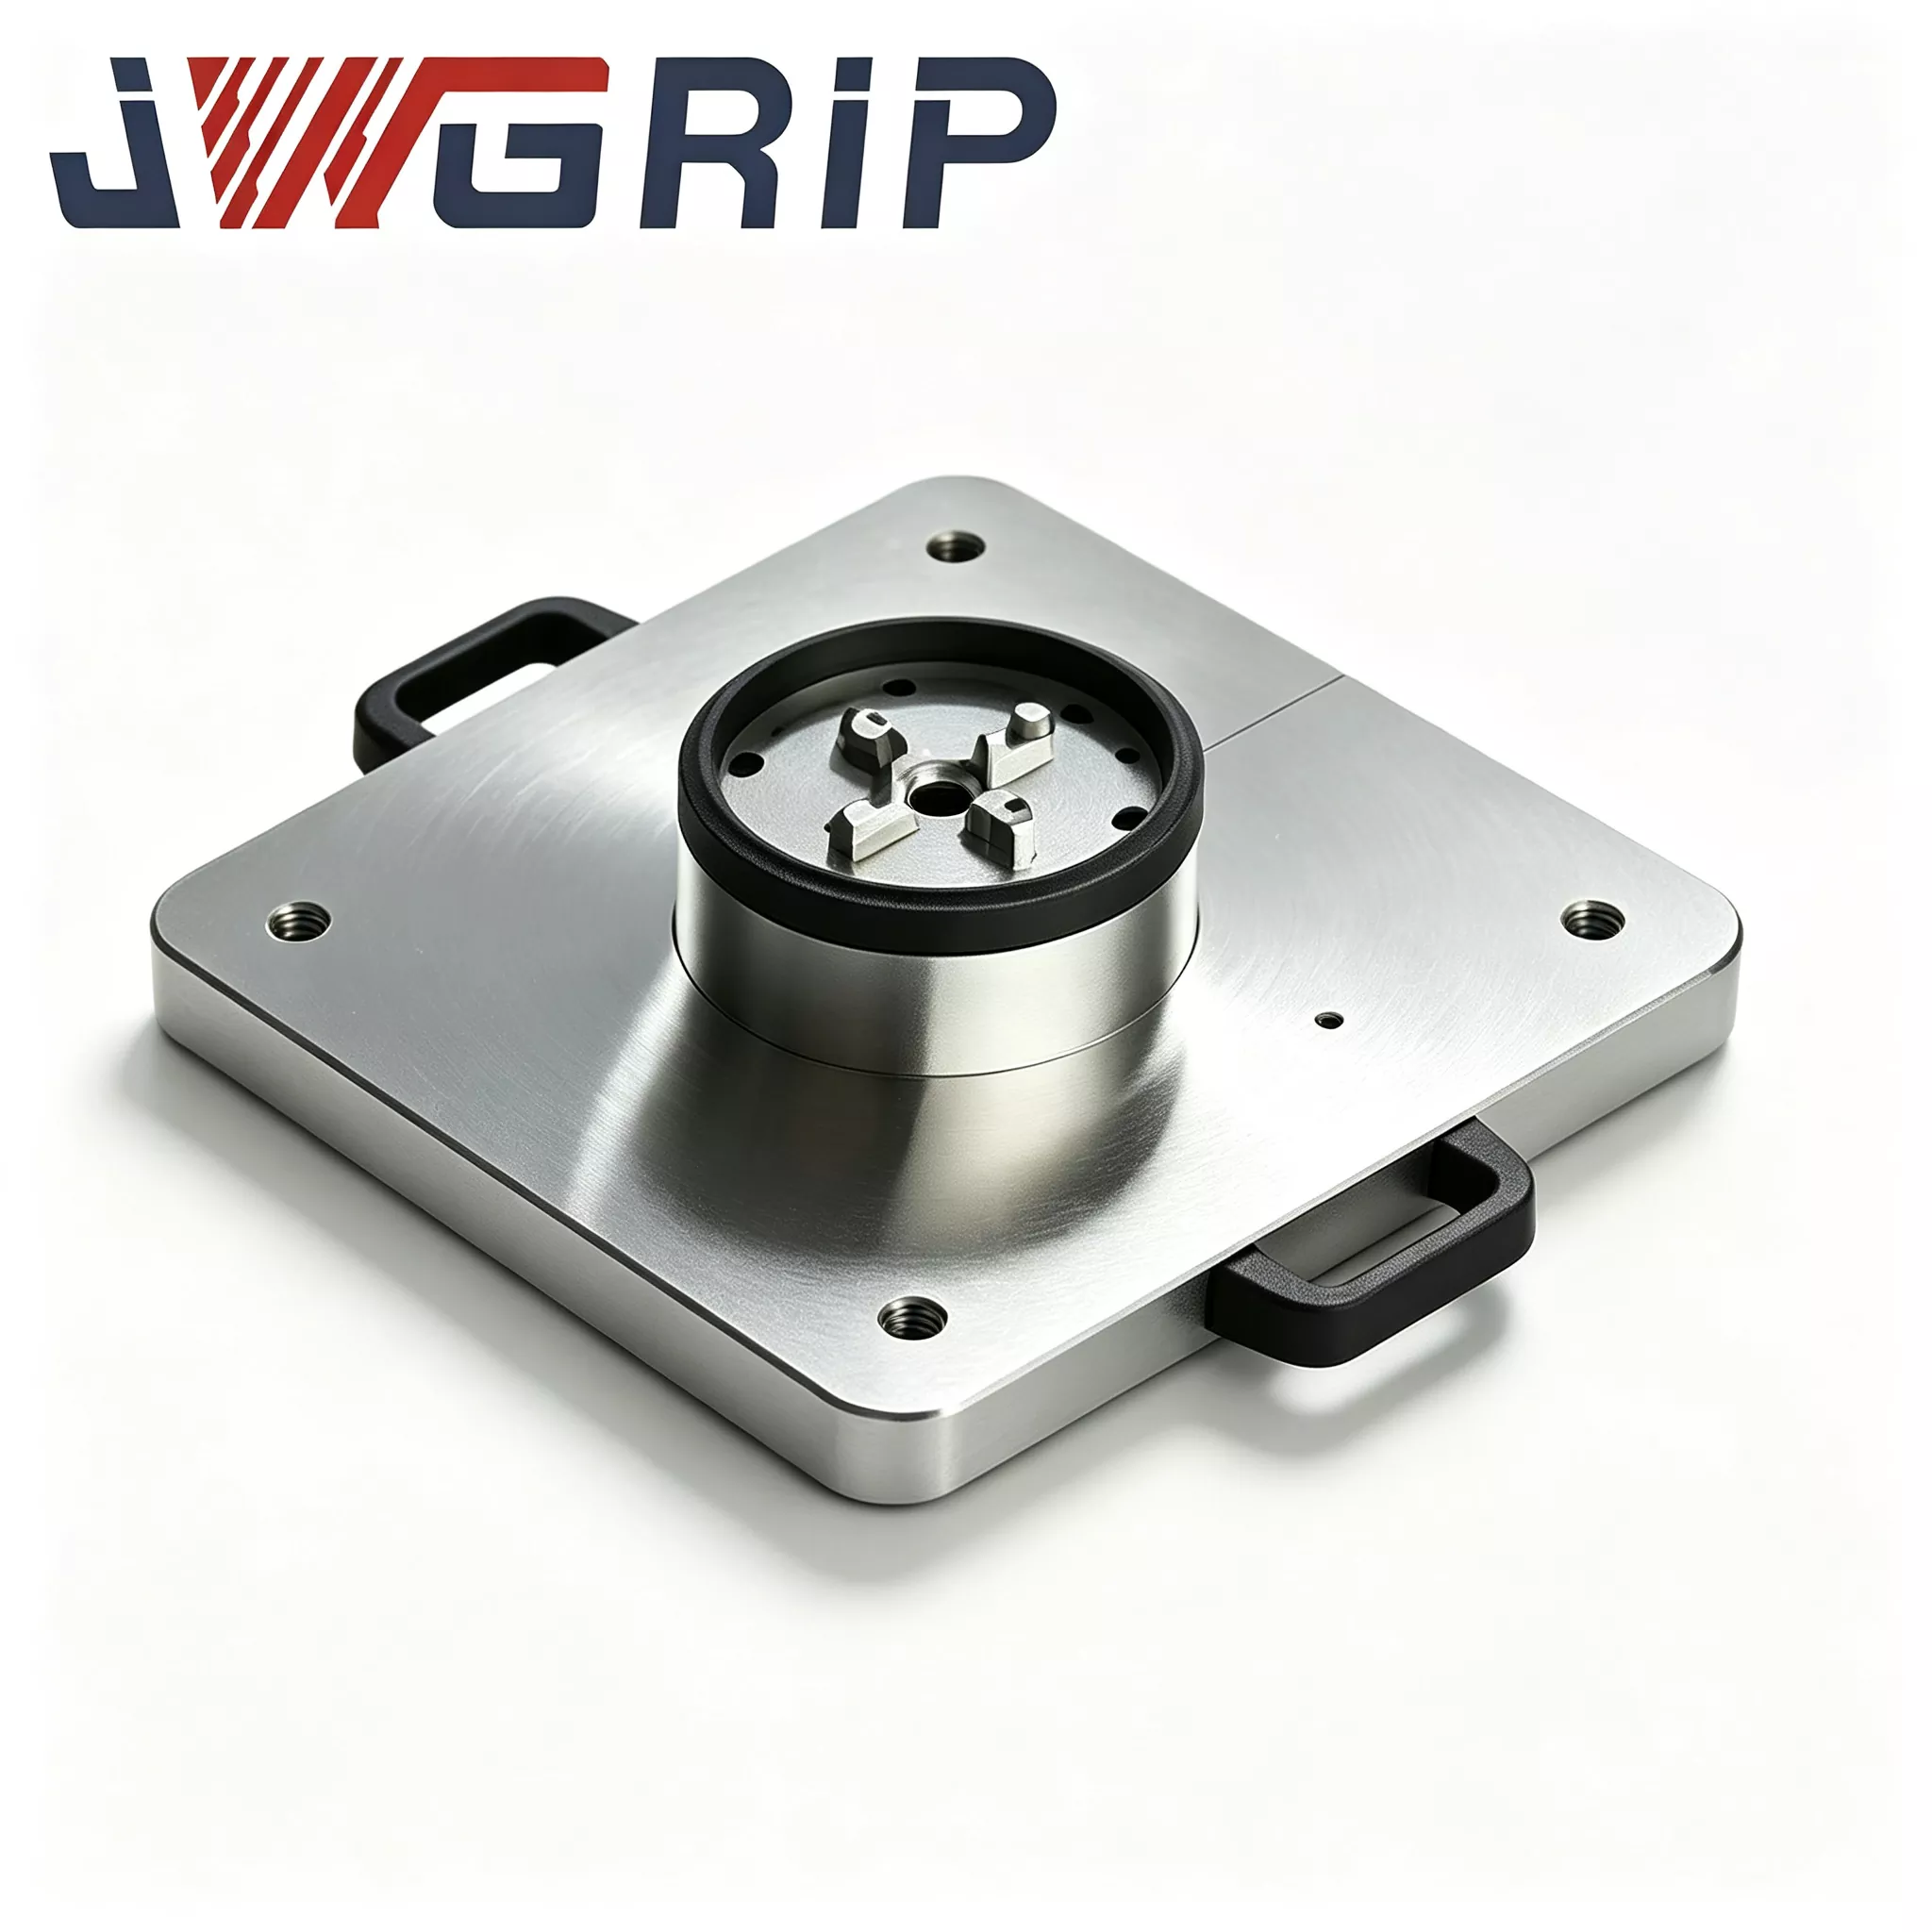
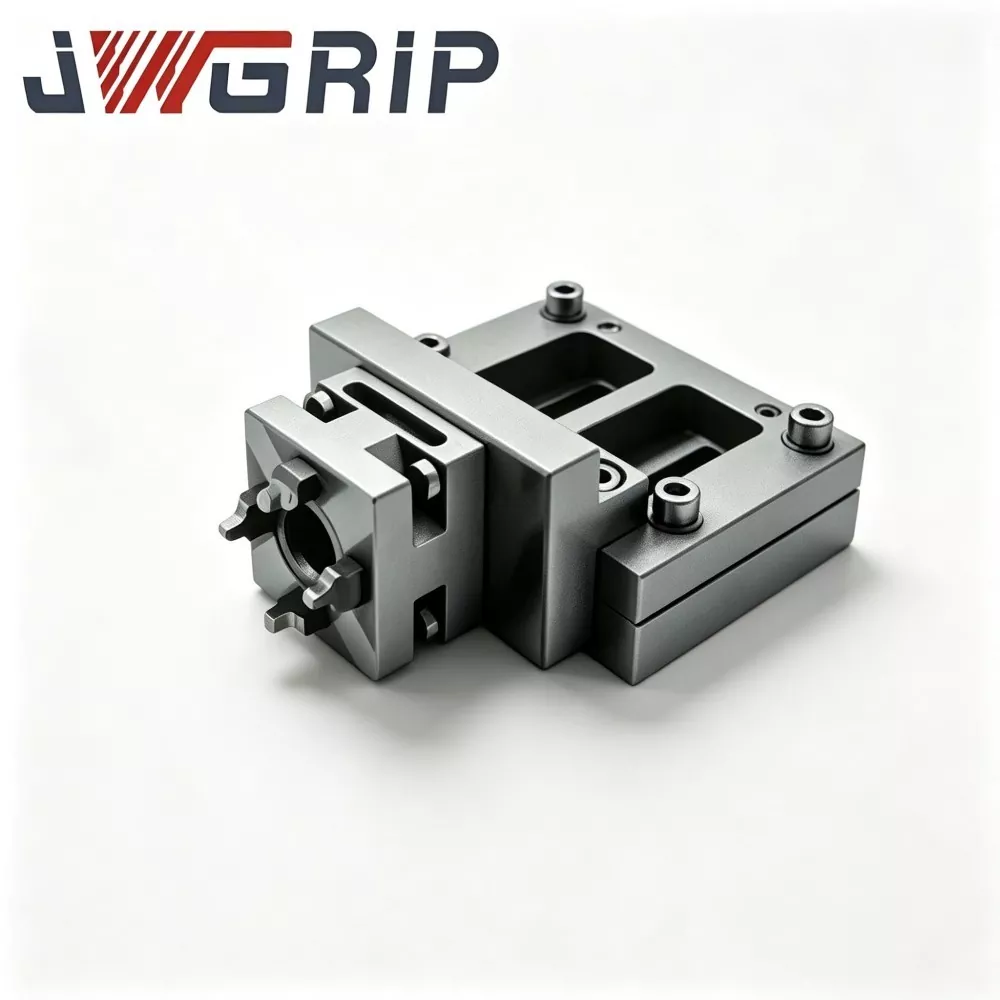
Power Chuck ဖြင့် အလိုအလျောက် Zero Point Pallet
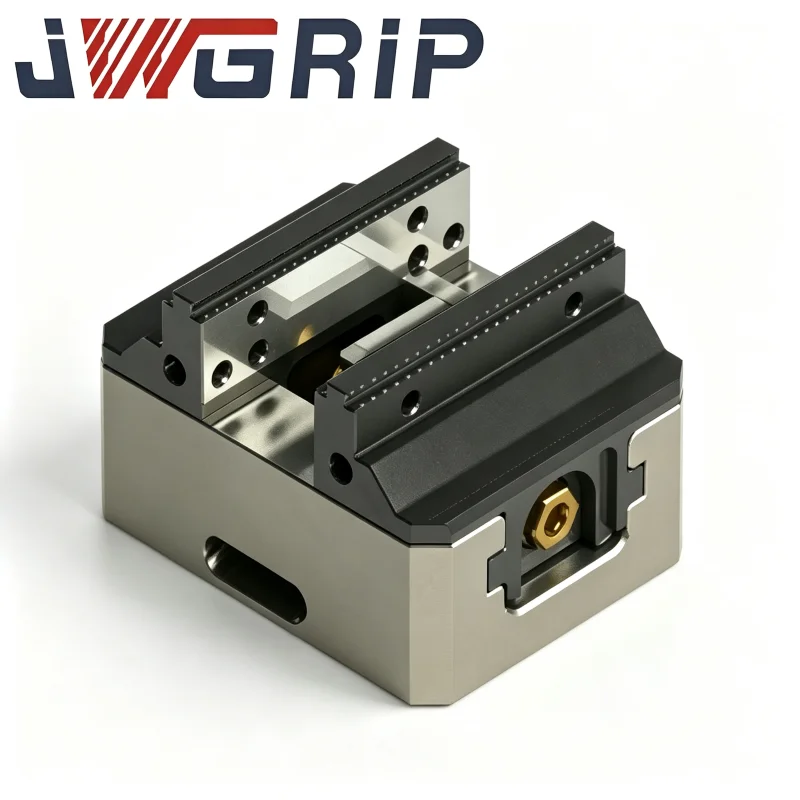
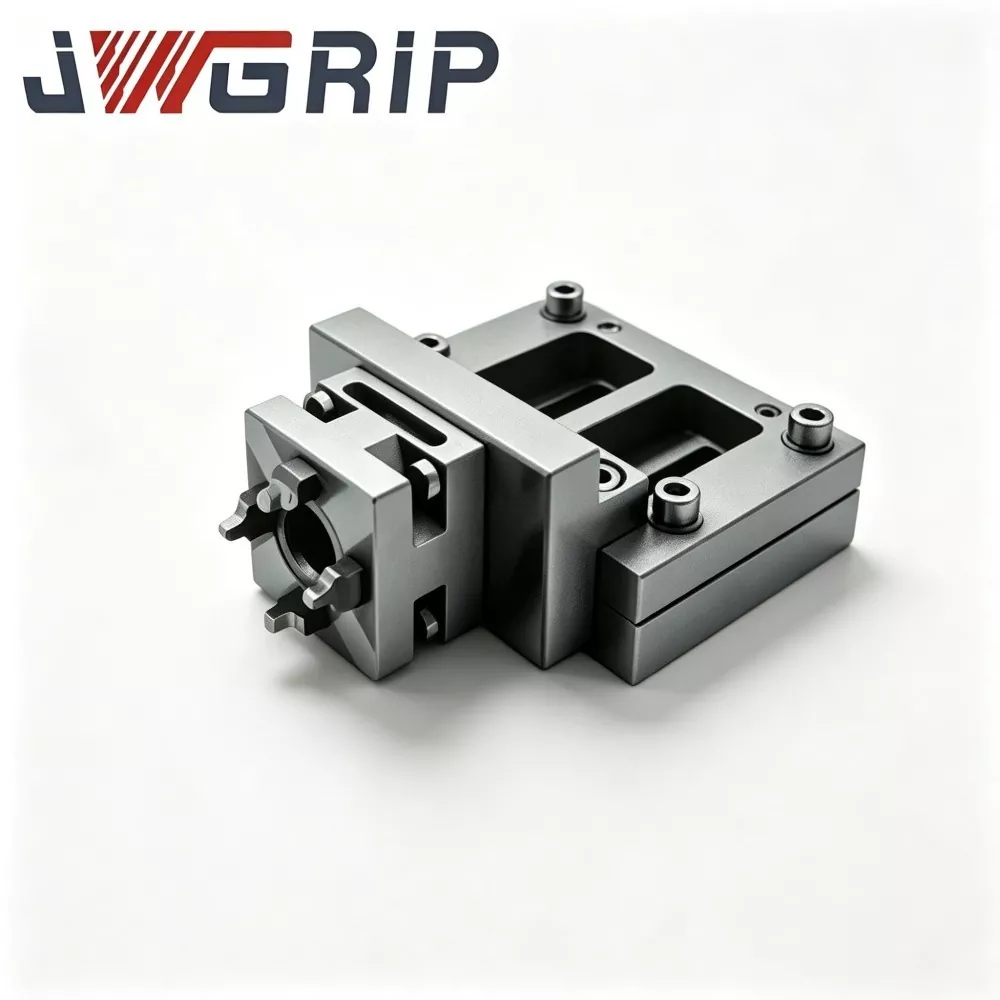
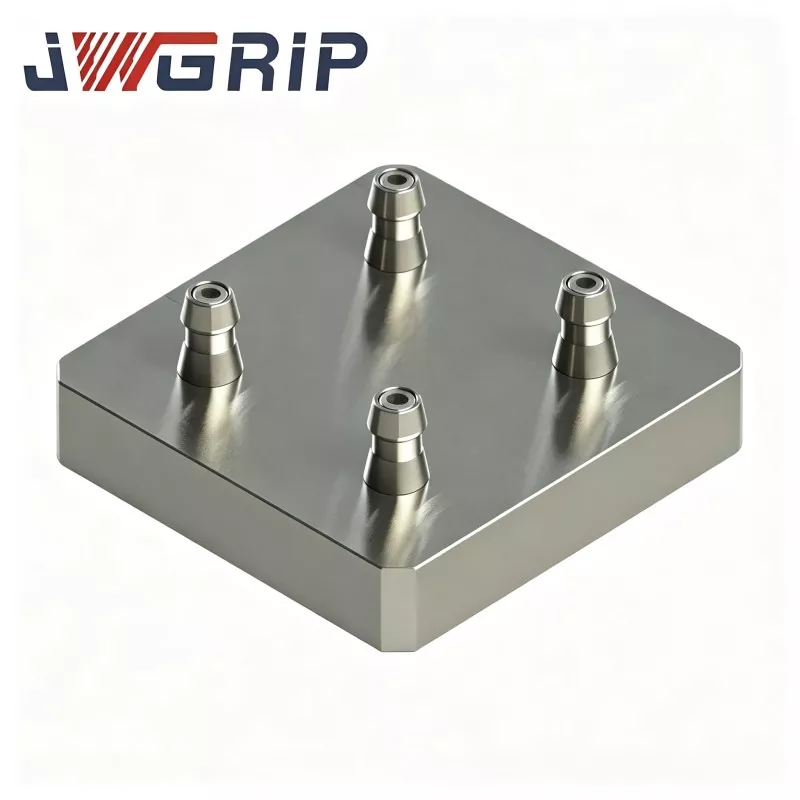
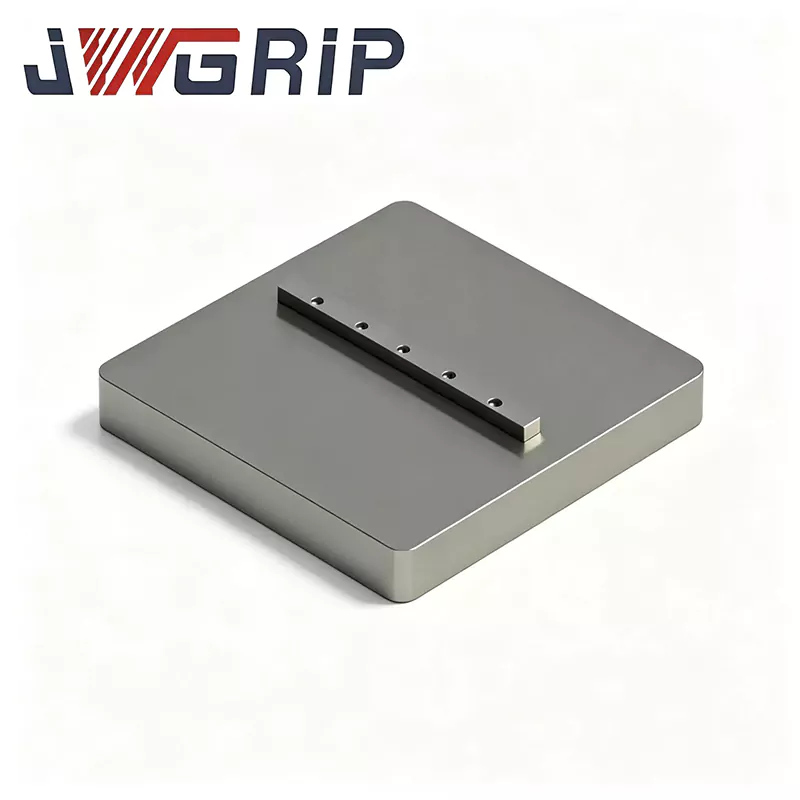
JWGRIP သည် တရုတ်နိုင်ငံရှိ Power Chuck ဖြင့် Professional Automated Zero Point Pallet ၏ ထုတ်လုပ်သူနှင့် ပေးသွင်းသူဖြစ်သည်။ ၎င်းသည် လိုက်လျောညီထွေရှိသော မောင်းသူမဲ့ CNC ထုတ်လုပ်မှုလိုင်းများအတွက် ပေါင်းစပ်ထားသော သုညအမှတ်နေရာချထားရေး ကိရိယာတစ်ခုဖြစ်သည်။ ၎င်းသည် zero-point positioning ရည်ညွှန်းချက်အစိတ်အပိုင်းနှင့် power pneumatic chuck လော့ခ်ချခြင်းယူနစ်ကို စက်ပစ္စည်းတစ်ခုတည်းတွင် ပေါင်းစပ်ထားပြီး၊ ထပ်ဆောင်းအလွှာပေါင်းစုံ အဒက်တာပြားများ သို့မဟုတ် သီးခြား chuck ပူးတွဲဖိုင်များကို ဝယ်ယူရန် လိုအပ်မှုကို ဖယ်ရှားပေးပါသည်။ ၎င်းကို စက်ကိရိယာ အလုပ်စားပွဲပေါ်တွင် တိုက်ရိုက်တပ်ဆင်နိုင်ပြီး စက်ရုပ်ဂရစ်ပါများနှင့် ချိတ်ဆက်နိုင်သည်။
Power Chuck ပါသော အလိုအလျောက် Zero Point Pallet သည် အလုပ်အပိုင်းကို ကုပ်ပြီးနောက် အလိုအလျောက် နေရာချထားခြင်း၊ အလိုအလျောက် ကုပ်ခြင်းနှင့် အလိုအလျောက် လွှတ်ပေးခြင်းတို့ကို ရရှိနိုင်သည်။ ၎င်းကို မော်တော်ယာဥ်အလူမီနီယမ်အလွိုင်းသေတ္တာအစိတ်အပိုင်းများ၊ 3C လူသုံးလျှပ်စစ်ပစ္စည်းများအတွက် သတ္တုဖွဲ့စည်းပုံဆိုင်ရာ အစိတ်အပိုင်းများ အကြီးစားထုတ်လုပ်မှုနှင့် မှိုအလုပ်ရုံများတွင် အလိုအလျောက် ဂရပ်ဖိုက်လျှပ်ကူးပစ္စည်း စီမံဆောင်ရွက်သည့် ယူနစ်များတွင် တွင်ကျယ်စွာအသုံးပြုခဲ့သည်။
Product Composition နှင့် Work Flow
Power Chuck ပါသော အလိုအလျောက် Zero Point Pallet သည် Zero Point Pallet စီးရီးတွင် ပါဝင်သည်။ ၎င်းကို အဓိကအားဖြင့် အစိတ်အပိုင်း လေးခုဖြင့် ဖွဲ့စည်းထားသည်- pallet base body၊ high-precision zero-point positioning sleeve assembly၊ pneumatic drive module နှင့် synchronous power chuck fixture တို့ ဖြစ်သည်။
ပြီးပြည့်စုံသောလုပ်ငန်းလည်ပတ်မှုမှာ အောက်ပါအတိုင်းဖြစ်သည်- စက်မှုစက်ရုပ်သည် တင်ဆောင်ထားသော workpiece ၏ fixture base ကိုယူကာ pallet ၏ရည်ညွှန်းလေယာဉ်ပေါ်တွင်တင်ထားသည်။ သုညအမှတ်နေရာချထားခြင်းလက်စွပ်သည် ကနဦးနေရာချထားခြင်းကို အပြီးသတ်သည်။ Built-in အာရုံခံကိရိယာသည် တည်နေရာကို တိကျစွာသိရှိသောအခါ၊ ၎င်းသည် PLC ထိန်းချုပ်မှုစနစ်သို့ အချက်ပြမှုတစ်ခု ပေးပို့သည်။
PLC သည် pneumatic circuit ကို စတင်လိုက်ပြီး တပ်ဆင်ထားသော pneumatic ယူနစ်သည် power chuck fixture ကို အတွင်းဘက်သို့ တပြိုင်တည်း ရွေ့လျားစေပြီး၊ တူညီသော အလျားလိုက် ကလစ်ဆွဲခြင်းကို ရရှိစေရန် ပါဝါ chuck ကို မောင်းနှင်ပေးပါသည်။
ကုပ်ခြင်းပြီးပါက၊ CNC စက်ကိရိယာသို့ လျှပ်စစ်အတည်ပြုချက်အချက်ပြမှုကို ပေးပို့ပြီး ဖြတ်တောက်ခြင်းလုပ်ငန်းလည်ပတ်မှု စတင်သည်။
လုပ်ဆောင်ခြင်းပရိုဂရမ် ပြီးဆုံးသောအခါ၊ စက်ကိရိယာသည် ပြီးမြောက်မှု အချက်ပြမှုတစ်ခု ပေးပို့ပြီး အနုမြူဆားကစ်သည် ဖိအားကို ထုတ်ပေးသည်။ chuck fixture သည် synchronously ပွင့်သွားပြီး စက်ရုပ်သည် ပြီးစီးသွားသော workpiece ကို loading ၏ နောက်သံသရာအတွက် ပြင်ဆင်နေသည့် fixture နှင့်အတူ ပြီးစီးသွားပါသည်။
လုပ်ငန်းစဉ်တစ်ခုလုံးတွင် bolts များကို manual တင်းကျပ်ခြင်း သို့မဟုတ် manual indication နှင့် alignment မလိုအပ်ပါ။


လုပ်ငန်းစဉ် အားသာချက်များ
အောက်ခံပြားအလွတ်ကို သတ္တုစပ်စတီးဖြင့် ပြုလုပ်ထားပြီး CNC စက်ပြုပြင်စဉ်အတွင်း ထုတ်ပေးသော အတွင်းပိုင်းကျန်နေသော ဖိစီးမှုကို ဖယ်ရှားရန်အတွက် ပြီးပြည့်စုံသော ဖိစီးမှုကို သက်သာစေသည့် အပူကုသမှု လုပ်ငန်းစဉ်နှစ်ခုကို လုပ်ဆောင်သည်။
ကုန်ကျစရိတ်နည်းသော ပြိုင်ဘက်များစွာသည် ဤအရေးကြီးသောခြေလှမ်းကို ချန်လှပ်ထားမည်ဖြစ်သည်။ အောက်ခံပစ္စည်းရှိ အတွင်းကျန်နေသော ဖိစီးမှုမှာ သိသာထင်ရှားပါက အလုပ်ရုံရှိ ထပ်ခါတလဲလဲ ကုပ်ခြင်းလုပ်ဆောင်မှုများနှင့် နေ့-ညလည်ပတ်မှုများကြောင့် အပူချိန်ပြောင်းလဲမှုများသည် ရည်ညွှန်းစံညွှန်းလေယာဉ်ပေါ်ရှိ သာမန်မျက်စိဖြင့် မမြင်နိုင်သော အဏုစကုပ်ပုံသဏ္ဍာန်များကို ဖြစ်စေနိုင်သည်။
၎င်းသည် စက်ဖြင့်ပြုလုပ်ထားသော workpieces များတွင် စဉ်ဆက်မပြတ် အရွယ်အစားသွေဖည်သွားစေပြီး စွန့်ပစ်ပစ္စည်း အများအပြား ဆုံးရှုံးသွားမည်ဖြစ်သည်။
ကျွန်ုပ်တို့၏စက်ရုံရှိ ကုန်ကြမ်းအစိတ်အပိုင်းတစ်ခုစီသည် ပြီးပြည့်စုံသော annealing လုပ်ငန်းစဉ်ကို တင်းကြပ်စွာ ပြီးမြောက်စေသည်။ ဤစံနှုန်းသည် လက်တွေ့ကျသော အင်ဂျင်နီယာအတွေ့အကြုံ ဆယ်နှစ်ကျော်မှ ဆင်းသက်လာပြီး CNC အလိုအလျောက် တပ်ဆင်မှု ပရောဂျက်များစွာကို ဆောင်ရွက်ပေးပါသည်။ positioning bushing ကို high wear-resistant bearing steel ဖြင့်ပြုလုပ်ထားပြီး၊ quenching and tempering treatment ကိုခံယူကာ၊ အတွင်းပိုင်းအပေါက်ကို ကောင်းစွာကြိတ်ခွဲခြင်းနှင့် အလွန်ကောင်းမွန်သောလုပ်ဆောင်မှုတို့ဖြင့် ပေါင်းစပ်ထားပြီး positioning surfaces များကြားကွာဟချက်မရေမတွက်နိုင်သော အစားထိုးစက်ဝန်းများကြားတွင်ပင် တည်ငြိမ်သော positioning performance ကိုသေချာစေရန်။
အဓိက အားသာချက်များ
1. Integrated One-Piece Structural Design
ပေါင်းစပ်ထားသော တစ်ကွက်တည်းဒီဇိုင်းသည် စက်ကိရိယာ အလုပ်စားပွဲပေါ်တွင် တပ်ဆင်ရန် နေရာလွတ်ကို သက်သာစေပြီး အလွှာပေါင်းများစွာ အဒက်တာပြားများကြောင့် ဖြစ်ပေါ်လာသော စုပုံထားသော စုပုံထားသော အမှားများကို ဖယ်ရှားပေးပါသည်။ ရိုးရာကွဲအမျိုးအစားဖြေရှင်းချက်များသည် သုညမှတ်အကွက်များ၊ အဒက်တာအခြေအပြားများနှင့် သီးခြားအချပ်များကို တန်းစီထားရန် လိုအပ်ပါသည်။ ကျွန်ုပ်တို့၏ monolithic ပေါင်းစပ်ဒီဇိုင်းသည် ဤအမှားအယွင်းရင်းမြစ်များကို ရှောင်ရှားပြီး၊ ဝယ်ယူထားသော ဆက်စပ်ပစ္စည်းများ အရေအတွက်ကို လျှော့ချပေးပြီး သုံးစွဲသူများအတွက် အပိုပစ္စည်းများ စီမံခန့်ခွဲမှုကုန်ကျစရိတ်ကို လျှော့ချပေးပါသည်။
2. နေရာချထားခြင်း တိကျမှုကို ထပ်လုပ်ပါ။
Pallet သည် တည်ငြိမ်သော ထပ်ခါတလဲလဲ နေရာချထားမှု တိကျမှုကို ±2μm ပေးဆောင်သည်။ နေရာချထားသော ချုံပုတ်များ၏ အတွင်းပိုင်း ပေါက်များကို honing super-finishing ဖြင့် လုပ်ဆောင်သည်။ ပစ္စည်းတစ်ခုစီသည် ပေးပို့ခြင်းမပြုမီ 100% တိကျသေချာမှုစစ်ဆေးခြင်းကို ခံယူရပြီး ယူနစ်တစ်ခုစီကို ပြည်ပဝယ်လက်များ၏ တောင်းဆိုချက်အရ စိစစ်ရန်အတွက် ပေးပို့နိုင်သည့် ဟာ့ဒ်မိတ္တူမူရင်း စစ်ဆေးရေးအစီရင်ခံစာနှင့်အတူ ပေးပို့ထားပါသည်။
3. Native Automation ပေါင်းစပ်မှု
စံသတ်မှတ်ထားသော pneumatic port များနှင့် NPN လျှပ်စစ်အချက်ပြထွက်ရှိမှုကြားခံများကို သီးသန့်ထားရှိထားပြီး၊ pallet သည် စျေးကွက်ရှိ ပင်မစက်ရုပ်အမှတ်တံဆိပ်များစွာနှင့် သဟဇာတဖြစ်စေသည်။ ၎င်းသည် ပိုင်ရှင်မဲ့ ညဆိုင်းထုတ်လုပ်မှုကို အမှန်တကယ် ပံ့ပိုးပေးပါသည်။ ပြည်တွင်း မော်တော်ယာဥ် အစိတ်အပိုင်း အဆုံးအသုံးပြုသူ တစ်ဦးမှ အမှန်တကယ် ပြန်လည် အမြတ်ထုတ်သည့် ဒေတာအရ၊ ညဆိုင်းများတွင် အော်ပရေတာ မလိုအပ်ဘဲ နေရာထိုင်ခင်းတွင် ရှိနေရန် အော်ပရေတာ မလိုအပ်ဘဲ မူလလက်စွဲစာအုပ် 12-15 မိနစ်မှ 12-15 မိနစ်မှ 15 မိနစ်မှ 45 စက္ကန့်အတွင်း ကျဆင်းသွားပါသည်။
4. High Clamping Force Output
တပ်ဆင်ပါရှိ ပါဝါ pneumatic chuck ယူနစ်သည် မှိုစတီးလ်နှင့် အလူမီနီယမ် သတ္တုပြားများ၏ အကြီးစားအစာထုတ်စက်များဖြင့် ထုတ်ပေးသော ဖြတ်တောက်မှုဒဏ်ကို ခံနိုင်ရည်ရှိကာ ဖြတ်တောက်ခြင်းလုပ်ငန်းများအတွင်း တပ်ဆင်မှုပြောင်းခြင်းနှင့် လျော့ရဲခြင်းအန္တရာယ်ကို ထိရောက်စွာ လျှော့ချပေးသည်။
5. အဆင်ပြေသော ထိန်းသိမ်းမှုနှင့် ထိန်းချုပ်နိုင်သော အပိုပစ္စည်း ကုန်ကျစရိတ်
Chuck မေးရိုး တပ်ဆင်မှုများကို စက်ကိရိယာ စားပွဲတင်မှ မဖယ်ရှားဘဲ တစ်ဦးချင်း ခွဲပြီး အစားထိုးနိုင်ပါသည်။ မေးရိုးများ ပွန်းပဲ့ခြင်း သို့မဟုတ် ပျက်စီးခြင်းများကို ခံစားရသည့်အခါ သုံးစွဲသူများသည် ပက်လက်အစုံတစ်ခုလုံးကို အစားထိုးခြင်းထက် သက်ဆိုင်သောအပိုပစ္စည်းများကို ဝယ်ယူရန်သာ လိုအပ်ပြီး ရေရှည်စက်ပစ္စည်းပြုပြင်ထိန်းသိမ်းရေးရင်းနှီးမြှုပ်နှံမှုကို ထိရောက်စွာ လျှော့ချနိုင်သည်။


အစစ်အမှန်ဖောက်သည်ကိစ္စများ
Power Chuck ပါရှိသော အလိုအလျောက် Zero Point Pallet ကို ထုတ်လုပ်မှုလိုင်း အမျိုးအစားသုံးမျိုးဖြင့် အများဆုံးအသုံးပြုသည်- မော်တော်ယာဥ်အစိတ်အပိုင်းများအတွက် မောင်းသူမဲ့-CNC ထုတ်လုပ်မှုလိုင်းများ၊ 3C သတ္တုဖွဲ့စည်းပုံဆိုင်ရာ အစိတ်အပိုင်းများအတွက် အစုလိုက်အပြုံလိုက် ထုတ်လုပ်မှုလိုင်းများနှင့် မှိုစက်ရုံများရှိ အလိုအလျောက် ဂရပ်ဖိုက်-အီလက်ထရော့ဖြင့် ပြုပြင်နိုင်သော ဆဲလ်များ။
Case1-အကြီးစားပြည်တွင်း အော်တိုအစိတ်အပိုင်းများထုတ်လုပ်သူတစ်ဦးသည် အလူမီနီယံသေတ္တာသွန်းလုပ်ခြင်းအတွက် ပါဝါချတ်ပါသော ပါဝါ Chuck စုစုပေါင်း 16 အစုံဖြင့် ပြောင်းလွယ်ပြင်လွယ် CNC အလိုအလျောက်ထုတ်လုပ်မှုလိုင်းနှစ်ခုကို ပြန်လည်ပြင်ဆင်ခဲ့သည်။ ပြန်လည်မွမ်းမံခြင်းမပြုမီ၊ အော်ပရေတာများသည် အကြမ်းဖျင်းအားဖြင့် 13 မိနစ်ခန့်ကြာသော အတွဲတစ်တွဲလျှင် ပွဲစဉ်ပြောင်းလဲမှုတိုင်းအတွက် လက်စွဲညွှန်ပြခြင်းနှင့် ချိန်ညှိမှု လိုအပ်ပါသည်။ ကျွန်ုပ်တို့၏ zero-point အလိုအလျောက် Pallet များကို ဖြန့်ကျက်ပြီးနောက် စက်ရုပ်သည် Loading-unloading၊ positioning and clamping အလုပ်အားလုံးကို ပြီးမြောက်စေသည်။ တစ်ကြိမ်ပြောင်းလဲမှု-ကျော်သည့်စက်ဝန်းသည် 42-50 စက္ကန့်အထိတိုသည်။ ပိုင်ရှင်မဲ့ ညဆိုင်းကို သဘောပေါက်သည်။ သုံးလဆက်တိုက် ထုတ်လုပ်မှုစာရင်းဇယားများအရ လစဉ် အလုပ်ရုံအဆင့် ထုတ်လုပ်မှုစွမ်းရည်သည် ၂၂ ရာခိုင်နှုန်း မြင့်တက်လာသည်။ workpiece batches များတစ်လျှောက် Dimensional လိုက်လျောညီထွေမှုသိသိသာသာတိုးတက်ကောင်းမွန်လာပြီး reject-scrap rate သိသိသာသာကျဆင်းသွားသည်။
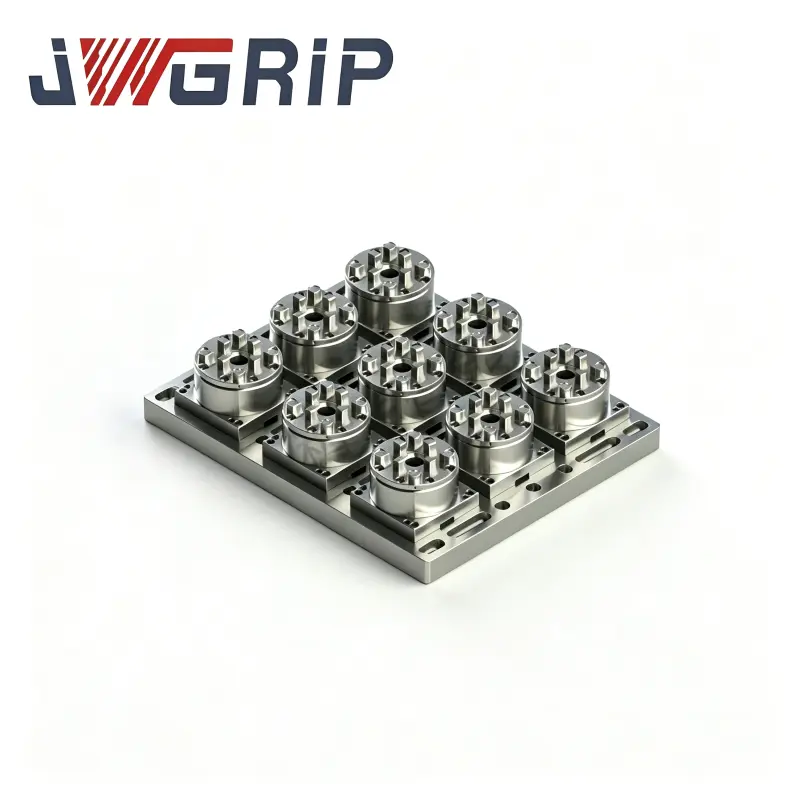
Case2-Pearl River Delta တွင်တည်ရှိသော အကြီးစားမှိုပြုလုပ်သည့်လုပ်ငန်းတစ်ခုသည် ဂရပ်ဖိုက်-အီလက်ထရော့ အလိုအလျောက်စက်စက်ဆဲလ်များအတွင်းတွင် ဤအလိုအလျောက်လုပ်ထားသော ပြားအစုံများစွာကို တပ်ဆင်သည်။ လျှပ်ကူးပစ္စည်း အခြေစိုက်စခန်းများအားလုံး တစ်စုတစ်စည်းတည်း စံအတိုင်းအတာများကို ခံယူသည်။ အော်ပရေတာများသည် လျှပ်ကူးပစ္စည်း ပြုပြင်ခြင်းလုပ်ငန်းတိုင်းအတွက် လက်ဖြင့်ညွှန်ပြခြင်းမျိုး ထပ်မလုပ်တော့ပါ။ အချောထည်လျှပ်ကူးပစ္စည်း၏ အဘက်ဘက်မှ လိုက်လျောညီထွေမှု အားကောင်းလာပြီး မှိုဆိုင်ဝန်ထမ်းများအတွက် ထပ်ခါတလဲလဲ လုပ်အားပြင်းအား လျော့နည်းစေသည်။ အကြံပြုထားသော ပုံအနေအထားများ- ကျွန်ုပ်တို့၏ကိုယ်ပိုင်အလုပ်ရုံဆွေးနွေးပွဲအတွင်း ရိုက်ယူထားသော ဆိုက်အတွင်းဓာတ်ပုံများ၊ ဖောက်သည်-ဆိုက် အလိုအလျောက်စနစ်ဆိုင်ရာ အလုပ်ရုံ၏ တကယ့်ရိုက်ချက်ဓာတ်ပုံများ၊ Pallet ကိုယ်ထည်၏ ပေါက်ကွဲသွားသည့်အသေးစိတ်အချက်အလက်များကို ကြည့်ရှုခြင်း၊ စက်ရုံ-ထွက်ပေါက် တိကျမှု-QC စစ်ဆေးခြင်းအတွင်း ရိုက်ကူးထားသော ဓာတ်ပုံများ။
ထုတ်လုပ်မှုလုပ်ငန်းစဉ်
ကျွန်ုပ်တို့၏အိမ်တွင်း CNC တပ်ဆင်မှုအလုပ်ရုံဆွေးနွေးပွဲတွင် အတုလုပ်ခြင်း၊ CNC စက်ဖြင့်ပြုလုပ်ခြင်း၊ အပူကုသခြင်း၊ ကြိတ်ခြင်းနှင့် တပ်ဆင်ခြင်းအပါအဝင် အလိုအလျောက်လုပ်ထားသော ကွက်လပ်များအားလုံးသည် အပြည့်အ၀ထုတ်လုပ်ခြင်းမှတဆင့် လုပ်ဆောင်ပါသည်။ ပြီးပြည့်စုံသော ယူနစ် OEM outsourcing ကို လက်ခံကျင့်သုံးခြင်းမရှိပါ။
ပြီးပြည့်စုံသော ထုတ်လုပ်မှုလုပ်ငန်းအသွားအလာ-
အလွိုင်း-စတီးလ် အတုလုပ်ခြင်း → ကြမ်းကြမ်းတမ်းတမ်း ပြုပြင်ခြင်း → ပထမဦးစွာ ဖိစီးမှု သက်သာစေခြင်း → အိုမင်းရင့်ရော်ခြင်း → တစ်ပိုင်းအချောထည် → အလယ်တန်း ဖိစီးမှု သက်သာခြင်း အိုမင်းခြင်း → အထူးတိကျစွာ ကြိတ်ခြင်း → bushing press-fitting → အထွေထွေ တပ်ဆင်ခြင်း → ပစ္စည်းပေါင်းစုံ တိကျမှု-&- စွမ်းဆောင်ရည် စစ်ဆေးခြင်း → လေ-တင်းကျပ်မှု ကာကွယ်ရေး → သံချေးတက်ခြင်း စမ်းသပ်ခြင်း → ထုပ်ပိုးခြင်း → ။
အရည်အသွေးထိန်းချုပ်မှုနှင့် လက်မှတ်များ
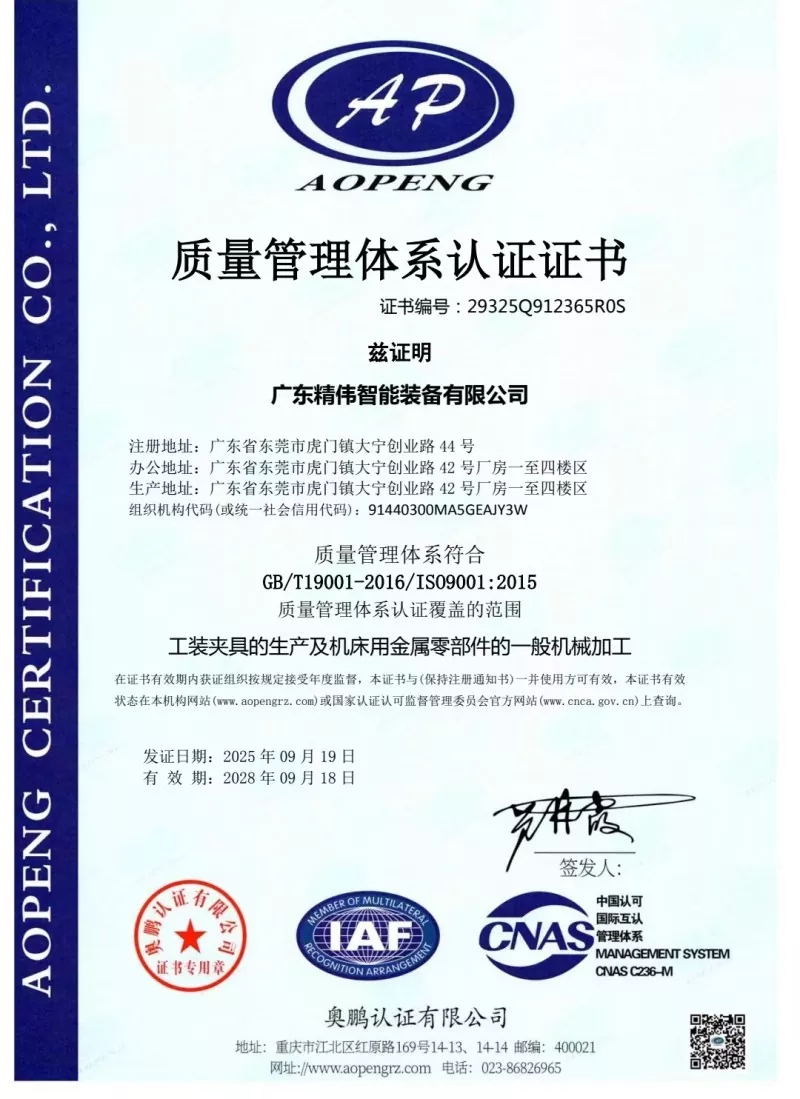
ယူနစ်တိုင်းအတွက်မဖြစ်မနေလိုအပ်သော ပို့ဆောင်မှုအကြိုစစ်ဆေးရေးပစ္စည်းများ- ထပ်ခါတလဲလဲနေရာချထားခြင်း-တိကျမှုစမ်းသပ်မှု၊ အမှန်တကယ် chuck-clamping-force တိုင်းတာမှု၊ လေ-တင်းကျပ်မှုဖိအား-ကိုင်ဆောင်မှုစမ်းသပ်မှု (5-မိနစ်ကြာချိန်အတွင်း အများဆုံးခွင့်ပြုနိုင်သောဖိအားကျဆင်းမှု ≤0.02MPa)၊ လျှပ်စစ်-အချက်ပြ-လော့ဂျစ်သမာဓိစမ်းသပ်မှု။ ယူနစ်တစ်ခုစီကို သီးခြားစက်ရုံ-စစ်ဆေးရေးဒေတာစာရွက်ဖြင့် ပေးပို့ပါသည်။ ကျွန်ုပ်တို့၏စက်ရုံသည် ISO9001 အရည်အသွေးစီမံခန့်ခွဲမှုစနစ် အသိအမှတ်ပြုလက်မှတ်ရရှိထားသည်။ အဓိက သတ္တုအစိတ်အပိုင်းများအတွက် ပစ္စည်းလက်မှတ်များကို ရရှိနိုင်ပါသည်။ ဖောက်သည်များက သတ်မှတ်ထားသော ပြင်ပဓာတ်ခွဲခန်းစစ်ဆေးခြင်းကို လက်ခံနိုင်သည်။
ရွေးချယ်ရေးလမ်းညွှန်
ပထမဦးစွာ၊ pallet clamping-range specification နှင့်ကိုက်ညီစေရန် customer-site fixture carrier ၏ အပြင်ဘက်အတိုင်းအတာကို အတည်ပြုပါ။
ဒုတိယအနေဖြင့် အလုပ်ရုံ လေဝင်ပေါက်အခြေအနေအား စစ်ဆေးပါ။ Compressed-air pressure သည် 0.5-0.7MPa အတွင်း တည်ငြိမ်နေရမည်။ လေ-ရင်းမြစ် ဖိအား ကြီးကြီးမားမား အတက်အကျ ဖြစ်နေပါက၊ ဖိအား-ထိန်းညှိ filter triple assembly ကို ပြင်းပြင်းထန်ထန် အကြံပြုထားသည်။
တတိယအနေဖြင့်၊ အလိုအလျောက်စနစ်-ပရောဂျက်ဝယ်ယူမှုအတွက်၊ စက်ရုပ်နှင့် PLC ထိန်းချုပ်မှုစနစ်အကြား IO ဆက်သွယ်ရေးပရိုတိုကောကို ရှင်းလင်းပါ။ ကျွန်ုပ်တို့သည် အခမဲ့-လျှပ်စစ်-မျက်နှာပြင်-စာရွက်စာတမ်း အပြည့်အစုံကို အခမဲ့ပေးပါသည်။
စတုတ္ထအချက်၊ လေးလံသော အလုပ်ကို လုပ်ဆောင်ပါက အမြင့်ဆုံးသော အလေးချိန်ကို ပေးဆောင်ပါ။ ကျွန်ုပ်တို့၏နည်းပညာ၀န်ထမ်းများသည် အားဖြည့်ပြင်ဆင်ထားသော ပုံစံကွဲလွှာကို လိုအပ်သည်ရှိမရှိ အကဲဖြတ်ကာ အကဲဖြတ်ပါမည်။
တပ်ဆင်ခြင်း၊ ကော်မရှင်ပေးခြင်းနှင့် လုပ်ဆောင်ချက်မှတ်စုများ
စက်ကိရိယာ စားပွဲတင်ပေါ်တွင် ပါလက်စကို တပ်ဆင်နေစဉ်၊ manual တွင် သတ်မှတ်ထားသည့် torque တန်ဖိုးများအတိုင်း ဘောင်းများကို တင်းကြပ်စွာ ကပ်ပါ။ Pallet-body ပုံပျက်ခြင်းကို ရှောင်ရှားရန် ပြင်းထန်သော torque တင်းကျပ်မှုကို တားမြစ်ထားသည်။ အစိုဓာတ်နှင့် သတ္တုအမှုန်အမွှားများ အပေါက်ထဲသို့ ဝင်သွားကာ အတွင်းပိုင်း အစိတ်အပိုင်း သံချေးတက်ခြင်း သို့မဟုတ် မေးရိုးညပ်ခြင်းတို့ကို တားဆီးရန် ဆီ-ရေစစ်ထုတ်စက်ကို ဖိသိပ်ထားသော လေဝင်ပေါက်၏ ရှေ့ဆုံးတွင် တပ်ဆင်ရပါမည်။ စုဆောင်းထားသော အလုပ်ချိန် 80-100 တိုင်း၊ ပွတ်တိုက်နေသော ပွတ်တိုက်နေသောမျက်နှာပြင်များပေါ်တွင် ခြောက်သွေ့သောချောဆီဖြန်းဆေးဖြန်းပါ။
အရည်ဆီသည် ကြီးမားသော အလူမီနီယံနှင့် သံချစ်ပ်များကို ဆွဲဆောင်ကာ မေးရိုးယိုစိမ့်မှု ချို့ယွင်းမှုကို ဖြစ်စေသောကြောင့် အရည်အင်ဂျင်ဆီအား တားမြစ်ထားသည်။ ထုတ်လုပ်နေစဉ်၊ pallet ရည်ညွှန်း datum လေယာဉ်ပေါ်တွင် လေးလံသော ချစ်ပ်စုပုံခြင်းကို ရှောင်ကြဉ်ပါ။ အော်ပရေတာများသည် အပြောင်းအလဲတိုင်းတွင် အပေါက်များနှင့် ဒက်တမ်လေယာဉ်များကို လေမှုတ်ထုတ်ပြီး သန့်ရှင်းရပါမည်။ သတ်မှတ်ချက်စာရွက်တွင် ဖော်ပြထားသော အမြင့်ဆုံး ကုပ်ဆွဲအားထက်ကျော်လွန်သည့် ယူနစ်ကို ဘယ်တော့မှ မလည်ပတ်ပါနှင့်။ ဝန်ပိုခြင်းလုပ်ဆောင်ခြင်းသည် အချပ်မေးရိုး၏ အမြဲတမ်းပလတ်စတစ်ပုံပျက်ခြင်းကို ဖြစ်စေပြီး ပြားချပ်နေရာချထားမှု တိကျမှုကို အပြီးအပိုင် ဖျက်ဆီးစေသည်။
ထုပ်ပိုးခြင်း၊ ပို့ဆောင်ချိန်နှင့် အရောင်းအပြီးဝန်ဆောင်မှု
တာဝေးပင်လယ်ရေကြောင်းပို့ဆောင်ရေး သယ်ယူပို့ဆောင်ရေးတွင် တိုက်မိမှုဒဏ်မှ တိကျသေချာသော datum မျက်နှာပြင်များကို ကာကွယ်ရန် ထူထဲသောအမြှုပ်အတွင်းခံကြားခံအကာအကွယ်ပါရှိသော အိတ်စပို့သော ရှော့ခ်ဒဏ်ခံနိုင်သော သစ်သားထုပ်ပိုးအိတ်များကို အသုံးပြုထားသည်။ စံခဲ-အချိန်- 12-18 အလုပ်လုပ်ရက်။ တိုတောင်းသော ပေးပို့မှုအတွက် အချို့သော စံပစ္စည်းများကို သိုလှောင်ထားသည်။
12 လ အပြည့် ယူနစ် အာမခံ သည် လူ၏ မှားယွင်းသော လည်ပတ်မှု ကြောင့် မဖြစ်ပေါ်လာသော ထုတ်လုပ်မှု ချို့ယွင်းချက်များကို အကျုံးဝင်သည် ။ အခမဲ့ ပြုပြင်ခြင်း သို့မဟုတ် အပိုပစ္စည်း အစားထိုး ပေးခြင်း။ တပ်ဆင်ခြင်းနှင့် ခန့်အပ်ခြင်းအတွက် အဝေးထိန်းအွန်လိုင်းနည်းပညာ-လမ်းညွှန်ချက် ရရှိနိုင်ပါပြီ။ အမြောက်အများမှာယူသည့် ပရောဂျက်များအတွက် ဆိုဒ်တွင် အခကြေးငွေပေးချေခြင်းဝန်ဆောင်မှုကို ပေးဆောင်နိုင်ပါသည်။
ကန့်လန့်ဖြတ်-အကွာအဝေး ချိန်ညှိမှု၊ pneumatic-circuit အပြင်အဆင် ပြောင်းလဲခြင်းနှင့် အချက်ပြ-အထွက်-ပုံစံ ပြောင်းလဲခြင်း အပါအဝင် စိတ်ကြိုက်ပြုပြင်မွမ်းမံခြင်း ဝန်ဆောင်မှုကို ပံ့ပိုးထားသည်။ အခမဲ့နမူနာကို ဖောက်သည်အကဲဖြတ်ခြင်း စမ်းသပ်မှုအတွက် ရနိုင်သည်၊ နမူနာများအတွက် ကုန်စည်ပို့ဆောင်ခကုန်ကျစရိတ်ကို ဝယ်ယူသူမှ ကျခံစေရမည်။
အမြဲမေးလေ့ရှိသောမေးခွန်းများ
Q1- Power Chuck ပါသော အလိုအလျောက် Zero Point Pallet သည် အခြားသော ပြင်ပကုမ္ပဏီအမှတ်တံဆိပ်များမှ သုညမှတ်တိုင်များနှင့် တွဲဖက်အသုံးပြုနိုင်ပါသလား။
A- စံဗားရှင်း၏ Datum အတိုင်းအတာသည် ကျွန်ုပ်တို့၏ မူရင်းသုညအမှတ်စနစ်နှင့် ကိုက်ညီပါသည်။ သင့်ပရောဂျက်အတွက် အခြားအမှတ်တံဆိပ် သုညအမှတ် ကိရိယာများနှင့် လိုက်ဖက်မှုရှိရန် လိုအပ်ပါက မှာယူမှုနေရာချထားခြင်းမပြုမီ နည်းပညာဆိုင်ရာ လိုအပ်ချက်ကို အကြောင်းကြားပါ၊ စိတ်ကြိုက် datum-dimension machining ကို နားလည်နိုင်ပါသည်။
Q2- မတည်မငြိမ်သောလေ-ရင်းမြစ်ဖိအားသည် ဘေးကင်းမှုနှင့် ယုံကြည်စိတ်ချရမှုကို ချုပ်ကိုင်ထားနိုင်ပါသလား။
A : တိုက်ရိုက်အကျိုးသက်ရောက်မှုရှိလာမယ်။ လေ-ရင်းမြစ်ဖိအား မလုံလောက်ခြင်းသည် အမှန်တကယ် chuck clamping force ကို လျော့နည်းစေပြီး ဖြတ်တောက်စဉ်အတွင်း workpiece-loosening risk ကို ဖန်တီးပေးပါသည်။ Pressure-regulating filter assembly ကို 0.5-0.7MPa အတွင်း ဖိအားတည်ငြိမ်စေရန် ပြင်းပြင်းထန်ထန် အကြံပြုထားသည်။
Q3- အချိန်ကြာမြင့်စွာ လည်ပတ်ပြီးနောက် ကျဆင်းသွားသော ထပ်ခါတလဲလဲ နေရာချထားခြင်းအတွက် အဓိကအကြောင်းရင်းများကား အဘယ်နည်း။
A- မကြာခဏ အရင်းခံ အကြောင်းတရား သုံးခု- ပထမ၊ ရည်ညွှန်းရှာဖွေသော မျက်နှာပြင်များပေါ်တွင် စုပြုံနေသော ချစ်ပ်ညစ်ညမ်းမှုများ၊ ဒုတိယ၊ အတွင်းပိုင်းလျှောအစိတ်အပိုင်းများ၏ပုံမှန်ဝတ်ဆင်; တတိယ၊ ပြင်ပလေးလံသောသက်ရောက်မှုကြောင့် Pallet ခန္ဓာကိုယ်ပုံပျက်ခြင်း။ သန့်ရှင်းရေးနှင့် ပြုပြင်ထိန်းသိမ်းမှုကို ဦးစားပေးပါ။ ဟောင်းနွမ်းနေသော အစိတ်အပိုင်းများကို အပြည့်အ၀သက်တမ်းတိုးခြင်းအစား သီးခြားအပိုအပိုပစ္စည်းများဖြင့် အစားထိုးနိုင်ပါသည်။
Q4: ဤလွှာကို 5 ဝင်ရိုး CNC စက်ကိရိယာများတွင် အသုံးချနိုင်ပါသလား။
A: ၎င်းသည် 5 ဝင်ရိုးစက်များနှင့်သဟဇာတဖြစ်သည်။ ဝင်ရိုး 5-ဝင်ရိုး တိမ်းစောင်းနေချိန်တွင် တိုက်မိခြင်းမှ ကာကွယ်ရန် စုစုပေါင်း တပ်ဆင်ထားသော ခုံအမြင့်ကို တွက်ချက်ရပါမည်။ ရွေးချယ်မှုအဆင့်တွင် စက်-ကိရိယာ မော်ဒယ်ကို ပံ့ပိုးပေးပြီး သင့်အတွက် အနှောင့်အယှက်အန္တရာယ်ကို ကျွန်ုပ်တို့ အကဲဖြတ်ပါမည်။
စုံစမ်းမေးမြန်းရန်ပေးပို့ပါ။
ဆက်သွယ်ရန်အချက်အလက်
-
လိပ်စာ
အမှတ် 44၊ Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Tel
-
အီးမေးလ်
JWGRIP သို့ စုံစမ်းမေးမြန်းမှု ပေးပို့ရန် ကြိုဆိုပါသည်။ ကျွန်ုပ်တို့၏ ပရော်ဖက်ရှင်နယ်နည်းပညာနှင့် အရောင်းအဖွဲ့သည် အခမဲ့ စားပွဲတင်ရွေးချယ်မှု၊ စိတ်ကြိုက်ဖြေရှင်းချက်ဒီဇိုင်းနှင့် တိကျသော quotation ကို ပေးဆောင်မည်ဖြစ်သည်။
သတင်းအကြံပြုချက်များ