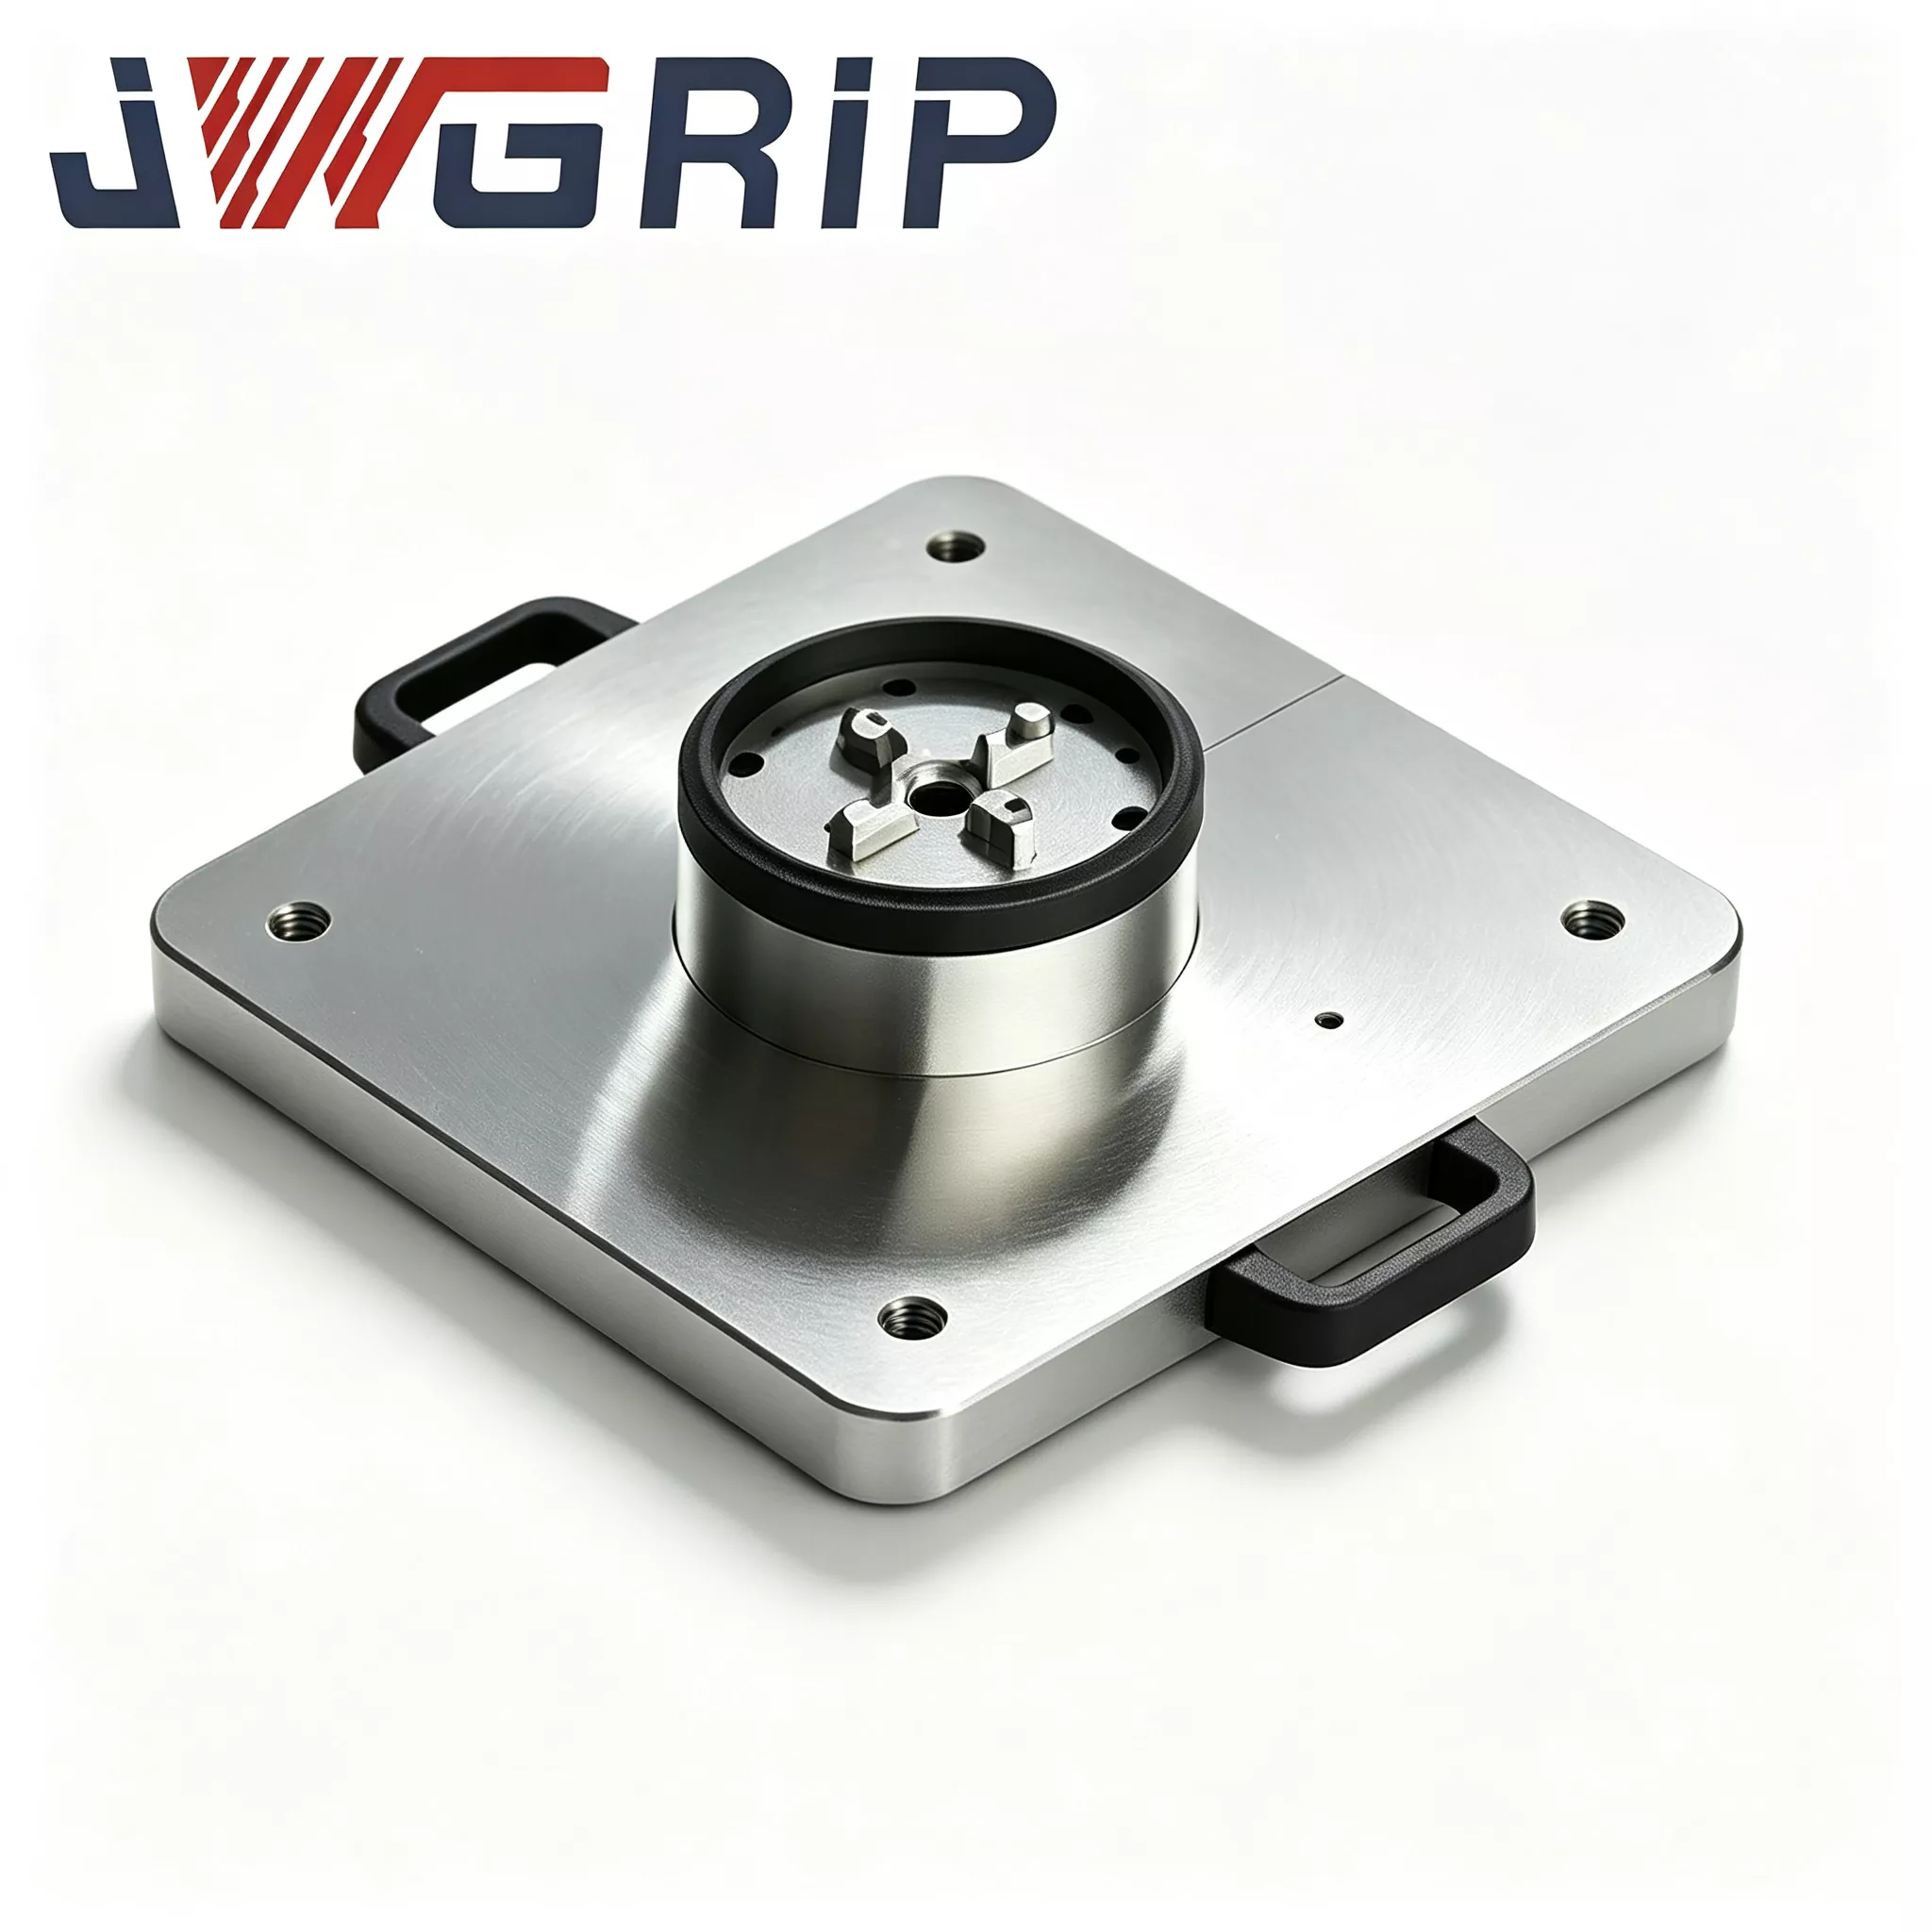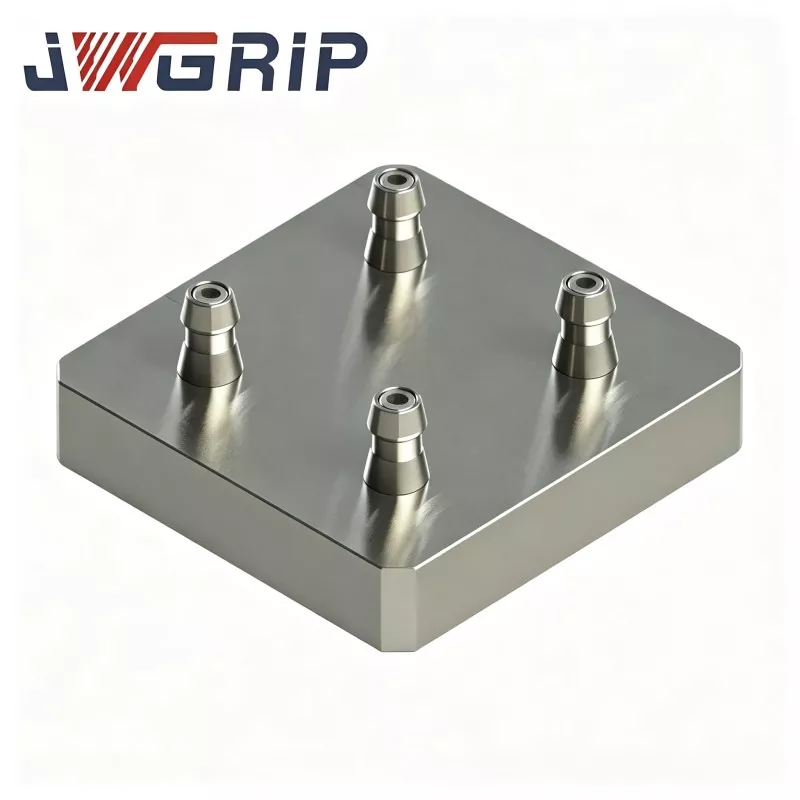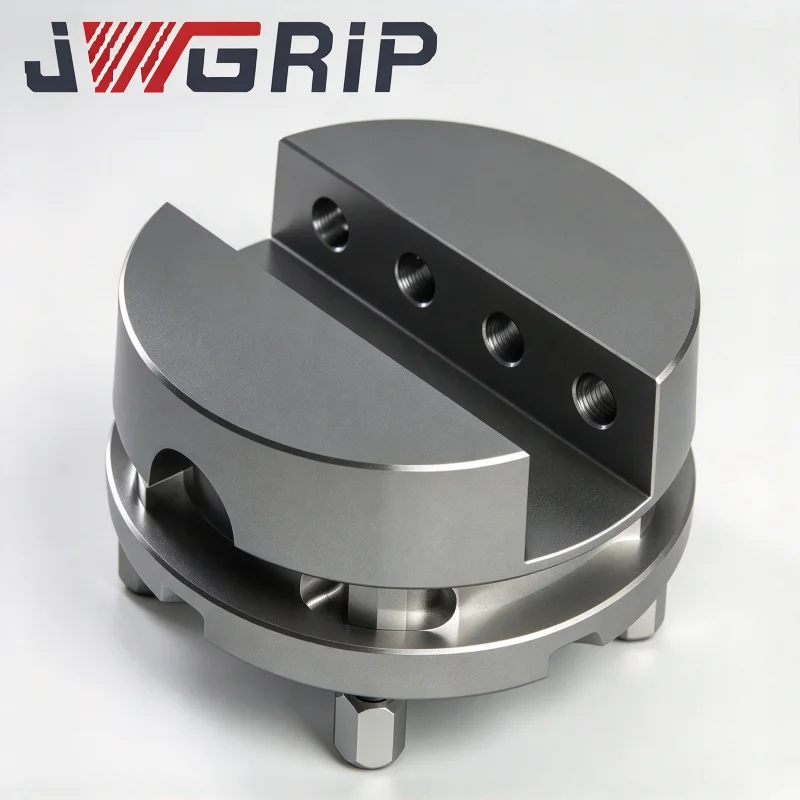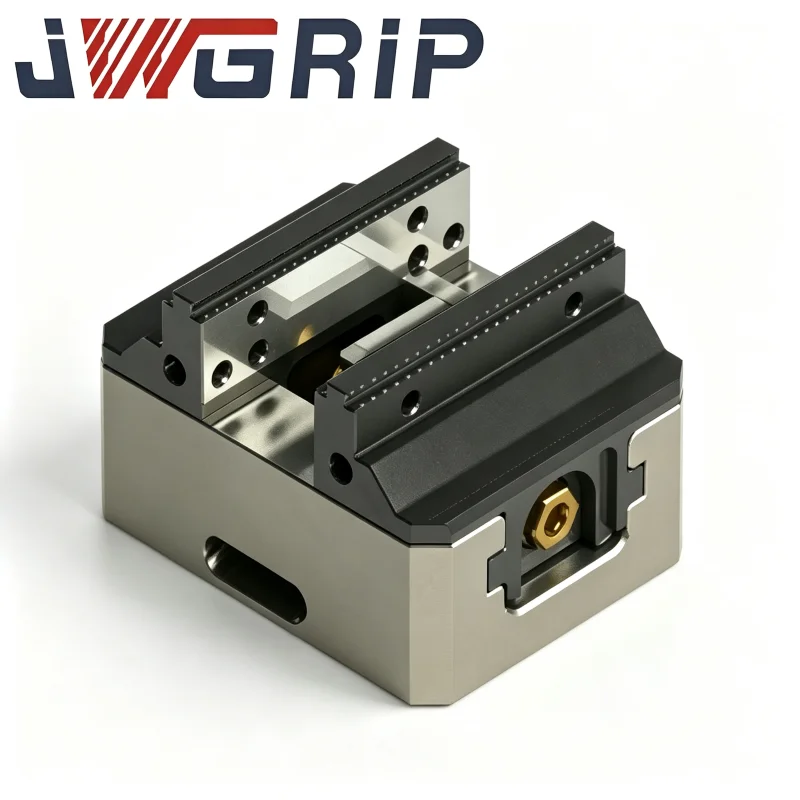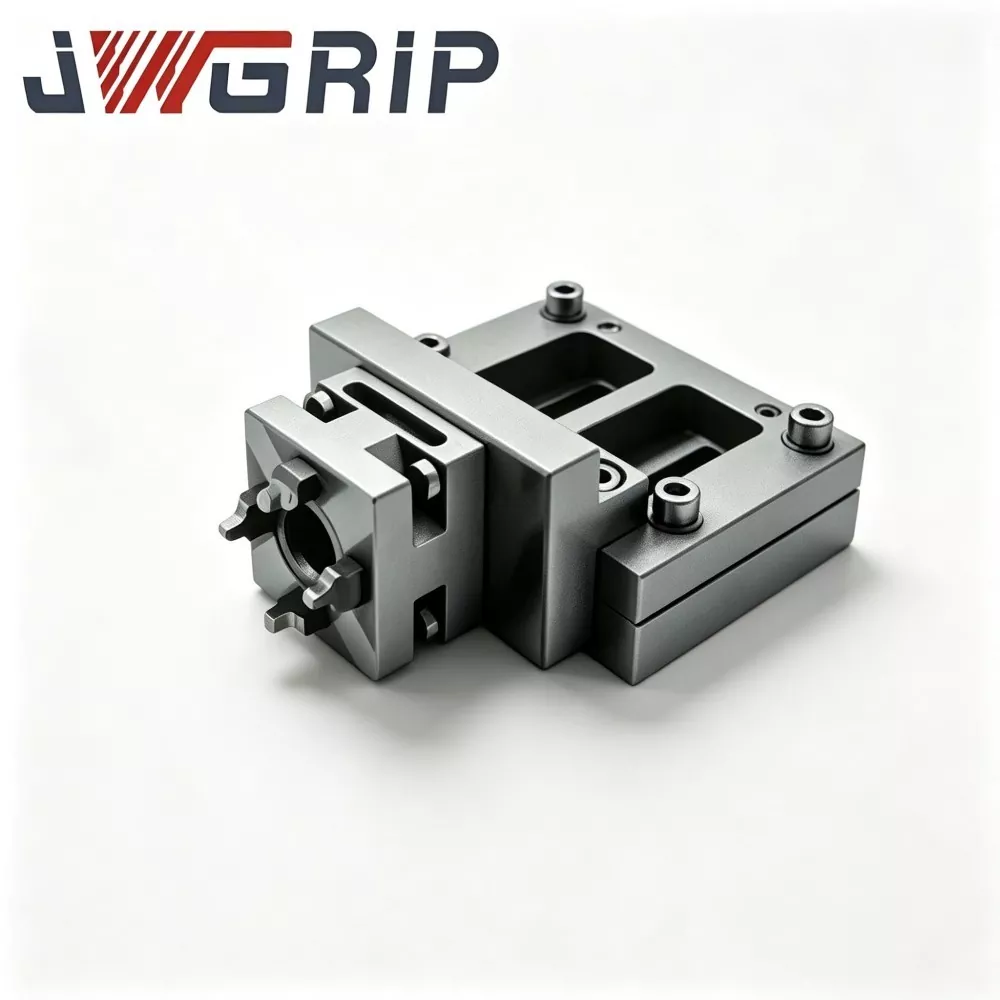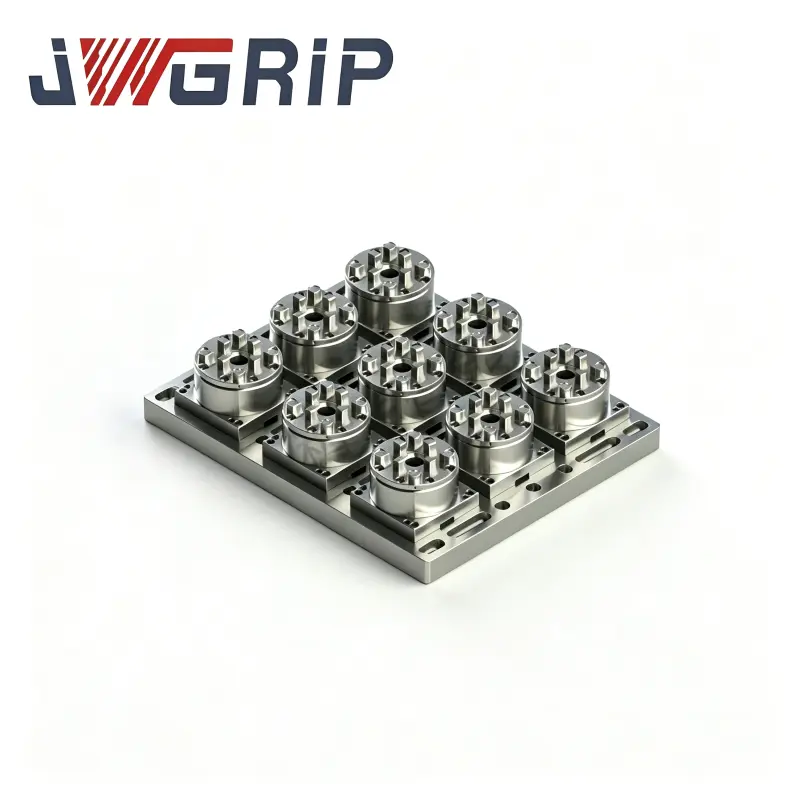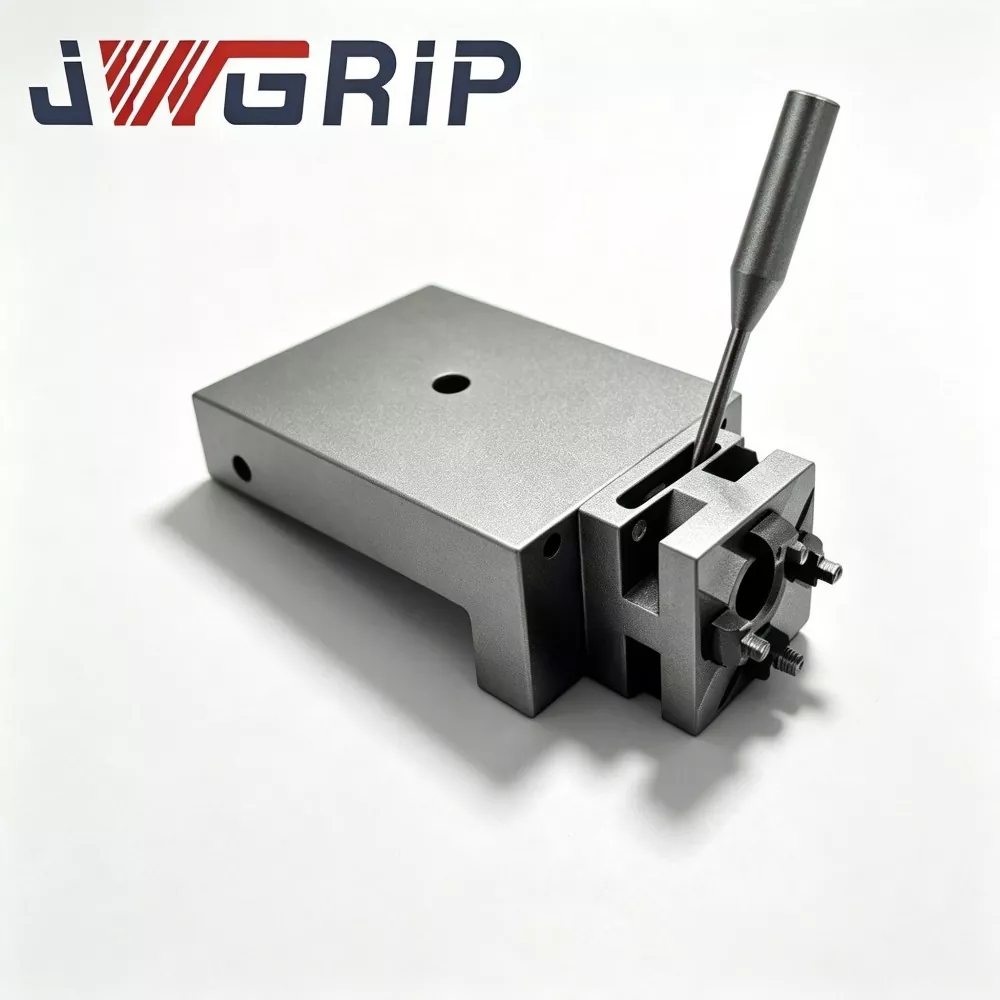
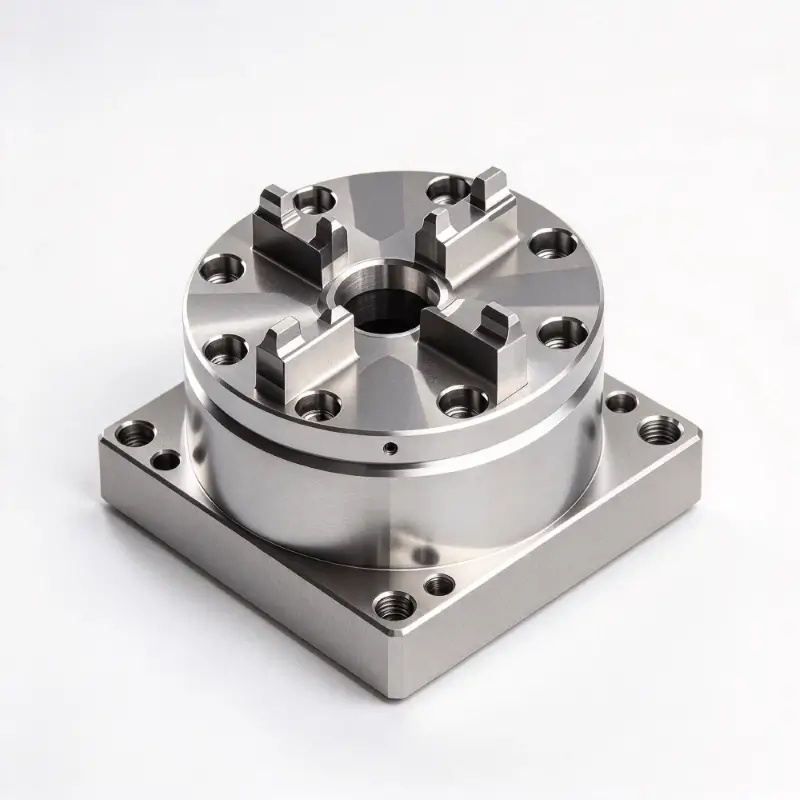
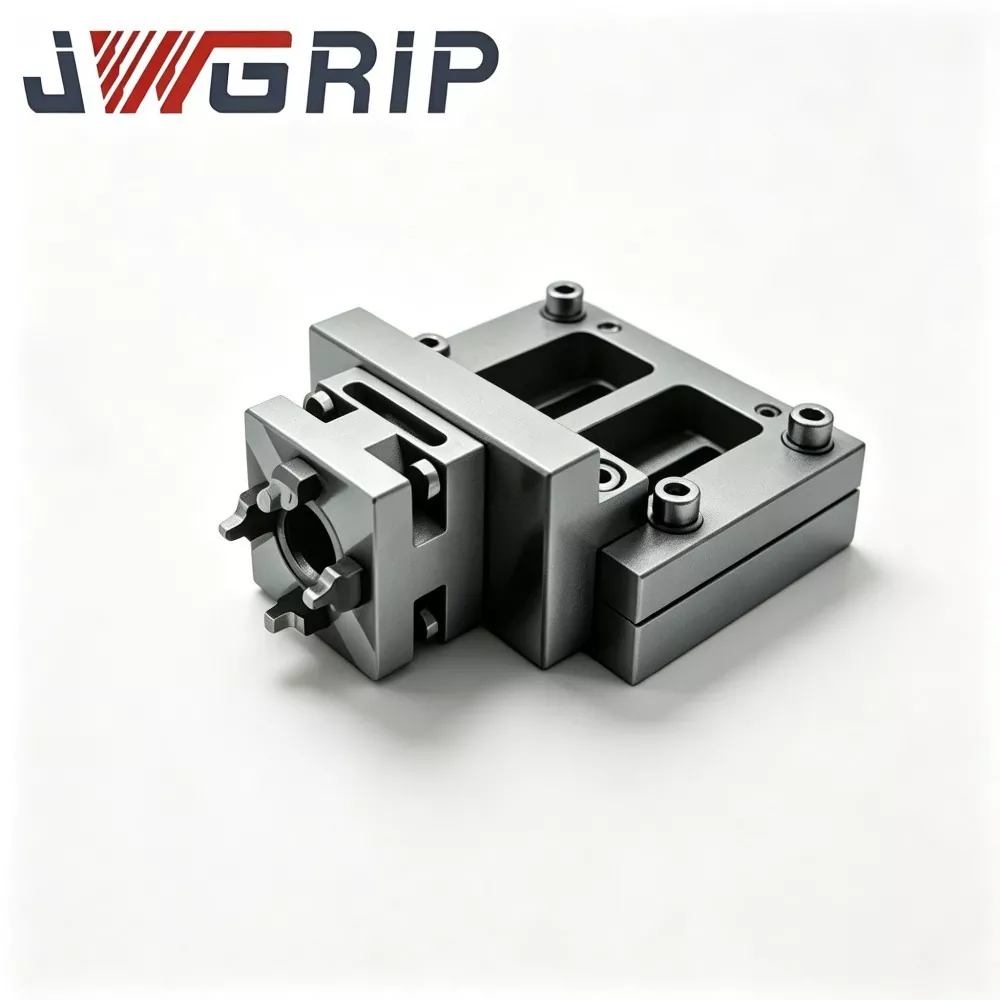

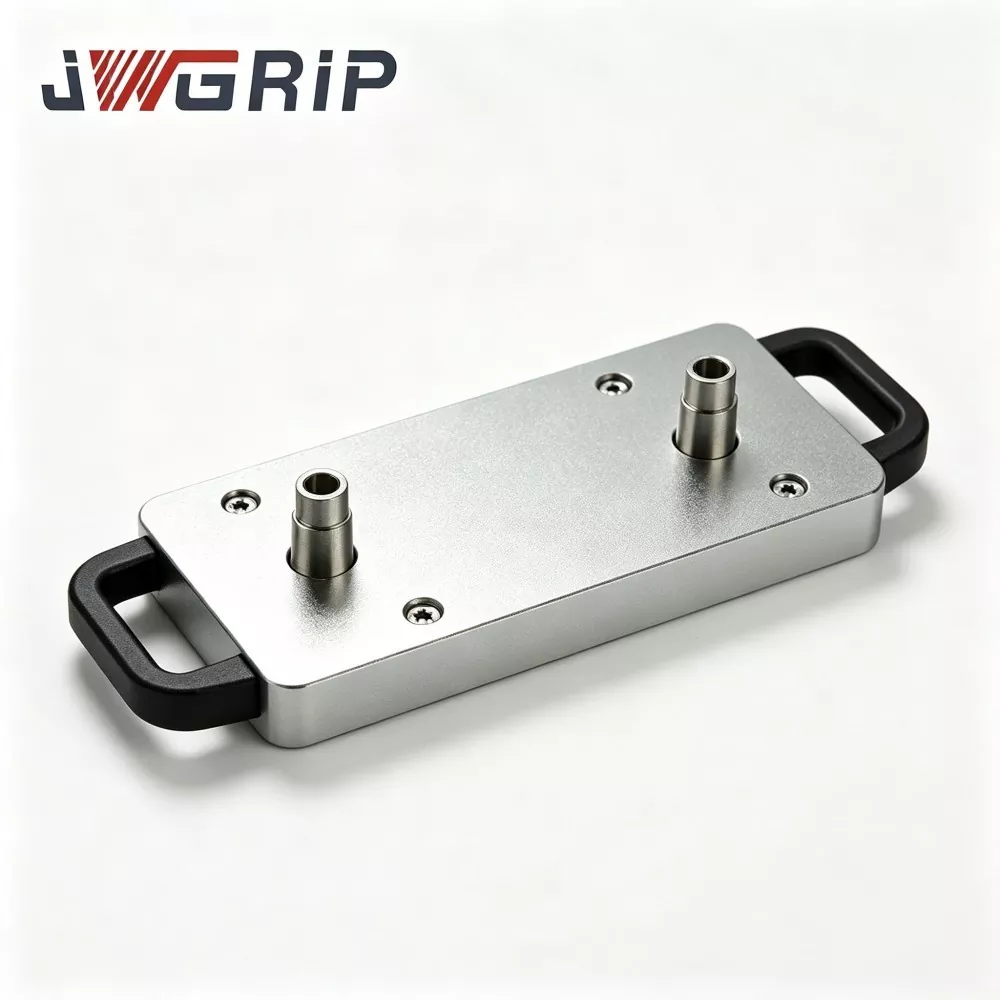
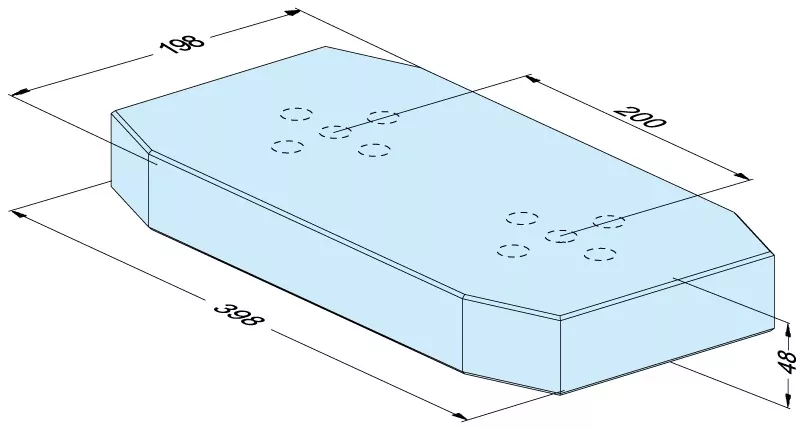
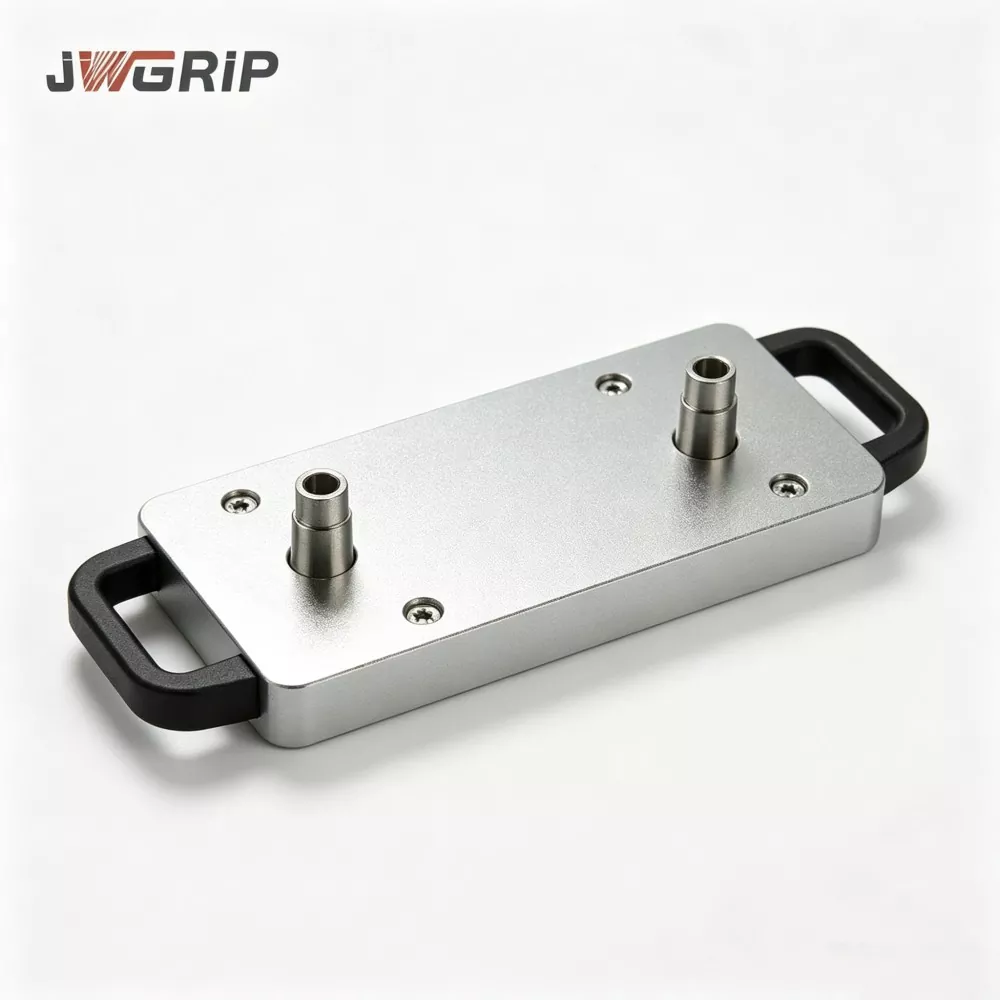
ပေါင်းစပ် monolithic structural design ကို လက်ခံကျင့်သုံးခြင်း၊CNC Machining အတွက် Two-Center Zero Point Palletတစ်ခုတည်းသော အခြေခံတစ်ခုတွင် ပြီးပြည့်စုံသော လွတ်လပ်သော သုညအမှတ်တည်နေရာယူနစ်နှစ်ခုကို ပေါင်းစပ်ထားသည်။ စံ 200mm ပုံသေစင်တာအကွာအဝေးသည် တိကျသောအပြိုင်၊ ဗဟိုအကွာအဝေးနှင့် ဘူတာနှစ်ခုကြားရှိ အမြင့်ညီညွှတ်မှုနှင့်အတူ ပို့ဆောင်ခြင်းမပြုမီ အိမ်တွင်း၌ အပြည့်အဝ ချိန်ညှိထားသည်။ ၎င်းတွင် တည်ငြိမ်သောနေရာချထားခြင်းစွမ်းဆောင်ရည်၊ မြင့်မားသောအလုံးစုံတိကျမှုနှင့် ဖွဲ့စည်းတည်ဆောက်ပုံဆိုင်ရာ တောင့်တင်းမှုတို့ပါဝင်ပြီး synchronous dual-workpiece machining အတွက် ခိုင်မာသောအခြေခံအုတ်မြစ်ကို ချထားသည်။
အဓိက Hardware အစိတ်အပိုင်းများ
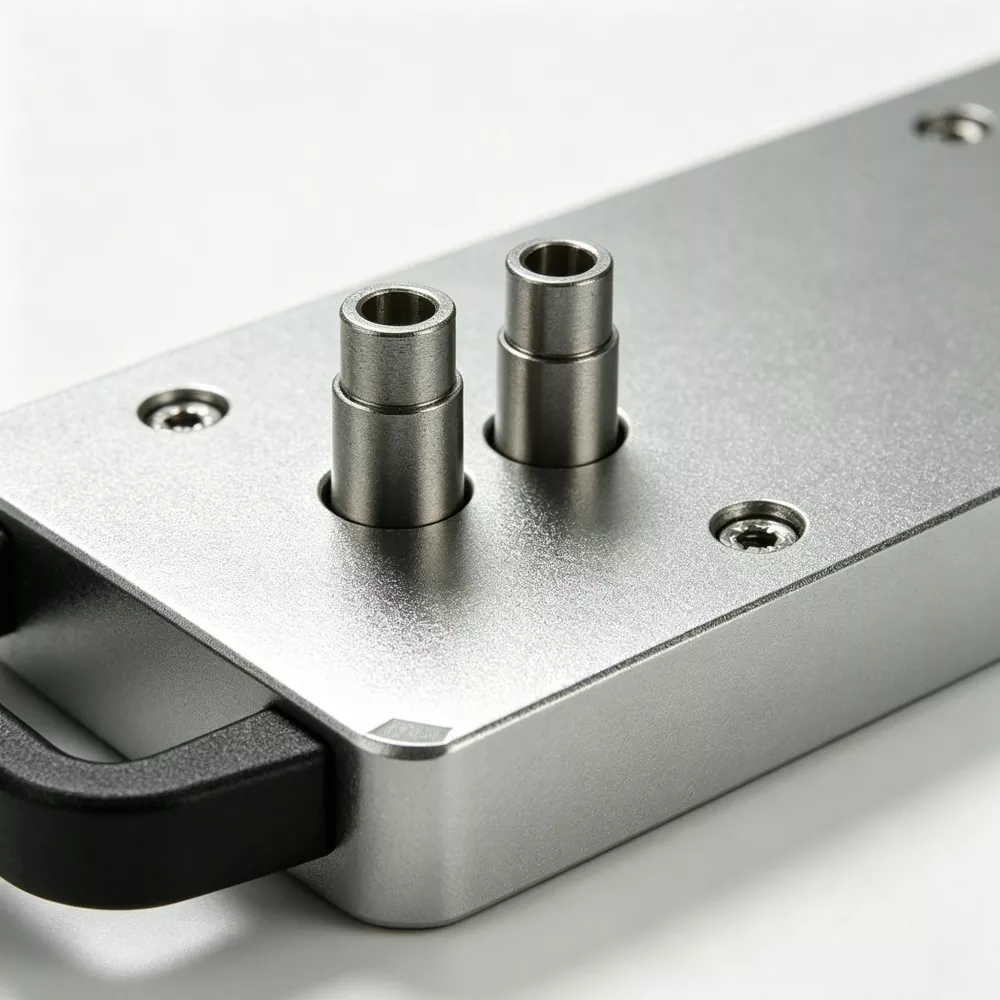
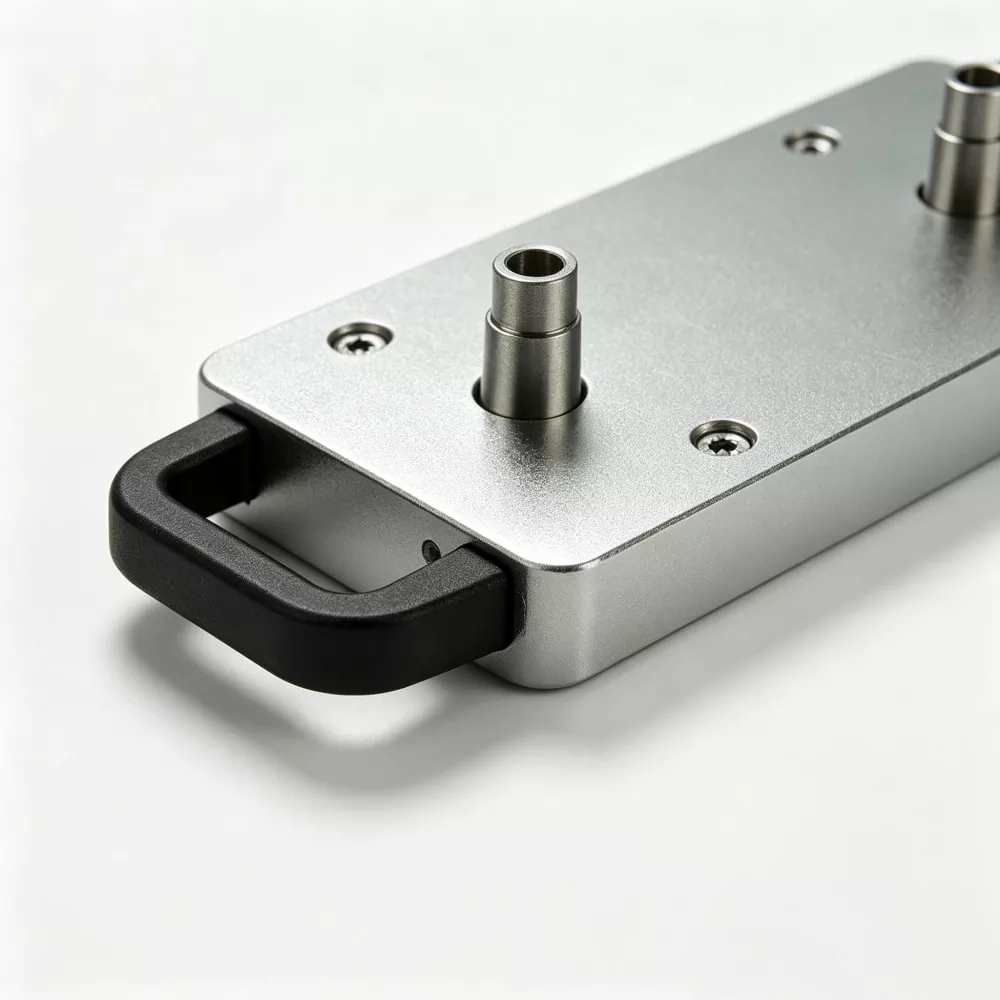
JWGRIP Two-Center Zero-Point Pallet 200 တွင် အောက်ဖော်ပြပါသော့တွဲများ ပါဝင်သည်-
- ①Monolithic အလွိုင်း-သံမဏိအခြေခံကိုယ်ထည်
- ②ပုံသေ 200 မီလီမီတာ အလယ်ဗဟိုအကွာအဝေးဖြင့် ပြီးပြည့်စုံသော သုညအမှတ်နေရာချထားခြင်း ဘုရှ်တပ်ဆင်ခြင်း နှစ်ခု
- ③ထပ်တူကျသော လော့ခ်ချခြင်း မော်ဂျူး
- ④တည်နေရာဘူတာတစ်ခုစီအတွက် ချပ်ပြားလွှဲသည့်အပေါက်များကို ပတ်လည်ဝိုင်းထားသည်။
- ⑤Compressed-air port
- ⑥ရပ်နားနေရာချထားခြင်းအတွက် အကာအကွယ်အဖုံးပြားများ
ပြောင်းလဲနိုင်သော ထုတ်လုပ်မှုမုဒ်နှစ်ခု
Dual-Station Paired-Part Machining မုဒ်
1. လက်ဖြင့် သို့မဟုတ် စက်ရုပ်မှတစ်ဆင့်၊ ဘယ်ဘက်နှင့် ညာလက်ကို တည်နေရာရှာဖွေရေးစခန်းများပေါ်တွင် တပ်ဆင်ထားသော ဆွဲစတိုးတွဲနှစ်ခုကို တပ်ဆင်ပါ။
2. 0.5-0.7 MPa ဖိသိပ်ထားသောလေကိုကျွေးပါ။ pneumatic module သည် positioning bushings နှစ်ခုလုံးကို တပြိုင်နက်တည်း သော့ခတ်သည်။
3. လော့ခ်ချအတည်ပြုခြင်းအချက်ပြမှုသည် CNC controller သို့ပြန်ပို့ပြီး စက်သည် workpieces နှစ်ခုအတွက် ကြိတ်ခွဲခြင်း၊ တူးဖော်ခြင်းနှင့် အခြားဖြတ်တောက်ခြင်းလုပ်ငန်းစဉ်များကို တစ်ပြိုင်နက်လုပ်ဆောင်သည်။
4. စက်တပ်ဆင်ခြင်းပြီးသည်နှင့် လော့ခ်ဖွင့်ရန် လေဖိအားကို လွှတ်လိုက်ပါ။ အချောထည်တွဲထားသော workpieces နှစ်ခုကို ကိုင်တွယ်လည်ပတ်မှုတစ်ခုတွင် ဖယ်ရှားနိုင်သည်။
Single-Station Independent-Part Machining Mode
1. တည်နေရာပြဘူတာရုံတစ်ခုတွင်သာ fixture base ကိုတပ်ဆင်ပါ။
2. အကာအကွယ်အဖုံးပြားကို အသုံးမပြုသော ဘူတာရုံတွင် တပ်ဆင်ပါ။
3. Pallet သည် အချိုးမညီသော အစိတ်အပိုင်းတစ်ခုလုပ်ဆောင်ခြင်းအတွက် စံတစ်ခုတည်း-ဗဟို သုည-မှတ် ကွက်လပ်တစ်ခုအဖြစ် လုပ်ဆောင်သည်။
Core Engineering
လုပ်ငန်းစဉ် အားသာချက်များ
ဖြစ်ရပ်မှန်
CNC Machining အတွက် JWGRIP Two-Center Zero Point Pallet ကို ဟိုက်ဒရောလစ် အစိတ်အပိုင်း စက်ရုံများ၊ စွမ်းအင် အစိတ်အပိုင်း ပရိုဆက်ဆာများနှင့် မှိုထုတ်လုပ်သည့် ထုတ်လုပ်သူများမှ ကျယ်ကျယ်ပြန့်ပြန့် အသုံးပြုထားသည်။ ဆိုက်တွင် အမှုတွဲနှစ်ခုသည် မြင်သာထင်သာသော လုပ်ငန်းဆောင်ရွက်မှု တိုးတက်မှုများကို သရုပ်ပြသည်။
Case 1- ပြည်တွင်း ဟိုက်ဒရောလစ် ဗယ်ဗားထုတ်လုပ်သူ
JWGRIP ဖြေရှင်းချက်ကို လက်ခံကျင့်သုံးခြင်းမပြုမီ သုံးစွဲသူသည် တွဲချိတ်ထားသည့် valve-block စက်ပြုလုပ်ရန်အတွက် သီးခြားလွတ်လပ်သော single-center zero-point pallets နှစ်ခုကို အသုံးပြုခဲ့သည်။
ဘတ်စကက်နှစ်ခုစီ ချိန်ညှိမှုအတွက် အသုတ်လိုက်ပြောင်းလဲမှုတိုင်းသည် မိနစ် 20-30 လိုအပ်သည်။
တုန်ခါမှုဖြတ်တောက်ခြင်းသည် အစုလိုက်အပြုံလိုက်ထုတ်လုပ်နေစဉ်အတွင်း သိမ်မွေ့သော ဘူတာရုံပြောင်းရွေ့မှုကို ဖြစ်ပေါ်စေပြီး အတိအကျမဟုတ်သော အချိုးအစားညီမှုကြောင့် ဖြစ်ရသည့် အချိန်အပိုင်းအခြားအလိုက် အသုတ်အပိုင်းအစများကို ဖြစ်ပေါ်စေသည်။
ရှစ်ပုဒ်ကို ထုတ်ပြီးရင်
- Dual-station နှိုင်းရအနေအထား ချိန်ညှိခြင်းကို လုံးဝဖယ်ရှားထားသည်။ စက်ကိရိယာများကို စက်တပ်ဆင်ရန်အတွက် တိုက်ရိုက်တပ်ဆင်နိုင်သည်။
- လေးလကြာ ထုတ်လုပ်မှုစာရင်းဇယားများအရ အချိုးညီညီဖြစ်စေသော ငြင်းပယ်မှုနှုန်းသည် 76% ကျဆင်းသွားသည်ကို တွေ့ရသည်။
- ချိန်ညှိခြင်းအတွက် ယခင်ကအသုံးပြုခဲ့သောအချိန်သည် ထိရောက်သောဖြတ်တောက်သည့်အချိန်အဖြစ်သို့ ပြောင်းလဲသွားပြီး စက်တစ်ခုချင်းဆီတစ်ဆင့်ချင်း သိသိသာသာ တက်လာပါသည်။
ဖြစ်ရပ် ၂- အရှေ့-တရုတ်-စွမ်းအင်သစ် အလိုအလျောက်ထုတ်လုပ်မှုလိုင်း
ဤစက်ရုံသည် JWGRIP အား ဘယ်-ညာ စီမက်ထရီဘက်ထရီအိမ်ရာ အစိတ်အပိုင်းများအတွက် CNC အလိုအလျောက် ထုတ်လုပ်မှုလိုင်းများပေါ်တွင် JWGRIP အလယ်ဗဟိုနှစ်ချက် သုညမှတ်အကွက်များကို တပ်ဆင်ခဲ့သည်။
စက်ရုပ်များသည် စက်ဝိုင်းတစ်ခုအတွင်း dual-fixture loading-unloading ကို အပြီးသတ်ပြီး dual-part synchronous machining ကို လုပ်ဆောင်သည်။
မကြာခဏ manual fixture ချိန်ညှိခြင်းလုပ်ငန်းများမှ ကင်းလွတ်ပြီး စက်ရုံတွင်း လူအင်အား အနည်းဆုံးဖြင့် ညအဆိုင်းတွင် ထုတ်လုပ်မှုလိုင်းသည် တည်ငြိမ်စွာ လည်ပတ်နေသည်။
အရည်အသွေးစစ်ဆေးခြင်း။
JWGRIP ၏ ဗဟိုအချက်အချာနှစ်ရပ်ဖြစ်သော သုညမှတ်အကွက်များအားလုံးကို ပြင်ပကုမ္ပဏီမှ OEM ထုတ်ယူခြင်းမရှိဘဲ အပြည့်အ၀ စက်နှင့် တပ်ဆင်ထားပါသည်။
ပြီးပြည့်စုံသော ကုန်ထုတ်လုပ်ငန်းအသွားအလာ
- အလွိုင်း-သံမဏိဗလာ forging & tempering
- စက်ကြမ်း
- ပထမဦးဆုံး စိတ်ဖိစီးမှု သက်သာရာရစေပါတယ်။
- Semi-finishing
- ဆင့်ပွား စိတ်ဖိစီးမှု- အိုမင်းရင့်ရော်မှုကို သက်သာစေသည်။
- 5-ဝင်ရိုးကြိတ်စက်- တစ်ကြိမ်တည်းကုပ်တွယ်မှုစနစ်အောက်တွင် ဘုရှ်တပ်ဆင်ခြင်းအပေါက်နှစ်ခုကို ကြိတ်ပါ။
- Bushing press-fitting
- အထွေထွေညီလာခံ
- Air-tightness pressure-holding test
- အတိုင်းအတာအပြည့် CMM စစ်ဆေးခြင်း။
- သံချေးမတက်အောင် ကာကွယ်ကုသခြင်း။
- တင်ပို့သည့်အဆင့် ရှော့ခ်-ခံနိုင်သော ထုပ်ပိုးမှု
စစ်ဆေးရေးစာရင်း
✔ တည်နေရာဘူတာတစ်ခုစီအတွက် လွတ်လပ်သော ထပ်ခါတလဲလဲ တည်နေရာပြခြင်း- တိကျမှုစမ်းသပ်မှု
✔ ဘူတာရုံနှစ်ခုအကွာအဝေး၊ မျဉ်းပြိုင်နှင့် အမြင့်ညီမျှခြင်းအတွက် CMM တိုင်းတာမှု
✔ 5 မိနစ်လေကြောင်းတင်းကျပ်မှုစမ်းသပ်မှု; အမြင့်ဆုံးခွင့်ပြုသောဖိအားကျဆင်းမှု ≤0.02 MPa
✔ Cyclic လော့ခ်ချခြင်း-သော့ဖွင့်ခြင်း လုပ်ငန်းဆိုင်ရာ အတည်ပြုခြင်း။
ထုတ်ကုန်အကဲဖြတ်ခြင်း။
1. တွဲဖက်-symmetric-part machining အတွက် သင်၏ အမှန်တကယ် ထုတ်လုပ်မှု လိုအပ်ချက်ကို အတည်ပြုပါ။ ခြေစွပ်နှစ်ခုကို တပ်ဆင်ပြီးနောက် စက်ပိုင်းဆိုင်ရာ အနှောင့်အယှက် မပေါ်ပေါက်ကြောင်း စစ်ဆေးပါ။
2. သင်၏ဆိုက်ရှိ သုညမှတ်တိုင်ဆွဲကြိုးများ၏ သတ်မှတ်ချက်များကို စစ်ဆေးပါ။ ပုံမှန်ဗားရှင်းသည် D20 ဆွဲကြိုးများနှင့် ကိုက်ညီသည်။ စိတ်ကြိုက် bushing assemblies များကို တောင်းဆိုချက်အရ အခြားရွေးချယ်စရာ ဆွဲစတိုးအရွယ်အစားများအတွက် တီထွင်နိုင်ပါသည်။
3. စက်ရုပ်-အလိုအလျောက်စနစ်-လိုင်း ပေါင်းစပ်မှုအတွက်- တည်ငြိမ်သော အလုပ်ရုံ လေ-ရင်းမြစ် ဖိအားသည် 0.5-0.7 MPa အတွင်း ရှိနေကြောင်း သေချာစေပြီး PLC ထိန်းချုပ်မှုစနစ်အတွက် IO အချက်ပြအချက်များ သိမ်းဆည်းပါ။
4. စက်ပစ္စည်း လွှဲခြင်း သို့မဟုတ် ဗိုင်းလိပ်စောင်းများ တိမ်းစောင်းနေချိန်တွင် တိုက်မိခြင်းအန္တရာယ်ကို အကဲဖြတ်ပါ။ သင့်တွင် စိုးရိမ်မှုများရှိပါက ဝင်ရောက်စွက်ဖက်မှုအကဲဖြတ်ရန်အတွက် JWGRIP နည်းပညာအဖွဲ့ထံ workpiece ပုံများ ပေးပို့ပါ။
စစ်ဆင်ရေးလမ်းညွှန်
JWGRIP အသုံးပြုသူလက်စွဲတွင်ဖော်ပြထားသော torque-တန်ဖိုးသတ်မှတ်ချက်များအတိုင်း တင်းကျပ်စွာတင်းကျပ်စွာ တင်းကျပ်သည့် ဘောင်များကို စက်-တူးလ်အလုပ်စားပွဲပေါ်၌ တင်ပါ။ ပြင်းထန်လွန်းသော torque fastening ကို တားမြစ်ထားသည်။ အလွန်အကျွံ bolt torque သည် base micro-deformation ကိုဖြစ်ပေါ်စေပြီး dual-station geometric တိကျမှုကို ပျက်စီးစေသည်။
လေဝင်ပေါက်၏ ရှေ့ဆုံးတွင် ဆီ-ရေစစ်ကို တပ်ဆင်ပါ။ အစိုဓာတ်နှင့် အညစ်အကြေးများသည် နေရာချထားသော ချုံပုတ်များထဲသို့ ဝင်သွားပါက သံချေးတက်ခြင်းနှင့် ပွန်းပဲ့ခြင်းတို့ကို ဖြစ်စေပြီး တိကျမှု လွင့်မျောမှု ဖြစ်စေသည်။
စုစည်းအလုပ်လုပ်နာရီ 100 တိုင်းပြီးနောက် ခြောက်သွေ့သောချောဆီ aerosol ကို သုညမှတ်တိုင်များအတွင်း ဖြန်းပေးပါ။ အရည်ဆီသည် သတ္တုချစ်ပ်များကို ဆွဲဆောင်ပြီး bushing-jamming ချို့ယွင်းမှုဖြစ်စေသောကြောင့် အရည်အင်ဂျင်ကို တားမြစ်ထားသည်။
အဆိုင်းအပြောင်းတစ်ခုစီတွင်၊ နေရာချထားသော ချုံပုတ်များနှင့် ပတ်၀န်းကျင်ရှိ ချစ်ပ်လွှဲခြင်း groove များကို compressed air ဖြင့် သေချာစွာပြုလုပ်ပါ။ datum မျက်နှာပြင်များပေါ်တွင် သတ္တုချစ်ပ်များကို ဘယ်တော့မှ မထားခဲ့ပါ။
Pallet datum မျက်နှာများပေါ်သို့ လေးလံသော အရာဝထ္ထုသက်ရောက်မှုကို ရှောင်ကြဉ်ပါ။ Collision-induced base deformation ကို ပုံမှန်အားဖြင့် site ပေါ်တွင် ပြုပြင်၍မရသည့်အပြင် dual-station နှိုင်းယှဥ်တိကျမှုကို အပြီးအပိုင် ပျက်စီးစေမည်ဖြစ်သည်။
အများဆုံးခွင့်ပြုထားသော အလေးချိန်ထက်ကျော်လွန်သော ဝန်ပိုအခြေအနေအောက်တွင် မပြေးပါနှင့်။
ထုပ်ပိုးမှုနှင့် ပို့ဆောင်မှု
ထုပ်ပိုးမှု- ထူထဲသောအမြှုပ်အတွင်းခံကြားခံပါရှိသော တင်ပို့သည့်အဆင့် ရှော့ခ်ဒဏ်ခံနိုင်သော အစိုင်အခဲ-သစ်သားအိတ်များ။ တိကျသေချာသော datum မျက်နှာပြင်များသည် တာဝေးပင်လယ်ကူးသင်္ဘောဖြတ်သန်းစဉ်အတွင်း တုန်ခါမှုနှင့် တိုက်မိမှုအန္တရာယ်မှ ကောင်းစွာကာကွယ်ထားသည်။
စံဦးဆောင်အချိန်: 14-20 အလုပ်လုပ်ရက်။ အမြန်တင်ပို့မှုကို ပံ့ပိုးရန်အတွက် တစ်စိတ်တစ်ပိုင်းစံ SKU များကို စတော့တွင် သိမ်းဆည်းထားသည်။
အရောင်းအပြီးပံ့ပိုးမှု
အာမခံ- 12 လ အပြည့် ယူနစ်အာမခံသည် လူ၏မှားယွင်းလုပ်ဆောင်မှုမှအပ ထုတ်လုပ်မှုချို့ယွင်းချက်များကို အကျုံးဝင်ပါသည်။ အရည်အချင်းပြည့်မီသော အရေးဆိုမှုများသည် အခမဲ့ ပြုပြင်ခြင်း သို့မဟုတ် အပိုပစ္စည်း အစားထိုး ဝန်ဆောင်မှုကို ခံစားခွင့်ရှိသည်။
အဝေးထိန်း အရင်းအမြစ်များ- အွန်လိုင်း တပ်ဆင်မှု-ကောက်ခံခြင်းဆိုင်ရာ စာရွက်စာတမ်းများကို ပံ့ပိုးပေးထားသည်။ အခပေးအဝေးမှ နည်းပညာပံ့ပိုးမှု အစုလိုက် အမှာစာ ပရောဂျက်များအတွက် ရနိုင်ပါသည်။
စိတ်ကြိုက်ပြုပြင်မွမ်းမံမှု- ဗဟိုအကွာအဝေး ချိန်ညှိမှု၊ ဆွဲ-စတိုး-သတ်မှတ်ချက် အပြောင်းအလဲနှင့် အနုမြူ-ဆားကစ် အပြင်အဆင် ပြန်လည်ပြင်ဆင်မှုကို ပံ့ပိုးပေးသည်။
နမူနာအကဲဖြတ်ခြင်း- အကဲဖြတ်ခြင်းနမူနာကို စီစဉ်နိုင်သည်။ ဝယ်သူသည်နမူနာသယ်ယူပို့ဆောင်ရေးကုန်ကျစရိတ်ကိုခံရမည်။
အမေးများသောမေးခွန်းများ
Q1- CNC Machining အတွက် JWGRIP Two-Center Zero Point Pallet သည် ဘူတာရုံတစ်ခုတည်းကို အသုံးပြု၍ single-part machining ကို လုပ်ဆောင်နိုင်ပါသလား။
A: ဟုတ်ပါတယ်။ အကာအကွယ်အဖုံးပြားကို idle station တွင် ထားကာ ၎င်းသည် ပုံမှန် single-station zero-point pallet အဖြစ် အလုပ်လုပ်ပါသည်။ ပြောင်းလဲခြင်းမုဒ်များသည် အစိတ်အပိုင်းတစ်ခုလုံး၏ စွမ်းဆောင်ရည်ကို မထိခိုက်စေဘဲ တစ်စိတ်တစ်ပိုင်းနှင့် တွဲစပ်ထားသော ထုတ်လုပ်မှုအခြေအနေများကို ပံ့ပိုးပေးပါသည်။
Q2- လည်ပတ်မှုကာလတစ်ခုပြီးနောက် ဘူတာနှစ်ခုဗဟိုအကွာအဝေးတိကျမှုသည် အဘယ်ကြောင့် ပျံ့လွင့်သွားသနည်း။
A- ရိုးရိုးအရင်းခံအကြောင်းရင်းများ- နေရာချထားမှု ကွာဟချက်အတွင်း ပိတ်မိနေသော သတ္တုပြားများ၊ အစိုဓာတ် ရောစပ်ထားသော လေကြောင့် ဖြစ်ပေါ်လာသော သံချေးတက်ခြင်း၊ ပြင်းထန်သော ထိခိုက်မှုမှ အခြေခံပုံပျက်ခြင်း၊ အချိန်ကြာမြင့်စွာ overload တင်ခြင်းမှ micro-deformation။ သန့်ရှင်းမှုနှင့် ပြုပြင်ထိန်းသိမ်းမှုတို့ကို ဦးစွာလုပ်ဆောင်ပါ။ ယာဉ်တိုက်မှုမှအစပြုသော အခြေခံပုံသဏ္ဍာန်ပုံသဏ္ဍာန်သည် အများအားဖြင့် ဆိုက်ပေါ်တွင် ပြုပြင်၍မရနိုင်ဘဲ စက်ရုံပြန်အကဲဖြတ်မှု လိုအပ်ပါသည်။
Q3- ကျွန်ုပ်၏ရှိပြီးသား သုညမှတ်တိုင်များကို ဤ pallet တွင် ပြန်သုံးနိုင်ပါသလား။
A- စံ D20 သုညအမှတ်ဆွဲတုံးများနှင့် တပ်ဆင်ထားသော အထိုင်များကို တိုက်ရိုက်အသုံးပြုနိုင်ပါသည်။ အခြားသော ဆွဲစတိုးအသေးစိတ်သတ်မှတ်ချက်များအတွက် စိတ်ကြိုက်ပြုလုပ်ထားသော ဘုစလောင်းစည်းများ လိုအပ်ပါသည်။
Q4- JWGRIP Two-Center Zero-Point Pallet 200 သည် 5-ဝင်ရိုး CNC စက်ကိရိယာများနှင့် တွဲဖက်အသုံးပြုနိုင်ပါသလား။
A: ၎င်းသည် 5 ဝင်ရိုးစက်များနှင့်အလုပ်လုပ်သည်။ ကျေးဇူးပြု၍ ရွေးချယ်မှုအဆင့်အတွင်း workpiece နှင့် fixture စုစုပေါင်းအမြင့်ကို ပေးပါ။ JWGRIP သည် သင့်အတွက် spindle-tilting collision ဖြစ်နိုင်ခြေကို အကဲဖြတ်ပါမည်။
ဝယ်ယူရေး ဆုံးဖြတ်ချက် ဝိပဿနာ
Symmetric paired workpieces များထုတ်လုပ်သည့်ထုတ်လုပ်သူအများအပြားသည် ကြိုဝယ်စရိတ်သက်သာရန်အတွက် သီးခြားဗဟိုချက်တစ်ခုပါ အကွက်နှစ်ခုကို ဝယ်ယူလေ့ရှိကြသည်။ သို့သော်၊ လျှို့ဝှက်ကုန်ကျစရိတ်များသည် ထပ်ခါတလဲလဲ ချိန်ညှိထားသော လုပ်အားနာရီများနှင့် symmetry-ဆက်စပ်သော အလုပ်အပိုင်းအစများမှ စုစည်းနေပါသည်။
CNC Machining အတွက် JWGRIP Two-Center Zero Point Pallet သည် monolithic base တစ်ခုတွင် datum ကိုးကားချက်နှစ်ခုကို ပေါင်းစပ်ထားသည်။ ၎င်းသည် discrete-pallet calibration နှင့် vibration-duced positional offset တို့မှ ပေါက်ဖွားလာသော symmetry အန္တရာယ်များကို ဖြေရှင်းပေးသည်။ ၎င်းသည် ရိုးရာလက်စွဲအလုပ်ရုံများအပြင် အလိုအလျောက်စနစ်အဆင့်မြှင့်တင်ခြင်းလုပ်ဆောင်သည့် စက်ရုံများအတွက် သင့်လျော်သောတွဲစပ်အစိတ်အပိုင်းထုတ်လုပ်ခြင်းအတွက် ပြီးပြည့်စုံသောထုတ်လုပ်မှုဆုံးရှုံးမှုကို လျှော့ချပေးသည်။
သင်၏တွဲစပ်ထားသော အစိတ်အပိုင်းစက်စက်ကို အဆင့်မြှင့်တင်ရန် အဆင်သင့်ဖြစ်ပြီလား။
JWGRIP Two-Center Zero Point Pallet အတွက် ကိုးကားချက် သို့မဟုတ် အကဲဖြတ်မှုနမူနာကို တောင်းဆိုပါ။
JWGRIP အခုပဲ ဆက်သွယ်လိုက်ပါ။* စိတ်ကြိုက်ဗဟိုအကွာအဝေး၊ ဆွဲစတုံးသတ်မှတ်ချက် သို့မဟုတ် အလိုအလျောက်စနစ်ပေါင်းစပ်မှုအတွက် ကျေးဇူးပြု၍ကျွန်ုပ်တို့၏နည်းပညာအဖွဲ့ကို ဆက်သွယ်ပါ။. Standard D20 ဆွဲကြိုးများနှင့် တွဲဖက်အသုံးပြုနိုင်သည်။