- အိမ်
- ကြှနျုပျတို့အကွောငျး
- ထုတ်ကုန်များ
- အသုံးချမှု
- သတင်း
- ဒေါင်းလုဒ်လုပ်ပါ။
- စုံစမ်းမေးမြန်းရန်ပေးပို့ပါ။
- ကြှနျုပျတို့ကိုဆကျသှယျရနျ
Burmese
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
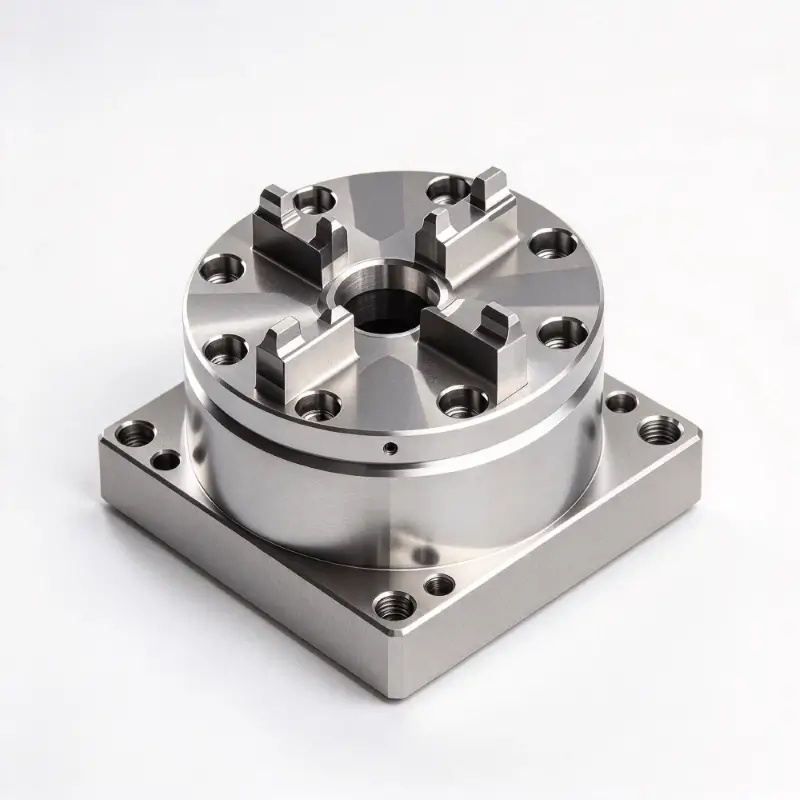


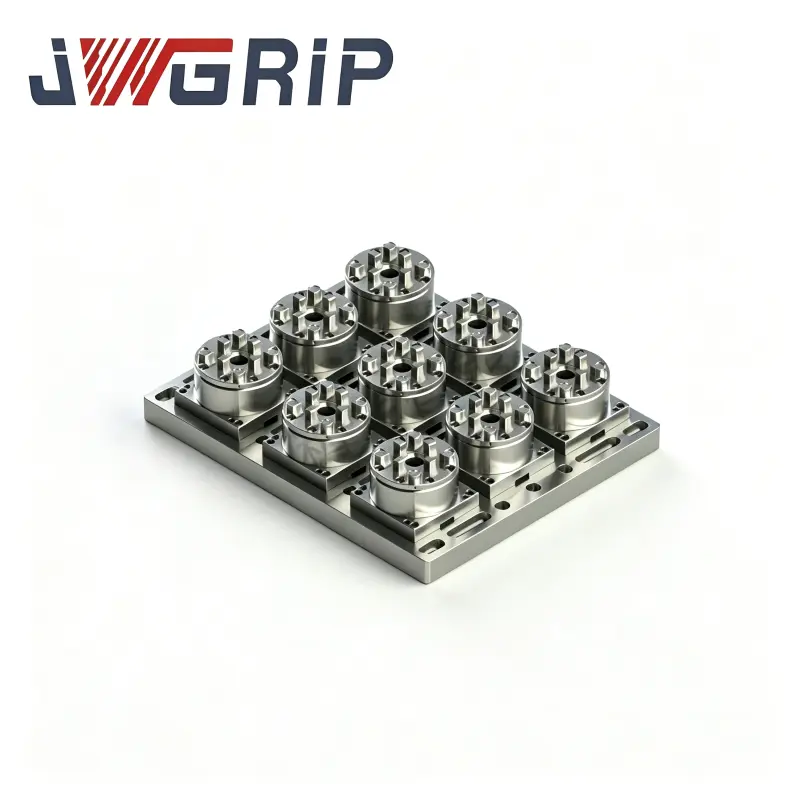
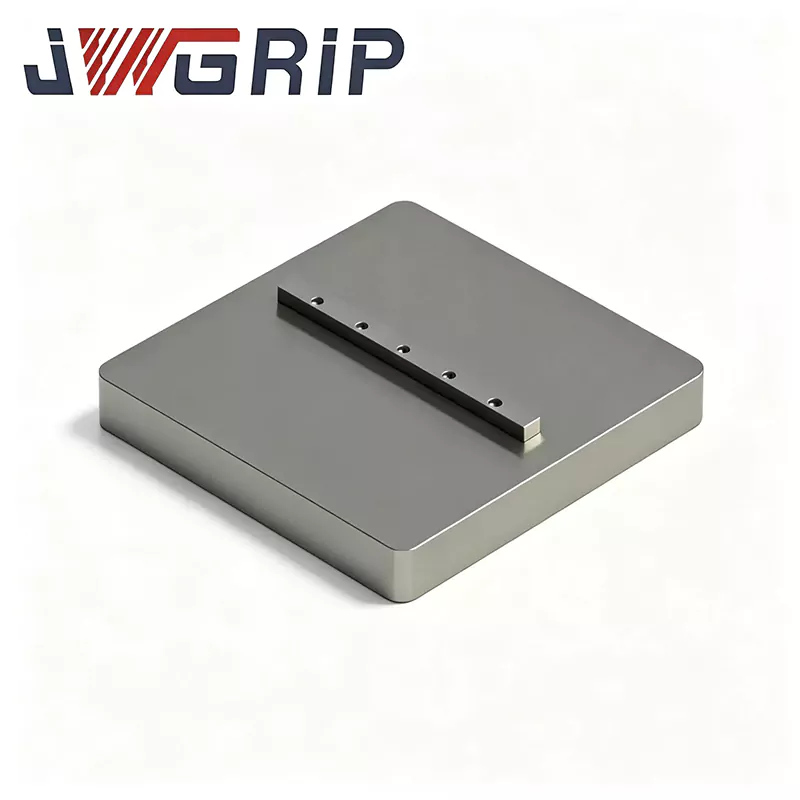
CNC Fixture အတွက် Four-Center Zero Point Pallet
JWGRIP သည် တရုတ်နိုင်ငံရှိ CNC Fixture အတွက် Professional Four-Center Zero Point Pallet ၏ ထုတ်လုပ်သူနှင့် ပေးသွင်းသူဖြစ်သည်။ Four Center Zero Point Pallet သည် Zero Point Pallet Series မှဖြစ်ပြီး ခေတ်မီစက်မှုလုပ်ငန်းတွင် ပျံ့နှံ့နေသော ကျယ်ပြန့်သော high-mix-low-volume ရောနှောထုတ်လုပ်သည့်အခြေအနေများအတွက် ဖန်တီးထားသည်။ စုံစမ်းမေးမြန်းရန်ကြိုဆိုပါသည်။
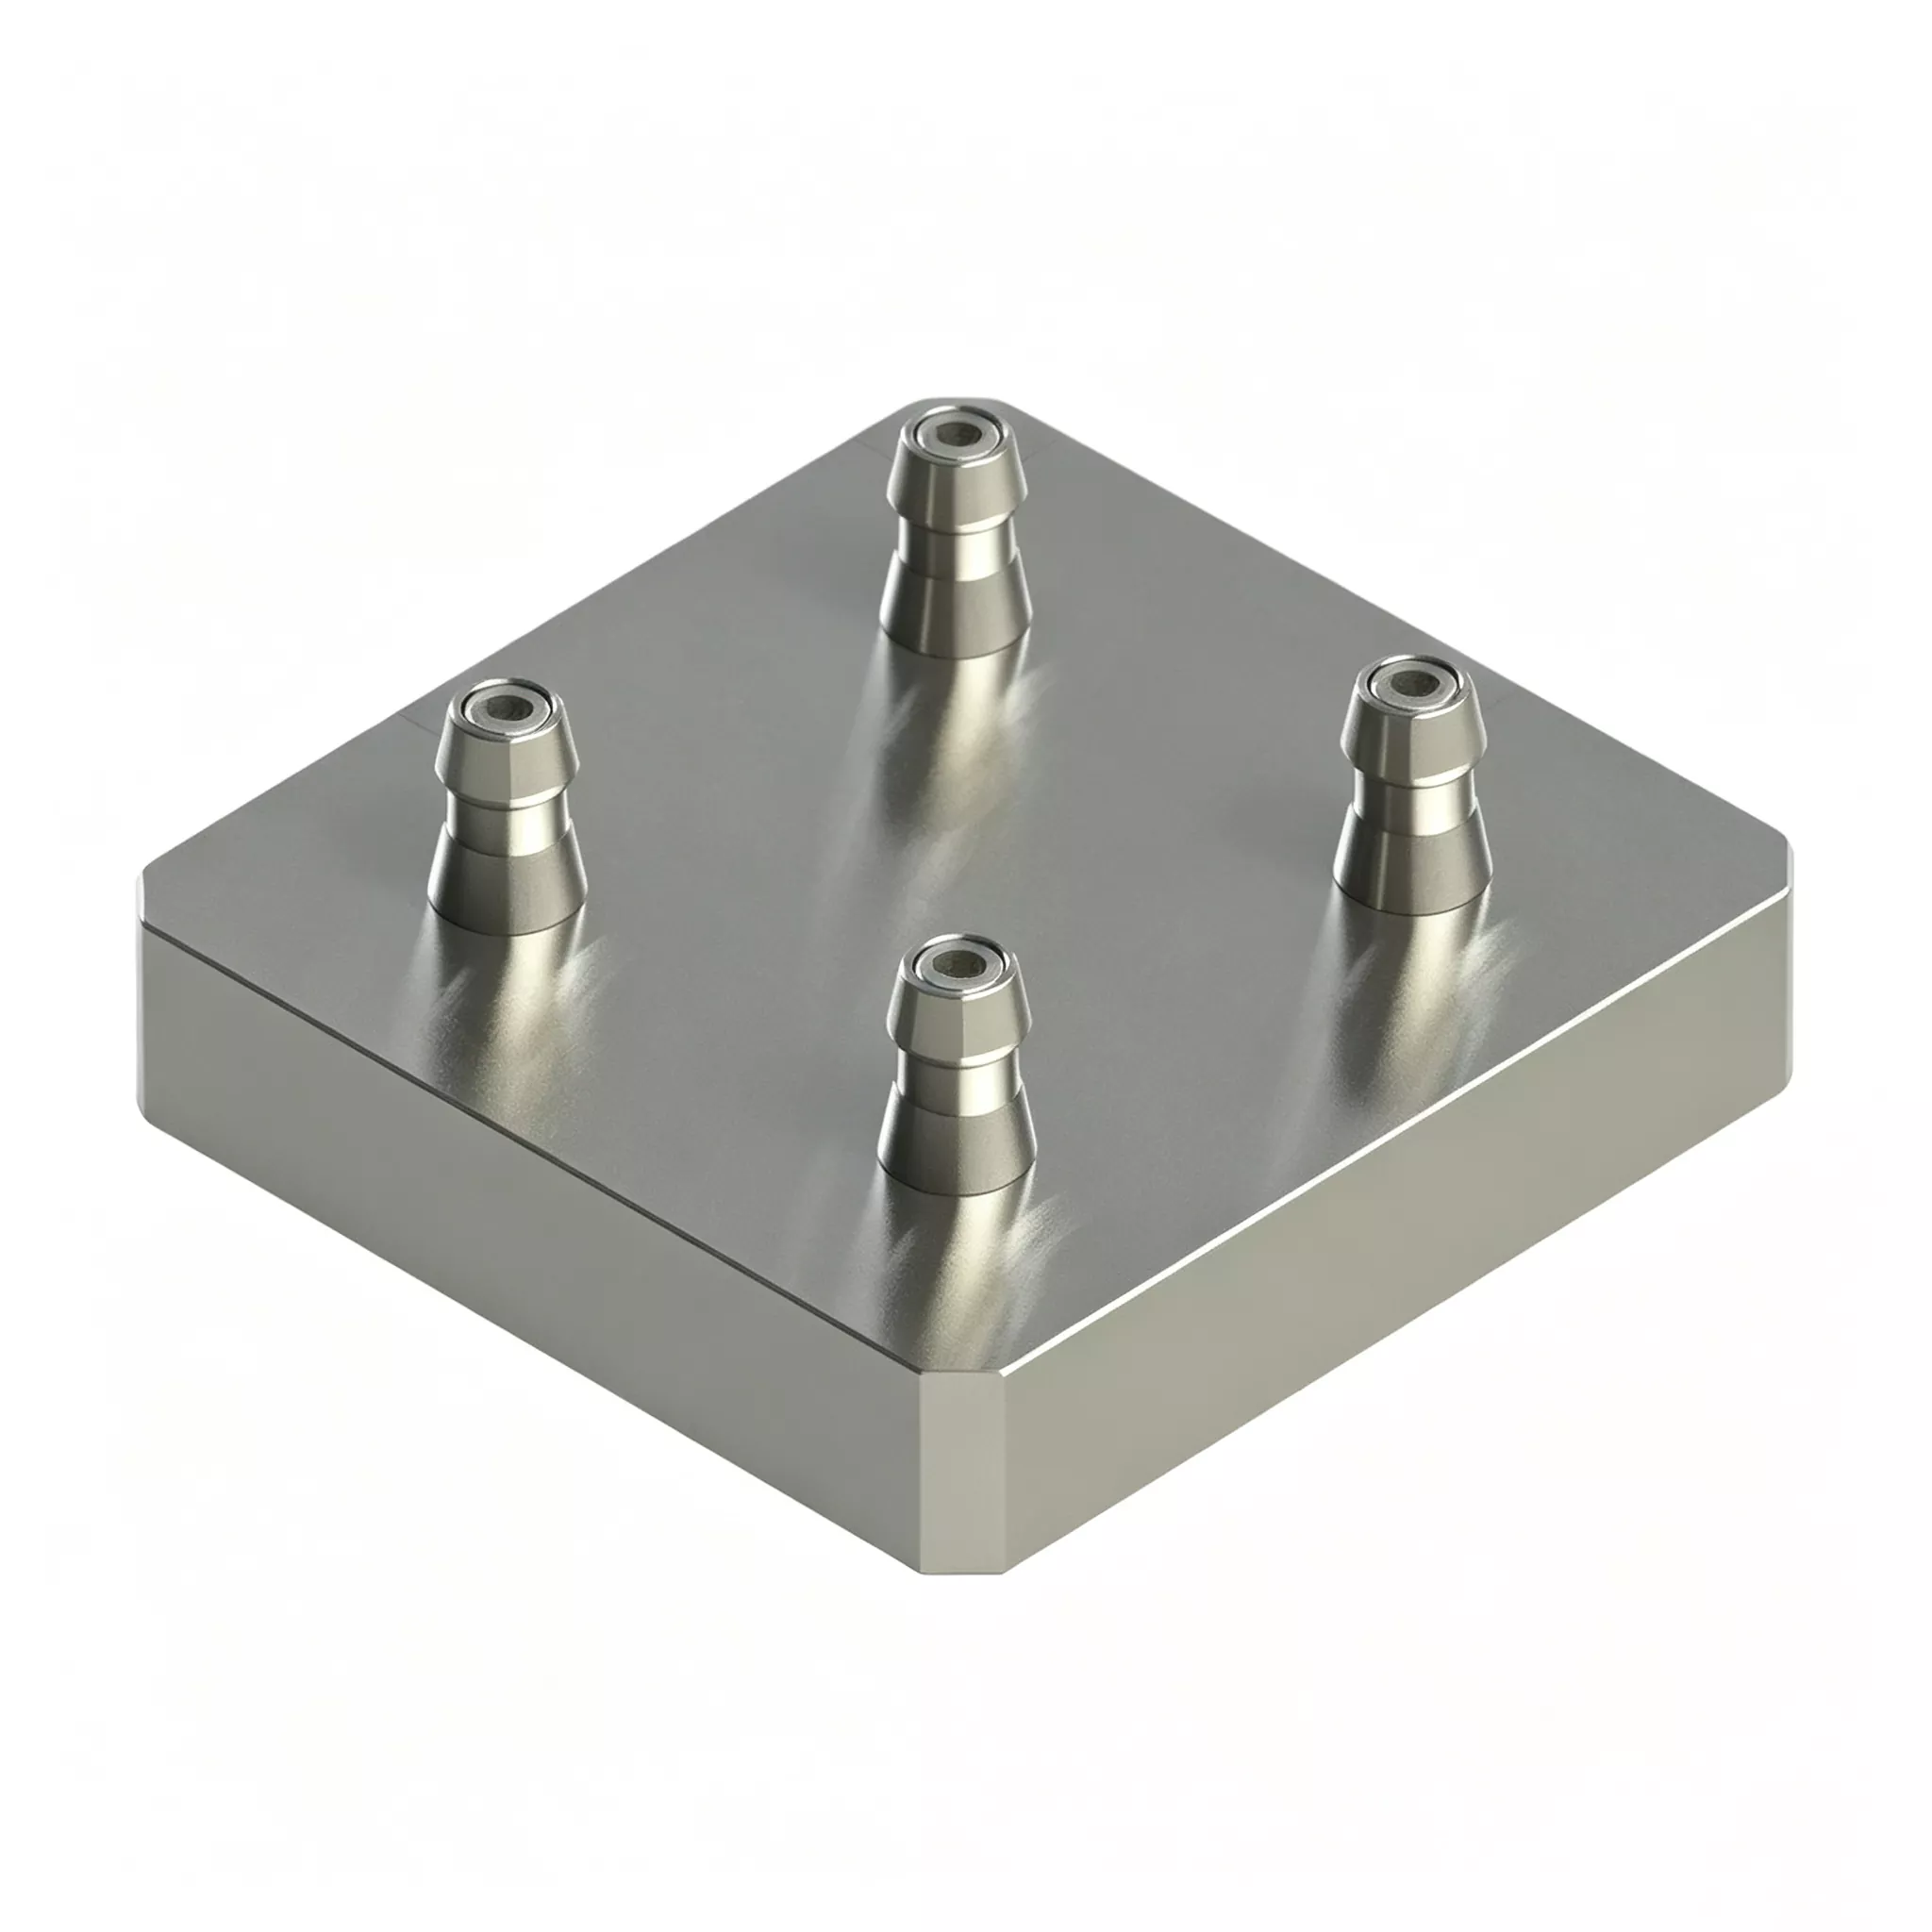
CNC Fixture အတွက် Four-Center Zero Point Pallet သည် ပြောင်းလွယ်ပြင်လွယ် ထုတ်လုပ်မှု၏ ပြဿနာများကို ထိရောက်စွာ ဖြေရှင်းပေးနိုင်ပါသည်။ ပြီးပြည့်စုံသော zero-point positioning ယူနစ်လေးခုကို ကျစ်လစ်သော အလုံးစုံအခြေခံအဖြစ် ပေါင်းစပ်ထားပြီး အလုပ်ရုံလေးခုသည် လုံးဝလွတ်လပ်ပါသည်။ အသုံးပြုသူများသည် ထပ်တူထပ်မျှသော workpieces လေးခုကို တစ်ပြိုင်နက်တည်း ကုပ်နိုင်သည် သို့မဟုတ် ရောစပ်ထားသော လိုင်းလုပ်ဆောင်မှုအတွက် မတူညီသော ပစ္စည်းလေးခုကို တပ်ဆင်နိုင်သည်။ ဆိုက်တွင် ဗန်းပေါင်းများစွာ တပ်ဆင်ရန် မလိုအပ်ပါ။ လိုက်လျောညီထွေရှိစေရန် စက်ရုံမှမထွက်မီ အလုပ်ရုံအားလုံး၏ ရာထူးနှင့် အမြင့်များကို ချိန်ညှိထားသည်။
Core Hardware ဖွဲ့စည်းမှု
JWGRIP Four-Center Zero-Point Pallet 120×120 တွင် အောက်ပါ စည်းဝေးပွဲများ ပါဝင်သည်။
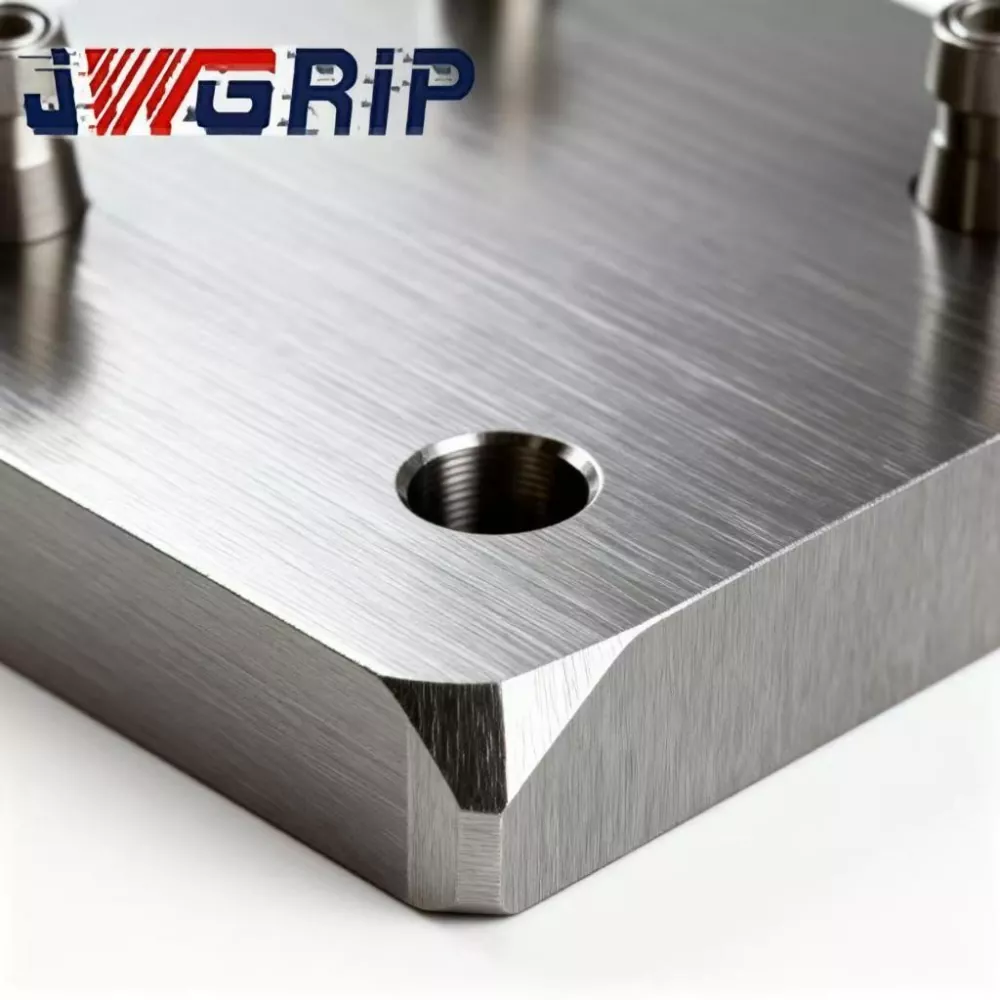
· Monolithic ပုံစံတူ အလွိုင်း-စတီးလ် ကြမ်းခင်းအုတ်
· matrix အပြင်အဆင်တွင် လွတ်လပ်သော သုည-ပွိုင့် ချုံပုတ်သော့ခတ်သည့် အစုအဝေး လေးခု
· ထည့်သွင်းထားသော ထပ်တူကျသည့် နယူးမက်တစ် ဖြန့်ဖြူးမှု မော်ဂျူး
· တည်နေရာဘူတာတိုင်းအတွက် တစ်ဦးချင်း chip-diversion grooves
· compressed-air ဝန်ဆောင်မှုဆိပ်ကမ်း
· အလုပ်မလုပ်သည့်နေရာများကို ဖုံးအုပ်ရန် အကာအကွယ်အဖုံးပြားများ
၎င်း၏ သော့ချက်ကွဲပြားမှုမှာ သာမန် ဘူတာရုံ အစုံအလင်နှင့် ကွာခြားသည်- ဘူတာ လေးခုသည် တစ်ခုနှင့်တစ်ခု လုံး၀ သီးခြား လည်ပတ်နေသည်။
လက်တွေ့ထုတ်လုပ်မှုမုဒ် နှစ်ခု
မုဒ် 1- တူညီသော အလုပ်ခွင်များအတွက် ဘူတာလေးရုံ အစုလိုက်အပြုံလိုက် ထုတ်လုပ်မှု
1. ဘူတာရုံလေးခုလုံးတွင် တပ်ဆင်ထားသော ဆွဲစတိုးတွဲလေးခုကို တပ်ဆင်ပါ။
2. 0.5-0.7 MPa ဖိသိပ်ထားသောလေကို ထောက်ပံ့ပေးသည်။ synchronous pneumatic module သည် bushing assemblies လေးခုလုံးကို တစ်ချိန်တည်းတွင် လော့ခ်ချသည်။
3. လော့ခ်ချအတည်ပြုခြင်းအချက်ပြမှုသည် CNC စနစ်သို့ ပြန်လည်ရောက်ရှိပြီး စက်သည် ဖြတ်တောက်ခြင်းများကို လုပ်ဆောင်သည်။
4. စက်ပစ္စည်းပြီးစီးသောအခါ လော့ခ်ဖွင့်ရန်အတွက် လေဖိအားကို လွှတ်လိုက်ပါ။ နာရီအလိုက် ထုတ်လွှင့်မှုကို မြှင့်တင်ရန် စက်ဝိုင်းတစ်ခုတွင် အချောထည်လေးခုကို ဖယ်ရှားသည်။
မုဒ် 2- မတူညီသော အစိတ်အပိုင်းများအတွက် လိုက်လျောညီထွေရှိသော ရောစပ်လိုင်းစက် ပြုလုပ်ခြင်း။
1. သီးခြားစက်ကိရိယာလေးခုနှင့် သက်ဆိုင်သည့် စက်ပစ္စည်းများကို သီးခြားဘူတာရုံများပေါ်တွင် တင်ပါ။
2. ဘူတာအားလုံးကို လော့ခ်ချရန် ဖိသိပ်ထားသောလေကို အသုံးပြုပါ။ CNC သည် station တစ်ခုစီအတွက် သီးသန့် machining ပရိုဂရမ်များကို အစဉ်လိုက် လုပ်ဆောင်သည်။
3. မှာယူမှုတစ်ခုပြီးမြောက်သောအခါ၊ သက်ဆိုင်ရာပစ်မှတ်စခန်းရှိ တပ်ဆင်အားသာ အစားထိုးပါ။ ကျန်ရှိသည့် ဘူတာများသည် ဖြိုဖျက်မှု အပြည့်မရှိဘဲ ချုပ်နှောင်ထားသည်။
4. မကြာခဏ ထုတ်ကုန်အပြောင်းအလဲများအတွင်း စက်ရပ်ချိန်ကို ကောင်းစွာဖြတ်တောက်ပေးသည်။
အင်ဂျင်နီယာဒီဇိုင်း
· အလွိုင်း-စတီးလ်အခြေစိုက်စခန်းသည် နှစ်ပတ်လုံး ဖိစီးမှု-သက်သာစေသော အိုမင်းမှုကို ခံယူသည်- ကြမ်းတမ်းသောစက်ဖြင့်ပြုလုပ်ပြီးနောက် ပထမဦးစွာ အိုမင်းခြင်း၊ တစ်ပိုင်းပြီးဆုံးပြီးနောက် ဒုတိယအိုမင်းခြင်း။ ထပ်ခါတလဲလဲ ကုပ်တွယ်ဖိစီးမှု၊ ပတ်ဝန်းကျင် အပူချိန်လွှဲခြင်းနှင့် ဆက်တိုက်ဖြတ်တောက်ခြင်း တုန်ခါမှုသည် ရောစပ်မုဒ် အလုပ်ရုံများတွင် အဖြစ်များသည်။ လုံလောက်သော ဖိစီးမှုထုတ်လွှတ်မှုသည် မမြင်နိုင်သော မိုက်ခရိုပုံသဏ္ဍာန်ကို ဖြစ်စေပြီး ဘူတာရုံများစွာ၏ တည်နေရာတိကျမှုကို ပျက်စီးစေသည်။ JWGRIP dual-aging သည် ရေရှည်တည်ငြိမ်သောဂျီသြမေတြီအတွက် အတွင်းပိုင်း-စိတ်ဖိစီးမှုထုတ်လွှတ်မှုကို အမြင့်ဆုံးဖြစ်စေသည်။
· ချုံများကို နေရာချထားခြင်းသည် ခံနိုင်ရည်အားမြင့်သော ဝက်ဝံသံမဏိကို အသုံးပြုသည်။ ဘူတာတစ်ခုစီအတွက် ယုံကြည်စိတ်ချရသော သီးခြားတည်နေရာရှာဖွေခြင်းစွမ်းဆောင်ရည်ကို အာမခံရန်အတွက် အတွင်းပိုင်းပေါက်များသည် quenching နှင့် super-finishing တို့ကို ရရှိသည်။
· Positional tolerance နှင့် station-to-station အမြင့်ကွာခြားချက်ကို ရောစပ်ထားသောလိုင်းထုတ်လုပ်မှုတည်ငြိမ်မှုလိုအပ်ချက်များကို ဖြည့်ဆည်းရန် တင်းကြပ်စွာထိန်းချုပ်ထားသည်။
အဓိက အားသာချက်များ
1. မကြာခဏ အမှာစာ အပြောင်းအလဲကြောင့် ရပ်နားချိန်ကို လျှော့ချပါ။
ထုတ်ကုန်ပြောင်းနေစဉ်အတွင်း တပ်ဆင်မှုတိုင်းကို ဖြုတ်ထားရန် မလိုအပ်ပါ။ မှာယူမှုအသစ်များ လိုအပ်သော ဘူတာရုံများကိုသာ လဲလှယ်ရမည်ဖြစ်ပါသည်။ အခြားဘူတာရုံများ ဆက်လက်လည်ပတ်နေပါသည်။ စက်အသုံးမပြုသည့်အချိန်သည် ရောသမမွှေမှု ပမာဏနည်းသော ပတ်ဝန်းကျင်အတွက် သိသိသာသာ ကျဆင်းသွားသည်။
2. မညီညာသော အလွှာများစွာမှ လူမှဖြစ်ပေါ်လာသော စုဝေးမှုအမှားများကို ဖယ်ရှားပါ။
သီးခြားသုညမှတ်အလွှာများကို လက်ဖြင့်အုပ်ခြင်းနှင့် တပ်ဆင်ခြင်းသည် အနေအထားသွေဖည်မှု 7-8 μm ကို ဖန်တီးနိုင်သည်။ JWGRIP သည် အိမ်တွင်းရှိ စခန်းပေါင်းစုံ စံကိုက်ညှိခြင်း အပြည့်အစုံကို ပြီးမြောက်သည်- အနေအထားဆိုင်ရာ ခံနိုင်ရည် ≤±0.004 မီလီမီတာ၊ ဘူတာရုံမှ ဘူတာရုံ အမြင့်ကွာခြားချက် ≤0.0025 မီလီမီတာ။ ၎င်းသည် ဆိုက်တွင်း တပ်ဆင်ခြင်းနှင့် ချိန်ညှိခြင်းလုပ်အား နာရီပေါင်းများစွာ သက်သာစေသည်။
3. ဟာ့ဒ်ဝဲတစ်ခုသည် ထုထည်အမြောက်အများ နှင့် မြင့်မားသော ရောသမမွှေ-အသံအတိုးအကျယ် လုပ်ဆောင်စရာ နှစ်ခုစလုံးကို အကျုံးဝင်သည်
ကြီးမားသောအမှာစာများအတွင်း အများဆုံးထွက်ရှိစေရန်အတွက် ထပ်တူထပ်မျှသော အပိုင်းလေးခုကို စက်ဖြင့်လုပ်ဆောင်ပါ။ အပိုင်းပိုင်းခွဲထားသော အမှာစာများအတွက် ရောစပ်လိုင်းမုဒ်သို့ ပြောင်းပါ။ ထုတ်လုပ်မှုအခြေအနေနှစ်ခုအတွက် သီးခြားဆက်စပ်ပစ္စည်းများကို ဝယ်ယူရန် မလိုအပ်ဘဲ ပုံသေရင်းနှီးမြှုပ်နှံမှုကို လျှော့ချပါ။
4. ပုံမှန် D20 သုည-ပွိုင့်ဆွဲ-စတိုးတွဲဖက်အသုံးပြုနိုင်မှုဖြင့် ရှိပြီးသား fixture ပိုင်ဆိုင်မှုကို အမြင့်ဆုံးဖြစ်အောင်လုပ်ပါ။
အလုပ်ရုံ-ရှိပြီးသား သေးငယ်သော အရွယ်အစား သုည-ပွိုင့် ခံတပ်ခြေစွပ်များကို ပြန်လည်ပြုပြင်ခြင်း စံ D20 ဆွဲစတုံးများကို ပြန်လည်အသုံးပြုပြီးနောက် တိုက်ရိုက် ပြန်လည်အသုံးပြုနိုင်ပါသည်။ တပ်ဆင်မှု အပြည့်အစုံ ပြန်လည်ထုတ်လုပ်ခြင်းကို ရှောင်ကြဉ်ပြီး ယခင်တပ်ဆင်ထားသော ရင်းနှီးမြှုပ်နှံမှုကို ထိန်းသိမ်းပါ။
5. ဘူတာရုံတစ်ခုချင်းအတွက် သီးခြား chip-diversion groove ဒီဇိုင်း
သံနှင့် အလူမီနီယံ ဖြတ်တောက်ထားသော ချစ်ပ်များသည် ဘူတာတစ်ခုစီအတွက် သီးခြား grooves များမှတဆင့် ထွက်သွားကြသည်။ နေရာချထားခြင်း- bushing ကွာဟချက်အတွင်း ချစ်ပ်ချည်နှောင်ခြင်းကို အလွန်လျှော့ချသည်။ မကြာခဏ fixture-swap ရောစပ်လိုင်းအခြေအနေများအောက်တွင်၊ သန့်ရှင်းရေးအကြိမ်ရေကျသွားပြီး chip-triggered positioning-failure risk ကို လျော့ပါးစေသည်။
ဖြစ်ရပ်မှန်များ
Case 1- Medical-Device-Accessory Processor
ဤဖောက်သည်သည် ပုံမှန် ရောသမမွှေ-အနိမ့်ပိုင်း အော်ဒါများကို လက်ခံရရှိပြီး အလုပ်ရက်တိုင်းတွင် အစိတ်အပိုင်းအသေးစား 3-5 ခုကြား ပြောင်းသည်။
· မွမ်းမံပြင်ဆင်ခြင်းမပြုမီ- single-station zero-point pallets ကို အသုံးပြုခဲ့သည်။ ပြောင်းလဲမှုတစ်ခုစီတိုင်းတွင် တပ်ဆင်အားဖယ်ရှားခြင်း၊ သန့်ရှင်းရေးပြုလုပ်ခြင်း၊ ပြန်လည်ကလစ်နှိပ်ခြင်းနှင့် ဒိုင်ခွက်ညွှန်ပြခြင်းတို့ကို မိနစ် 40 မှ 60 အထိကြာအောင်ပြုလုပ်ရန်လိုအပ်သည်။ စနစ်ထည့်သွင်းခြင်းလုပ်ငန်းတွင် စက်နာရီများစွာကို ဖြုန်းတီးခဲ့သည်။
· JWGRIP အများအပြားကို JWGRIP လေးခုဗဟိုချက် သုညမှတ်အကွက်များ ဖြန့်ကျက်ပြီး ရောစပ်လိုင်းစက်ပြုလုပ်ခြင်းမုဒ်ကို အသုံးပြုပြီးနောက်- တပ်ဆင်မှု အပြည့်အစုံကို ဖြိုခွဲရန် မလိုအပ်တော့ပါ။ ပစ်မှတ်ဘူတာရုံများကိုသာ အစားထိုးရမည်ဖြစ်ပါသည်။ ပျမ်းမျှအားဖြင့် ပြောင်းလဲချိန်သည် 8-15 မိနစ်ဖြစ်သည်။
· နှစ်ဝက်ထုတ်လုပ်မှုစာရင်းဇယားများအရ စက်ကိရိယာအသုံးပြုမှု 24% တိုးလာကြောင်း ဖော်ပြသည်။ စက်ရုံသည် အပို CNC စက်များကို မဝယ်ဘဲ အစိတ်စိတ်အမွှာမွှာ ဖောက်သည် အော်ဒါများကို လက်ခံနိုင်သည်။
ဖြစ်ရပ် 2- ပုလဲမြစ်ဝကျွန်းပေါ်ဒေသရှိ 3C-Component Subcontractor
ဤအလုပ်ရုံဆွေးနွေးပွဲသည် တူညီသော CNC စက်များတွင် ထုထည်ကြီးသော အမှာစာများနှင့် သေးငယ်သော နမူနာအလုပ်များကို ဆောင်ရွက်ပေးပါသည်။
· အစုလိုက်အပြုံလိုက် မှာယူသည့်ကာလများအတွင်း- ဘူတာရုံလေးခုသည် မြင့်မားသောထွက်ရှိမှုအတွက် တူညီသောအစိတ်အပိုင်းများကို လုပ်ဆောင်သည်။
· သေးငယ်သောနမူနာလုပ်ဆောင်စရာများ ရောက်ရှိလာသည့်အခါ- အခြားဘူတာရုံများသည် အမြောက်အမြားထုတ်လုပ်မှုကို ဆက်လက်လုပ်ဆောင်နေချိန်တွင် နမူနာထုတ်လုပ်မှုအတွက် ဘူတာရုံတစ်ခု သို့မဟုတ် နှစ်ခုကို သိမ်းပိုက်ပါ။
· နမူနာလုပ်ဆောင်ခြင်းသည် အစုလိုက်အပြုံလိုက် ထုတ်လုပ်မှု စည်းချက်မညီတော့ဘဲ နမူနာပေးပို့မှု ပို့ဆောင်ချိန်ကို သိသိသာသာ တိုစေပါသည်။
ထုတ်လုပ်မှုလုပ်ငန်းအသွားအလာကို အပြီးသတ်ပါ။
①အလွိုင်း-သံမဏိဗလာဖြင့် အတုလုပ်ခြင်းနှင့် အပူပေးခြင်း
② စက်ကြမ်း
③ ပထမဦးဆုံး စိတ်ဖိစီးမှု-အိုမင်းခြင်း သက်သာစေခြင်း။
④ တစ်ဝက် ပြီးခြင်း
⑤ ဆင့်ပွားစိတ်ဖိစီးမှု-အိုမင်းရင့်ရော်မှုကို သက်သာစေသည်။
⑥ 5-ဝင်ရိုးကြိတ်စက်- တစ်ကြိမ်တည်းကုပ်တွယ်တပ်ဆင်မှုအောက်တွင် ဘုရှ်တပ်ဆင်ခြင်းအပေါက်များအားလုံးကို ကြိတ်ချေပါ။
⑦ ခလုတ်နှိပ်ခြင်း
⑧လေ-ပတ်လမ်းတံဆိပ်တပ်ဆင်ခြင်း။
⑨လေ-တင်းကျပ်မှု-ဖိအား-ကိုင်မှုစမ်းသပ်မှု
⑩ ဘူတာရုံ CMM အတိုင်းအတာ စစ်ဆေးခြင်း။
⑪⑪ သံချေးတက်ခြင်း ကာကွယ်ရေး ကုသမှု
⑫ အိတ်စပို့-အသင့်ရှိသော ရှော့ခ်ဒဏ်ခံ ထုပ်ပိုးမှု
စစ်ဆေးရေးစာရင်း
1. ဘူတာရုံတစ်ခုစီအတွက် လွတ်လပ်သော ထပ်ခါတလဲလဲ နေရာချထားခြင်း-တိကျမှု စမ်းသပ်မှု
2. ဘူတာလေးခု၏ အနေအထားဆိုင်ရာ သည်းခံနိုင်မှု၊ အမြင့်-ကွာခြားမှုနှင့် အပြိုင်အတွက် CMM တိုင်းတာခြင်း
3. ၅ မိနစ်ကြာ လေဝင်လေထွက် တင်းကျပ်မှု စမ်းသပ်မှု။ အမြင့်ဆုံးခွင့်ပြုသောဖိအားကျဆင်းမှု ≤0.02 MPa
4. ဘူတာလေးခုတွင် စက်ဘီးစီးကာ ထပ်တူကျသော လော့ခ်ချခြင်း-သော့ဖွင့်ခြင်းဆိုင်ရာ စမ်းသပ်မှု
ရွေးချယ်ရေးလမ်းညွှန်
· သင်၏အမှာစာဖွဲ့စည်းပုံကို ပိုင်းခြားစိတ်ဖြာပါ- တစ်မျိုးတည်းသော အစုလိုက်အပြုံလိုက် ထုတ်လုပ်မှုအတွက်၊ ဘူတာလေးခု ထပ်တူကျသော အစိတ်အပိုင်း စက်ယန္တရားများကို လုပ်ဆောင်ပါ။ မြင့်မားသော အရောအနှော-အနိမ့်-အမှာစာများသည် ကြီးမားသောရှယ်ယာအတွက် ပါပါက၊ တိုက်မိမှုမဖြစ်စေရန် ဘူတာလေးခုတွင် တပ်ဆင်မှုမှ တပ်ဆင်မှုပိုင်းဆိုင်ရာ-စွက်ဖက်မှုအန္တရာယ်ကို ဂရုတစိုက်အကဲဖြတ်ပါ။
· သင်၏ဆိုက်ပေါ်တွင် သုညမှတ်တိုင်ဆွဲကြိုးများ၏ သတ်မှတ်ချက်များကို အတည်ပြုပါ။ ပုံမှန်ဗားရှင်းသည် D20 ဆွဲကြိုးများနှင့် ကိုက်ညီသည်။ အခြားရွေးချယ်စရာ ဆွဲစတိုးအရွယ်အစားများအတွက် စိတ်ကြိုက် bushing assemblies များကို တီထွင်နိုင်ပါသည်။
· အလိုအလျောက်-ထုတ်လုပ်မှုလိုင်း ပေါင်းစပ်မှုအတွက်- တည်ငြိမ်သော အလုပ်ရုံ လေ-ရင်းမြစ် ဖိအား 0.5-0.7 MPa အတွင်း အာမခံပြီး PLC ထိန်းချုပ်မှုစနစ်အတွက် IO အချက်ပြအချက်များ သိမ်းဆည်းပါ။
· လုပ်ငန်းခွင်နှင့် ချိတ်တွဲ၏ စုစုပေါင်းအထပ်အမြင့်ကို တွက်ချက်ပါ။ ဖြတ်တောက်စဉ်အတွင်း tool-to-pallet တိုက်မိခြင်းမှ ကာကွယ်ရန် ကိရိယာ-ရွေ့လျားမှုလမ်းကြောင်းကို ပုံစံတူလုပ်ပါ။ သင့်တွင် မသေချာမရေရာမှုများရှိပါက ဝင်ရောက်စွက်ဖက်မှုအကဲဖြတ်ရန်အတွက် JWGRIP နည်းပညာအဖွဲ့ထံ workpiece ပုံများ ပေးပို့ပါ။
လက်တွေ့လုပ်ဆောင်မှု
1. JWGRIP အသုံးပြုသူလက်စွဲပါ torque-value လိုအပ်ချက်များနှင့်အညီ ပျဉ်ပြားကို စက်-တူးလ်အလုပ်စားပွဲပေါ်တွင် တပ်ဆင်ပါ။ အရင်း-ကိုယ်ထည်ပုံသဏ္ဍာန်ကြောင့် ဘူတာရုံပေါင်းများစွာ၏ နှိုင်းရတိကျမှုကို ပျက်ပြားစေသောကြောင့် Over-torque fastening ကို တားမြစ်ထားသည်။
2. ဖိသိပ်ထားသောလေဝင်ပေါက်ရှေ့ဆုံးတွင် ဆီ-ရေစစ်ထုတ်စက်ကို တပ်ဆင်ပါ။ ချုံပုတ်များအတွင်းသို့ အစိုဓာတ်နှင့် အညစ်အကြေးများသည် သံချေးတက်ခြင်း၊ ပွန်းပဲ့ခြင်းနှင့် တိကျမှု ပျက်စီးခြင်းတို့ကို ဖြစ်စေသည်။
3. စုစည်းအလုပ်လုပ်နာရီ 100 တိုင်းပြီးနောက် ခြောက်သွေ့သောချောဆီ aerosol ကို သုညမှတ်တိုင်များအတွင်း ဖြန်းပါ။ အင်ဂျင်ဆီအရည်ကို တင်းတင်းကျပ်ကျပ် တားမြစ်ထားသောကြောင့် ဆီသည် သတ္တုချစ်ပ်များကို ဆွဲဆောင်ပြီး bushing-jamming ချို့ယွင်းမှုဖြစ်စေသည်။
4. တပ်ဆင်မှုလဲလှယ်ပြီးနောက် သို့မဟုတ် အဆိုင်းအပြောင်းတိုင်းတွင် လေမှုတ်ထုတ်ပြီးနောက် ဘူတာတစ်ခုစီ၏ ချစ်ပ်လွှဲအပေါက်များကို သန့်ရှင်းရေးလုပ်ပါ။ datum မျက်နှာပြင်များပေါ်တွင် သတ္တုချစ်ပ်များကို ဘယ်တော့မှ မထားခဲ့ပါ။
5. သံချစ်ပ်များကို ပိတ်ဆို့ပြီး ကျူးကျော်ဝင်ရောက်လာသော ချုံပုတ်အစည်းအဝေးများမှ အရည်များကို ဖြတ်တောက်ရန်အတွက် အကာအကွယ်အဖုံးပြားများ တပ်ဆင်ပါ။
6. Pallet datum မျက်နှာများပေါ်တွင် လေးလံသော အရာဝထ္ထုသက်ရောက်မှုကို ရှောင်ကြဉ်ပါ။ တိုက်မိခြင်းကြောင့် ဖြစ်ပေါ်လာသော အခြေခံပုံသဏ္ဍာန်သည် အများအားဖြင့် ဆိုက်ပေါ်တွင် ပြုပြင်၍မရသည့်အပြင် ဘူတာရုံများစွာ၏ စွမ်းဆောင်ရည်ကို အပြီးတိုင် ပျက်စီးစေသည်။
အရောင်းအပြီးပံ့ပိုးမှု
1. အာမခံချက်- 12 လ အပြည့် ယူနစ်အာမခံသည် လူ၏မှားယွင်းလုပ်ဆောင်မှုမှအပ ထုတ်လုပ်မှုဆိုင်ရာ ချို့ယွင်းချက်များကို အကျုံးဝင်ပါသည်။ အရည်အချင်းပြည့်မီသော အရေးဆိုမှုများသည် အခမဲ့ ပြုပြင်ခြင်း သို့မဟုတ် အပိုပစ္စည်း အစားထိုး ဝန်ဆောင်မှုကို ခံစားခွင့်ရှိသည်။
2. နည်းပညာဆိုင်ရာအရင်းအမြစ်များ- အွန်လိုင်းလုပ်ငန်းဆောင်ရွက်မှုစာရွက်စာတမ်းများနှင့် ဗီဒီယိုသင်ခန်းစာများကို ပံ့ပိုးပေးပါသည်။ အခပေးအဝေးမှ နည်းပညာပံ့ပိုးမှု အစုလိုက် အမှာစာ ပရောဂျက်များအတွက် ရနိုင်ပါသည်။
3. စိတ်ကြိုက်ပြုပြင်မွမ်းမံခြင်း ဝန်ဆောင်မှု- အပြင်ဘက်အတိုင်းအတာ ချိန်ညှိမှု၊ ဆွဲယူ-စတိုး-သတ်မှတ်ချက် အစားထိုးမှု၊ ဘူတာရုံအပြင်အဆင် ပြင်ဆင်မှုတို့ကို ပံ့ပိုးထားသည်။
4. နမူနာအကဲဖြတ်ခြင်း- အကဲဖြတ်နမူနာကို စီစဉ်ပေးနိုင်ပါသည်။ ဝယ်သူသည် နမူနာကုန်စည်ပို့ဆောင်ခကို တာဝန်ယူသည်။
အမြဲမေးလေ့ရှိသောမေးခွန်းများ
Q1- ဘူတာလေးခုရှိ မတူညီသော အစိတ်အပိုင်း workpieces များကို ရောစပ်လိုင်းဖြင့် ပြုပြင်ခြင်းသည် အပြန်အလှန် တိကျမှုကို အနှောင့်အယှက် ဖြစ်စေပါသလား။
A- bushing ယူနစ် လေးခုသည် ရုပ်ပိုင်းဆိုင်ရာအရ အပြည့်အဝ လွတ်လပ်ပါသည်။ သော့ခတ်ခြင်းလုပ်ဆောင်ချက်များသည် အချင်းချင်း အနှောင့်အယှက်မဖြစ်စေပါ။ ပွန်းပဲ့တိုက်မိခြင်းမှ ကင်းဝေးသရွေ့ တိကျမှန်ကန်မှုကို ရှာဖွေခြင်းသည် တည်ငြိမ်နေပါသည်။ အခြားဘူတာရုံများ၏ datum မျက်နှာပြင်များပေါ်သို့ ချစ်ပ်ပြားများ မဝင်စေရန် ဘူတာတစ်ခုစီအတွက် ပုံမှန် လေဝင်လေထွက် သန့်စင်ခြင်းကို အကြံပြုထားပါသည်။
Q2- သေးငယ်သောအသုတ်ပြောင်းလဲမှုများ မကြာခဏဖြစ်ပေါ်ပါက CNC Fixture အတွက် Four-Center Zero Point Pallet လိုအပ်ပါသလား။
A- ၎င်း၏ပြောင်းလဲမှု-ကျော်-ထိရောက်မှုအားသာချက်သည် အပတ်စဉ် မကြာခဏမျိုးကွဲ-ပြောင်းခြင်းအောက်တွင်သာ ထင်ရှားပါသည်။ ထုတ်လုပ်မှုအများစုသည် တစ်ခုတည်း-မူကွဲ-အစုလိုက်အပြုံလိုက်-အသားပေးမည်ဆိုပါက၊ ဘူတာရုံတစ်ခုတည်း သို့မဟုတ် ဘူတာနှစ်ခု သုညမှတ်အလွှာများသည် ကုန်ကျစရိတ်-စွမ်းဆောင်ရည်ပိုကောင်းစေသည်။
Q3- ကျွန်ုပ်၏ရှိပြီးသား အမွေအနှစ်ခြေရာများကို ဤ pallet တွင် ပြန်လည်အသုံးပြုနိုင်ပါသလား။
A- စံ D20 သုည-ပွိုင့်ဆွဲတုံးများနှင့် တပ်ဆင်ထားသော အထိုင်များ တိုက်ရိုက်အလုပ်လုပ်နိုင်သည်။ အခြားသော ဆွဲစတိုးအသေးစိတ်သတ်မှတ်ချက်များအတွက် စိတ်ကြိုက်ပြုလုပ်ထားသော ဘုစလောင်းစည်းများ လိုအပ်ပါသည်။
Q4- JWGRIP Four-Center Zero-Point Pallet 120 × 120 ကို 5 ဝင်ရိုး CNC စက်များတွင် အသုံးပြုနိုင်ပါသလား။
A: ၎င်းသည် 5 ဝင်ရိုးကိရိယာများနှင့်သဟဇာတဖြစ်သည်။ ဗိုင်းလိပ်-တိမ်းစောင်းတိုက်မှုအန္တရာယ်ကိုအကဲဖြတ်ရန် workpiece နှင့် fixture စုစုပေါင်းအမြင့်ကိုတွက်ချက်ပါ။ ရွေးချယ်မှုအဆင့်တွင် JWGRIP နည်းပညာဆိုင်ရာ အကဲဖြတ်မှုအတွက် Workpiece ပုံများကို တင်သွင်းနိုင်သည်။
ဝယ်ယူရေးအကိုးအကား မှတ်ချက်
စက်ရုံများစွာသည် လိုက်လျောညီထွေရှိသော လိုင်းအဆင့်မြှင့်တင်ခြင်းအတွက် စိတ်ကြိုက်အထူးရည်ရွယ်သည့် ပစ္စည်းများ အမြောက်အမြားဝယ်ယူရန် စဉ်းစားကြသည်။ ၎င်းသည် အမှာစာများပြောင်းပြီးသည်နှင့် အမှာစာများ ပျက်သွားနိုင်သည့် အန္တရာယ်ကို အရင်းအနှီးအသုံးစရိတ် မြင့်မားစေသည်။
CNC Fixture အတွက် JWGRIP Four-Center Zero Point Pallet ၏ ပင်မတန်ဖိုးသည် ဟာ့ဒ်ဝဲယူနစ်တစ်ခုအတွင်း အမြောက်အမြားထုတ်လုပ်ခြင်းနှင့် မြင့်မားသောရောနှောပေါင်းစပ်ထားသောလိုင်းထုတ်လုပ်မှုကို ပံ့ပိုးပေးသည့်အရာဖြစ်သည်။ ၎င်းသည် ဖောက်သည်များ၏ ရှိရင်းစွဲ အခြေစိုက်စခန်းများကို ပြန်လည်အသုံးပြုခြင်း၊ ထုတ်လုပ်မှု-ပြန်လည်ဖြည့်တင်းမှုကုန်ကျစရိတ်များကို ထိန်းချုပ်ကာ အစိတ်စိတ်အမွှာမွှာ ကွဲသွားသော မှာယူမှုများကြောင့် ဖြစ်ပေါ်လာသော အပြောင်းအလဲ-လွန်-ထိရောက်မှု နာကျင်မှုကို သက်သာစေသည်။ အလတ်စားနှင့် အသေးစား အစိတ်အပိုင်း-စီမံထုတ်လုပ်သူများအတွက် ပြောင်းလွယ်ပြင်လွယ် အဆင့်မြှင့်တင်ခြင်း ပရောဂျက်များအတွက် သင့်လျော်ပါသည်။
စုံစမ်းမေးမြန်းရန်ပေးပို့ပါ။
ဆက်သွယ်ရန်အချက်အလက်
-
လိပ်စာ
အမှတ် 44၊ Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Tel
-
အီးမေးလ်
JWGRIP သို့ စုံစမ်းမေးမြန်းမှု ပေးပို့ရန် ကြိုဆိုပါသည်။ ကျွန်ုပ်တို့၏ ပရော်ဖက်ရှင်နယ်နည်းပညာနှင့် အရောင်းအဖွဲ့သည် အခမဲ့ စားပွဲတင်ရွေးချယ်မှု၊ စိတ်ကြိုက်ဖြေရှင်းချက်ဒီဇိုင်းနှင့် တိကျသော quotation ကို ပေးဆောင်မည်ဖြစ်သည်။
သတင်းအကြံပြုချက်များ