- အိမ်
- ကြှနျုပျတို့အကွောငျး
- ထုတ်ကုန်များ
- အသုံးချမှု
- သတင်း
- ဒေါင်းလုဒ်လုပ်ပါ။
- စုံစမ်းမေးမြန်းရန်ပေးပို့ပါ။
- ကြှနျုပျတို့ကိုဆကျသှယျရနျ
Burmese
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
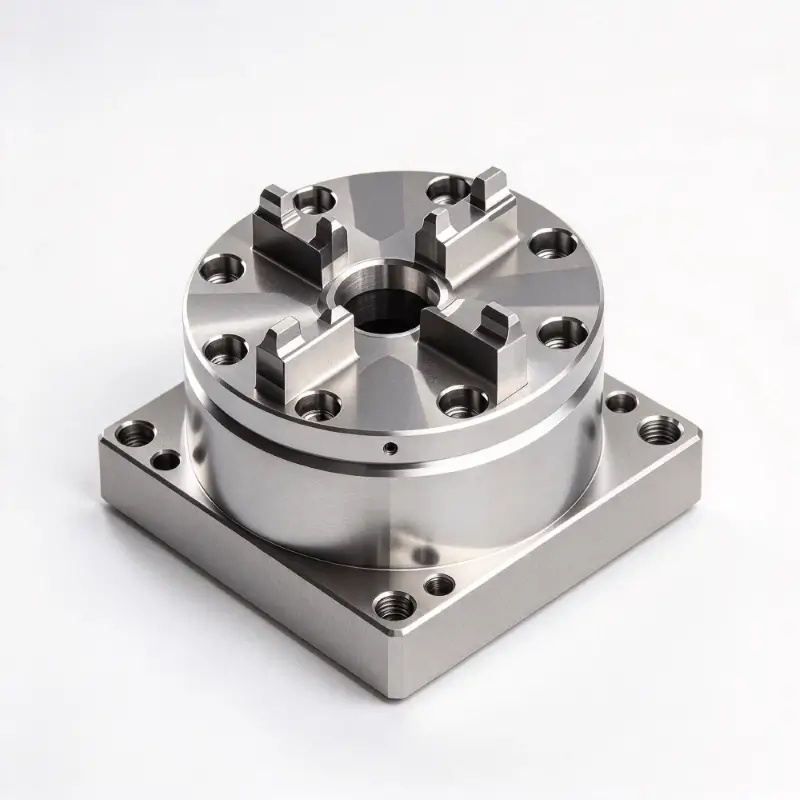
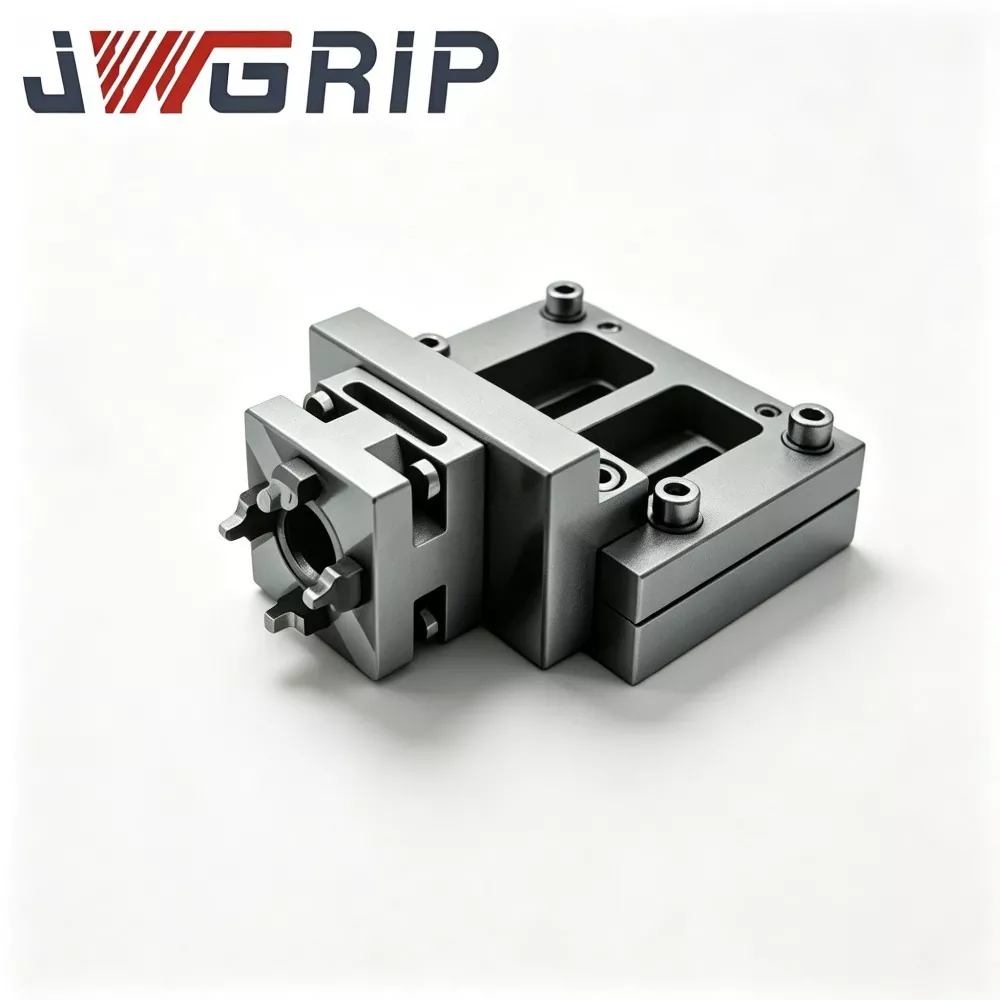
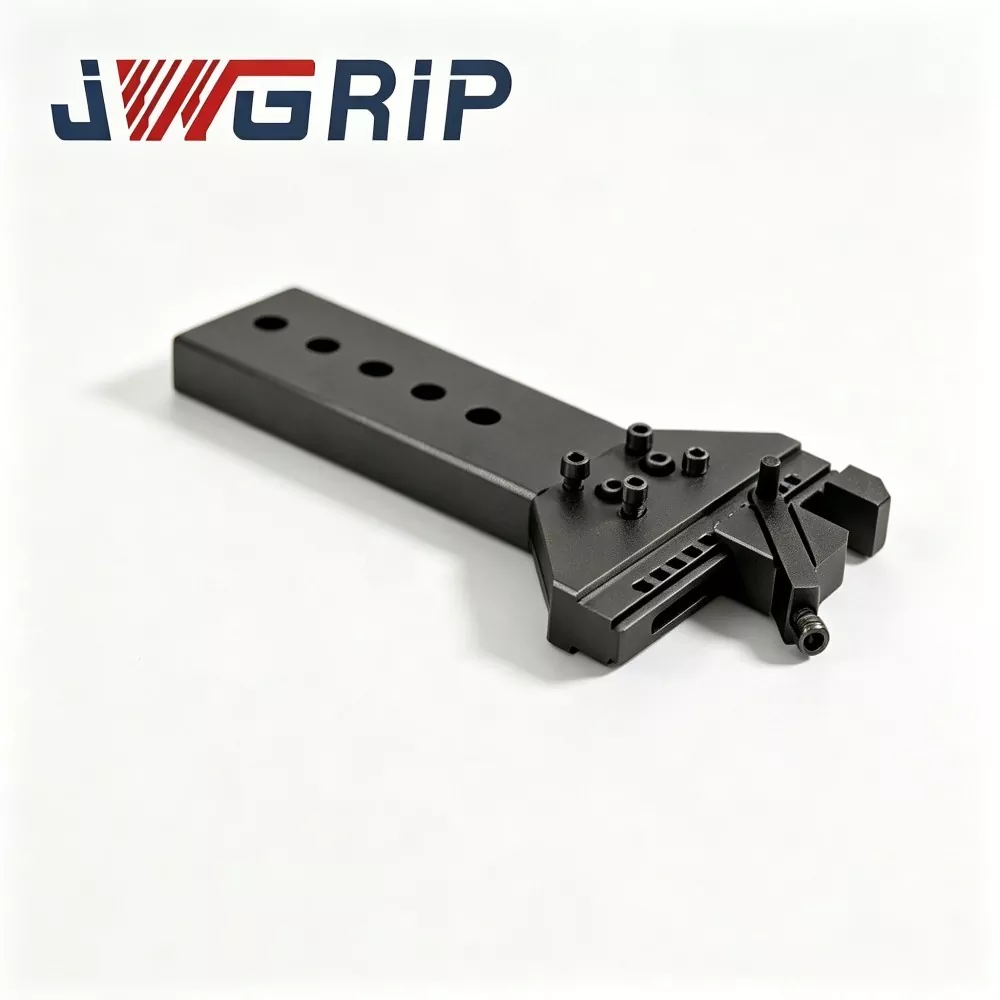

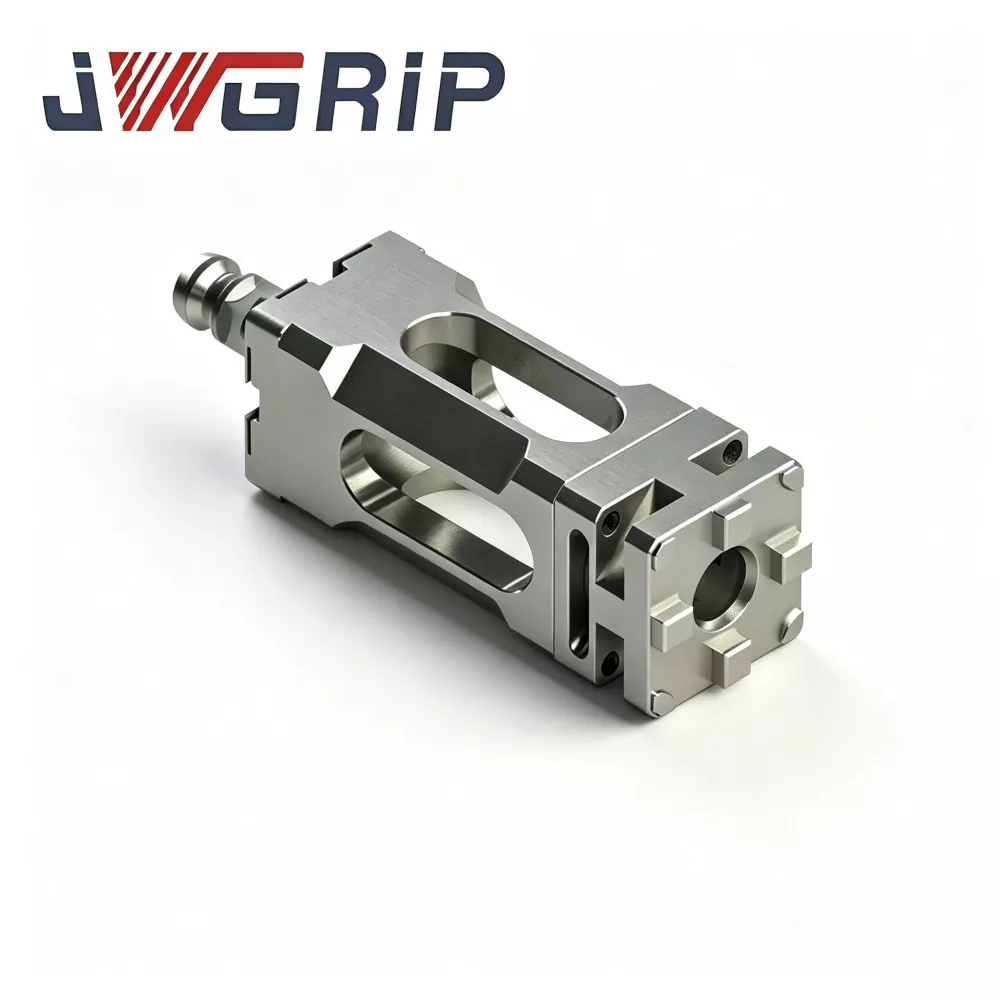
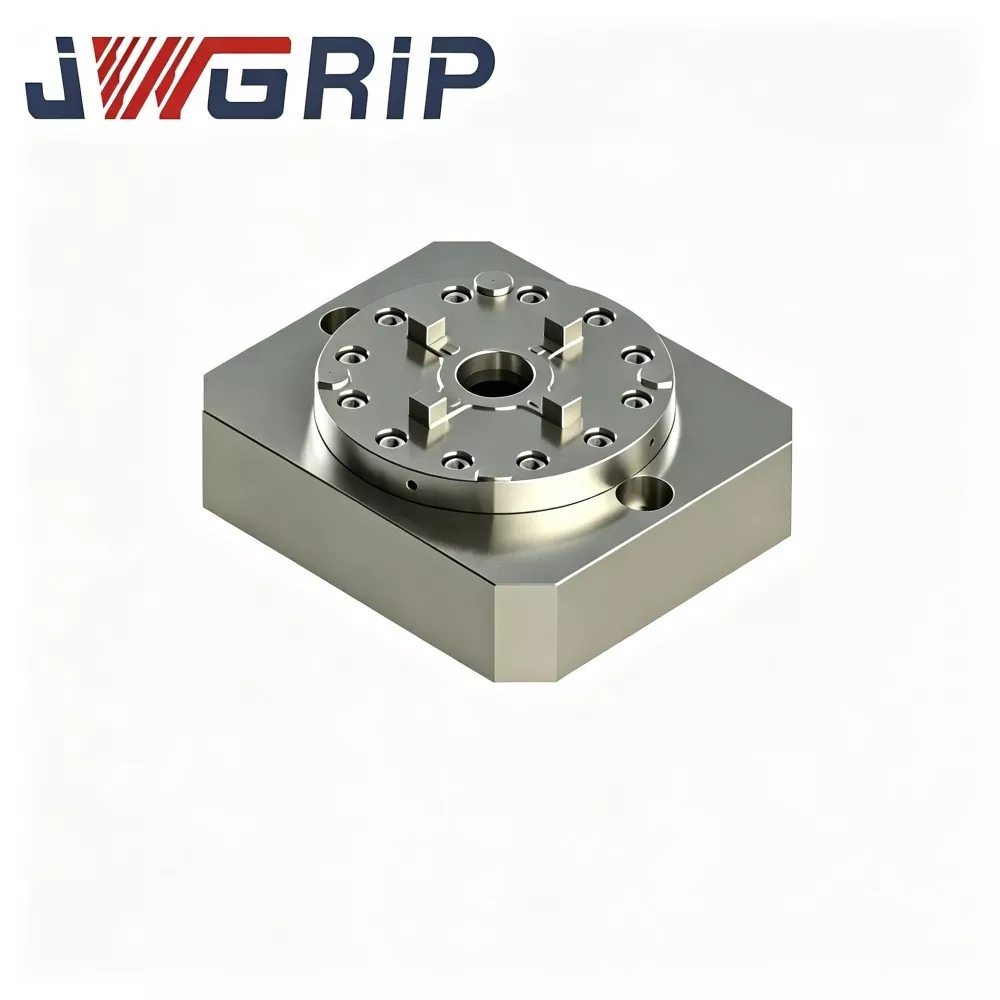
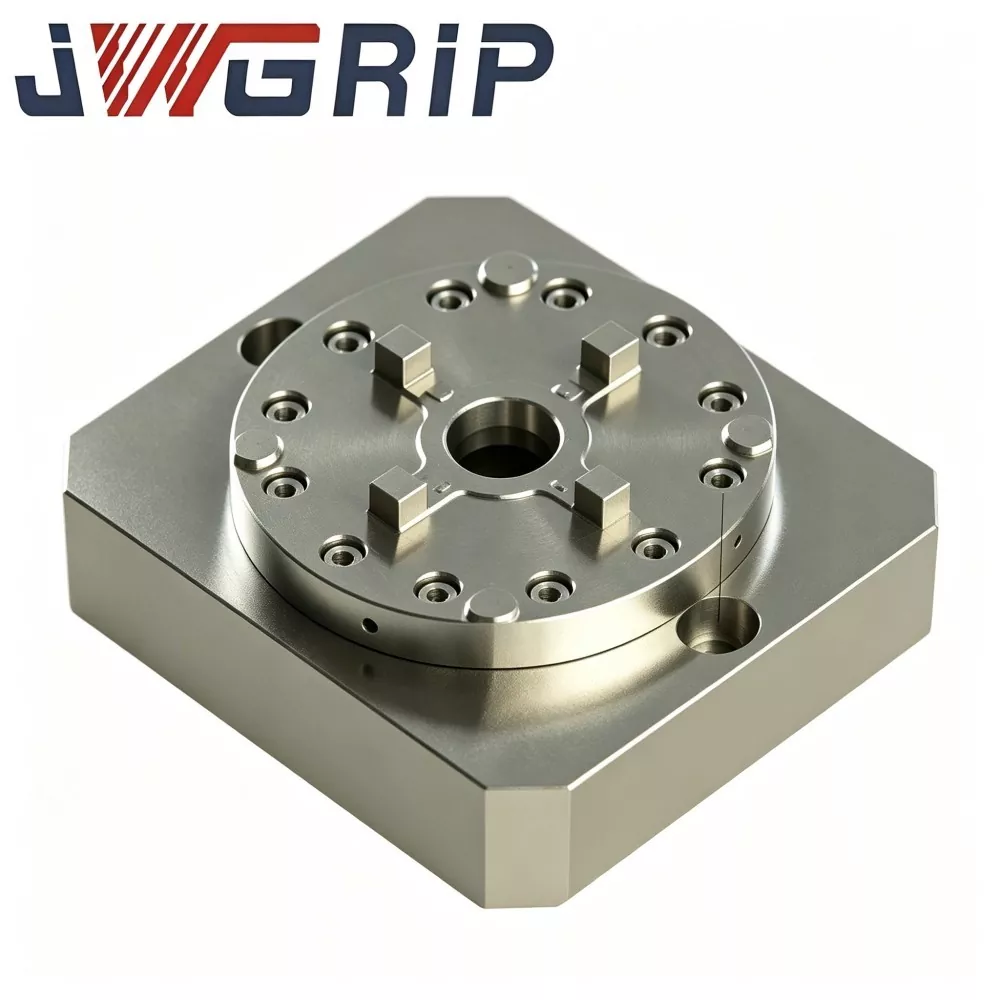
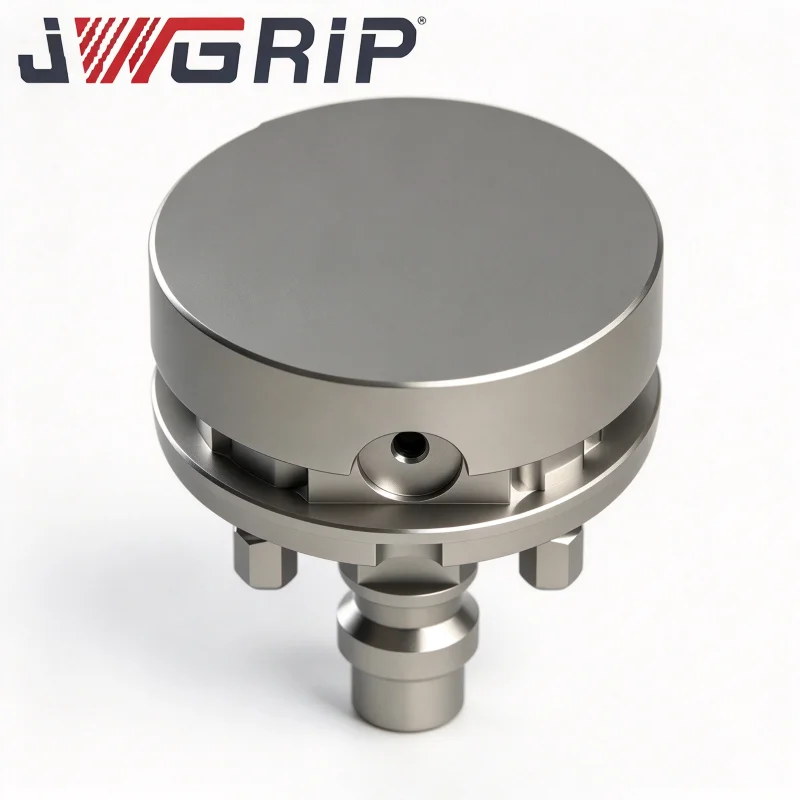
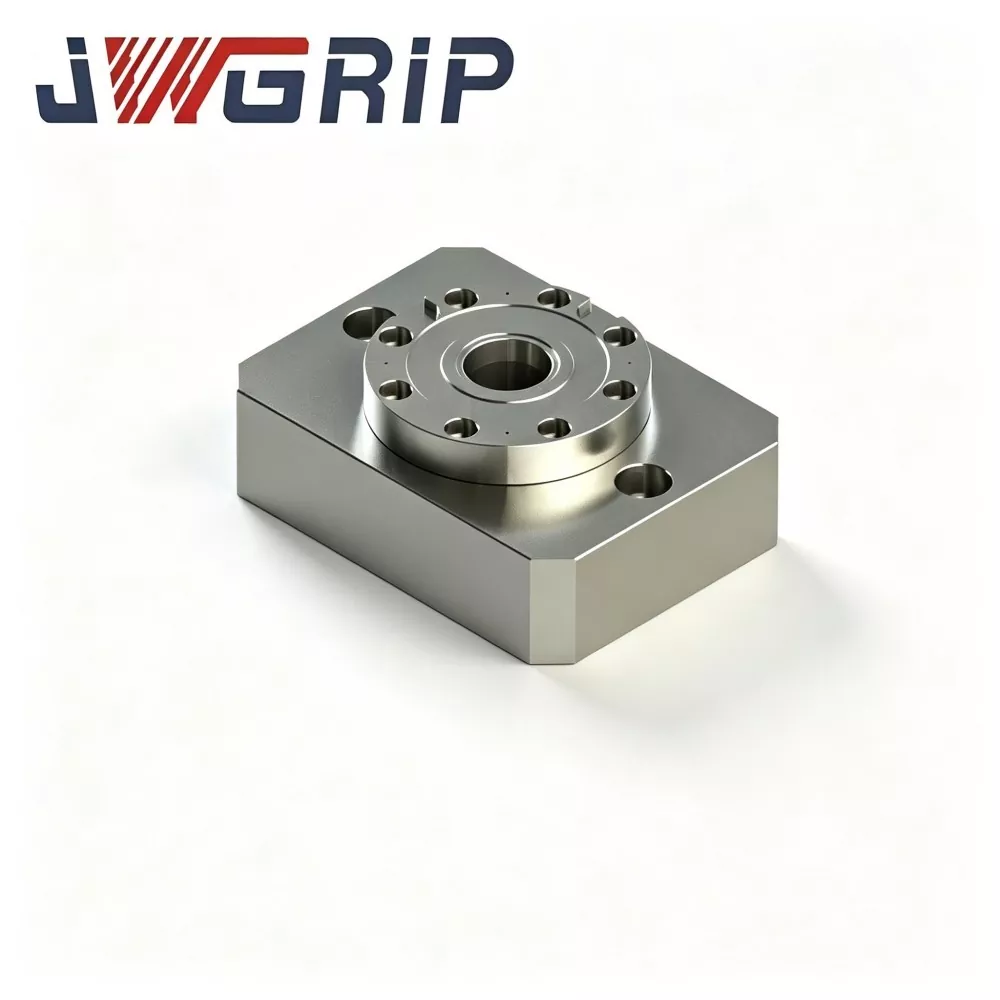
ပေါင်းစပ်ထားသော Single Center Zero Point Clamping Chuck
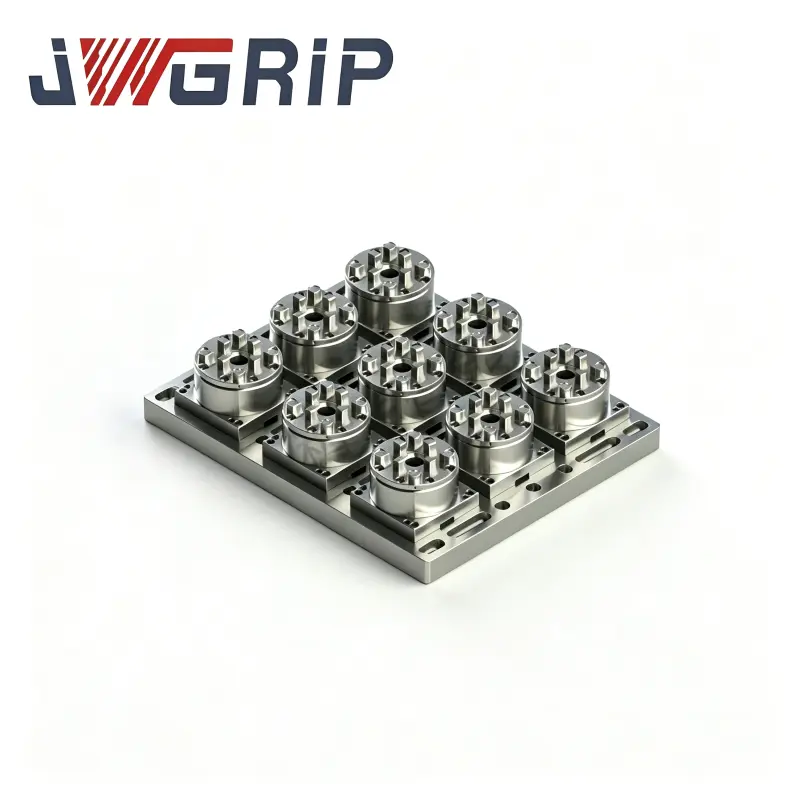
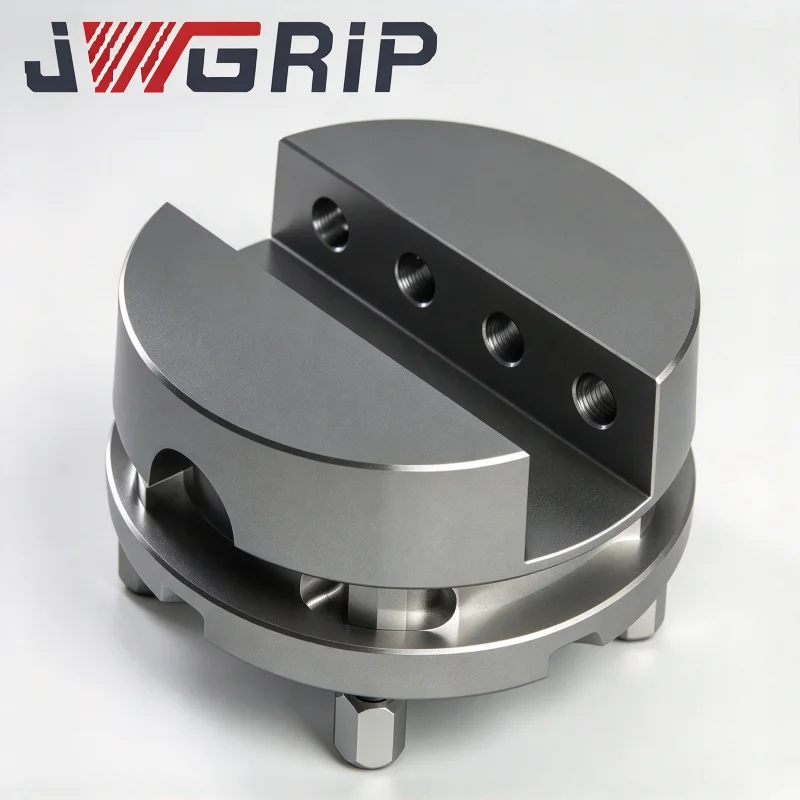
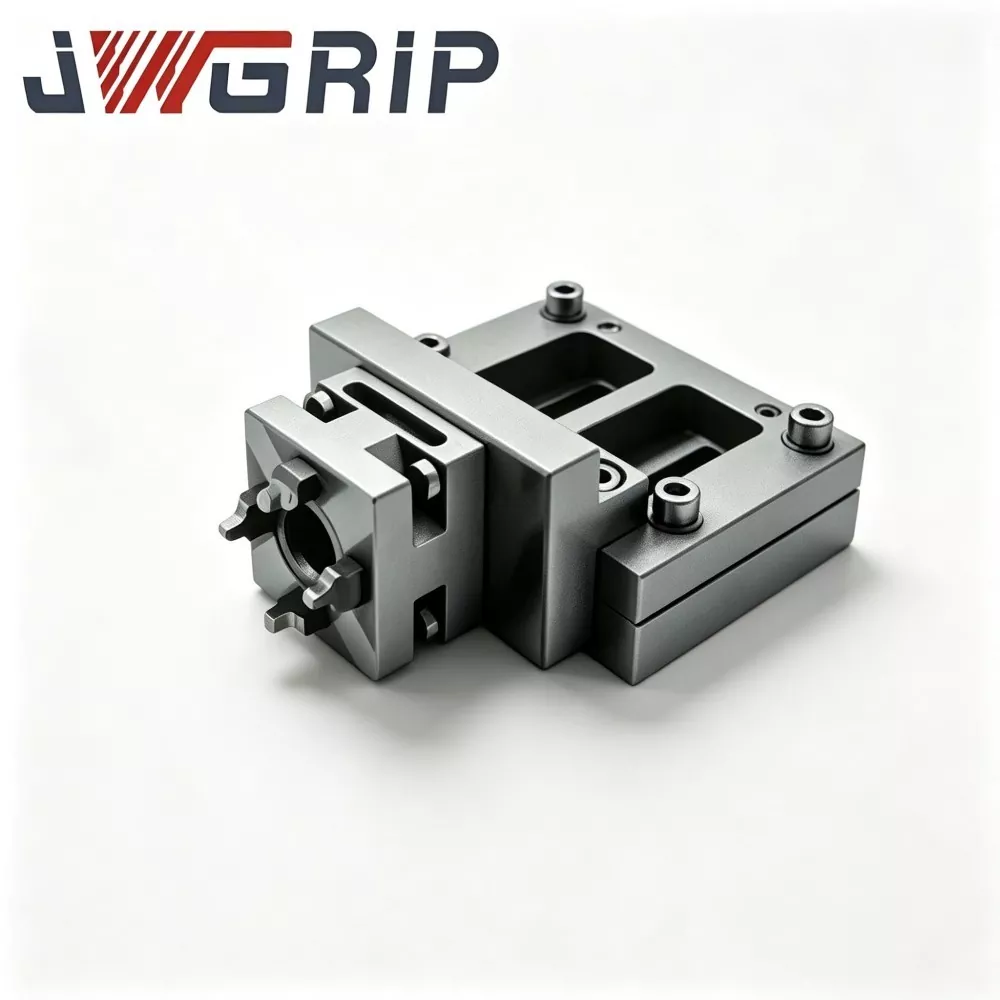
JWGRIP သည် တရုတ်နိုင်ငံရှိ Customized Integrated Single Center Zero Point Clamping Chuck ၏ စက်ရုံတိုက်ရိုက်ရောင်းချမှုကို ပံ့ပိုးပေးပါသည်။ ၎င်းသည် ခေတ်မီ CNC အလှည့်အပြောင်း-ကြိတ်စက် ပေါင်းစပ်စက်များနှင့် ဒေါင်လိုက် စက်ယန္တရားစင်တာများအတွက် အထူးပြုလုပ်ထားသော All-in-one ပေါင်းစပ်တည်နေရာနှင့် ကုပ်ကိရိယာတစ်ခုဖြစ်သည်။ သမားရိုးကျ အမျိုးအစားခွဲ၍ရသော ပေါင်းစပ်ပေါင်းစပ်မှုများနှင့် မတူဘဲ၊ ဤထုတ်ကုန်သည် တူညီသော ဆက်စပ်ပစ္စည်းများ မလိုအပ်ဘဲ တစ်ထပ်တည်းသော ဗဟိုချက်မှ ညှပ်ထားသော ယန္တရားနှင့် သုညအမှတ် သော့ခတ်မှု အနေအထားဖွဲ့စည်းပုံကို ပြီးပြည့်စုံသော monolithic ကိုယ်ထည်အဖြစ် ပေါင်းစပ်ထားသည်။
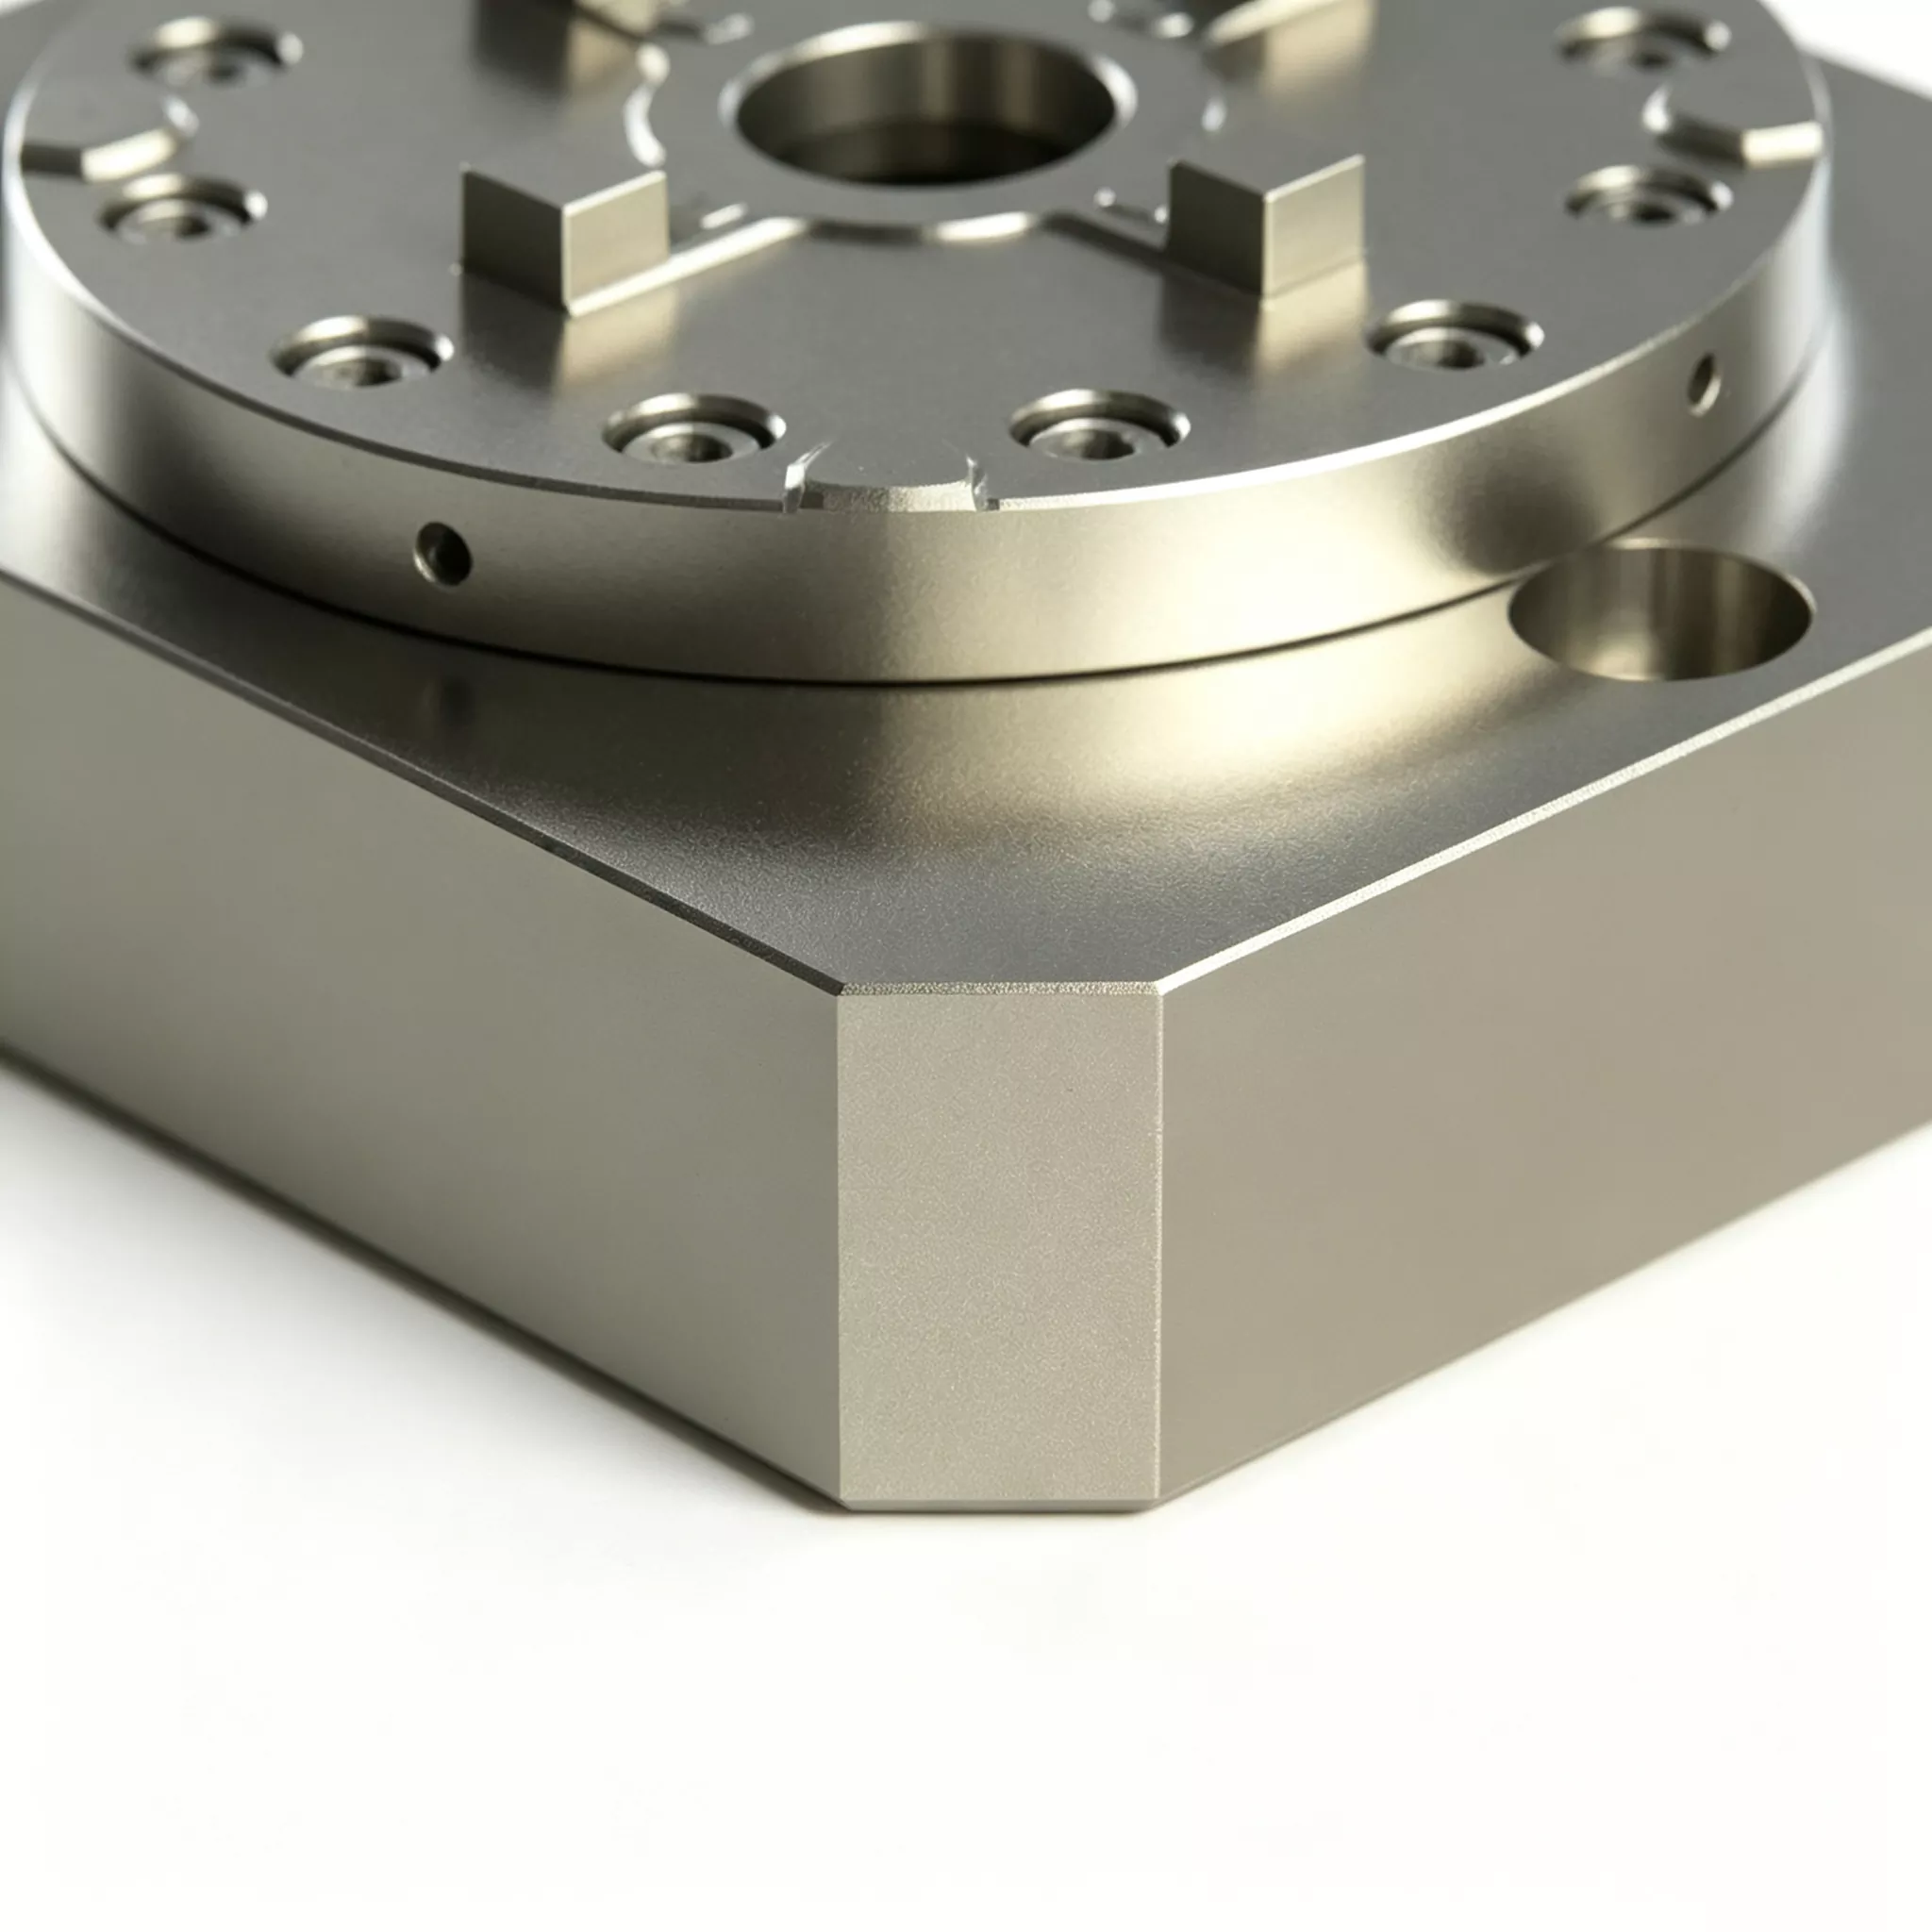
ပေါင်းစပ်ဖွဲ့စည်းထားသော တစ်ခုတည်းသောဗဟိုချက် Zero Point Clamping Chuck သည် အစိတ်အပိုင်းတစ်ခုချင်းဖွဲ့စည်းခြင်း ဒီဇိုင်းကို လက်ခံခြင်းဖြင့် ဆိုက်အတွင်း တပ်ဆင်ခြင်းနှင့် ခွဲခြားသတ်မှတ်ခြင်းဆိုင်ရာ လုပ်ငန်းစဉ်များကို ဖယ်ရှားပေးပါသည်။ ပင်မအစိတ်အပိုင်း ကိုက်ညီမှု၊ တိကျစွာ ကြိတ်ခွဲခြင်းနှင့် ကြိုတင်လုပ်ဆောင်မှုအားလုံးကို စက်ရုံတွင် ပြီးမြောက်စေပြီး၊ သုံးစွဲသူများအတွက် စုစည်းပြီး တည်ငြိမ်သော ဗဟိုကိုးကားမှု တိကျမှုဖြင့် အသုံးပြုသူများအတွက် plug-and-play ကို အသုံးပြုနိုင်သည်။ အားဖြည့်အလွိုင်းစတီးလ်နှင့် ပြီးပြည့်စုံသော ဖိစီးမှုသက်သာစေသော အပူကုသမှုဖြင့် ထုတ်လုပ်ထားသော၊ ထုတ်ကုန်၏သော့မျက်နှာပြင်များကို အလွန်တိကျစွာ ကြိတ်ချေခြင်းဖြင့် စီမံဆောင်ရွက်ပေးပြီး မကြာခဏ ပက်လက်လဲလှယ်ရာတွင် ကောင်းမွန်ပြီး ထပ်ခါတလဲလဲ အာရုံစူးစိုက်မှုရရှိစေပါသည်။
အတွင်းဝင်္ကပါ တံဆိပ်ခတ်ခြင်းတည်ဆောက်ပုံဖြင့် တပ်ဆင်ထားပြီး၊ ၎င်းသည် လေးလံသောဖြတ်တောက်ခြင်းနှင့် မြင့်မားသောချစ်ပ်များလုပ်ဆောင်မှုအခြေအနေများအောက်တွင် တည်ငြိမ်သောစွမ်းဆောင်ရည်ကို ပေးစွမ်းနိုင်ပြီး ဖြတ်တောက်ခြင်း emulsion နှင့် metal chip များကို ထိရောက်စွာခွဲထုတ်နိုင်သည်။ အော့ဖ်လိုင်းကြိုတင်ပြင်ဆင်မှုနှင့် လျင်မြန်သော pallet လဲလှယ်မှုကို ပံ့ပိုးပေးသော ဤထိရောက်မှုမြင့်မားသော ကုပ်ကြိုးသည် မော်တော်ယာဥ်၊ ဟိုက်ဒရောလစ်အစိတ်အပိုင်းများနှင့် မှိုစက်မှုလုပ်ငန်းများတွင် အလိုအလျောက်၊ တိကျမှုမြင့်မားပြီး ထိရောက်မှုမြင့်မားသော ပြောင်းလွယ်ပြင်လွယ်ထုတ်လုပ်ခြင်းအတွက် ကျယ်ပြန့်စွာအသုံးပြုနိုင်ပါသည်။
Core Unit Hardware
JWGRIP Integrated Single-Center Zero-Point Clamping Chuck တစ်ခုစီကို ကွက်လပ်ပုံသွင်းခြင်းမှ ထုတ်လုပ်သည်။ မျက်နှာပြင်နေရာချထားခြင်း၊ အနားကွပ်တပ်ခြင်းနှင့် အတွင်းလေ၀င်ပေါက်များကြားတွင် တပ်ဆင်ခြင်းချုပ်ရိုးများ မရှိပါ။ ပြီးပြည့်စုံသောစည်းဝေးပွဲတွင်-
တစ်ခုတည်းသောအလွှာအတု
Built-in pneumatic-သော့ခတ်ပစ္စတင်တပ်ဆင်ခြင်း။
Zero-point positioning bushing တပ်ဆင်ခြင်း။
အတွင်းပိုင်းပေါင်းစည်းထားသော pneumatic လမ်းကြောင်းများ
NPN သော့ခတ်-အခြေအနေအချက်ပြ-အထွက်အင်တာဖေ့စ်
Flange တပ်ဆင်ခြင်း တန်ပြန်-စုပ်ခွက်အပေါက်များ
Deployment Modes နှစ်ခု
မုဒ် 1- Stand-Alone Single-Point လုပ်ဆောင်ချက်
1. chuck flange ကို စက်-တူးလ် အလုပ်စားပွဲပေါ်တွင် ချိတ်ပါ။
2. D20 သုညအမှတ်ဆွဲတင်စွတ်များဖြင့် တပ်ဆင်ထားသည့် အကွက်များ တပ်ဆင်ထားသည့် တပ်ဆင်မှုအခြေကို တပ်ဆင်ပါ။
3. 0.5-0.7 MPa ဖိသိပ်ထားသောလေကို ထောက်ပံ့ပေးသည်။ အတွင်းပိုင်း ပစ္စတင်သည် ဆွဲငင်လော့ခ်ချခြင်းကို အပြီးသတ်ရန် ဘုရှ်များကို မောင်းနှင်သည်။
4. ရာထူး-အတည်ပြုအချက်ပြမှုအထွက်များ, CNC စက်သည် လေးလံသောဖြတ်တောက်သည့်စက်ဝန်းများကို လုပ်ဆောင်သည်။
5. စက်မှုလုပ်ငန်းပြီးပါက လော့ခ်ဖွင့်ရန်နှင့် တပ်ဆင်မှုအခြေခံကို ဖယ်ရှားရန်အတွက် လေဖိအားကို လွှတ်ပေးပါ။
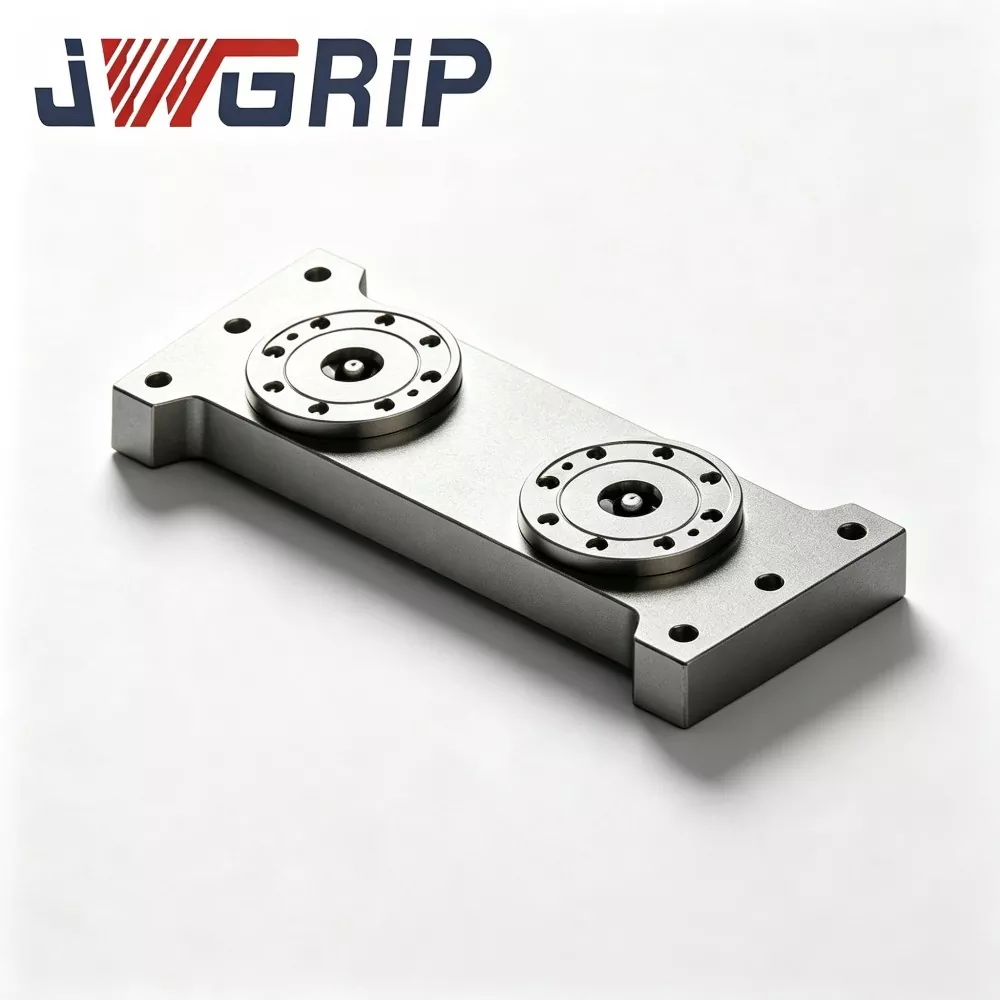
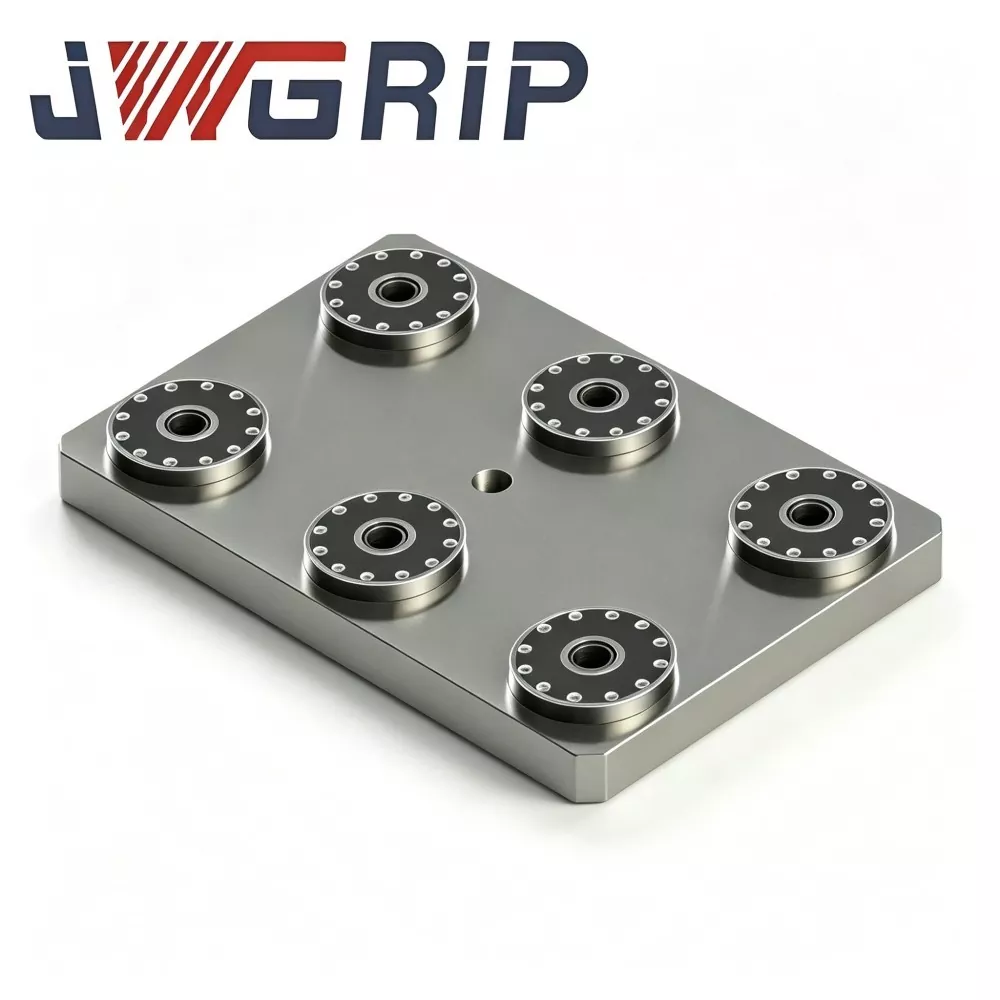
မုဒ် 2- Multi-Chuck Array Heavy-Duty Fixture မုဒ်
1. fixture-base weight နှင့် အပြင်အတိုင်းအတာများအလိုက် machine-tool T-slot worktable များပေါ်တွင် ပေါင်းစပ်ထားသော single-center chuck အများအပြားကို စီစဉ်ပါ။ ယူနစ်များစွာသည် ဖြတ်တောက်သည့်ဝန်များကို ပူးတွဲမျှဝေသည်။
အရေးကြီးသောမှတ်ချက်- မော်ဂျူလာခွဲခြမ်းပုံစံ chucks များနှင့်ဆင်တူသည်၊ array-mounted chucks များအကြား ဆွေမျိုးအနေအထားဆိုင်ရာ ဆက်ဆံရေးများသည် စက်ပေါ်ရှိ ဒိုင်ခွက်ညွှန်ပြခြင်းနှင့် ချိန်ညှိမှု လိုအပ်နေသေးသည်၊ ၎င်းသည် ဝယ်ယူသူ၏ site တွင် ကော်မရှင်ပေးသည့်နယ်ပယ်နှင့်သက်ဆိုင်ပါသည်။
ပစ္စည်းနှင့် တိကျမှု ဒီဇိုင်းမှတ်စုများ
မီးငြှိမ်းသတ်ပြီး စိတ်တိုနေသော အလွိုင်း-စတီးလ်ကွက်လပ်များသည် အတုလုပ်ပြီးနောက် နှစ်ထပ်သော ဖိစီးမှု-သက်သာရာရစေသော အိုမင်းမှုကို ခံရသည်။ စက်ဘီးစီးသည့် သက်ရောက်မှု-Loading တွင် လုံလောက်သော ဖိစီးမှုထုတ်လွှတ်မှု မလုံလောက်ပါက အလွှာပုံသဏ္ဍာန် နှေးကွေးစေကာ မီးဖိုချောင်ဝန်ဆောင်မှုသက်တမ်းကို တိုစေပါသည်။
မြင့်မားသော မာကျောသော ဝက်ဝံ-သံမဏိ နေရာချထားခြင်း ဘုရှ်များသည် မီးငြှိမ်းသတ်ခြင်း နှင့် အတွင်းပိုင်းရှိ သံပြားစူပါ ချောထုတ်ခြင်းတို့ကို ရရှိပြီး ယူနစ်တစ်ခုလျှင် ±2 μm ထပ်၍ တည်နေရာတိကျမှုကို ပေးစွမ်းသည်။
တစ်ခုတည်းသော အတုလုပ်ခြင်းဖြေရှင်းချက်သည် ထုတ်လုပ်မှုစက်ဝန်းပိုမိုရှည်လျားပြီး ပစ္စည်းကုန်ကျစရိတ်ပိုမိုလိုအပ်သောကြောင့်၊ အမျိုးအစားခွဲထုတ်သည့် chucks များနှင့် နှိုင်းယှဉ်ပါက အလုပ်ဟောင်းစျေးနှုန်းပိုမိုမြင့်မားစေသည်။ မည်သို့ပင်ဆိုစေကာမူ၊ ၎င်းသည် နောက်ပိုင်းအဆင့် စက်ရပ်မှု ချို့ယွင်းမှုနှင့် မကြာခဏ အပိုပစ္စည်း အစားထိုးလဲလှယ်မှုများကြောင့် ဖြစ်ပေါ်လာသော လျှို့ဝှက်ကုန်ကျစရိတ်များကို လျှော့ချပေးသည်။
အဓိက အားသာချက်
1. အဆစ်မှအစပြုသော ချို့ယွင်းမှုအန္တရာယ်များကို ဖယ်ရှားပြီး စီစဉ်ထားခြင်းမရှိသော ထုတ်လုပ်မှုလိုင်းစက်ရပ်ချိန်ကို လျှော့ချကာ ခွဲခြမ်းအမျိုးအစား chuck များပေါ်တွင် Bolt-joint stress ဖြေလျှော့မှုသည် လျှို့ဝှက်ထားသော တိုးတက်အောင်မြင်မှုများကို ဖန်တီးပေးကာ အဆက်မပြတ်သော အလုပ်အပိုင်းဆိုင်ရာ ပြဿနာများနှင့် စီစဉ်ထားခြင်းမရှိသော စက်ရပ်ချိန်များကို ဆောင်ကြဉ်းပေးသည်။ ပူးတွဲ-အခမဲ့ monolithic အတုပြုလုပ်ခြင်းသည် အဆိုပါ ချို့ယွင်းချက်အမှတ်များကို ဖယ်ရှားပေးပြီး လုပ်ငန်းစဉ်အမှားအယွင်း ဖြေရှင်းခြင်းကြောင့် ဖြစ်ပေါ်လာသော လုပ်သားအချိန်ဆုံးရှုံးမှုကို လျှော့ချပေးသည်။
2. တပ်ဆင်မှုဝန်ဆောင်မှုသက်တမ်းကို တာရှည်ခံပြီး အပိုပစ္စည်းဝယ်ယူမှု အကြိမ်ရေ ညီမျှသော လေးလံသောထုတ်လုပ်မှုပြင်းထန်မှုအောက်တွင်၊ monolithic ပုံတူအလွှာများသည် တပ်ဆင်အဆစ်များတွင် လျော့ရဲခြင်းမှ ရှောင်ကြဉ်ပါ။ ဝန်ဆောင်မှုသက်တမ်း တိုးလာသည်။ အသုံးပြုသူများသည် မကြာခဏ full-chuck အစားထိုးခြင်းနှင့် bolt-spare-part restocking တို့မှ လွတ်မြောက်ကြပြီး၊ ရေရှည်အပိုပစ္စည်း သိုလှောင်မှုဖိအားကို လျော့ပါးစေသည်။
3. Modular layout ကို monolithic ဖြင့်တည်ဆောက်ထားသော်လည်း ပြုပြင်ပြောင်းလဲမှုကို ထိန်းသိမ်းထားရန် standalone single-point အသုံးပြုမှုနှင့် multi-chuck array အပြင်အဆင်နှစ်မျိုးလုံးကို ပံ့ပိုးထားပါသည်။ စက်ရုံများသည် အမှန်တကယ် workpiece load လိုအပ်ချက်အရ chuck အရေအတွက်ကို ရွေးချယ်သည်။ ကြိုတင်ဖန်တီးထားသော ပက်လက်များ ၏ ပုံသေ ဘူတာရုံ ကန့်သတ်ချက်များမှ ကင်းလွတ်ကာ ၎င်းသည် စံမဟုတ်သော အကြီးစား တပ်ဆင်မှု အခြေစိုက်စခန်းများသို့ လိုက်လျောညီထွေဖြစ်စေသည်။
4. လက်ရှိ D20 သုညအမှတ်ဆွဲစတိုးတွဲများကို ပြန်လည်အသုံးပြုခြင်း အိမ်တွင်းသုံး အကြီးစားအထိုင်များကို ပြန်လည်ပြုပြင်ပြီးနောက် ပုံမှန် D20 သုညအမှတ်ဆွဲစတုံးများကို တိုက်ရိုက်ပြန်သုံးနိုင်သည်။ အစုလိုက်အပြုံလိုက် ပြန်လည်ထုတ်လုပ်ခြင်းမှာ မလိုအပ်ဘဲ ယခင်တပ်ဆင်ထားသော ရင်းနှီးမြှုပ်နှံမှုကို ကောင်းမွန်စွာ ထိန်းသိမ်းထားသည်။
5. လူကိုယ်တိုင်လည်ပတ်သည့် အလုပ်ရုံဆွေးနွေးပွဲများနှင့် အလိုအလျောက်စနစ် အဆင့်မြှင့်တင်ခြင်း ပရောဂျက်များအတွက် နှစ်ခုပံ့ပိုးမှု Built-in G1/8 လေဝင်ပေါက်နှင့် NPN အချက်ပြ-အထွက် အင်တာဖေ့စ်သည် တိုက်ရိုက် manual-mode လည်ပတ်မှုကို ဖွင့်ပေးသည်။ အလိုအလျောက်စနစ်ဆိုင်ရာ ပရောဂျက်များအတွက်၊ ၎င်းသည် အလိုအလျောက် လေးလံသော တပ်ဆင်မှုအား ဆွဲတင်ခြင်းအား သိရှိနိုင်ရန် PLC နှင့် စက်မှုစက်ရုပ်များနှင့် ချိတ်ဆက်ထားသည်။
လျှောက်လွှာကိစ္စများ
Case 1- အကြီးစား မှိုထုတ်လုပ်သည့်စက်ရုံ
ဤဖောက်သည်သည် မှိုဗလာအကြမ်းဖျဉ်းအတွက် အမျိုးအစားခွဲထားသော အလယ်ဗဟိုတစ်ခုတည်းမှ အတွဲလိုက်များကို ဝယ်ယူခဲ့သည်။ ယူနစ်ဝယ်ယူမှု စျေးနှုန်းနိမ့်သော်လည်း၊
· လေးပုံတစ်ပုံလျှင် လျှို့ဝှက်ပူးတွဲဆက်နွှယ်မှု 2-3 ခု ဖြစ်ပေါ်သည်။
· Bolt stress-relaxation သည် intermittent workpiece dimensional deviation ကို အစပျိုးစေသည်။
· အမှားတစ်ခုစီသည် ပျမ်းမျှ 4-8 နာရီ ထုတ်လုပ်မှု စက်ရပ်ချိန် နှင့် ဖယ်ရှားခံရသော ပုံစံခွက်ကွက်လပ်များကို ဖယ်ရှားပေးကာ အပိုအသုံးစရိတ်များ နှင့်အတူ အစားထိုး bolts များ သို့မဟုတ် ပြီးပြည့်စုံသော chuck များ နှင့်အတူ
JWGRIP Integrated Single Center Zero Point Clamping Chuck သို့ပြောင်းပြီးနောက်-
· ထုတ်လုပ်မှု ဆယ်လဆက်တိုက် တပ်ဆင်မှု-အဆစ် ချို့ယွင်းချက်များမှ အစပြု၍ ပြတ်တောက်မှုမရှိသော သတ်မှတ်ချက်ပြင်ပ ချို့ယွင်းချက်များ လုံးဝမရှိပါ
· မြင့်မားသောယူနစ်ဝယ်ယူမှုကုန်ကျစရိတ်နှင့်ပင် အချိန်ကုန်သွားခြင်း၊ အလုပ်အပိုင်းအစများနှင့် အပိုပစ္စည်းဝယ်ယူခြင်းဆိုင်ရာ ကုန်ကျစရိတ်များ သိသိသာသာ ကျဆင်းသွားပါသည်။
Case 2- Engineering-Machinery-Component Subcontractor
ဖောက်သည်သည် multi-chuck array အပြင်အဆင်ကိုအသုံးပြုခြင်းဖြင့် 5-axis စက်များတွင် အထူ-အပြား workpieces များကို လုပ်ဆောင်သည်။
အမျိုးအစားခွဲပြီးသား chuck အဟောင်းများသည် တပ်ဆင်မှုအပြည့်နှင့် bolt-torque ပြန်လည်စစ်ဆေးရန် လိုအပ်ပြီး အဖိုးတန်စက်ထုတ်လုပ်မှုနာရီများကို သိမ်းပိုက်ရန် နှစ်လတစ်ကြိမ် တောင်းဆိုခဲ့သည်။
JWGRIP monolithic chuck များကို အသုံးပြုပြီးနောက်၊ အဆိုပါ အချိန်အခါအလိုက် တုန်လှုပ်ခြင်း-စစ်ဆေးခြင်း လုပ်ငန်းအသွားအလာများကို ဖယ်ရှားပြီး ပိုမိုထိရောက်သော စက်ချိန်ခြင်းကို ဖွင့်ပေးပါသည်။
ထုတ်လုပ်မှုလုပ်ငန်းအသွားအလာကို အပြီးသတ်ပါ။
1. အလွိုင်း-စတီးလ်အလွတ် တစ်လုံးတည်း အတုလုပ်ခြင်း။
2. ကြမ်းတမ်းသော စက်ကိရိယာ
3. ပထမဦးစွာ စိတ်ဖိစီးမှုကို သက်သာရာရစေပါသည်။
4. Semi-finishing
5. ဒုတိယစိတ်ဖိစီးမှု-အိုမင်းရင့်ရော်မှုကို သက်သာစေသည်။
6. Datum မျက်နှာများအတွက် အထူးတိကျစွာ ကြိတ်ချေမှု
7. တွင်းနက်ပိုင်းအတွင်းပိုင်းနယူးမတ်-ချန်နယ် စက်ယန္တရား
8. Bushing press-fitting
9. Pneumatic-signal အစိတ်အပိုင်း တပ်ဆင်မှု
10. လေ-တင်းကျပ်မှု ဖိအား-ကိုင်ဆောင်မှု စမ်းသပ်မှု
11. ယူနစ်တစ်ခုတည်း သီးခြားလွတ်လပ်သောတိကျမှုစစ်ဆေးခြင်း။
12. သံချေးတက်ခြင်း ကာကွယ်ရေး ကုသမှု
13. ထုတ်ကုန်အဆင့် ရှော့ခ်ဒဏ်ခံ ထုပ်ပိုးမှု
စစ်ဆေးရေးစာရင်း
· တစ်ချက်တည်းဖြင့် ထပ်ခါထပ်ခါ နေရာချထားခြင်း- တိကျမှု စမ်းသပ်မှု
· ၅ မိနစ်ကြာ လေဝင်လေထွက် တင်းကျပ်မှု စမ်းသပ်မှု။ အများဆုံးခွင့်ပြုနိုင်သောဖိအားကျဆင်းမှု ≤0.02 MPa
· စက်ဘီးလော့ခ်ချခြင်း- လော့ခ်ချခြင်း တာရှည်ခံမှု စမ်းသပ်မှု
· Signal-output-logic functional verification
မှတ်ချက်- စက်ရုံစစ်ဆေးခြင်းသည် တစ်ဦးချင်းသီးသန့် chuck အတွက် တိကျမှုကိုသာ အာမခံပါသည်။ array-layout တပ်ဆင်ပြီးနောက် အပြန်အလှန်အနေအထား တိကျမှုသည် စက်ပေါ်ရှိ ဖောက်သည်များအား ညွှန်ပြပြီး ချိန်ညှိမှုအပေါ် မူတည်ပြီး စက်ရုံစစ်ဆေးရေးနယ်ပယ်တွင် အကျုံးမဝင်ပါ။ ယူနစ်တိုင်းသည် ဖောက်သည်ပစ္စည်းများကို သိမ်းဆည်းခြင်းအတွက် သီးသန့်ယူနစ် စက်ရုံ-စစ်ဆေးရေး ဒေတာစာရွက်ဖြင့် ပို့ဆောင်သည်။

အကဲဖြတ်ခြင်းနှင့် ရွေးချယ်ခြင်းလမ်းညွှန်
1. လက်တွေ့ကမ္ဘာမှ ဖြတ်တောက်မှုအခြေအနေများကို ပိုင်းခြားစိတ်ဖြာပါ- လေးလံသောအကြမ်းထည်နှင့် အစာကြိတ်ခွဲခြင်းလုပ်ငန်း၏ အချိုးအစားကို တွက်ချက်ပါ။ ဤထုတ်ကုန်သည် လေးလံသောဖြတ်တောက်မှုမြင့်မားသော ဖြစ်ရပ်များအတွက် အသင့်တော်ဆုံးဖြစ်သည်။ Split-type chuck များသည် light-cutting jobs များကြီးစိုးသော အလုပ်ရုံများအတွက် ပိုမိုကောင်းမွန်သော ကုန်ကျစရိတ်-စွမ်းဆောင်ရည်ကို ပေးစွမ်းသည်။
2. စုစုပေါင်း-ပိုင်ဆိုင်မှုကုန်ကျစရိတ် (TCO) အကဲဖြတ်မှုကို လုပ်ဆောင်ပါ- ယူနစ်ဝယ်ယူသည့်စျေးနှုန်းအပြင်၊ ဖြစ်နိုင်ခြေရှိသော အလုပ်ရပ်လုပ်အား-နာရီများ၊ အလုပ်အပိုင်းအစများ ဆုံးရှုံးမှု၊ အချိန်အခါအလိုက် ပြန်လည်စစ်ဆေးသည့် လုပ်အားနှင့် အပိုပစ္စည်းအစားထိုး အကြိမ်ရေတို့ဖြစ်သည်။
3. Array-layout ဖြန့်ကျက်ခြင်းအတွက်- chuck တစ်ခုစီမှရရှိသောဝန်ကို တွက်ချက်ပြီး အဆင့်သတ်မှတ်နိုင်သည့်စွမ်းရည်ထက် ဘယ်သောအခါမှမကျော်လွန်ပါ။ Φ130 mm flange footprint အတွက် စက်-တူးလ် T-slot လိုက်ဖက်မှုကို အတည်ပြုပါ။
4. အလုပ်ရုံဆွေးနွေးပွဲ၏ လေ-ရင်းမြစ်ဖိအား 0.5-0.7 MPa တွင် တည်ငြိမ်စွာ ထိန်းသိမ်းပါ။ အလိုအလျောက်စနစ်ကို ဦးတည်သော ပရောဂျက်များအတွက် PLC NPN အချက်ပြ IO အမှတ်များကို သိမ်းဆည်းပါ။
5. ဆိုက်ပေါ်ရှိ ဆွဲစတိုးအသေးစိတ်အချက်အလက်များကို အတည်ပြုပါ။ ပုံမှန်မဟုတ်သော ဆွဲစတိုးအရွယ်အစားများအတွက် တောင်းဆိုချက်အရ စိတ်ကြိုက် bushing assemblies များကို ရရှိနိုင်ပါသည်။
တပ်ဆင်ခြင်းနှင့် ပြုပြင်ထိန်းသိမ်းမှု သတ်မှတ်ချက်များ
JWGRIP အသုံးပြုသူလက်စွဲမှ torque-value လိုအပ်ချက်များနှင့်အညီ flange bolts များကို တင်းကြပ်စွာ ကပ်ပါ။ မလုံလောက်သော torque သည် ယူနစ်တစ်ခုလုံး မိုက်ခရိုလှုပ်ရှားမှုကို ဖြစ်စေသည်။ over-torque သည် flange ကိုညှစ်ပြီး substrate ကို ပုံပျက်စေသည်။
စိုစွတ်မှုနှင့် အညစ်အကြေးများကို ပိတ်ဆို့ရန် လေဝင်ပေါက်ရှေ့စွန်းတွင် ဆီ-ရေစစ်ဇကာကို တပ်ဆင်ပါ
စုဆောင်းပြီး 80-100 နာရီကြာတိုင်း အလုပ်ချိန် 80-100 ကြာတိုင်း ခြောက်သွေ့သောချောဆီ aerosol ကို ချုံများပေါ်သို့ ဖြန်းပေးပါ။ အင်ဂျင်ဆီအရည်သည် သတ္တုပြားများကို ဆွဲဆောင်ပြီး bushing-jamming ချို့ယွင်းမှုကို အစပျိုးစေသောကြောင့် ဆီသည် တင်းကြပ်စွာတားမြစ်ထားသည်။
အဆိုင်းအပြောင်းတစ်ခုစီတိုင်းပြီးနောက် ဒက်တမ်မျက်နှာကို ဖိသိပ်ထားသောလေဖြင့် မှုတ်ထုတ်ပါ။
array အပြင်အဆင်ကို မွမ်းမံသည့်အခါတိုင်း ဆွေမျိုးသြဒိနိတ်များကို ပြန်လည်ညွှန်ပြပြီး ပြန်လည်ချိန်ညှိပါ။ သြဒိနိတ်ဘောင်ဟောင်းများကို တိုက်ရိုက်ပြန်သုံး၍မရပါ။
ဒက်တမ်မျက်နှာကို တည်နေရာရှာဖွေခြင်းမှ လေးလံသော အရာဝထ္ထုသက်ရောက်မှုကို ကာကွယ်ပါ။ တိုက်မိခြင်းကြောင့် ဖောယောင်ခြင်း-အလွှာပုံသဏ္ဍာန်ကို ဆိုက်တွင် ပြုပြင်၍မရပါ။
ထုပ်ပိုးမှုနှင့် ပို့ဆောင်မှု
· ထုပ်ပိုးမှု- သီးသန့်ထုတ်ပိုးမှုတစ်ခုစီကို အမြှုပ်အတွင်းခံကြားခံပါရှိသော ပို့ကုန်အဆင့် ရှော့ခ်ဒဏ်ခံပုံးတစ်ခုစီတွင် ထုပ်ပိုးထားသည်။ ထုထည်အမြောက်အများ မှာယူမှုများသည် အစိုင်အခဲ-သစ်သား တင်ပို့မှုအဆင့် ကိစ္စရပ်များကို လက်ခံသည်။
· ပုံမှန်ပို့ဆောင်ချိန်- 16-22 အလုပ်လုပ်ရက်။ ရွေးချယ်ထားသော စံနှုန်း SKU များကို အမြန်ပို့ဆောင်ရန်အတွက် စတော့တွင် သိမ်းဆည်းထားသည်။
အရောင်းအပြီးပံ့ပိုးမှု
အာမခံ- 12 လ အာမခံသည် သီးခြား chuck ယူနစ်အတွက် ထုတ်လုပ်မှု ချို့ယွင်းချက်များကို အကျုံးဝင်ပါသည်။ ဝယ်ယူသူ၏ site တွင်တပ်ဆင်ပြီးနောက် Array-sassembly အပြန်အလှန်အနေအထားတိကျမှန်ကန်မှုကိုအာမခံနယ်ပယ်မှဖယ်ထုတ်ထားသည်။
နည်းပညာဆိုင်ရာအရင်းအမြစ်များ- အွန်လိုင်းပုံဆွဲခြင်းနှင့် လုပ်ငန်းဆောင်ရွက်မှုစာရွက်စာတမ်းများကို ပံ့ပိုးပေးပါသည်။
အခပေးဝန်ဆောင်မှု- အမြောက်အများ မှာယူမှုများအတွက် အဝေးမှ နည်းပညာပံ့ပိုးမှု ရနိုင်ပါသည်။
စိတ်ကြိုက်ပြုပြင်မွမ်းမံမှု- Flange-dimension adjustment၊ pull-stud-spec အပြောင်းအလဲကို ပံ့ပိုးထားသည်။
နမူနာအကဲဖြတ်ခြင်း- အကဲဖြတ်ခြင်းနမူနာကို စီစဉ်နိုင်သည်။ ဝယ်သူသည် နမူနာကုန်စည်ပို့ဆောင်ခကို တာဝန်ယူသည်။
အမြဲမေးလေ့ရှိသောမေးခွန်းများ
Q1- JWGRIP ပေါင်းစပ်ထားသော Single Center Zero Point Clamping Chuck သည် အမျိုးအစားခွဲထားသော chuck များနှင့် နှိုင်းယှဉ်လျှင် ပိုမိုမြင့်မားသော static-accuracy ကိန်းဂဏန်းများကို ရရှိပါသလား။
A- အမည်ခံတစ်ခုတည်းယူနစ် ထပ်ခါတလဲလဲ နေရာချထားမှု တိကျမှုသည် ±2 μm ကျန်သေးသည်။ Static-accuracy index ကိုယ်တိုင်က မတိုးတက်ဘူး။ ၎င်း၏အဓိကတန်ဖိုးမှာ bolt-joint ဖြေလျော့ခြင်းကြောင့် ဖြစ်ပေါ်လာသော တိုးတက်သော လျှို့ဝှက်ထားသော ပျက်ကွက်မှုများကို ဖယ်ရှားခြင်း၊ စက်ရပ်ခြင်းနှင့် အလုပ်အပိုင်းအစများ ဆုံးရှုံးခြင်းကို လျှော့ချခြင်းတွင် ပါဝင်သည်။ ၎င်းသည် static-spec အဆင့်မြှင့်ခြင်းအစား ယုံကြည်စိတ်ချရမှုကို မြှင့်တင်ပေးပါသည်။
Q2- လေးလံသောအခြေအနေများအားလုံးအတွက် monolithic ပေါင်းစပ်ထားသော chucks ကိုရွေးချယ်ရပါမည်လား။
A: မလိုအပ်ပါဘူး။ မကြာခဏ လေးလံသော အလုပ်များ မကြာခဏ ဖြစ်ပွားပါက Split-type chucks များသည် ဖြစ်နိုင်ချေ ရှိဆဲဖြစ်ပြီး ပုံမှန် bolt-torque ပြန်လည် စစ်ဆေးခြင်းကို စက်ပေါ်တွင် လုပ်ဆောင်နိုင်ပါသည်။ ကျေးဇူးပြု၍ ဟာ့ဒ်ဝဲသတ်မှတ်ချက်များချည်းမဟုတ်ဘဲ ပြည့်စုံသော TCO တွက်ချက်မှုအပေါ် အခြေခံ၍ ဆုံးဖြတ်ချက်များချပါ။
Q3- array-layout စနစ်ထည့်သွင်းမှုအတွက် Periodic bolt-torque ပြန်လည်စစ်ဆေးရန် လိုအပ်ပါသလား။
A- တပ်ဆင်ထားသောအဆစ် bolts များမရှိသောကြောင့် chuck အတွင်းပိုင်းအစိတ်အပိုင်းများအတွက် disassembly-retorque မလိုအပ်ပါ။ သို့သော်၊ စက်ကိရိယာအလုပ်စားပွဲပေါ်တွင် ချိတ်ဆွဲထားသော အနားကွပ်ဘောများကို ပြုပြင်ထိန်းသိမ်းမှုအချိန်ဇယားများအတိုင်း အချိန်အပိုင်းအခြားအလိုက် torque ပြန်လည်စစ်ဆေးရန် လိုအပ်ပါသေးသည်။
Q4- ကျွန်ုပ်၏လက်ရှိ D20 သုညမှတ်တိုင်များ သည် ဤ chuck နှင့် အလုပ်လုပ်နိုင်ပါသလား။
A- စံ D20 သုညအမှတ်ဆွဲတုံးများနှင့် တပ်ဆင်ထားသော အထိုင်များကို တိုက်ရိုက်အသုံးပြုနိုင်ပါသည်။
ဝယ်ယူရေး ဆုံးဖြတ်ချက် ဝိပဿနာ
ဝယ်ယူရေး အဖွဲ့များစွာသည် စက်ရပ်ချိန်၊ အလုပ်အပိုင်းအစများ၊ ပြုပြင်ထိန်းသိမ်းမှုလုပ်အားနှင့် အပိုပစ္စည်းများသုံးစွဲမှုတို့အပါအဝင် လျှို့ဝှက်ထားသော ကုန်ကျစရိတ်များကို ကြည့်ရှုစဉ်တွင်သာ စက်ပစ္စည်းစျေးနှုန်းများကို နှိုင်းယှဉ်ကြည့်ရုံသာဖြစ်သည်။
JWGRIP Integrated Single Center Zero Point Clamping Chuck ၏ အဓိက ယှဉ်ပြိုင်နိုင်စွမ်းမှာ စက္ကူအခြေခံ သတ်မှတ်ချက်ဘောင်များမှ မဟုတ်ပါ။ ၎င်း၏စစ်မှန်သောတန်ဖိုးမှာ အကြီးစားဖြတ်တောက်မှုအခြေအနေများအောက်တွင် တပ်ဆင်အားယုံကြည်စိတ်ချရမှုကို တိုးတက်စေပြီး မစီစဉ်ထားဘဲ စက်ရပ်ချိန်နှင့် ငြင်းပယ်ထားသောအစိတ်အပိုင်းများကြောင့် ဖြစ်ပေါ်လာသော အလုံးစုံဆုံးရှုံးမှုများကို လျှော့ချပေးပါသည်။
ရွေးချယ်မှုကို တစ်ကြိမ်တည်းဝယ်ယူသည့်စျေးနှုန်းထက် သက်တမ်းလည်ပတ်မှုစုစုပေါင်း-ပိုင်ဆိုင်ခွင့်ကုန်ကျစရိတ်ဖြင့် ဆုံးဖြတ်သင့်သည်။ ကြိမ်နှုန်းမြင့် အကြီးစားထုတ်လုပ်မှုလိုင်းများအတွက်၊ အပိုဝယ်ယူမှုကုန်ကျစရိတ်ကို ပျက်ကွက်မှုလျှော့ချခြင်းဖြင့် လျင်မြန်စွာ နှိမ်နိုင်သည်။ ကြိမ်နှုန်းနည်းသော လေးလံသော အပလီကေးရှင်းများအတွက်၊ အဝင်-အထွက် အချိုးအစားကို အမိန့်မစမီ သေချာစွာ ချိန်တွယ်ရန် လိုအပ်ပါသည်။
စုံစမ်းမေးမြန်းရန်ပေးပို့ပါ။
ဆက်သွယ်ရန်အချက်အလက်
-
လိပ်စာ
အမှတ် 44၊ Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Tel
-
အီးမေးလ်
JWGRIP သို့ စုံစမ်းမေးမြန်းမှု ပေးပို့ရန် ကြိုဆိုပါသည်။ ကျွန်ုပ်တို့၏ ပရော်ဖက်ရှင်နယ်နည်းပညာနှင့် အရောင်းအဖွဲ့သည် အခမဲ့ စားပွဲတင်ရွေးချယ်မှု၊ စိတ်ကြိုက်ဖြေရှင်းချက်ဒီဇိုင်းနှင့် တိကျသော quotation ကို ပေးဆောင်မည်ဖြစ်သည်။
သတင်းအကြံပြုချက်များ