- အိမ်
- ကြှနျုပျတို့အကွောငျး
- ထုတ်ကုန်များ
- အသုံးချမှု
- သတင်း
- ဒေါင်းလုဒ်လုပ်ပါ။
- စုံစမ်းမေးမြန်းရန်ပေးပို့ပါ။
- ကြှနျုပျတို့ကိုဆကျသှယျရနျ
Burmese
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
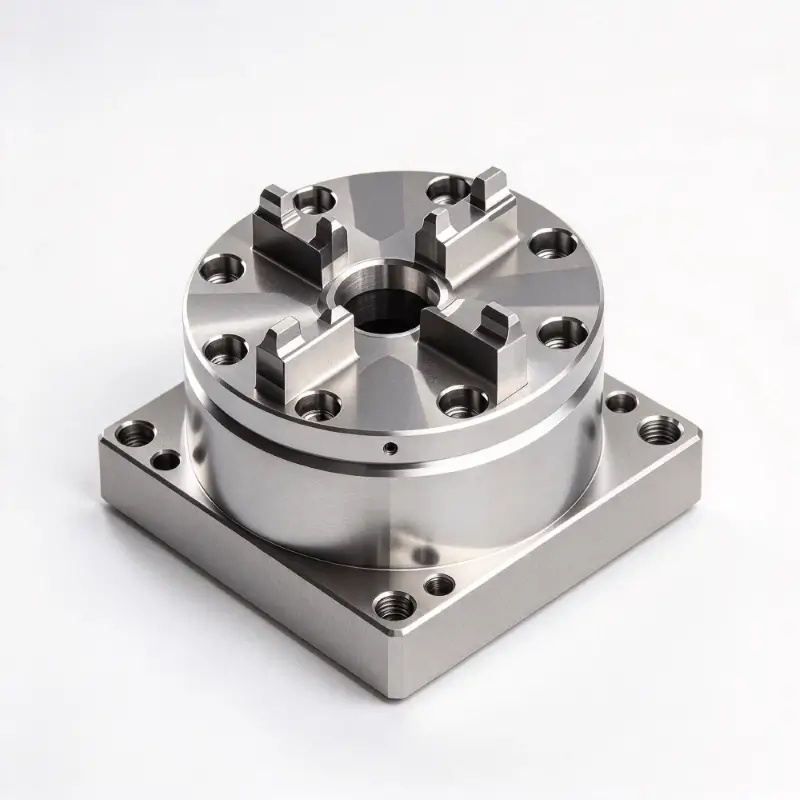
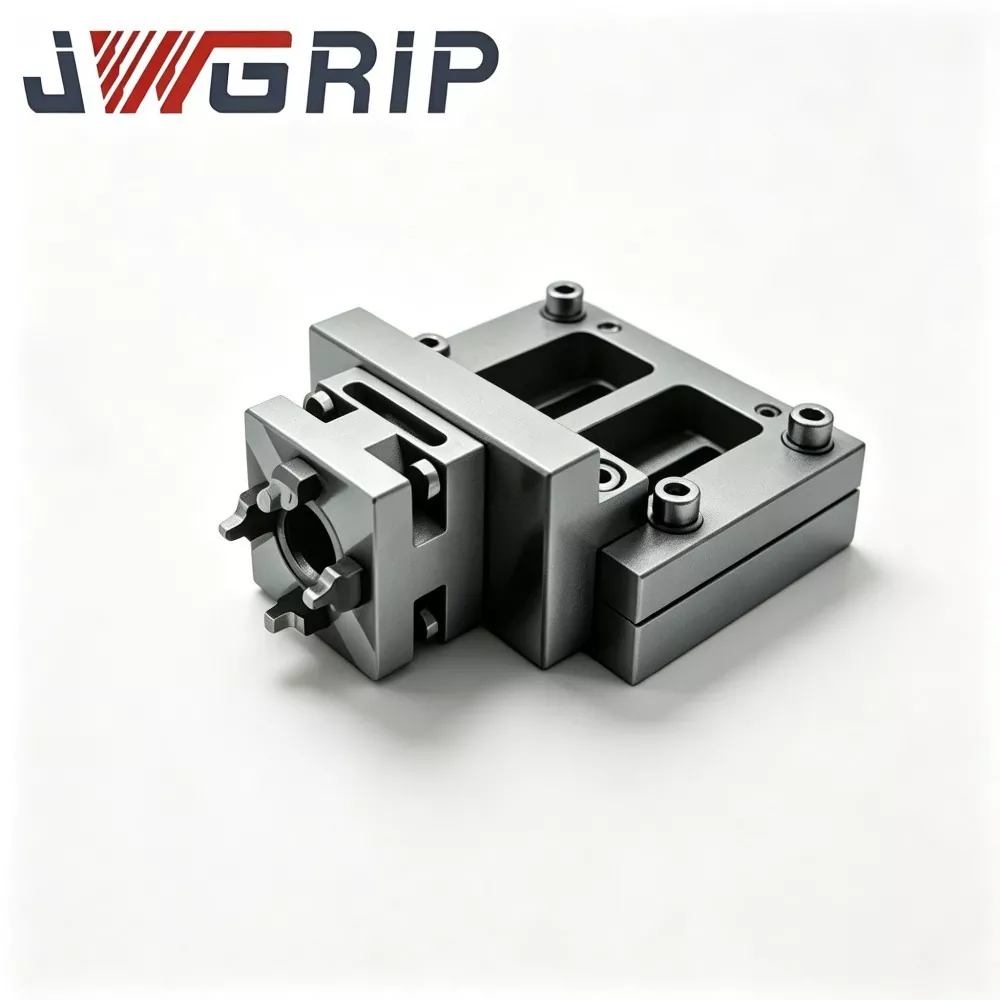
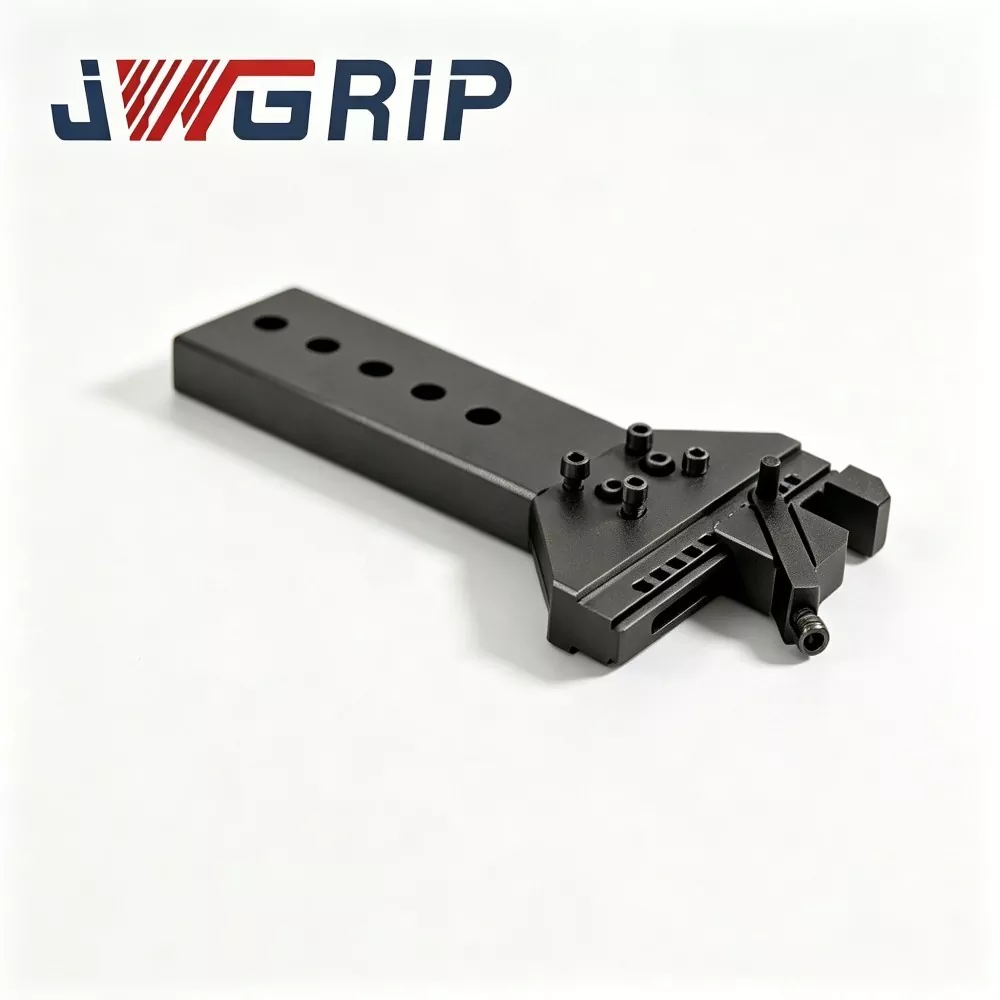

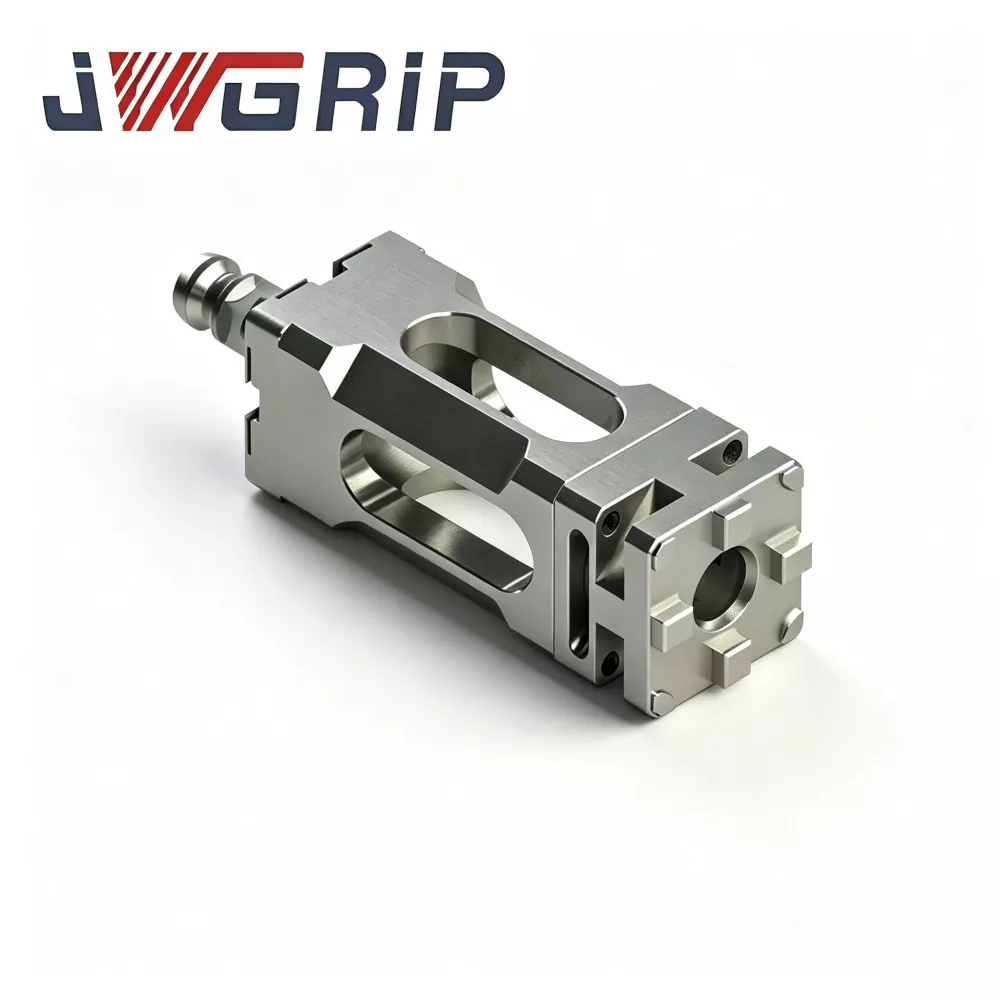
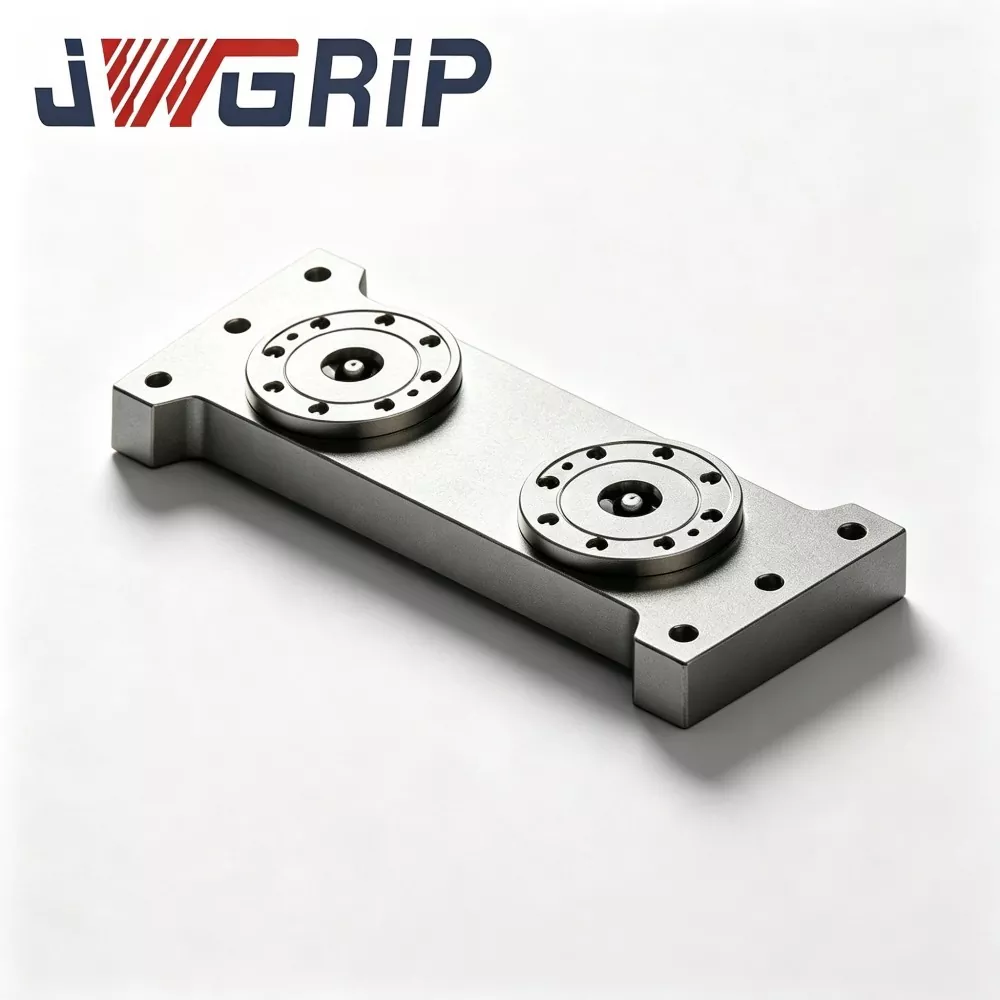
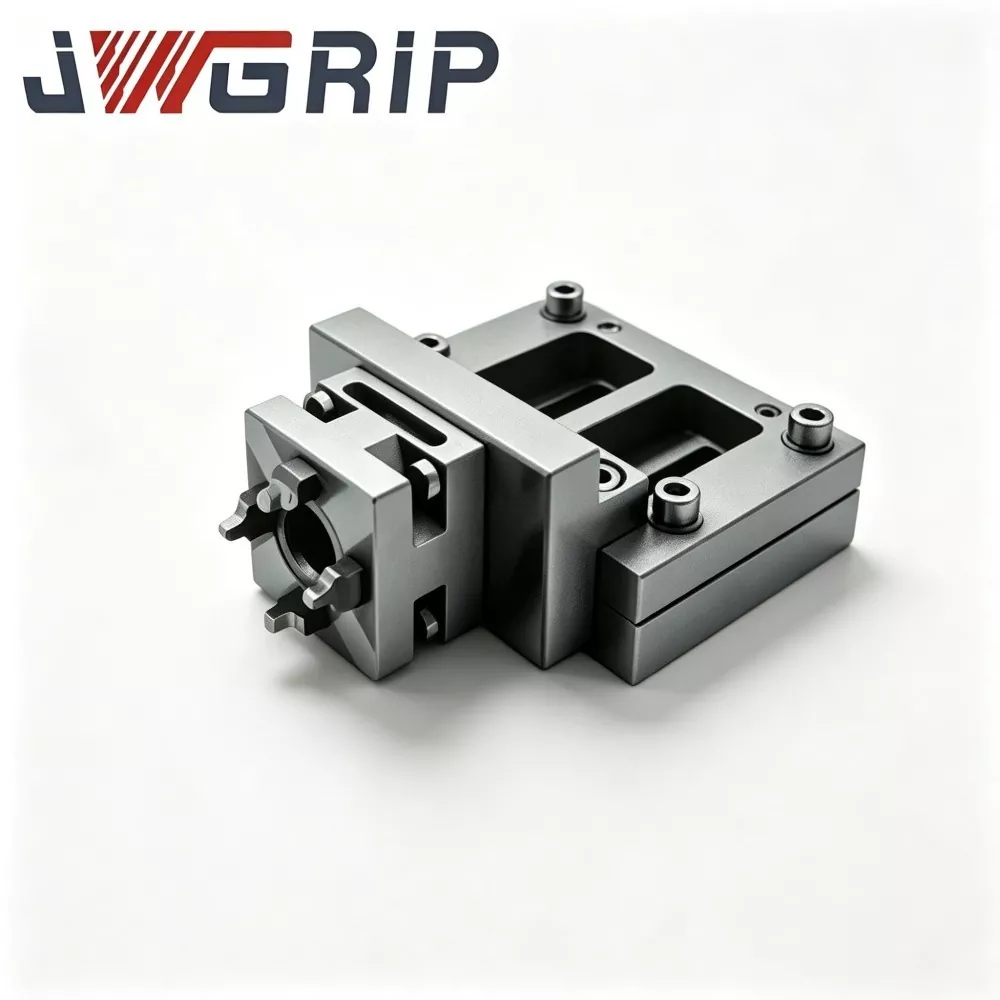
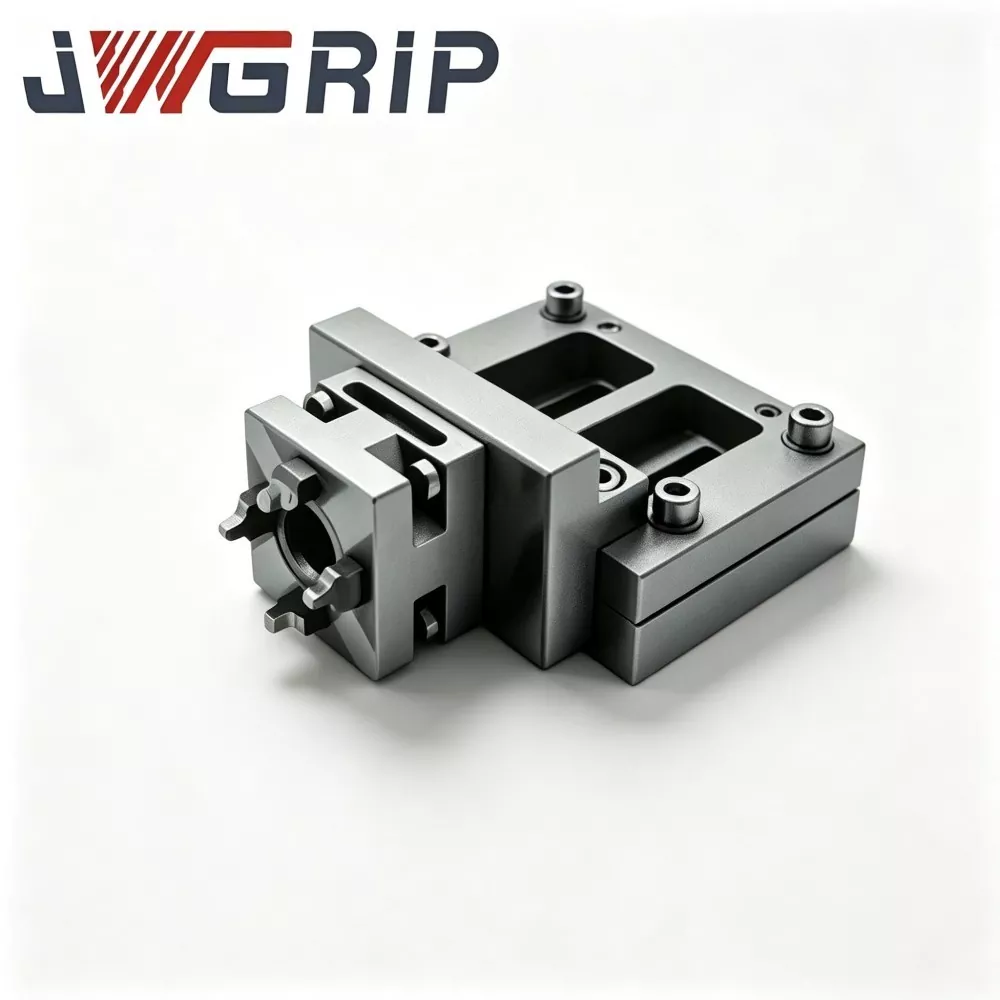
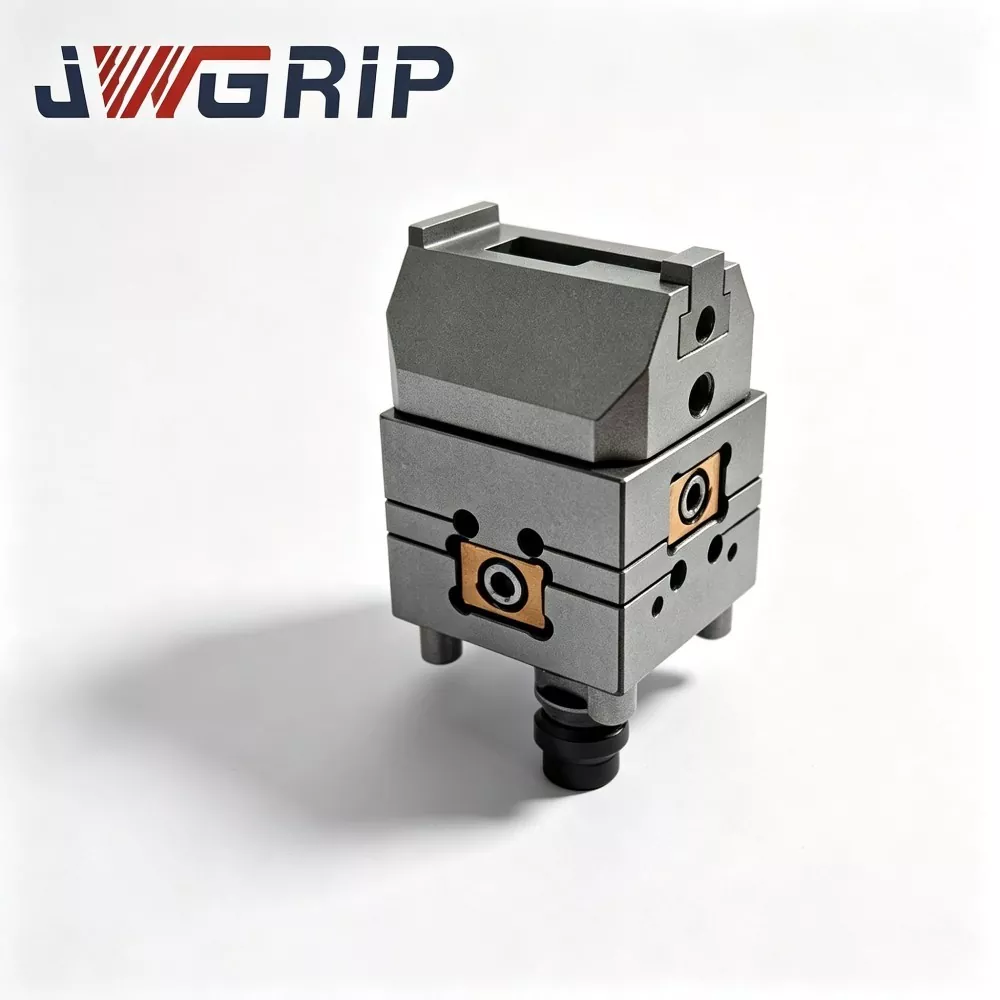
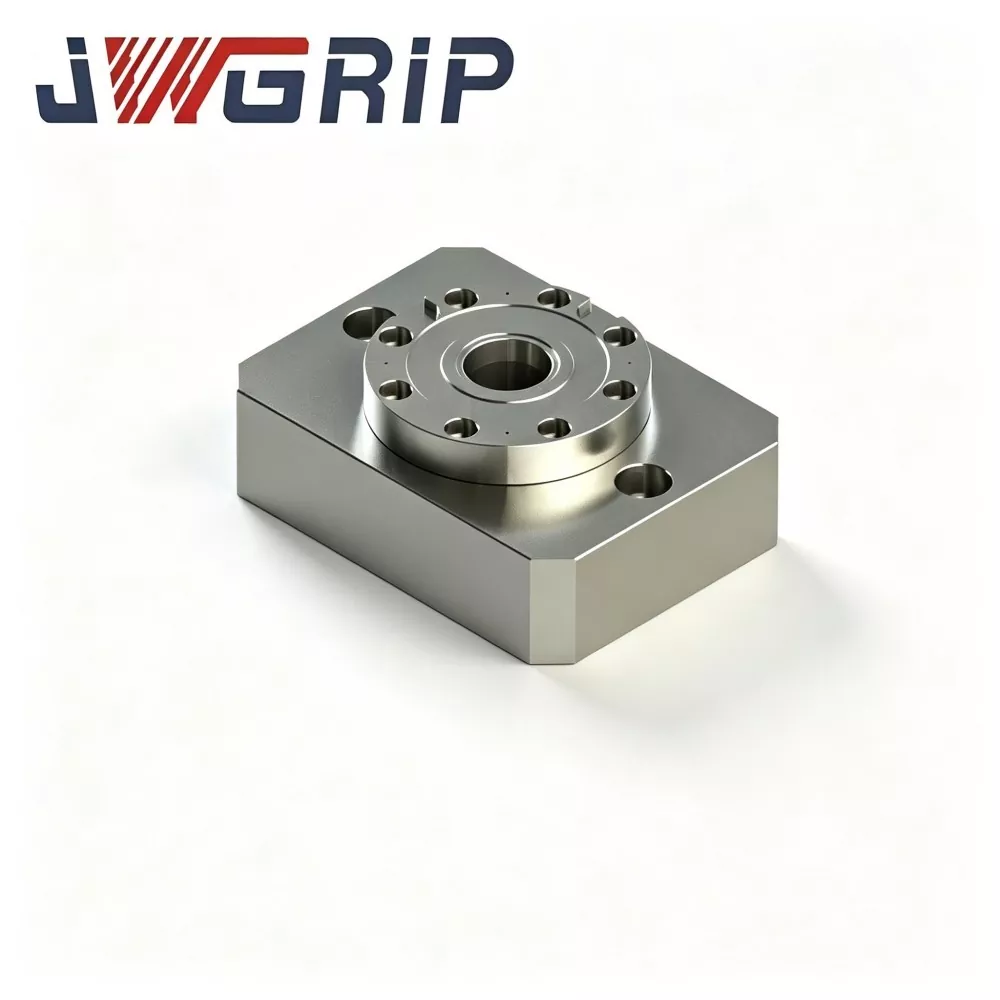
L-Type Zero Point Positioning Chuck Pallet
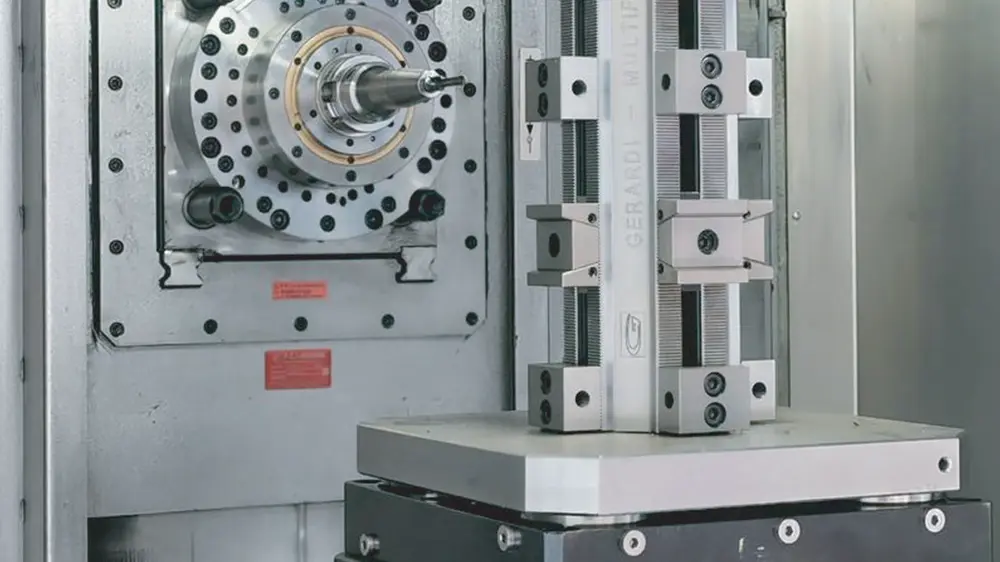
JWGRIP သည် တရုတ်နိုင်ငံရှိ စက်ရုံတိုက်ရိုက်အရောင်းဝန်ဆောင်မှုဖြင့် ပရော်ဖက်ရှင်နယ် L-Type Zero Point Positioning Chuck Pallet ကို ပံ့ပိုးပေးပါသည်။ Zero Point Clamping Chuck စီးရီး၏ ပင်မပေါင်းစပ်ပါဝင်မှုတစ်ခုအနေဖြင့်၊ ဤပရော်ဖက်ရှင်နယ် L-type zero point pallet သည် နေရာလွတ်အကန့်အသတ်ရှိသော စက်ကိရိယာများဖြင့် လိုက်လျောညီထွေရှိသော CNC စက်ထုတ်လုပ်မှုလိုင်းများအတွက် အထူးဒီဇိုင်းထုတ်ထားသည်။ ၎င်းသည် ဒေါင်လိုက်ဒက်တမ်ပြောင်းလဲခြင်းဖွဲ့စည်းပုံနှင့် တိကျမှုမြင့်မားသော သုညအမှတ်နေရာချထားခြင်းအစိတ်အပိုင်းများကို monolithic ယူနစ်တစ်ခုအဖြစ် ပေါင်းစပ်ထားပြီး၊ ဒေါင်လိုက်အလုပ်ခွင်ကွပ်ခြင်းနှင့် ဘေးထွက်အင်္ဂါရပ်များကို ပြုပြင်ရန်အတွက် အပိုအရန်ဒက်တာဖွဲ့စည်းပုံများလိုအပ်မှုကို ဖယ်ရှားပေးသည်။
ပေါင်းစပ် L-ပုံသဏ္ဍာန်ကွေးဖွဲ့စည်းပုံပါရှိသော L-Type Zero Point Positioning Chuck Pallet သည် standard 90-degree zero-point locating datum ကို ပေးပို့ရန်အတွက် ဒေါင်လိုက်မျက်နှာပြင်ပေါ်တွင် တိကျသော သုညအမှတ်နေရာချထားသည့် bushing assemblies များကို စီစဉ်ပေးပါသည်။ အကောင်းမွန်ဆုံး ဒေါင်လိုက်တွဲလောင်းတပ်ဆင်ခြင်းမုဒ်သည် ဘေးထွက်ကြိတ်ခွဲခြင်းနှင့် ဘေးဘက်အပေါက်တူးဖော်ခြင်းတွင် တူးလ်ထည့်သွင်းခြင်းဆိုင်ရာ အနှောင့်အယှက်များကို ထိရောက်စွာဖြေရှင်းပေးကာ မှိုထည့်သွင်းမှုများ၏ စက်ပစ္စည်းလိုအပ်ချက်များနှင့် ဘေးဘက်သော့ချက်အင်္ဂါရပ်များပါရှိသည့် ပုံမှန်မဟုတ်သော ကွေးနေသောအစိတ်အပိုင်းများကို ကောင်းစွာလိုက်လျောညီထွေဖြစ်စေသည်။
ဤထိရောက်မှုမြင့်မားသောနေရာချထားခြင်း pallet သည် လျင်မြန်သော zero-point fixture swap ကိုပံ့ပိုးပေးသည်၊၊ setup time ကိုအလွန်တိုတောင်းပြီး high-mix-low-flexible production modes နှင့်ကိုက်ညီပါသည်။ ၎င်းသည် သီးသန့်စက်လည်ပတ်မှုအတွက် လက်စွဲကိရိယာ အစားထိုးလဲလှယ်မှုဖြင့် တွဲဖက်အသုံးပြုနိုင်ပြီး ဒေါင်လိုက်ချိတ်ဆွဲထားသော ကိရိယာများကို အလိုအလျောက်တင်ခြင်းနှင့် ဖြုတ်ချခြင်းတို့ကို အောင်မြင်ရန် စက်ရုပ်လက်ဆွဲကိရိယာများနှင့် ပူးပေါင်းဆောင်ရွက်နိုင်သည်။ မှိုထုတ်လုပ်ခြင်းနှင့် တိကျသောအစိတ်အပိုင်းလုပ်ဆောင်ခြင်းတွင် တွင်ကျယ်စွာအသုံးပြုထားသောကြောင့် အာကာသ-ကန့်သတ်ထားသော CNC စက်ပိုင်းဆိုင်ရာအခြေအနေများအတွက် တည်ငြိမ်ပြီး တိကျမှုမြင့်မားသော နေရာချထားခြင်းစွမ်းဆောင်ရည်ကို ပေးစွမ်းသည်။
အဓိက Hardware အစိတ်အပိုင်းများ
JWGRIP L-Type Zero-Point Positioning Chuck Pallet သည် bolted spliced joints မပါရှိသော monolithic alloy-steel ဗလာတစ်ခုတည်းမှ အတုလုပ်ထားသည်။ စည်းဝေးပွဲအပြည့်အစုံတွင်-
တစ်ပိုင်း L ပုံသဏ္ဍာန် ပင်မ-ကိုယ်ထည် (အလျားလိုက် တပ်ဆင်ခြင်း အခြေစိုက်စခန်း + ဒေါင်လိုက် တည်နေရာရှာဖွေခြင်း riser)
ဒေါင်လိုက် riser တွင်တပ်ဆင်ထားသော Zero-point positioning bushing assemblies များ
အတွင်းပိုင်း pneumatic လော့ခ်ချသောလမ်းကြောင်းများ
Base mounting counter-ink hole များ
datum မျက်နှာပြင်များကိုရှာဖွေရန် အကာအကွယ်အဖုံးပြားများ
လုပ်ငန်းစဉ်
1. JWGRIP L-Type pallet ၏ အလျားလိုက်အခြေခံကို CNC စက်-တူးလ် စားပွဲတင်ပေါ်တွင် လုံခြုံစွာ ချိတ်ဆွဲပါ။
2. ဒေါင်လိုက်တည်နေရာရှာဖွေခြင်း မျက်နှာပေါ်ရှိ zero-point ဆွဲခလုတ်များဖြင့် ကြိုတင်တပ်ဆင်ထားသော ချိတ်ဆွဲခံအစွပ်များ။
3. 0.5-0.7 MPa ဖိသိပ်ထားသောလေကို ကျွေးပါ; လော့ခ်ချခြင်းပြီးမြောက်ရန် တပ်ဆင်ထားသော လော့ခ်လမ်းကြောင်းများသည် သုညမှတ်ပေါက်များကို တွန်းအားပေးသည်။
4. CNC စနစ်သို့ တည်နေရာ-အတည်ပြုအချက်ပြမှု အထွက်များ။ spindle သည် workpiece side ကိုတိုက်ရိုက်မျက်နှာမူပြီး side milling၊ lateral drilling နှင့် side cavity machining cycles ကိုလုပ်ဆောင်သည်။
5. စက်လုပ်ငန်းပြီးသည်နှင့် လော့ခ်ဖွင့်ရန် လေဖိအားကို လွှတ်လိုက်ပါ။ နောက်အသုတ်တွင် တင်ရန်အတွက် ဒေါင်လိုက်ချိတ်ထားသော ချိတ်များကို ဖယ်ရှားနိုင်သည်။
အင်ဂျင်နီယာဒီဇိုင်း
အပြိုင် L-shaped fixture အများအပြားသည် split bolt-spliced တည်ဆောက်မှုကို ခံယူသည်။ ထပ်ခါတလဲလဲ ဘေးတိုက်ဖြတ်တောက်မှုသက်ရောက်မှုသည် ပူးတွဲအင်တာဖေ့စ်များတွင် သေးငယ်သောကွာဟချက်ကို ဖန်တီးပေးပြီး တည်နေရာ-တိကျမှုကို ပျံ့လွင့်စေသည်။
JWGRIP သည် အဆက်မပြတ် ဖြတ်တောက်မှုအပေါ် ပြင်းထန်စွာ ခံနိုင်ရည်ရှိသော အဆစ်မျက်နှာပြင်များကို ဖယ်ရှားရန် တစ်ခုတည်းသော အတုလုပ်ခြင်းကို လက်ခံပါသည်။
အတုလုပ်ပြီးနောက်၊ အလွိုင်း-သံမဏိ ကွက်လပ်များသည် အတုလုပ်ခြင်းနှင့် CNC စက်များမှ ကျန်ရှိသော ဖိစီးမှုကို ဖယ်ရှားရန်အတွက် နှစ်ထပ်သော ဖိစီးမှု-သက်သာရာရစေမည့် အိုမင်းမှု သံသရာကို ဖြတ်သန်းကြသည်။ ဘေးဖက်က ကုပ်နေသော အခြေအနေအောက်တွင်၊ ပစ္စည်းများသည် အလျားလိုက် ဖြတ်တောက်ခြင်း တွန်းအားကို ဆက်လက်တည်တံ့စေသည် ။ ထုတ်လွှတ်မထားသော အတွင်းစိတ်ဖိစီးမှုသည် တစ်စတစ်စ ပုံသဏ္ဍာန်ကို ဖြစ်ပေါ်စေပြီး ရေရှည်စက်ဝန်းဝန်များထက် တိကျသောတည်နေရာကို ကျဆင်းစေသည်။
Positioning bushings များကို မြင့်မားမာကျောသော သံမဏိဖြင့် ထုတ်လုပ်ထားသည်။ ဒေါင်လိုက် riser စခန်းများတွင် တည်ငြိမ်သော ထပ်ခါတလဲလဲ နေရာချထားမှု တိကျမှုကို အာမခံရန်အတွက် အတွင်းပိုင်းပေါက်များသည် မီးငြှိမ်းသတ်ခြင်း နှင့် စူပါအချောထည်များကို ရရှိသည်။
ထုတ်လုပ်မှု အားသာချက်များ
1. 90° zero-point datum conversion သည် compact machines များပေါ်တွင် side-machining အနှောင့်အယှက်များကို ဖြေရှင်းပေးသည်
စားပွဲသေးစက်များတွင်၊ ဒေါင်လိုက်ချိတ်ထားသော အလုပ်ခွင်များသည် ဗိုင်းလိပ်တံကို ထောင့်ကျယ်အောင် လှည့်ခြင်းမရှိဘဲ ဒေါင်လိုက်ချိတ်ထားသည်။ ကိရိယာတန်ဆာပလာ တိုက်မိမှုအန္တရာယ်များကို လျှော့ချလိုက်ပြီး ကျစ်လစ်သိပ်သည်းသော စာအိတ်ကိရိယာများအတွက် စက်ပိုင်းဆိုင်ရာ စွမ်းရည်အပြည့်ဖြင့် လော့ခ်ဖွင့်ပေးပါသည်။
2. အဆစ်မပါသော monolithic အတုပြုလုပ်ခြင်းသည် ဘေးတိုက်ဖြတ်တောက်မှုဒဏ်ကို ခံနိုင်ရည်ရှိသည်။
bolt-selembled ညာထောင့် fixture များနှင့် ကွဲပြားသည်၊ တစ်ကွက်တည်း အတုလုပ်ထားသော တည်ဆောက်မှုသည် အဆစ်လျော့ရဲခြင်း အန္တရာယ်များကို ဖယ်ရှားပေးပါသည်။ ၎င်းသည် စဉ်ဆက်မပြတ် ဘေးထွက်ကြိတ်ခွဲသည့် အင်အားစုများအောက်တွင် တည်ငြိမ်မှုကို ထိန်းသိမ်းထားပြီး micro fixture လှုပ်ရှားမှုကြောင့် ဖြစ်ပေါ်လာသော စကားပြောအမှတ်အသားများနှင့် မျက်နှာပြင်ချို့ယွင်းချက်များကို လျှော့ချပေးသည်။
3. ဘေးထွက်အင်္ဂါရပ်ဆိုင်ရာ စနစ်ထည့်သွင်းမှုများအတွက် သုညအမှတ် အမြန်ပြောင်းလဲမှု အကျိုးခံစားခွင့်များကို ထိန်းသိမ်းပါ။
Vertical-riser zero-point bushings များသည် စက်မှုလုပ်ငန်းစံနှုန်း D20 သုညမှတ်ဆွဲတုံးများနှင့် ကိုက်ညီပါသည်။ ဒေါင်လိုက်တွဲဆွဲရန်အတွက် လက်ရှိခြေစွပ်များသည် စံဆွဲခလုတ်များဖြင့်သာ ပြန်လည်ပြုပြင်ရန်လိုအပ်ပါသည်။ fixture လဲလှယ်စဉ်အတွင်း လက်ဖြင့်ညွှန်ပြခြင်း နှင့် ချိန်ညှိခြင်း မရှိဘဲ၊ ဘေးထွက် အင်္ဂါရပ် ပြုပြင်ခြင်းအတွက် တပ်ဆင်ချိန်ကို သိသိသာသာ တိုစေပါသည်။
4. ကျစ်လစ်သောစက်များအတွက် အဖိုးတန် Z-axis ခရီးကို ထိန်းသိမ်းပါ။
သမားရိုးကျ အလျားလိုက် ကုပ်ခြင်းသည် Z-axis လေဖြတ်ခြင်းကို သက်သာစေသည်။ ဒေါင်လိုက်-တွဲလောင်း အဆင်အပြင်သည် Y-direction ဆီသို့ workpieces များကို ပြောင်းလဲစေပြီး၊ ကန့်သတ်ထားသော Z-axis သွားလာမှုကို သက်သာစေပြီး ယခင်လေဖြတ်နိုင်သော ကန့်သတ်အစိတ်အပိုင်းအချို့ကို ထုတ်လုပ်နိုင်စေပါသည်။
5. ကိုယ်တိုင်အလုပ်ရုံဆွေးနွေးပွဲများနှင့် အလိုအလျောက်ပြန်လည်ပြင်ဆင်မှုများ နှစ်ခုစလုံးကို အံကိုက်လုပ်ပါ။
အော်ပရေတာများသည် ဒေါင်လိုက် တပ်ဆင်မှုများကို ကိုယ်တိုင် အစားထိုးနိုင်သည်။ တစ်ချိန်တည်းတွင်ပင် ဒေါင်လိုက် သုညအမှတ် ဒက်တမ်သည် အလိုအလျောက် တင်ခြင်း-ဖွင့်ခြင်းအတွက် ဒေါင်လိုက်ဦးတည်ထားသော ခံစစ်အခြေစိုက်စခန်းများကို ကိုင်တွယ်ရန် စက်ရုပ်ဂရစ်ပါများနှင့် တွဲနိုင်သည်။ စက်အဟောင်းများကို အဆင့်မြှင့်တင်မှုများသည် စက်ပစ္စည်းအပြည့်အစုံ အစားထိုးခြင်းမရှိဘဲ ပြီးမြောက်နိုင်ပါသည်။
6. Chip-slope ဒီဇိုင်းသည် ဒေါင်လိုက်တွဲလောင်းတပ်ဆင်မှုအတွက် ပြုပြင်ထိန်းသိမ်းမှုအကြိမ်ရေကို လျှော့ချပေးသည်။
မျဉ်းစောင်းချပ်ပြား-လျှောစောက်မျက်နှာပြင်များသည် riser datum ကို ဝန်းရံထားသည်။ ဖြတ်တောက်ထားသော ချစ်ပ်ပြားများသည် အောက်ဘက်သို့ လျှောကျကာ ဒေါင်လိုက် ဘေးချိတ်ဆွဲထားသည့် အခြေအနေအောက်တွင် သန့်ရှင်းရေးလုပ်ရသော အလုပ်ဝန်ကို လျှော့ချပြီး နေရာချထားခြင်း-ချုံဖုတ်ကွက်လပ်အတွင်း ပိတ်မိခဲပါသည်။

လျှောက်လွှာကိစ္စများ
JWGRIP L-Type Zero Point Positioning Chuck Pallet ကို ဘေး-အပေါက်၊ ဘေး-ပေါက်နှင့် ဘေး-အပေါက် အင်္ဂါရပ် ပြုပြင်ခြင်းအတွက် ကျစ်လစ်သော ဒေါင်လိုက် စက်ယန္တရား စင်တာများနှင့် အသေးစား 5-ဝင်ရိုး စက်များတွင် ကျယ်ကျယ်ပြန့်ပြန့် ဖြန့်ကျက်ထားသည်။
Case 1- မှိုပြုလုပ်ခြင်း အလုပ်ရုံဆွေးနွေးပွဲ
ဤဖောက်သည်သည် သေးငယ်သော မှိုထည့်သွင်းမှုများ၏ ဘေးဘက်အပေါက်ကို ပြုပြင်ရန်အတွက် ကျစ်လစ်သိပ်သည်းသော ဒေါင်လိုက် CNC စက်များစွာကို လုပ်ဆောင်ပါသည်။
မွမ်းမံပြင်ဆင်ခြင်းမပြုမီ- ထောင့်ခွဲပုံစံတုံးများ နှင့် ပိတောက်များကို ဘေးဘက်ညှပ်ရန်အတွက် အသုံးပြုခဲ့သည်။ fixture swap တစ်ခုစီသည် အချိန်တိုင်း 3-5 မိနစ်အချိန်ယူ၍ လက်ဖြင့်ညွှန်ပြခြင်းနှင့် ချိန်ညှိရန် လိုအပ်သည်။ Bolt-joint angle blocks များသည် ဖြတ်တောက်မှုအောက်တွင် ပြေလျော့သွားတတ်ပြီး workpiece side မျက်နှာပြင်များပေါ်တွင် မကြာခဏ စကားစမြည်ပြောဆိုခြင်း အမှတ်အသားများကို ထုတ်ပေးပါသည်။
JWGRIP L-Type အကွက်များကို ထုတ်ပေးပြီးနောက်- အမှတ် သုည-အမြန်-ပြောင်းလဲမှုသည် လူကိုယ်တိုင် ချိန်ညှိခြင်းအလုပ်ကို ဖယ်ရှားသည်။ Fixture-swap time သည် 7-10 မိနစ်သို့ ကျဆင်းသွားသည်။ အပိုင်းတစ်ပိုင်း L-ပုံသဏ္ဍာန်သည် ဘေးတိုက်ဖြတ်တောက်ခြင်းအား တွန်းလှန်အားကောင်းစေသည်။ Chatter-mark ချို့ယွင်းချက်များကို သိသိသာသာ ဖိနှိပ်ထားပြီး မှိုထည့်သွင်းခြင်းအတွက် ဘေးထွက်မျက်နှာပြင် ကြမ်းတမ်းမှုသည် သိသိသာသာ မြင့်တက်လာပါသည်။
Case 2- Precision-Component Processing Factory
ဝဘ်ဆိုက်သည် ကန့်သတ်အတွင်းပိုင်းအလုပ်လုပ်သည့်ပမာဏဖြင့် အသေးစား 5 ဝင်ရိုးစက်များကို လည်ပတ်သည်။ workpieces အများစုသည် side-feature machining လိုအပ်သည်။ JWGRIP L-Type pallet ၏ဒေါင်လိုက်တွဲလောင်းဖြေရှင်းချက်ဖြင့်၊ ကြီးမားသောဗိုင်းလိပ်တံစောင်းခြင်း မလိုအပ်တော့ပါ။ Spindle-collision ဖြစ်နိုင်ခြေ ကျဆင်းသွားသည်။ သိမ်းဆည်းထားသော Z-axis stroke သည် လေဖြတ်ခြင်းကန့်သတ်ချက်များကြောင့် ယခင်က မပြီးဆုံးနိုင်သော အစိတ်အပိုင်းများကို လုပ်ဆောင်နိုင်စေပါသည်။
ထုတ်လုပ်မှုလုပ်ငန်းအသွားအလာကို အပြီးသတ်ပါ။
1. အလွိုင်း-သံမဏိအလွတ်၏ ကွက်လပ်ပုံသဏ္ဍာန် L-ပုံသဏ္ဍာန်တစ်ခု
2. ကြမ်းတမ်းသော စက်ကိရိယာ
3. ပထမဦးစွာ စိတ်ဖိစီးမှုကို သက်သာရာရစေပါသည်။
4. Semi-finishing
5. ဒုတိယစိတ်ဖိစီးမှု-အိုမင်းရင့်ရော်မှုကို သက်သာစေသည်။
6. Datum မျက်နှာများအတွက် အထူးတိကျစွာ ကြိတ်ချေမှု
7. Bushing press-fitting
8. နယူးမက်တစ်-ဆားကစ်တံဆိပ် တပ်ဆင်မှု
9. လေ-တင်းကျပ်မှု-ဖိအား-ကိုင်ဆောင်မှုစမ်းသပ်မှု
10. ပစ္စည်းအများအပြား တိကျမှုစစ်ဆေးခြင်း။
11. သံချေးတက်ခြင်း ကာကွယ်ရေး ကုသမှု
12. ထုတ်ကုန်အဆင့် ရှော့ခ်ဒဏ်ခံ ထုပ်ပိုးမှု
စစ်ဆေးရေးစာရင်း
ဒေါင်လိုက်-မှတ်တိုင် ထပ်ခါထပ်ခါ-နေရာချထားခြင်း-တိကျမှု စမ်းသပ်မှု
90 ဒီဂရီ ညာထောင့် ဂျီဩမေတြီ တိကျမှု စမ်းသပ်မှု
5 မိနစ်လေ၀င်လေထွက်တင်းကျပ်မှုစမ်းသပ်မှု၊ အမြင့်ဆုံးခွင့်ပြုနိုင်သောဖိအားကျဆင်းမှု ≤0.02 MPa
Cyclic locking-unlocking functional verification
ယူနစ်တိုင်းသည် ဖောက်သည်တပ်ဆင်မှု-စက်ပစ္စည်းများကို သိမ်းဆည်းခြင်းအတွက် စက်ရုံမှထုတ်ပေးသော တိကျမှု-စစ်ဆေးခြင်းဒေတာစာရွက်ကို ပေးပို့သည်။
ထုတ်ကုန်အကဲဖြတ်ခြင်းနှင့် ရွေးချယ်ခြင်း။
စက်-တူးလ် အလုပ်စားပွဲပေါ်ရှိ တပ်ဆင်နိုင်သည့်နေရာကို စစ်ဆေးပါ။ စက်အစောင့်နှင့် ဗိုင်းလိပ်တံရွေ့လျားမှုအပိုင်းတို့နှင့် မတိုက်မိစေရန် L-type အခြေခံခြေရာ၏ အလျားနှင့် အနံကို တွက်ချက်ပါ။
workpiece နှင့် fixture base စုစုပေါင်းအလေးချိန်ကို အကဲဖြတ်ပါ။ ဒေါင်လိုက်တွဲလောင်းသည် cantilever loading condition ကို ဖန်တီးပေးသည်။ ထုတ်ပြန်ထားသော အမြင့်ဆုံးခွင့်ပြုထားသော cantilever load အဆင့်သတ်မှတ်ချက်ထက် ဘယ်တော့မှ မကျော်လွန်ပါ။
ဆိုက်သုညမှတ်တိုင်ဆွဲကြိုးများ၏ သတ်မှတ်ချက်များကို အတည်ပြုပါ။ Standard ဗားရှင်းသည် D20 ဆွဲကြိုးများနှင့် ကိုက်ညီသည်။ စိတ်ကြိုက် bushing assemblies များကို တောင်းဆိုချက်အရ အခြားရွေးချယ်စရာ ဆွဲစတိုးအရွယ်အစားများအတွက် တီထွင်နိုင်ပါသည်။
စက်ရုပ်-အလိုအလျောက်စနစ် ပေါင်းစပ်မှုအတွက်- ဒေါင်လိုက်-ဆန်သော ခံစစ်အခြေစိုက်စခန်းများဆီသို့ ဂရစ်ပပါရောက်ရှိမှုကို အကဲဖြတ်ပါ။ JWGRIP နည်းပညာအဖွဲ့သည် ဖြစ်နိုင်ခြေအကဲဖြတ်ခြင်းကို ပံ့ပိုးပေးနိုင်ပါသည်။
စစ်ဆင်ရေးသတိထားပါ။
JWGRIP အသုံးပြုသူလက်စွဲပါ torque-value လိုအပ်ချက်များနှင့်အညီ L-type အလျားလိုက်အခြေခံအတွက် တပ်ဆင်ထားသော bolts များကို တင်းကြပ်စွာ ကြပ်ပါ။ ဤ pallet သည် cantilever lateral cutting force ပါရှိသည်။ မလုံလောက်သော bolt torque သည် ယူနစ်တစ်ခုလုံး၏ မိုက်ခရိုတုန်ခါမှုကို ဖြစ်စေပြီး စက်ပိုင်းဆိုင်ရာ တိကျမှုကို ပျက်စီးစေသည်။
Compressed-air inlet ရှေ့-စွန်းတွင် ဆီ-ရေစစ်ကို တပ်ဆင်ပါ။ ချုံပုတ်များအတွင်းသို့ အစိုဓာတ်နှင့် အညစ်အကြေးများသည် သံချေးတက်ခြင်းနှင့် ပွန်းပဲ့ခြင်းတို့ကို ဖြစ်ပေါ်စေပြီး တိကျမှု ပျံ့လွင့်သွားစေသည်။
စုစည်းမှု 80 မှ 100 နာရီကြာတိုင်း အလုပ်ချိန် 80-100 တိုင်းပြီးနောက် ဒေါင်လိုက်-အဆီအနှစ် သုည-ပွိုင့်ချုံများပေါ်တွင် ခြောက်သွေ့သောချောဆီ aerosol ကိုဖြန်းပါ။ အင်ဂျင်ဆီအရည်ကို တင်းတင်းကျပ်ကျပ် တားမြစ်ထားပါတယ်။ အရည်ဆီသည် အောက်သို့လျှောကျနေသော သတ္တုပြားများကို ဖမ်းကာ bushing-jamming ချို့ယွင်းမှုကို ဖြစ်စေသည်။
အပြောင်းအလဲတစ်ခုစီတွင်၊ စုပြုံနေသော လျှောချစ်ပ်များကို ရှင်းရန် အပေါ်မှ အောက်သို့ လေမှုတ်သွင်းသည့် လမ်းကြောင်းမှ လေမှုတ်ထုတ်သည့် ဒေါင်လိုက်တည်နေရာနှင့် ချုံများကို လေမှုတ်ထုတ်ပါ။
ဒေါင်လိုက်နေရာချထားသော ရောင်စုံမျက်နှာကို ပြင်းထန်စွာ ရိုက်ခတ်ခြင်းမှ ရှောင်ကြဉ်ပါ။ 90 ဒီဂရီ ညာဖက်ထောင့် တိကျမှုနှင့် တည်နေရာရှာဖွေခြင်း စွမ်းဆောင်ရည်ကို 90 ဒီဂရီ တိုက်မိခြင်းကြောင့် ဖြစ်ပေါ်လာသော အဆီပိုပုံသဏ္ဍာန်သည် အပြီးအပိုင်နီးပါး ပျက်စီးသွားမည်ဖြစ်သည်။
အဆင့်သတ်မှတ်ထားသော cantilever ဝန်ထက်ကျော်လွန်၍ ဝန်ပိုလုပ်ခြင်းကို တင်းတင်းကျပ်ကျပ် တားမြစ်သည်။ Overload သည် အမြဲတမ်း အလွှာပုံသဏ္ဍာန်ကို ဖြစ်ပေါ်စေသည်။
ထုပ်ပိုးမှုနှင့် ပို့ဆောင်မှု
ထုပ်ပိုးမှု- အထူအမြှုပ်အတွင်းခံကြားခံပါရှိသော အိတ်စပို့-တန်း ရှော့ခ်-ခံနိုင်သော သစ်သားအိတ်။ တာဝေးပင်လယ်ကူးရထားလမ်းတွင် တိုက်မိပျက်စီးခြင်းမှကာကွယ်ရန် ဒေါင်လိုက်တည်နေရာရှာဖွေခြင်း datum မျက်နှာအတွက် အထူးအကာအကွယ်ကုသမှုကို အသုံးပြုထားသည်။
စံဦးဆောင်အချိန်: 14-20 အလုပ်လုပ်ရက်။ အမြန်တင်ပို့မှုအတွက် ပုံမှန် SKU အရေအတွက် အနည်းငယ်ကို စတော့တွင် သိမ်းဆည်းထားသည်။
အရောင်းအပြီးပံ့ပိုးမှု
အာမခံ- 12 လ အပြည့် ယူနစ်အာမခံသည် လူကြောင့်ဖြစ်ရသည့် အလွဲသုံးစားမှု သို့မဟုတ် ယာဉ်တိုက်မှု ပျက်စီးခြင်းမှအပ ထုတ်လုပ်မှုဆိုင်ရာ ချို့ယွင်းချက်များကို အကျုံးဝင်ပါသည်။ အရည်အချင်းပြည့်မီသော အရေးဆိုမှုများသည် အခမဲ့ ပြုပြင်ခြင်း သို့မဟုတ် အပိုပစ္စည်း အစားထိုးခြင်း ခံစားခွင့်ရှိသည်။
နည်းပညာဆိုင်ရာအရင်းအမြစ်များ- အွန်လိုင်းလုပ်ငန်းဆောင်ရွက်မှုစာရွက်စာတမ်းများကို ပံ့ပိုးပေးပါသည်။ အခပေးအဝေးမှ နည်းပညာပံ့ပိုးမှု အစုလိုက် အမှာစာ ပရောဂျက်များအတွက် ရနိုင်ပါသည်။
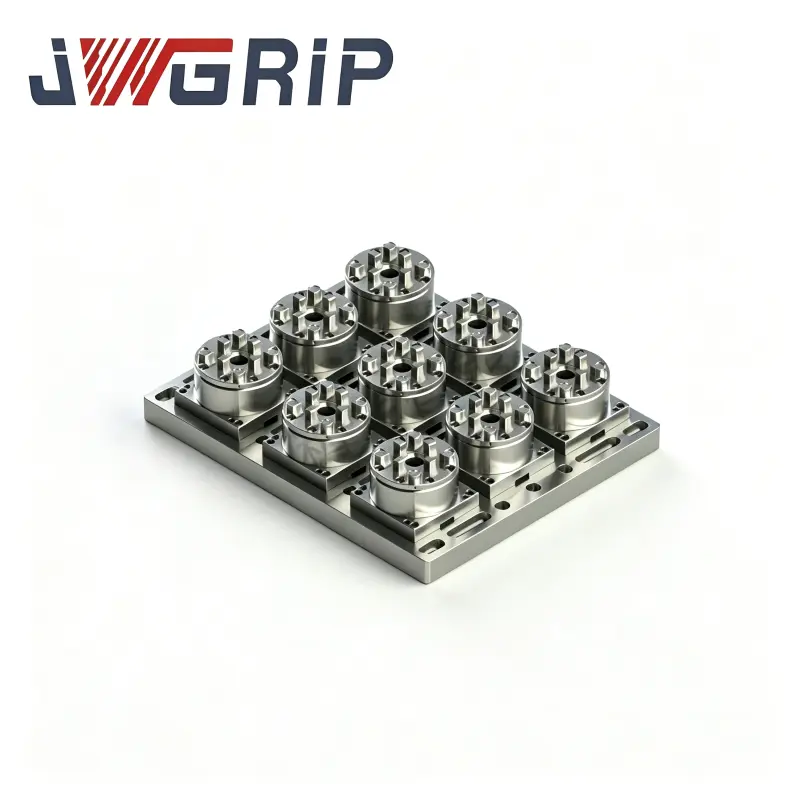
စိတ်ကြိုက်ပြုပြင်မွမ်းမံခြင်းဝန်ဆောင်မှု- riser အမြင့်ချိန်ညှိမှု၊ ဆွဲ-စတိုး-သတ်မှတ်ချက်ပြောင်းလဲမှု၊ ဒေါင်လိုက် riser ပေါ်ရှိ multi-station အပြင်အဆင်ဒီဇိုင်းကို ပံ့ပိုးထားသည်။
နမူနာအကဲဖြတ်ခြင်း- အကဲဖြတ်ခြင်းနမူနာကို စီစဉ်နိုင်သည်။ ဝယ်သူသည်နမူနာသယ်ယူပို့ဆောင်ရေးကုန်ကျစရိတ်ကိုခံရမည်။
အမြဲမေးလေ့ရှိသောမေးခွန်းများ
Q1- JWGRIP L-Type Zero Point Positioning Chuck Pallet ကို အပြားလိုက်ချထားပြီး သာမန်အလျားလိုက် သုညမှတ်ပလပ်စတစ်အဖြစ် အသုံးပြုနိုင်ပါသလား။
A: ၎င်းသည် ဒေါင်လိုက် ဘေးဘက် တွဲလောင်းကုပ်အတွက် ရည်ရွယ်ချက်ဖြင့် တည်ဆောက်ထားသည်။ Flat-lay အသုံးပြုခြင်းကို မထောက်ခံပါ။ အမှန်တကယ် force-bearing mode သည် substrate design specification မှ သွေဖည်ပြီး အဆင့်သတ်မှတ်ထားသော load capacity ကို အလွယ်တကူကျော်လွန်သွားမည်ဖြစ်သည်။
Q2- cantilever side-hanging clamping တွင် စက်တုန်ခါမှု ဖြစ်ပေါ်နိုင်ပါသလား။
A- အဆင့်သတ်မှတ်ခွင့်ပြုထားသော ဝန်အကွာအဝေးအတွင်း၊ တစ်ပိုင်းပုံသဏ္ဍာန်အလွှာသည် လုံလောက်သော တောင့်တင်းမှုကို ပေးသည်။ ပေါင်းစပ် workpiece-and-fixture weight သည် cantilever-load အဆင့်ထက် ကျော်လွန်ပါက သိသာထင်ရှားသော စကားသံများ ဖြစ်ပေါ်လိမ့်မည်။ ထုတ်ကုန်ရွေးချယ်သည့်အဆင့်တွင် စုစုပေါင်းအလေးချိန် တွက်ချက်ရန် လိုအပ်ပါသည်။
Q3- ကျွန်ုပ်၏ရှိပြီးသား သုညမှတ်တိုင်များကို ဤ L-type pallet ၏ ဒေါင်လိုက်ထွန်ယက်မှုတွင် အသုံးပြုနိုင်မည်လား။
A- Standard D20 သုည-ပွိုင့်ဆွဲတုံးများ တပ်ဆင်ထားသော Fixture base များကို fixture remanufacturing မလုပ်ဘဲ တိုက်ရိုက်ချိတ်ဆွဲနိုင်ပါသည်။
Q4- JWGRIP L-Type pallet သည် 5-axis CNC စက်များနှင့် တွဲဖက်အသုံးပြုနိုင်ပါသလား။
A: ၎င်းသည် သေးငယ်သော 5 ဝင်ရိုးစက်များနှင့် အလုပ်လုပ်ပါသည်။ ရွေးချယ်မှုအဆင့်တွင် တပ်ဆင်မှု-pallet- spindle-tilt လှုပ်ရှားမှုကို အကျုံးဝင်သည့် စွက်ဖက်မှုအကဲဖြတ်မှု အပြီးသတ်ရပါမည်။
ဝယ်ယူရေး ဆုံးဖြတ်ချက် ဝိပဿနာ
ကျစ်ကျစ်လျစ်လျစ်သော စာအိတ် CNC စက်များကို အသုံးပြုသူ အများအပြားသည် ဆန်းကျယ်သော ဘေးထွက်အင်္ဂါရပ်- စက်ပိုင်းဆိုင်ရာ စိန်ခေါ်မှုများကို ရင်ဆိုင်နေကြရသည်။ ကုန်ကျစရိတ်နည်းသော သမားရိုးကျ ထောင့်တုံးများသည် သုညအမှတ် အမြန်ပြောင်းလဲနိုင်သော စွမ်းရည်မရှိ၍ တပ်ဆင်ချိန်ကို ကြာရှည်စေပါသည်။ သာမန် အလျားလိုက် သုညမှတ် ကွက်လပ်များသည် 90 ဒီဂရီ ဒေါင်လိုက် ဒက်တမ် ပြောင်းလဲခြင်းကို မရရှိနိုင်ပါ။
JWGRIP L-Type Zero Point Positioning Chuck Pallet သည် ခိုင်မာအားကောင်းသော တစ်ပိုင်းတစ်စ L ပုံသဏ္ဌာန် အတုလုပ်ခြင်း နှင့် သုညအမှတ် အမြန်ပြောင်းလဲခြင်းစနစ်တို့ကို ပေါင်းစပ်ထားသည်။ ၎င်းသည် မှိုပြုလုပ်ခြင်းနှင့် ပုံမှန်မဟုတ်သော တိကျမှုအပိုင်း ဘေးထွက်လုပ်ဆောင်ခြင်းဆိုင်ရာ အပလီကေးရှင်းများအတွက် မြင်သာထင်သာသော လက်တွေ့ကျသောတန်ဖိုးကို ပေးဆောင်သည့် နေရာ-ကန့်သတ်စက်ကိရိယာများပေါ်တွင် ဘေးထွက်အင်္ဂါရပ်ဆိုင်ရာ စက်ပစ္စည်းများအတွက် ဘေးထွက်အင်္ဂါရပ်များကို ပြုပြင်ခြင်းအတွက် အဓိက fixture ပိတ်ဆို့မှုများကို ဖြေရှင်းပေးပါသည်။
စုံစမ်းမေးမြန်းရန်ပေးပို့ပါ။
ဆက်သွယ်ရန်အချက်အလက်
-
လိပ်စာ
အမှတ် 44၊ Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Tel
-
အီးမေးလ်
JWGRIP သို့ စုံစမ်းမေးမြန်းမှု ပေးပို့ရန် ကြိုဆိုပါသည်။ ကျွန်ုပ်တို့၏ ပရော်ဖက်ရှင်နယ်နည်းပညာနှင့် အရောင်းအဖွဲ့သည် အခမဲ့ စားပွဲတင်ရွေးချယ်မှု၊ စိတ်ကြိုက်ဖြေရှင်းချက်ဒီဇိုင်းနှင့် တိကျသော quotation ကို ပေးဆောင်မည်ဖြစ်သည်။
သတင်းအကြံပြုချက်များ