- အိမ်
- ကြှနျုပျတို့အကွောငျး
- ထုတ်ကုန်များ
- အသုံးချမှု
- သတင်း
- ဒေါင်းလုဒ်လုပ်ပါ။
- စုံစမ်းမေးမြန်းရန်ပေးပို့ပါ။
- ကြှနျုပျတို့ကိုဆကျသှယျရနျ
Burmese
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
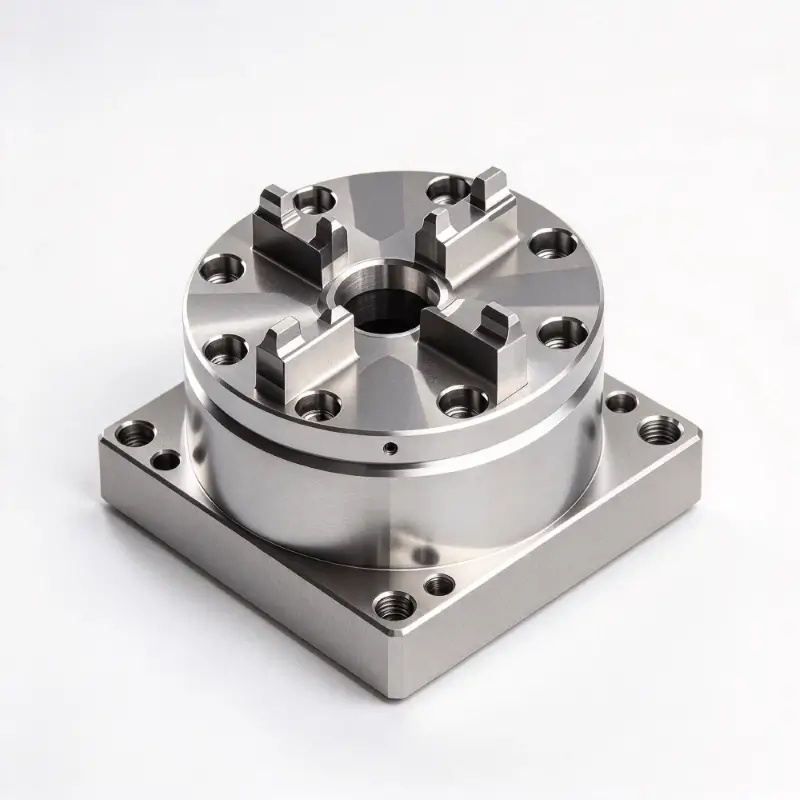

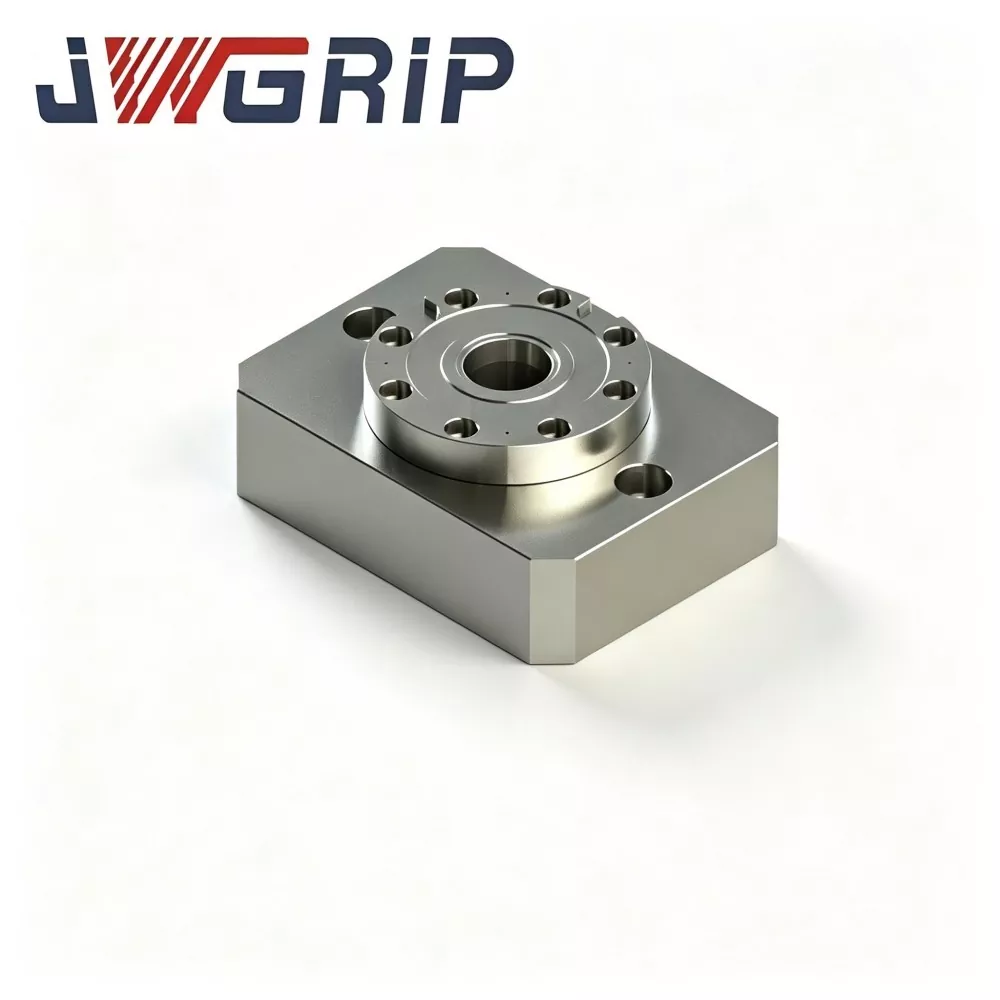
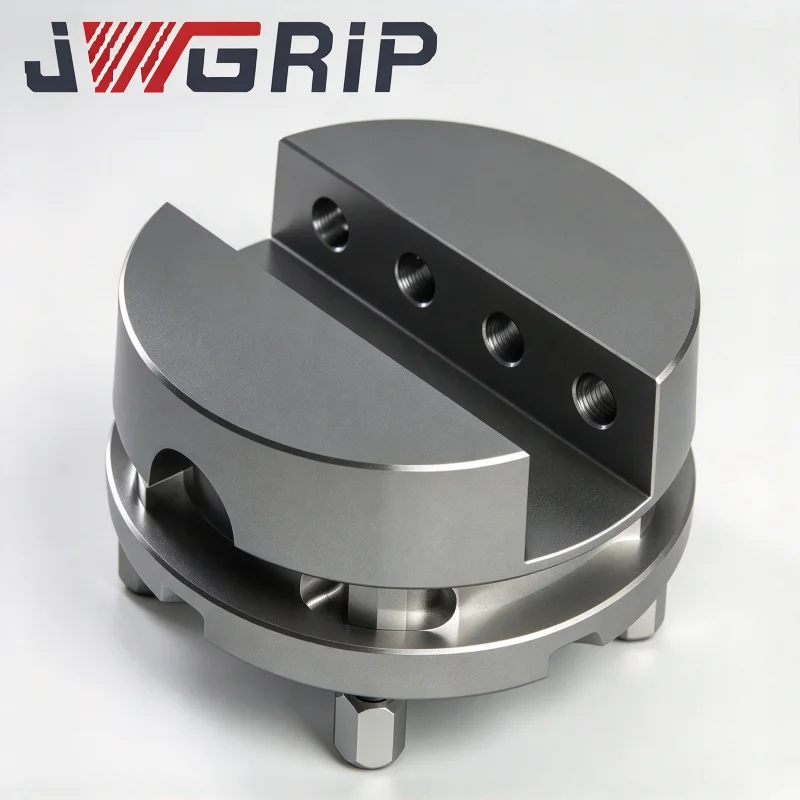
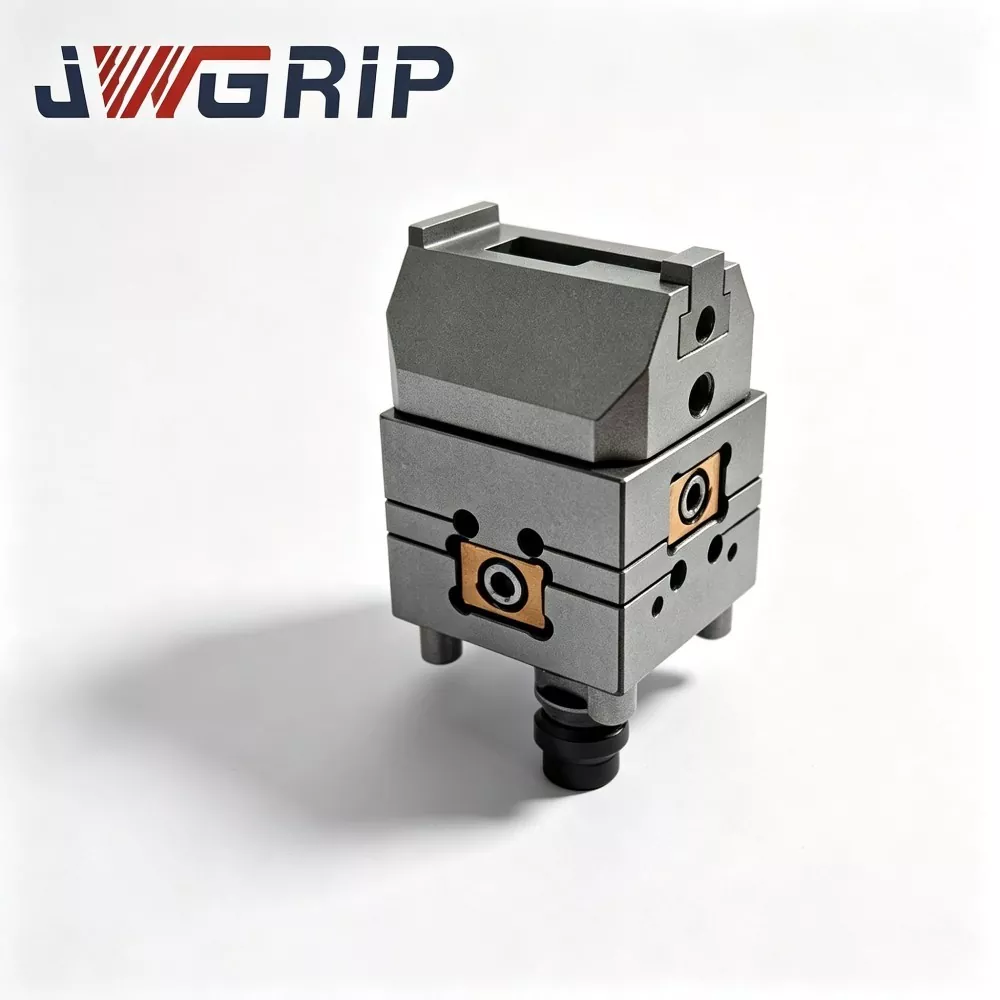
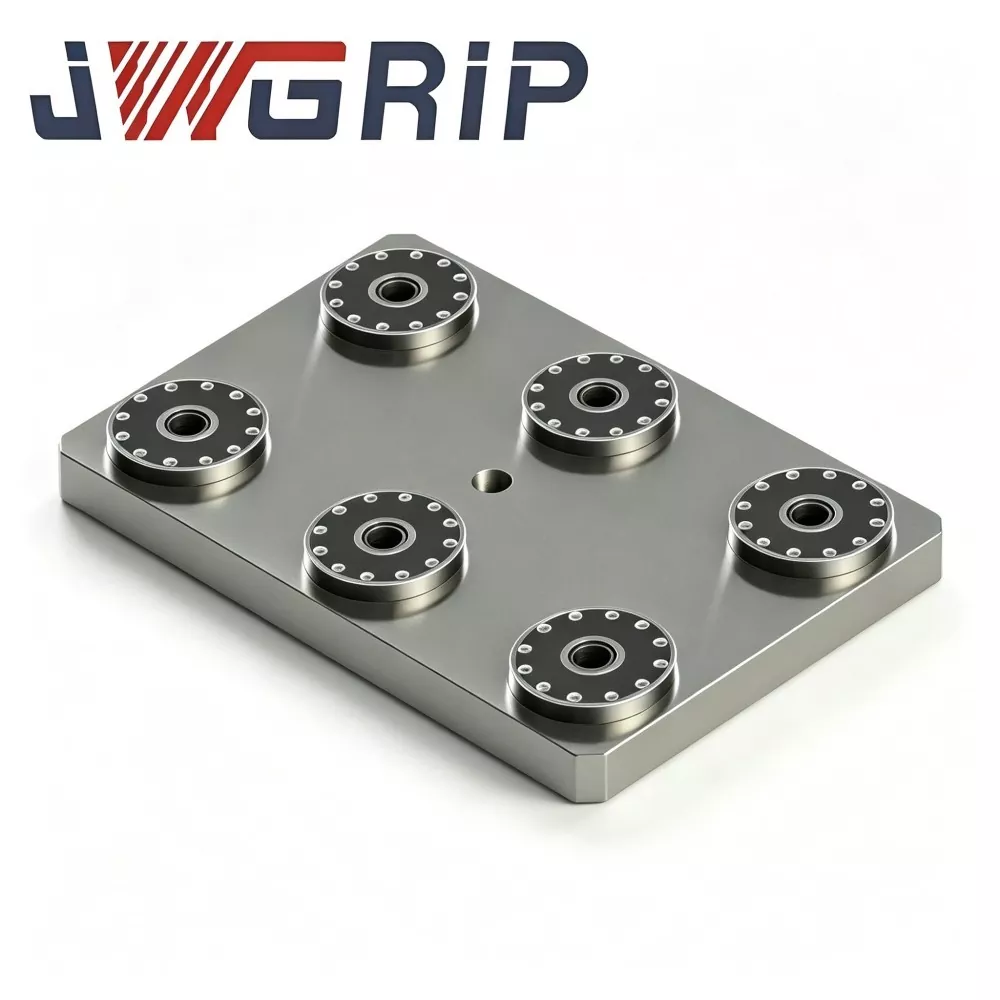
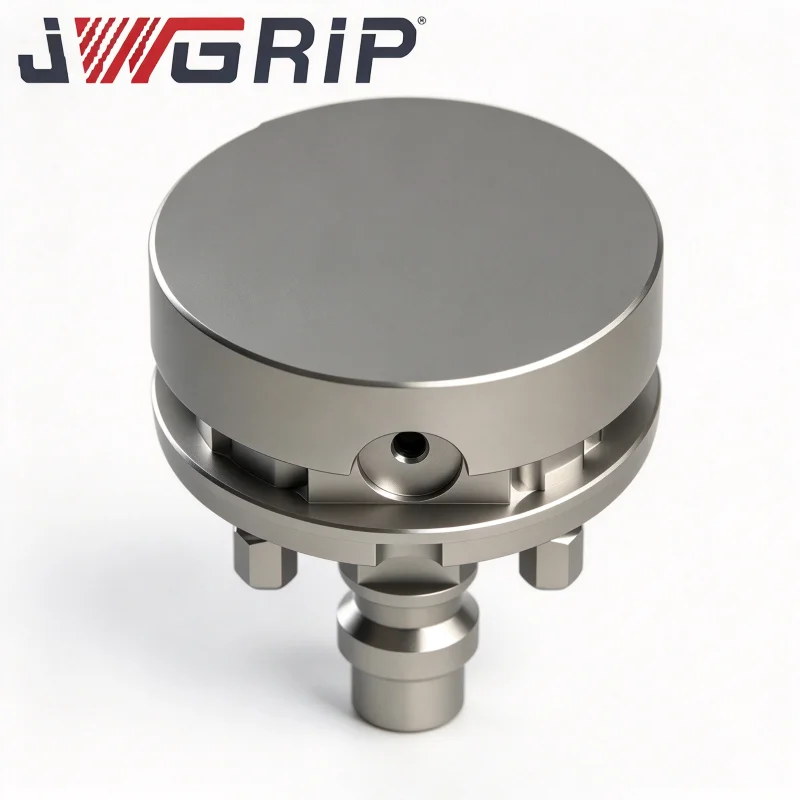
Single Center Zero Point Positioning Chuck
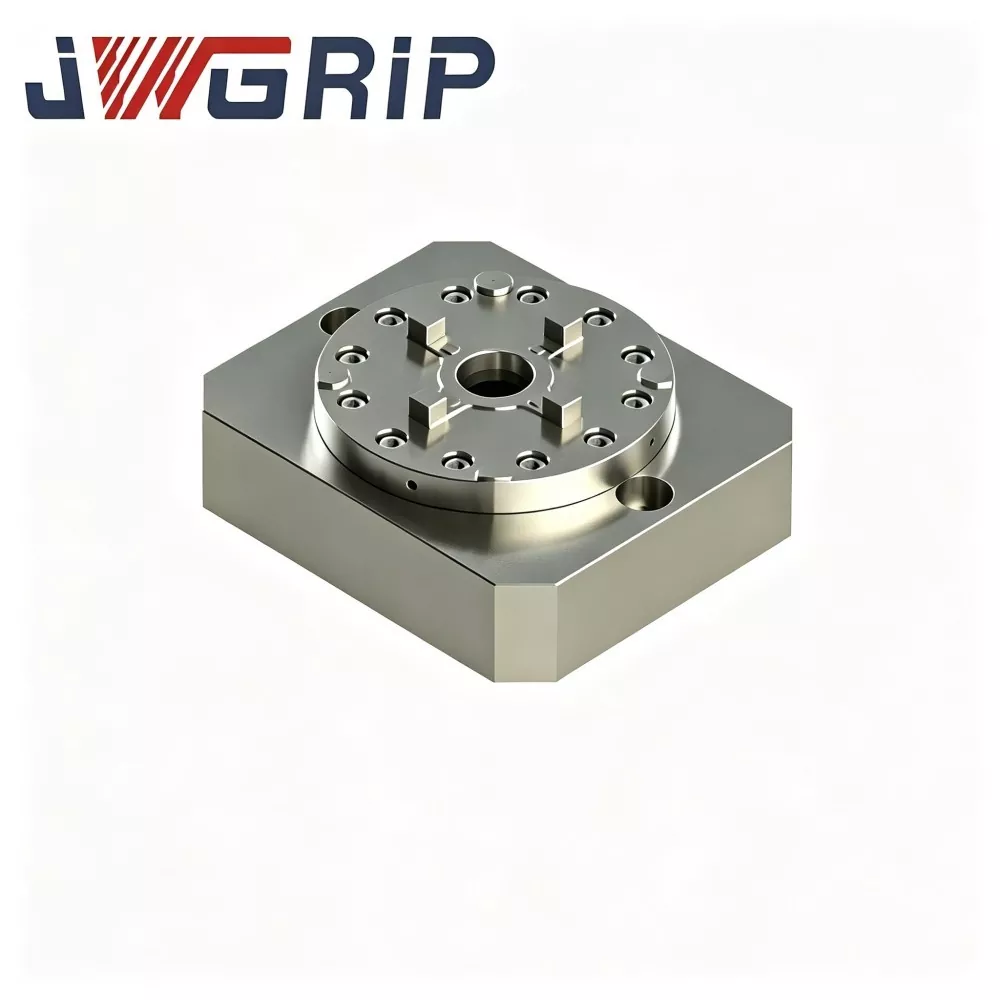
JWGRIP သည် တရုတ်နိုင်ငံရှိ ပရော်ဖက်ရှင်နယ် Single Center Zero Point Positioning Chuck ၏ ထုတ်လုပ်သူနှင့် ပေးသွင်းသူဖြစ်သည်။ စံ Zero Point Clamping Chuck စီးရီး၏ core modular ယူနစ်အနေဖြင့်၊ ဤထုတ်ကုန်သည် လိုက်လျောညီထွေရှိသော CNC အမြန်ပြောင်းလဲမှုစနစ်များအတွက် အထူးထုတ်လုပ်ထားသည့် သီးသန့်တစ်ခုတည်းသော အမှတ်သုညမှတ်သော့ခတ်ခြင်းနှင့် နေရာချထားခြင်းဆိုင်ရာ ကိရိယာတစ်ခုဖြစ်သည်။ ၎င်းသည် စိတ်ကြိုက်ပြင်ဆင်ထားသော အဆင်အပြင်များအတွက် အခြေခံစုဝေးမှုယူနစ်အဖြစ် လုပ်ဆောင်ပေးကာ လွတ်လပ်သော မော်ဂျူလာဖွဲ့စည်းပုံဒီဇိုင်းကို လက်ခံပြီး သမားရိုးကျ integral multi-station zero-point pallets များ၏ အပြင်အဆင်ကန့်သတ်ချက်များကို ထိရောက်စွာဖြေရှင်းပေးပါသည်။
Single Center Zero Point Positioning Chuck တွင် မြင့်မားသော နေရာချထားမှု တိကျမှု၊ ခိုင်ခံ့သော ဖွဲ့စည်းတည်ဆောက်ပုံဆိုင်ရာ လိုက်ဖက်ညီမှုနှင့် လိုက်လျောညီထွေရှိသော အပြင်အဆင် အရွယ်အစား ပါဝင်သည်။ ပုံသေအရွယ်အစား ပေါင်းစည်းထားသည့် multi-station pallet များနှင့် ကွဲပြားသည်၊ ဤ single-point modular chuck သည် အမှန်တကယ် workpiece specifications နှင့် fixture base sizes အရ ယူနစ်များစွာကို အခမဲ့ပေါင်းစပ်နိုင်စေပါသည်။ အသုံးပြုသူများသည် တစ်ခုတည်းသော သို့မဟုတ် အများအပြား chuck များကို စိတ်ကြိုက်ပြင်ဆင်နိုင်သော အလယ်အကွာအဝေးများဖြင့် မထင်မရှား အခင်းအကျင်းများကို စီစဉ်နိုင်သည်၊ တစ်ပိုင်းနမူနာလုပ်ဆောင်ခြင်းလုပ်ငန်း၊ အသေးစားအသုတ် ကြိုကြားကြိုကြားထုတ်လုပ်ခြင်းနှင့် မှိုပြုပြင်ထိန်းသိမ်းခြင်း စက်ယန္တရားဆိုင်ရာ အခြေအနေများကို အပြည့်အဝလိုက်လျောညီထွေဖြစ်စေနိုင်သည်။
၎င်းသည် အလုပ်ရုံတည်ဆောက်မှု ထိရောက်မှုကို မြှင့်တင်ရန် လူကိုယ်တိုင် လျင်မြန်သော တပ်ဆင်မှု အစားထိုးမှုကို ပံ့ပိုးပေးပြီး အလိုအလျောက် ခင်းကျင်းမှု စနစ်များအတွက် အခြေခံ မော်ဂျူလာ အစိတ်အပိုင်းအဖြစ်လည်း အသုံးပြုနိုင်သည်။ ဒေါင်လိုက် စက်ယန္တရားစင်တာများ၊ အလျားလိုက် စက်ယန္တရားစင်တာများနှင့် 5-ဝင်ရိုး CNC စက်ကိရိယာများတွင် အသုံးပြုနိုင်ပြီး၊ ၎င်းသည် ခေတ်မီမြင့်မားသော ရောသမမွှေနှင့် ထုထည်နည်းသောထုတ်လုပ်မှုအတွက် အလွန်ပြောင်းလွယ်ပြင်လွယ်၊ စိတ်ကြိုက်ပြင်ဆင်နိုင်ကာ ကုန်ကျစရိတ်သက်သာသော သုညအမှတ် အမြန်ပြောင်းလဲမှုဖြေရှင်းချက်များကို ပေးဆောင်ပါသည်။
အဓိကအစိတ်အပိုင်းများ
JWGRIP တစ်ခုတည်း-ဗဟို သုညအမှတ်နေရာချထားခြင်း chuck တစ်ခုစီသည် ကိုယ်တိုင်ပါရှိသော တည်နေရာ-သော့ခတ်သည့် ယန္တရားတစ်ခုဖြစ်ပြီး ပြင်ပအခြေစိုက် ပန်းကန်ပြားပေါ်တွင် မမူတည်ပါ။ ယူနစ်တစ်ခုစီတွင်-
Chuck ပင်မ-ကိုယ်ထည်
Zero-point positioning bushing တပ်ဆင်ခြင်း။
Built-in pneumatic လော့ခ်ချသည့် ပစ္စတင်
လေဝင်ပေါက်များ
လော့ခ်ချခြင်း-အခြေအနေအချက်ပြ-အထွက်အင်တာဖေ့စ်
အနားကွပ်အပေါက်များ တပ်ဆင်ခြင်း။
ဖြန့်ကျက်ချဉ်းကပ်မှုများ
မုဒ် 1- Stand-Alone Single-Point လုပ်ဆောင်ချက်
1. ဗဟိုချက်တစ်ခုတည်းကို စက်ကိရိယာ အလုပ်စားပွဲပေါ်တွင် တင်ပါ။
2. နေရာကွက်လပ်ကို သုညအမှတ်ဆွဲစတန်းဖြင့် တပ်ဆင်ပြီး လော့ခ်ချခြင်းကို စတင်ပါ။
3. တစ်ပိုင်းတစ်စ လုပ်ငန်းခွင်၊ မှိုထည့်သွင်းနမူနာနှင့် မှိုပြုပြင်ခြင်းအလုပ်များအတွက် သင့်လျော်သည်။
မုဒ် 2- Multi-Chuck Array ပေါင်းစပ်မှု
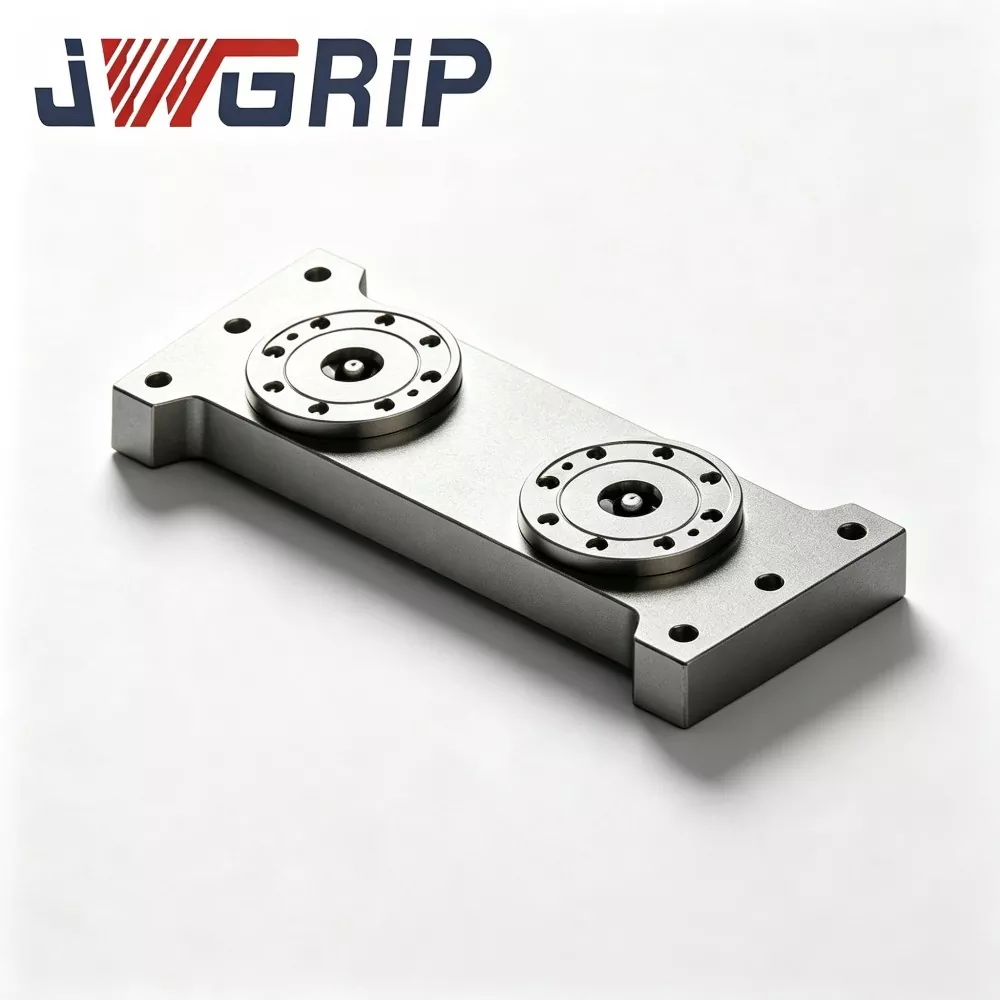
1. ဗဟိုချက်နှစ်ခု၊ လေးခု သို့မဟုတ် ထို့ထက်ပိုသော chuck များကို စက် T-slot အလုပ်စားပွဲများပေါ်တွင် ကပ်ထားပါ။ fixture-base footprint အရ စိတ်ကြိုက်ဗဟိုအကွာအဝေးကို သတ်မှတ်ပါ။
2. အချက်ပေါင်းများစွာ တည်နေရာရှာဖွေခြင်းနှင့် ကုပ်တွယ်ခြင်းတို့ကို သိရှိနိုင်စေရန် မီးခလုတ်ခုံများပေါ်ရှိ zero-point pull-studs များ၏ ပမာဏနှင့် ကိုက်ညီပါသည်။
ပုံမှန်မဟုတ်သော၊ စံမဟုတ်သော တပ်ဆင်ထားသော အခြေစိုက်စခန်းများနှင့် ကိုက်ညီသည့် စက်ရုံတွင် ကြိုတင်သတ်မှတ်မည့်အစား ဝယ်ယူသူများမှ စက်ရုံတွင် ကြိုတင်သတ်မှတ်ခြင်းအစား ဖောက်သည်များကြား-ညှပ်အကွာအဝေးကို ဖောက်သည်များက ဆိုက်ပေါ်တွင် စီစဉ်သတ်မှတ်ထားသည်။
အလုပ်အသွားအလာကို ပြီးအောင်လုပ်ပါ။
1. စက်-တူးလ် အလုပ်စားပွဲပေါ်ရှိ chuck flange bolts များကို လုံခြုံအောင်ထားပါ။
2. အမှတ် သုညဆွဲခလုတ်များ တပ်ဆင်ထားသော နေရာအား မျက်နှာကျက်တွင် နေရာချပါ။
3. 0.5-0.7 MPa ဖိသိပ်ထားသောလေကို ထောက်ပံ့ပေးသည်။ အတွင်းပိုင်း ပစ္စတင်သည် ဆွဲငင်လော့ခ်ချခြင်းကို လုပ်ဆောင်ရန် bushing ယန္တရားကို မောင်းနှင်ပေးသည်။
4. သော့ခတ်ပြီးသည်နှင့်၊ NPN တည်နေရာ-အတည်ပြုအချက်ပြမှု အထွက်များနှင့် CNC စက်သည် ဖြတ်တောက်သည့် စက်ဝန်းများကို စတင်သည်။
5. စက်ပစ္စည်းပြီးစီးသောအခါ၊ လေဖိအားကို ထုတ်လွှတ်ပါ။ bushings unlock နှင့် fixture base ကို ဖယ်ရှားနိုင်ပါသည်။
ထုတ်လုပ်မှုနည်းပညာ
· Chuck substrate သည် မီးငြှိမ်းသတ်ထားသော အလွိုင်းသံမဏိကို လက်ခံသည်။ ကွက်လပ်များသည် CNC လုပ်ဆောင်နေစဉ်အတွင်း ထုတ်ပေးသော ကျန်ရှိသောဖိစီးမှုကို ဖယ်ရှားရန်အတွက် ကြမ်းတမ်းသော စက်ယန္တရား၊ တစ်ပိုင်းပြီးမြောက်ခြင်း နှင့် နှစ်ထပ်သော ဖိစီးမှုကို သက်သာစေသည့် ဇရာစက်ဝန်းများကို ဖြတ်သန်းသည်။ array-layout အခြေအနေများအောက်တွင်၊ chuck တစ်ခုစီသည် ဖြတ်တောက်ခြင်း-သက်ရောက်မှုအား လှည့်ပတ်နေပါသည်။ မထုတ်ရသေးသော ဖိစီးမှုသည် မမြင်နိုင်သော မိုက်ခရိုပုံသဏ္ဍာန်ကို ဖြစ်ပေါ်စေပြီး ကြာမြင့်ချိန်အတွင်း ထပ်တလဲလဲ ရှာဖွေခြင်း တိကျမှုကို ကျဆင်းစေသည်။
· ချုံပုတ်များကို နေရာချထားခြင်းသည် မြင့်မားသော မာကျောမှုရှိသော သံမဏိကို အသုံးပြုသည်။ အတွင်းပိုင်း bores များသည် quenching နှင့် honing super-finishing တစ်ခုစီတိုင်းအတွက် ယုံကြည်စိတ်ချရသော ထပ်တလဲလဲရှာဖွေခြင်းစွမ်းဆောင်ရည်ကိုအာမခံပါသည်။
ခင်းကျင်းအသုံးပြုမှုအတွက် အရေးပါသောမှတ်ချက်- တစ်ဦးချင်း-chuck အရည်အချင်းပြည့်မီသော တိကျမှုသည် အလုံးစုံ ခင်းကျင်းမှုစနစ် တိကျမှုနှင့် တူညီမည်မဟုတ်ပါ။ အလုပ်စားပွဲပေါ်တွင် chuck အများအပြားကို တပ်ဆင်ပြီးနောက်၊ အော်ပရေတာများသည် chucks များကြား အပြန်အလှန်အနေအထားများကို ချိန်ညှိရန် လက်စွဲဒိုင်ခွက်ညွှန်ပြခြင်းနှင့် ချိန်ညှိခြင်းကို လုပ်ဆောင်ရပါမည်။ ၎င်းသည် monolithic စက်ရုံမှ ချိန်ညှိထားသော ကွက်လပ်များနှင့် အခြေခံ ခြားနားချက်ဖြစ်သည်။

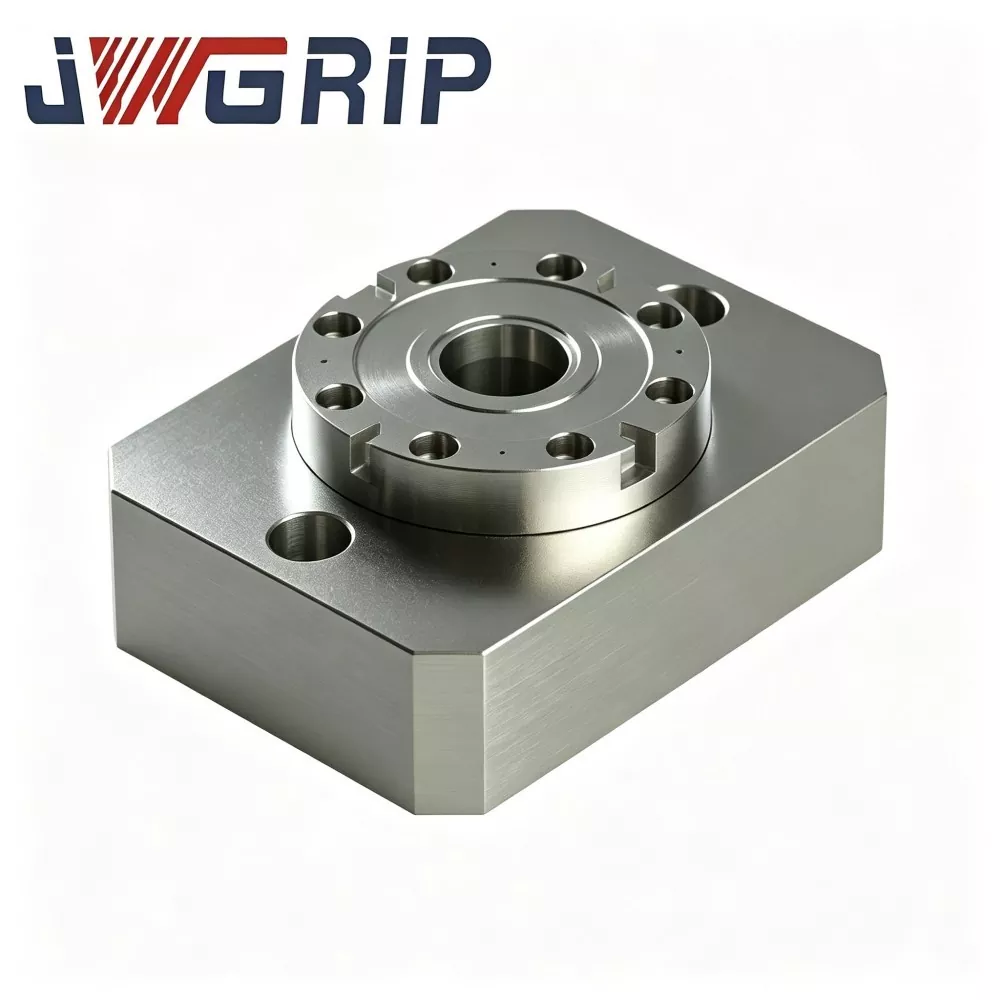

လက်မှုပညာ အားသာချက်များ
1. ပုံသေ-ဘူတာရုံ-အကွာအဝေး ကန့်သတ်ချက်များမပါဘဲ အခမဲ့ အပြင်အဆင် ပေါင်းစပ် ဘူတာရုံပေါင်းများစွာ ကြိုတင်ပြုလုပ်ထားသော ကွက်လပ်များနှင့် နှိုင်းယှဉ်ပါက၊ အဆိုပါ လွတ်လပ်သော မော်ဂျူလာ chuck များသည် အသုံးပြုသူများအား chuck အလယ်ဗဟိုအကွာအဝေးကို လွတ်လပ်စွာ သတ်မှတ်နိုင်စေပါသည်။ ၎င်းသည် ပုံမှန်မဟုတ်သော ပုံမှန်မဟုတ်သော မီးခုံခြေရင်းများနှင့် လိုက်လျောညီထွေဖြစ်အောင် ပြုလုပ်ပြီး အချောထည်များပေါ်တွင် မပြောင်းလဲနိုင်သော ကြိုတင်သတ်မှတ်ထားသော အပေါက်များ၏ နာကျင်မှုအမှတ်ကို ဖြေရှင်းပေးသည်။
2. နမူနာ၊ ထုထည်နည်းပါးပြီး ကြိုကြားကြိုကြား မှိုပြုပြင်ခြင်းအမှာစာများအတွက် စရိတ်စကသက်သာပြီး Zero-point အမြန်ပြောင်းလဲခြင်း လုပ်ဆောင်ချက်ကို အရွယ်အစားပြည့် စက်ကိရိယာအစုံအလင်များတွင် တစ်ကြိမ်တည်း ကြီးမားသောရင်းနှီးမြုပ်နှံမှုမရှိဘဲ တစ်ကြိမ် သို့မဟုတ် နှစ်ခုသာ အကောင်အထည်ဖော်နိုင်သည်။ မှိုမွမ်းမံပြင်ဆင်ခြင်းနှင့် ရှေ့ပြေးပုံစံနမူနာအတွက် နိမ့်သောအလုပ်ရုံ-အသုံးချမှုနှုန်းဖြင့်၊ ကြိုတင်ငွေရင်းအသုံးစရိတ်ကို လျှော့ချသည်။
3. တပ်ဆင်နေရာအကန့်အသတ်ရှိသော ကျစ်လျစ်သောကျစ်လစ်သောအလုပ်စားပွဲများ အချို့ကျစ်လစ်သိပ်သည်းသော 5 ဝင်ရိုးနှင့် အသေးစားစက်ကိရိယာစင်တာများသည် အရွယ်အစားကြီးမားသော ပေါင်းစည်းထားသော သုညအမှတ်အသားများကို လိုက်လျောညီထွေမဖြစ်နိုင်ပါ။ အကန့်အသတ်ရှိသော T-slot စားပွဲနေရာကို အပြည့်အဝအသုံးပြုရန်အတွက် ကျစ်ကျစ်လျစ်လျစ်သောပုံစံ-အချက်တစ်ချက်-ဗဟိုချက်ချင်းများကို ဖြန့်ကျက်နိုင်သည်။
4. အဆင်ပြေသော အဆင့်လိုက် စွမ်းဆောင်ရည် တိုးချဲ့မှု ပရောဂျက် အစောပိုင်း အဆင့်တွင် အစမ်းသုံးနမူနာအတွက် chucks အနည်းငယ်ကို အသုံးပြုပါ။ နောက်ပိုင်းတွင် မှာယူမှုပမာဏ တိုးလာသောအခါ၊ များစွာသော chuck array များကို တည်ဆောက်ရန်အတွက် ထပ်တူထပ်တူ ထပ်တူ chuck များကို ဝယ်ယူပါ။ ယခင်ရင်းနှီးမြုပ်နှံမှုအညစ်အကြေးလုံးဝမရှိဘဲ လက်ရှိအသုံးပြုနေသော ယူနစ်များကို အပြည့်အဝအသုံးပြုနိုင်ပါသည်။
5. ကိုယ်တိုင်လုပ်ဆောင်မှုနှင့် အလိုအလျောက်ပြန်လည်ပြင်ဆင်မှုများကို ပံ့ပိုးပေးသည့် အော်ပရေတာများသည် တပ်ဆင်ပစ္စည်းများကို ကိုယ်တိုင်လဲလှယ်နိုင်သည်။ ထိုအတောအတွင်း pneumatic port များနှင့် signal interface များသည် PLC ထိန်းချုပ်မှုစနစ်များသို့ ချိတ်ဆက်သည်။ array စီစဉ်မှုပြီးနောက်၊ တပ်ဆင်မှုစနစ်တစ်ခုလုံးသည် အလိုအလျောက်တင်ခြင်း-ဖွင့်ခြင်းအတွက် စက်မှုစက်ရုပ်များနှင့် အလုပ်လုပ်နိုင်သည်။
6. ကျွန်ုပ်တို့၏ fixture series တစ်လျှောက်ရှိ standard D20 zero-point pull-stud နှင့် တွဲဖက်အသုံးပြုနိုင်ပြီး D20 ဆွဲစတင်များကို ပြန်လည်တပ်ဆင်ပြီးနောက် သုံးစွဲသူများ၏ ကြိုတင်ပြင်ဆင်မှု-ပိုင်ဆိုင်မှုရင်းနှီးမြှုပ်နှံမှုကို ကာကွယ်ပေးပါသည်။
လျှောက်လွှာပုံပြင်များ
JWGRIP Single Center Zero Point Positioning Chuck ကို မှိုပြုလုပ်သည့်ဆိုင်များနှင့် ထုထည်နည်းသော တိကျသောအစိတ်အပိုင်းစက်ရုံများတွင် ကျယ်ကျယ်ပြန့်ပြန့် အသုံးပြုထားသည်။ အကွက်နှစ်ခုသည် ၎င်း၏ အားသာချက်များအပြင် မော်ဂျူလာအမျိုးအစားဖြေရှင်းချက်များ၏ မွေးရာပါ ကန့်သတ်ချက်များကို ဖော်ပြသည်။
Case 1- အလတ်စားမှိုထုတ်လုပ်သည့်စက်ရုံ
ဤဖောက်သည်သည် အဓိကအားဖြင့် မှိုပြုပြင်ခြင်း နှင့် ထုတ်ကုန်အသစ်-နမူနာယူခြင်း အမှာစာများကို အစုလိုက်အပြုံလိုက် ထပ်တလဲလဲထုတ်လုပ်မည့်အစား လက်ခံရရှိသည် ။
· ကနဦးရင်းနှီးမြုပ်နှံမှု- JWGRIP တစ်ခုတည်း-ဗဟို သုညအမှတ် chucks 4 စုံ။ အများစုမှာ မှိုထည့်သွင်းခြင်းနမူနာနှင့် ပြုပြင်ခြင်းလုပ်ငန်းအတွက် 1-2 chuck သာ အလုပ်လုပ်ပါသည်။ ပိုကြီးသော fixture base များလိုအပ်သောအခါ၊ chuck လေးခုကို array layout တွင် စုစည်းထားသည်။
· ရလဒ်- ပြီးပြည့်စုံသော ဗဟိုလေးခုပါသော ကွက်လပ်တစ်ခုကို ဝယ်ယူခြင်းနှင့် နှိုင်းယှဉ်ပါက ကြိုတင်ဝယ်ယူမှုကုန်ကျစရိတ် လျော့ကျသွားပြီး အသေးစားအသုတ်မှာယူမှုများအတွက် စက်ပစ္စည်းအသုံးပြုမှုနှုန်း တိုးတက်လာပါသည်။
· ကန့်သတ်ချက်- အခင်းအကျင်းမုဒ်အောက်တွင် တပ်ဆင်မှု-အခြေခံသတ်မှတ်ချက်များ ပြောင်းလဲသည့်အခါတိုင်း၊ ဆွေမျိုး chuck ရာထူးများအတွက် ပြန်လည်ချိန်ညှိရန် လိုအပ်ပြီး အပိုထည့်သွင်းမှုလုပ်အား-နာရီများကို သုံးစွဲသည်။
Case 2- Precision-Component Subcontractor
စက်ရုံတွင် ဇယားကွက်နေရာလွတ်များသည် ပုံမှန်ဘူတာရုံ သုညမှတ်ပလပ်များနှင့် မကိုက်ညီနိုင်သော ကျစ်ကျစ်လစ်လစ် 5-ဝင်ရိုး စက်ပစ္စည်းအများအပြားကို ပိုင်ဆိုင်ပါသည်။
· ဝင်ရိုး 5-ဝင်ရိုးစက်တစ်ခုစီတွင် JWGRIP တစ်ခုတည်း-ဗဟိုချက်နှစ်ခုကို တပ်ဆင်ထားသည်။ စိတ်ကြိုက်ချိန်ညှိထားသော chuck အကွာအဝေးသည် ၎င်းတို့၏ကိုယ်ပိုင် ခံစစ်အခြေစိုက်စခန်းများနှင့် ကိုက်ညီပါသည်။
· အသေးစား 5-ဝင်ရိုး စက်ပစ္စည်းများတွင် အလျင်အမြန်ပြောင်းလဲခြင်းကို သုညအမှတ်ဖြင့် သိရှိနိုင်ပြီး၊ သေးငယ်သောအလုပ်စားပွဲများပေါ်တွင် ကြိုတင်ပြုလုပ်ထားသော ပေါင်းစပ်ပါလီစာများကို တပ်ဆင်၍မရသည့် ပိတ်ဆို့မှုများကို ချိုးဖျက်ထားသည်။
ထုတ်လုပ်မှုလုပ်ငန်းအသွားအလာကို အပြီးသတ်ပါ။
1. အလွိုင်း-သံမဏိအလွတ်ကို အတုလုပ်ခြင်းနှင့် အပူပေးခြင်း
2. ကြမ်းတမ်းသော စက်ကိရိယာ
3. ပထမဦးစွာ စိတ်ဖိစီးမှုကို သက်သာရာရစေပါသည်။
4. Semi-finishing
5. ဒုတိယစိတ်ဖိစီးမှု-အိုမင်းရင့်ရော်မှုကို သက်သာစေသည်။
6. Datum မျက်နှာများအတွက် အထူးတိကျစွာ ကြိတ်ချေမှု
7. Bushing press-fitting
8. နယူးမက်တစ်-ဆားကစ်နှင့် အချက်ပြ-အစိတ်အပိုင်း တပ်ဆင်မှု
9. လေ-တင်းကျပ်မှု-ဖိအား-ကိုင်ဆောင်မှုစမ်းသပ်မှု
10. လွတ်လပ်သော ယူနစ်တစ်ခုတည်း တိကျမှု စစ်ဆေးခြင်း။
11. သံချေးတက်ခြင်း ကာကွယ်ရေး ကုသမှု
12. ပို့ကုန်အဆင့် ထုပ်ပိုးမှု
စစ်ဆေးရေးစာရင်း
· Chuck တစ်ခုစီအတွက် လွတ်လပ်သော ထပ်ခါတလဲလဲ နေရာချထားခြင်း- တိကျမှု စစ်ဆေးမှု
· ၅ မိနစ်ကြာ လေဝင်လေထွက် တင်းကျပ်မှု စမ်းသပ်မှု။ အမြင့်ဆုံးခွင့်ပြုသောဖိအားကျဆင်းမှု ≤0.02 MPa
· စက်ဘီးလော့ခ်ချခြင်း-သော့ဖွင့်ခြင်းလုပ်ငန်းဆောင်တာ စမ်းသပ်မှု
· Signal-output-logic functional verification
အကဲဖြတ်ခြင်းဆိုင်ရာ အကြံပြုချက်များ
1. သင်၏ထုတ်လုပ်မှုပုံစံကို အကဲဖြတ်ခြင်းအား ဦးစားပေးအကဲဖြတ်ရန် JWGRIP ပြုပြင်ခြင်းအလုပ်များအတွက် နမူနာ-ပြုပြင်ခြင်းအလုပ်များအတွက် JWGRIP တစ်ခုတည်းဗဟိုချက်မများကို ရွေးချယ်ပါ၊ ပုံမှန်မဟုတ်သော ပုံမှန်မဟုတ်သော စားပွဲခုံများ သို့မဟုတ် စားပွဲနေရာအကန့်အသတ်ရှိသော စက်များကို ရွေးချယ်ပါ။ ရေရှည်ပုံသေ 2-4-ဘူတာရုံ အစုလိုက်အပြုံလိုက် ထုထည်ထုတ်လုပ်ခြင်းအတွက်၊ ဆိုဒ်တွင်း ချိန်ညှိခြင်းလုပ်ငန်းကို လျှော့ချရန် monolithic ပေါင်းစပ်ထားသော pallets များကို ပိုမိုအကြံပြုပါသည်။
2. multi-chuck array အပြင်အဆင်ကို စီစဉ်ထားပါက၊ flange-mounting clearance ကိုအာမခံရန် စက်-တူးလ် T-slot အပြင်အဆင်ကို စစ်ဆေးပါ။ စက်ပေါ်တွင် ညွှန်ပြခြင်းနှင့် ချိန်ညှိခြင်းအတွက် လုံလောက်သော လုပ်အား-နာရီများကို သီးသန့်ထားပါ။
3. အလုပ်ရုံဆွေးနွေးပွဲ၏ လေ-ရင်းမြစ်ဖိအား 0.5-0.7 MPa အတွင်း တည်ငြိမ်အောင် ထိန်းသိမ်းပါ။ အလိုအလျောက်စနစ်ကို ဦးတည်သော ပရောဂျက်များအတွက် PLC NPN အချက်ပြ IO အမှတ်များကို သိမ်းဆည်းပါ။
4. ဆိုက်ပေါ်တွင် သုညမှတ်ဆွဲ-စတက် သတ်မှတ်ချက်များကို အတည်ပြုပါ။ Standard ဗားရှင်းသည် D20 ဆွဲကြိုးများနှင့် ကိုက်ညီသည်။ အစားထိုးဆွဲစတန်းအရွယ်အစားများအတွက် စိတ်ကြိုက်အတွင်းပိုင်း-ချုံစည်းများ တပ်ဆင်မှုများကို ရရှိနိုင်မည်ဖြစ်သည်။
လည်ပတ်မှုဆိုင်ရာ အလေ့အကျင့်များ
· အလယ်ဗဟိုတစ်ခုတည်းမှ chuck များကို အနားကွပ်ဘောင်များဖြင့် အလုပ်စားပွဲများပေါ်တွင် ချိတ်ပါ။ torque-value သတ်မှတ်ချက်များအရ တင်းကြပ်စွာ ကြပ်ပါ။ မလုံလောက်သော torque သည် ဖြတ်တောက်စဉ်အတွင်း chuck-body မိုက်ခရိုလှုပ်ရှားမှုကို ဖြစ်စေပြီး တိကျသောတည်နေရာကို ပျက်စီးစေသည်။ over-torque သည် chuck substrate ကို ပုံပျက်စေသည်။
· အစိုဓာတ်နှင့် အညစ်အကြေးများကို ပိတ်ဆို့ရန်အတွက် လေဝင်ပေါက်ရှေ့စွန်းတွင် ဆီ-ရေစစ်ဇကာကို တပ်ဆင်ကာ တိကျမှုပျံ့လွင့်မှုကို ဖြစ်စေသော သံချေးတက်ခြင်းနှင့် ပွန်းပဲ့ခြင်းကို ကာကွယ်ပေးသည်။
· စုဆောင်းပြီး 80-100 နာရီကြာတိုင်း အလုပ်ချိန် 80-100 ပြီးတိုင်း အခြောက်ချောဆီ aerosol ဖြန်းပေးပါ။ အင်ဂျင်ဆီ အရည်ကို တင်းတင်းကျပ်ကျပ် တားမြစ်ထားသောကြောင့် ဆီသည် သတ္တုချစ်ပ်များကို ပိတ်ဆို့ပြီး bushing-jamming ချို့ယွင်းမှုကို အစပျိုးစေသောကြောင့် ဖြစ်သည်။
· ပြောင်းလဲမှုတိုင်းတွင် လေမှုတ်ထုတ်သည့်နေရာ-ဒက်တမ်မျက်နှာကို မှုတ်ထုတ်ပါ။
· Array-layout configuration အောက်တွင်- chuck layout ကို ပြင်ဆင်သည့်အခါတိုင်း၊ operator များသည် အပြန်အလှန် chuck position များကို ပြန်လည်ညွှန်ပြပြီး ပြန်လည်ချိန်ညှိရပါမည်။ သြဒိနိတ်ဘောင်ဟောင်းများကို တိုက်ရိုက်ပြန်သုံး၍မရပါ။
· မျက်နှာကို ပြင်းပြင်းထန်ထန် ရိုက်ခတ်လာသော ရိုက်ခတ်မှုကို ရှောင်ကြဉ်ပါ။ တိုက်မိခြင်းသည် ယူနစ်၏ တိကျမှုကို အပြီးအပိုင် ဖျက်ဆီးလိမ့်မည်။
ထုပ်ပိုးမှုနှင့် ပို့ဆောင်မှု
· ထုပ်ပိုးမှု- ထုပ်ပိုးမှုတစ်ခုချင်းစီသည် အမြှုပ်အတွင်းပိုင်းကာကွယ်မှုပါရှိသော သီးခြားထုတ်ကုန် shock-proof ပုံးကို လက်ခံပါသည်။ အစုလိုက် အချပ်မျိုးစုံ အော်ဒါများ သည် အစိုင်အခဲ-သစ်သား တင်ပို့မှုအဆင့် ကိစ္စရပ်များကို လက်ခံသည်။
· ပုံမှန်ပို့ဆောင်ချိန်- 13-19 အလုပ်လုပ်ရက်။ ရွေးချယ်ထားသော စံနှုန်း SKU များကို အမြန်ပို့ဆောင်ရန်အတွက် စတော့တွင် သိမ်းဆည်းထားသည်။
အရောင်းအပြီးပံ့ပိုးမှု
· အာမခံချက်- 12 လ အပြည့်ယူနစ်အာမခံသည် chuck ယူနစ်တစ်ခုစီအတွက် ထုတ်လုပ်မှုချို့ယွင်းချက်များကို အကျုံးဝင်ပါသည်။ ဝယ်ယူသူဖက်မှ ကော်မရှင်ပေးခြင်းလုပ်ငန်းကို ပိုင်ဆိုင်သည့် အာမခံချက်မှ ဖယ်ထုတ်ခံရပြီးနောက် ဝယ်ယူသူဘက်မှ ဆိုက်ရောက်တပ်ဆင်ခြင်းပြီးနောက် အခင်းအကျင်း အပြန်အလှန်အနေအထား တိကျမှု။
· နည်းပညာဆိုင်ရာစာရွက်စာတမ်းများ- အွန်လိုင်းလုပ်ငန်းဆောင်ရွက်မှုစာရွက်စာတမ်းများနှင့် ပုံဆွဲများကို ပံ့ပိုးပေးပါသည်။
· အခပေးဝန်ဆောင်မှု- အတွဲလိုက် အော်ဒါများအတွက် အဝေးမှ နည်းပညာပံ့ပိုးမှု ရနိုင်ပါသည်။
· စိတ်ကြိုက်ပြုပြင်မွမ်းမံမှု- Flange-dimension adjustment၊ pull-stud-spec အပြောင်းအလဲကို သိရှိနိုင်သည်။
· နမူနာအကဲဖြတ်ခြင်း- Single-chuck အကဲဖြတ်နမူနာကို စီစဉ်ပေးနိုင်ပါသည်။ ဝယ်သူသည် နမူနာကုန်စည်ပို့ဆောင်ခကို ပေးဆောင်ရမည်။
အမြဲမေးလေ့ရှိသောမေးခွန်းများ
Q1- စက်ရုံတွင် array အပြင်အဆင်တွင် chuck အများအပြား၏ အပြန်အလှန် ရပ်တည်ချက်များကို စက်ရုံတွင် ကြိုတင်ချိန်ညှိထားပါသလား။
A: မဟုတ်ဘူး၊ စက်ရုံဘက်ခြမ်းစစ်ဆေးခြင်းကသာ သီးခြား chuck တစ်ခုစီအတွက် တိကျမှုကို အာမခံပါတယ်။ စက်-တူးလ် စားပွဲတင်ပေါ်တွင် အခင်းအကျင်းတပ်ဆင်ပြီးနောက်၊ ချပ်ပြားများကြားတွင် ဗဟိုအကွာအဝေးနှင့် မျဉ်းပြိုင်များ ဖောက်သည်များက ညွှန်ပြခြင်းနှင့် ချိန်ညှိခြင်းတို့ကို စက်ပေါ်ရှိ လက်စွဲစာအုပ် လိုအပ်သည်။ ၎င်းသည် မော်ဂျူလာအမျိုးအစား ယူနစ်များ၏ မွေးရာပါအင်္ဂါရပ်တစ်ခုဖြစ်သည်။
Q2- မည်သည့်အခြေအနေများအောက်တွင် ဤဗဟိုချက်တစ်ခုတည်း သုညအမှတ်နေရာချထားခြင်း chuck ကို ရွေးချယ်ခြင်းကို ရှောင်ကြဉ်သင့်သနည်း။
A- အပြီးအပိုင်ပြင်ဆင်ထားသော ဘူတာရုံအပြင်အဆင်ဖြင့် ထုထည်အများအပြားထုတ်လုပ်ခြင်းအတွက်၊ ထပ်ခါတလဲလဲ ချိန်ညှိခြင်းလုပ်ငန်းကို ဖယ်ရှားရန် monolithic ပေါင်းစပ်ထားသော Pallets များကို ဦးစားပေးပါသည်။ သင့်အလုပ်ရုံဆွေးနွေးပွဲတွင် dial-indicating နှင့် alignment အလုပ်နှင့် ရင်းနှီးသော နည်းပညာရှင်များ မရှိလျှင် အကြီးစား array ဖြန့်ကျက်ခြင်းအတွက် အကြံပြုထားခြင်းမရှိပါ။
Q3- ဤ chuck များသည် ကျွန်ုပ်၏ ရှိပြီးသား zero-point pallets များနှင့် ရောနှောနိုင်ပါသလား။
A- D20 စံနှုန်းအတိုင်း ဆွဲယူစတဒ်သတ်မှတ်ချက်ကို လိုက်နာသရွေ့ Fixture Base များကို မျှဝေနိုင်ပါသည်။ ပေါင်းစပ်ဖွဲ့စည်းမှုအပြင်အဆင်များအတွက်ပင်၊ ဆွေမျိုးရာထူးများအတွက် စက်ပေါ်ရှိ ချိန်ညှိခြင်းမှာ မဖြစ်မနေလိုအပ်ပါသေးသည်။
Q4- JWGRIP Single Center Zero Point Positioning Chuck သည် ဝင်ရိုး 5 စက်များတွင် အလုပ်လုပ်နိုင်ပါသလား။
A: ဟုတ်ပါတယ်။ ၎င်း၏ကျစ်လျစ်သောခြေရာသည် ကျစ်လစ်သောအရွယ်အစား 5 ဝင်ရိုးကိရိယာများနှင့် ကိုက်ညီသည်။ ရွေးချယ်မှုအဆင့်အတွင်း အတွဲလိုက်၊ chuck နှင့် spindle-tilt လှုပ်ရှားမှုတို့တွင် တိုက်မိခြင်းအန္တရာယ်များကို အကဲဖြတ်ပါ။
ဝယ်ယူရေး ဆုံးဖြတ်ချက် ဝိပဿနာ
JWGRIP Single-Center Zero-Point Positioning Chuck ၏ core strength သည် modular ပြောင်းလွယ်ပြင်လွယ်၌ တည်ရှိသည်။ ၎င်းသည် လွတ်လပ်စွာ သတ်မှတ်နိုင်သော ဘူတာအကွာအဝေး၊ ကျယ်ပြန့်သော စက်နှင့် လိုက်ဖက်ညီမှု နှင့် အဆင့်လိုက် တိုးချဲ့နိုင်သော ရင်းနှီးမြုပ်နှံမှုများအတွက် ဆိုက်တွင်း ကော်မရှင်ပေးသည့် လုပ်အားနာရီ တစ်စိတ်တစ်ပိုင်းကို ရောင်းဝယ်ပေးပါသည်။
ဤမော်ဂျူလာယူနစ်သည် ပေါင်းစည်းထားသော monolithic pallets များနှင့်နှိုင်းယှဉ်ပါက universally "သာလွန်" မဟုတ်ပါ။ ၎င်းသည် သတ်မှတ်ထားသော ထုတ်လုပ်မှုပုံစံများကို ပစ်မှတ်ထားပါသည်- ရှေ့ပြေးပုံစံနမူနာနှင့် မှိုပြုပြင်ခြင်း၊ ပုံမှန်မဟုတ်သော ပုံမှန်မဟုတ်သော တပ်ဆင်မှုများ၊ သေးငယ်သော စားပွဲအရွယ်အစား CNC စက်များနှင့် စက်ရုံများမှ တစ်ဆင့်ပြီးတစ်ဆင့် သုညအမှတ်စနစ် ထုတ်ယူခြင်း အစီအစဉ်ရေးဆွဲခြင်း။
စုံစမ်းမေးမြန်းရန်ပေးပို့ပါ။
ဆက်သွယ်ရန်အချက်အလက်
-
လိပ်စာ
အမှတ် 44၊ Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Tel
-
အီးမေးလ်
JWGRIP သို့ စုံစမ်းမေးမြန်းမှု ပေးပို့ရန် ကြိုဆိုပါသည်။ ကျွန်ုပ်တို့၏ ပရော်ဖက်ရှင်နယ်နည်းပညာနှင့် အရောင်းအဖွဲ့သည် အခမဲ့ စားပွဲတင်ရွေးချယ်မှု၊ စိတ်ကြိုက်ဖြေရှင်းချက်ဒီဇိုင်းနှင့် တိကျသော quotation ကို ပေးဆောင်မည်ဖြစ်သည်။
သတင်းအကြံပြုချက်များ