- အိမ်
- ကြှနျုပျတို့အကွောငျး
- ထုတ်ကုန်များ
- အသုံးချမှု
- သတင်း
- ဒေါင်းလုဒ်လုပ်ပါ။
- စုံစမ်းမေးမြန်းရန်ပေးပို့ပါ။
- ကြှနျုပျတို့ကိုဆကျသှယျရနျ
Burmese
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
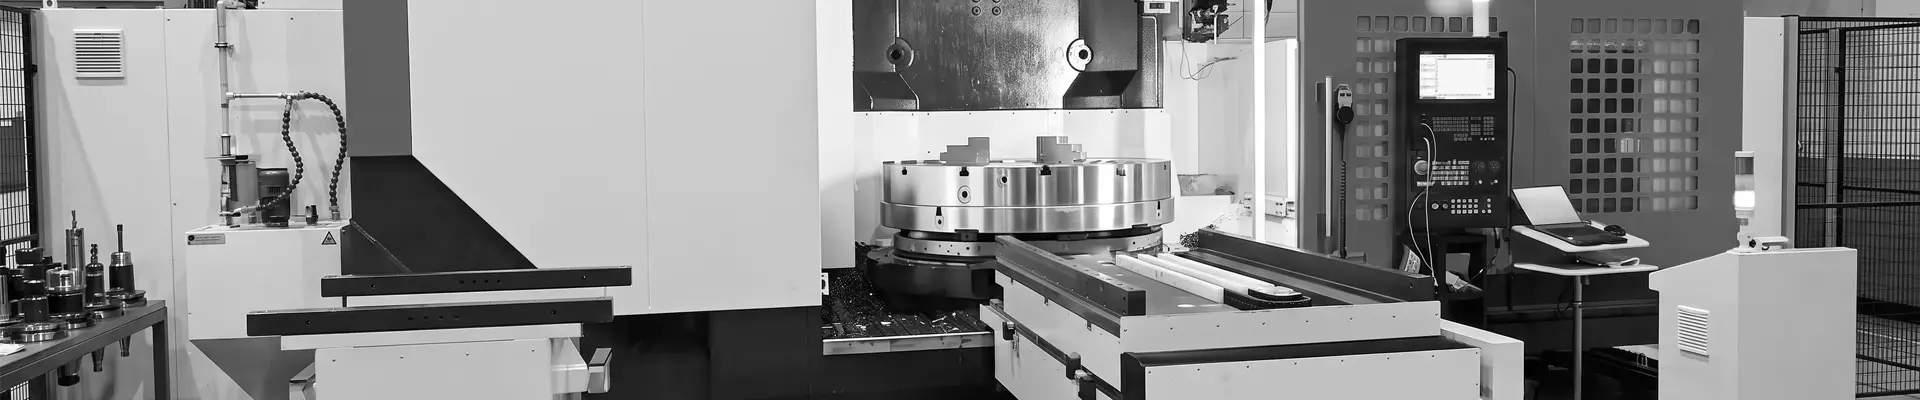
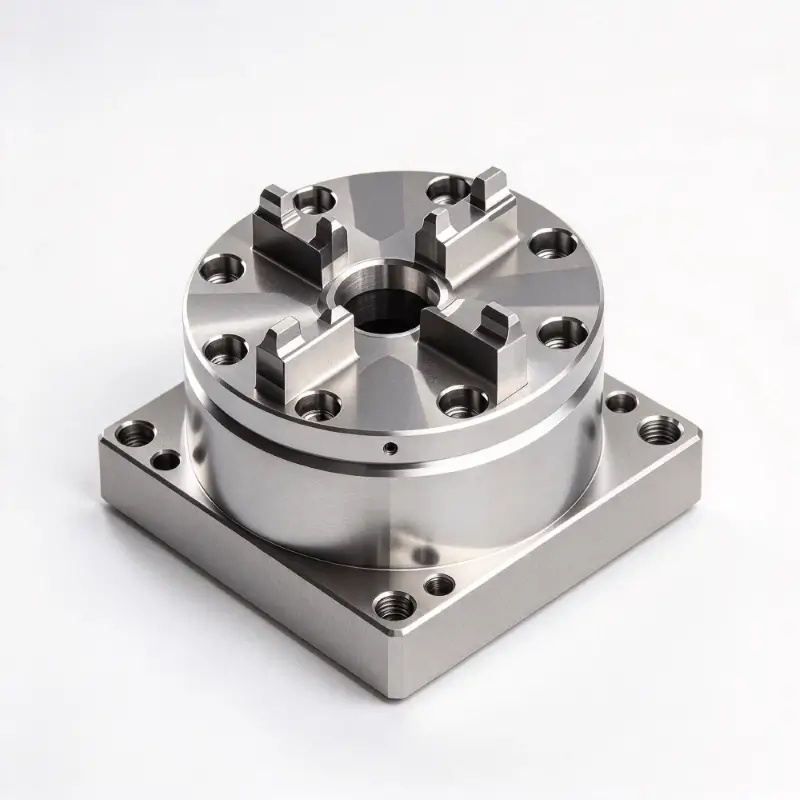

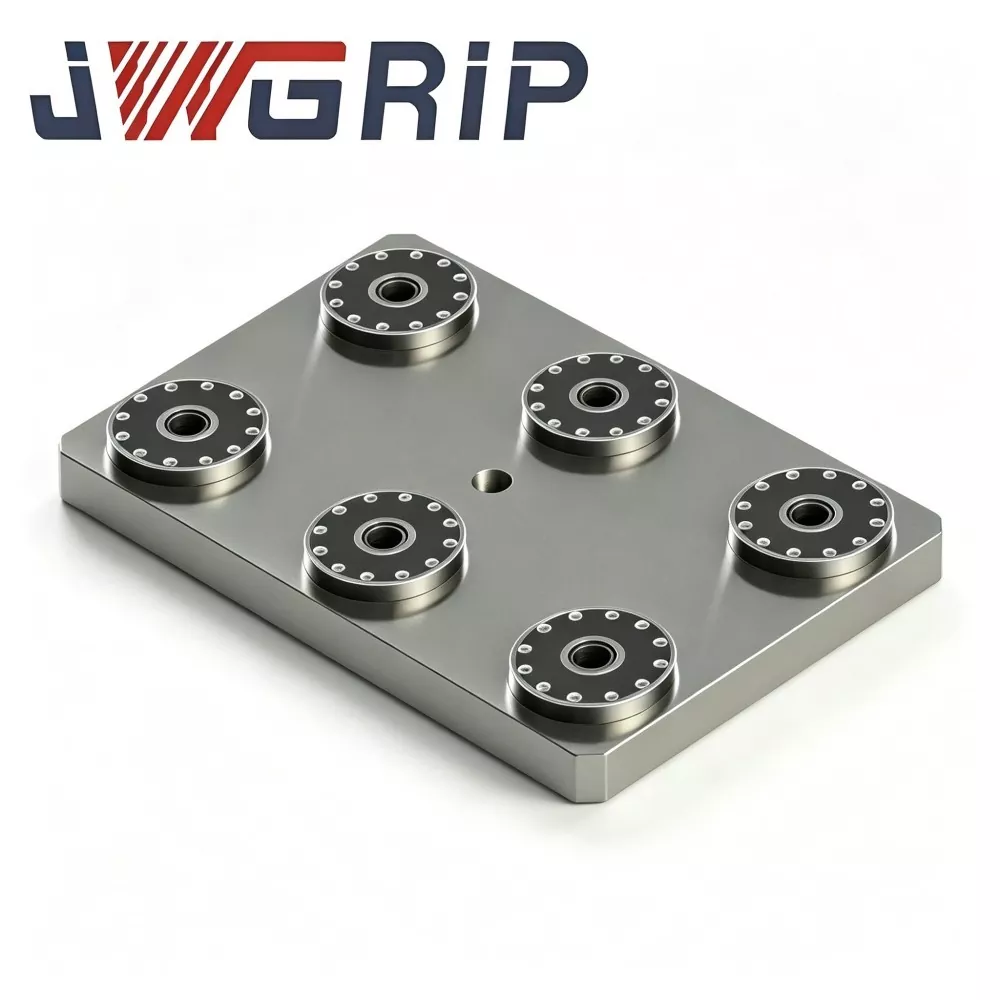
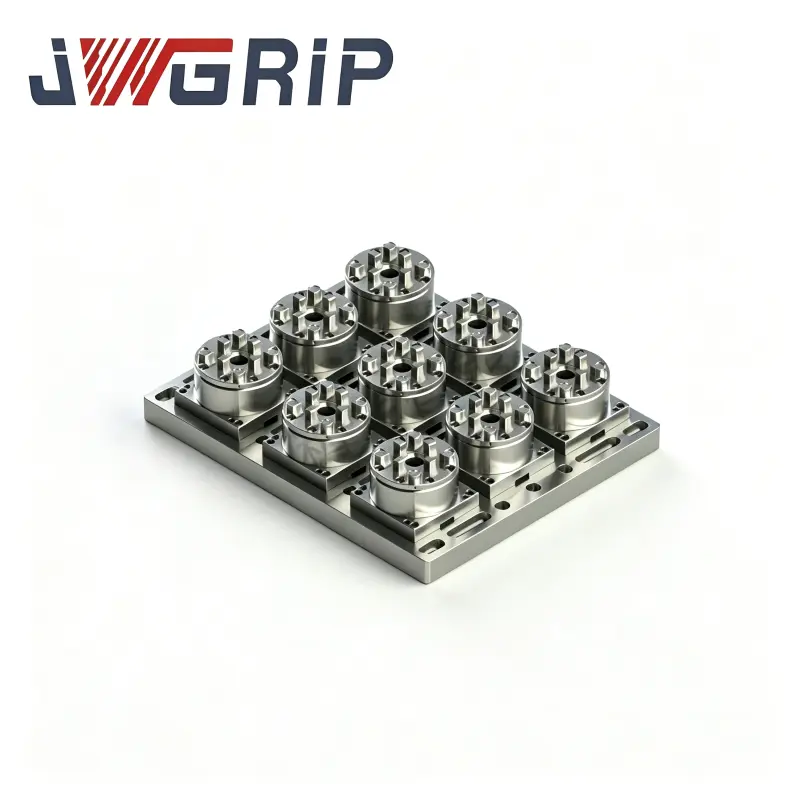
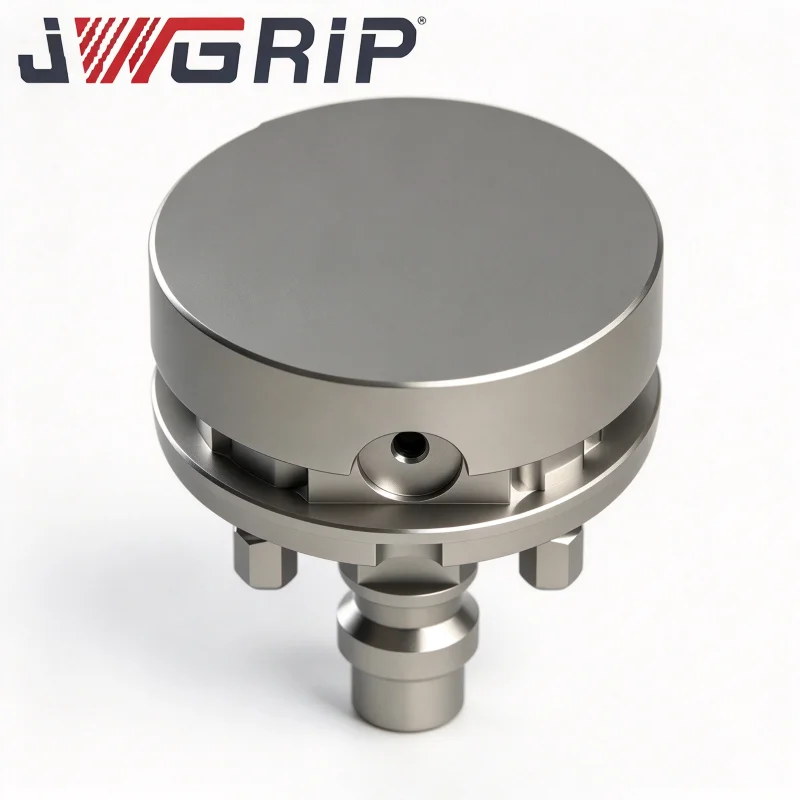
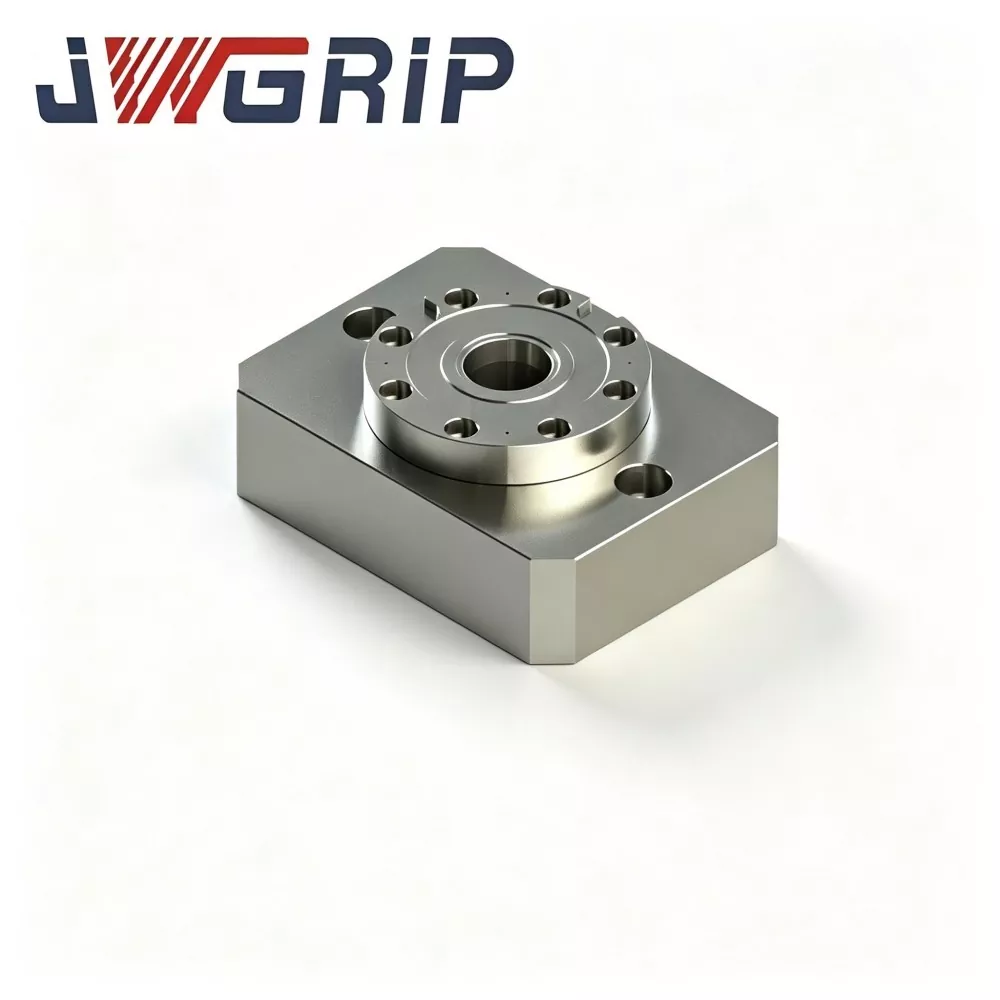
ခြောက်ရာထူး Zero Point Clamping Plate
JWGRIP သည် တရုတ်နိုင်ငံတွင် ပရော်ဖက်ရှင်နယ် ခြောက်ရာထူး Zero Point Clamping Plate ၏ ထုတ်လုပ်သူနှင့် ပေးသွင်းသူဖြစ်သည်။ ၎င်းသည် စွမ်းဆောင်ရည်မြင့် CNC ကြိတ်ခွဲခြင်းနှင့် လိုက်လျောညီထွေရှိသော ထုတ်လုပ်မှုအခြေအနေများကို ကြိတ်ခြင်းအတွက် အထူးထုတ်လုပ်ထားသည့် ပေါင်းစည်းထားသော multi-station zero-point clamping fixture တစ်ခုဖြစ်သည်။ ဤထုတ်ကုန်သည် အမှီအခိုကင်းသော zero-point သော့ခတ်ယူနစ်ခြောက်ခုကို ပေါင်းစည်းထားပြီး၊ များစွာသောတပ်ဆင်မှုနှင့် အလုပ်အများအပြားကို တပြိုင်နက်တည်း တပ်ဆင်ခြင်းကို နားလည်သဘောပေါက်ပြီး ပေါင်းစပ်လေးလံသောအခြေခံတစ်ခုတည်းတွင်ဖြစ်သည်။ ၎င်းတွင် စက်ကိရိယာအလုပ်စားပွဲများပေါ်တွင် တိုက်ရိုက်တပ်ဆင်နိုင်ပြီး တိကျစွာလုပ်ဆောင်ခြင်းအလုပ်ရုံဆွေးနွေးပွဲများ၏ အလုံးစုံလည်ပတ်မှုထိရောက်မှုကို ကြီးကြီးမားမားတိုးတက်စေရန် အော့ဖ်လိုင်းကြိုတင်ပြင်ဆင်မှုစနစ်များနှင့် ကိုက်ညီသည့် ပြန့်ကျဲနေသော Modular စည်းဝေးမှုမပါဘဲ All-in-one ဖွဲ့စည်းတည်ဆောက်ပုံဒီဇိုင်းကို ပါရှိသည်။
Six Position Zero Point Clamping Plate သည် ပေါင်းစပ်ဖွဲ့စည်းပုံနှင့် တိကျသေချာသော စက်ပိုင်းဆိုင်ရာနည်းပညာကို လက်ခံပါသည်။ အောက်ခံပြားတစ်ခုလုံးသည် အိမ်တွင်း ကြိတ်ကြိတ်ဆုံကြိတ်ခြင်း၊ ဖိစီးမှုသက်သာစေသော ကုသမှုနှင့် ပေါင်းစပ်တိကျသောကြိတ်ခွဲခြင်းကို ခံယူရပြီး၊ တစ်ကြိမ်တည်း ကုပ်ဖမ်းစက်ဖြင့် ပြီးစီးသွားသော အမှတ်သုညအနေအထား အပေါက်ခြောက်ပေါက်စလုံး ပါဝင်သည်။ ၎င်းသည် ဘူတာရုံများကြားတွင် အနည်းငယ်မျှသော အနေအထားသွေဖည်မှုကို ထိရောက်စွာ ဆောင်ရွက်ပေးပြီး ဘူတာတစ်ခုစီ၏ တစ်သမတ်တည်း ထပ်ခါတလဲလဲ နေရာချထားမှု တိကျမှုကို ထိရောက်စွာ ဆောင်ရွက်ပေးပါသည်။ အတွင်းစိတ်ဖိစီးမှုကို ဖယ်ရှားရန်အတွက် အမျိုးမျိုးသော အိုမင်းရင့်ရော်မှုကို ကုသပေးသည့် သတ္တုစပ်သွန်းစတီးလ်ဖြင့် ပြုလုပ်ထားသောကြောင့် ထုတ်ကုန်သည် ရေရှည်ဖြတ်တောက်ခြင်းနှင့် ကြိတ်ခြင်းဝန်များအောက်တွင် ကောင်းမွန်သော ဖွဲ့စည်းတည်ဆောက်ပုံဆိုင်ရာ တည်ငြိမ်မှုနှင့် ပုံပျက်ခြင်းကို ခံနိုင်ရည်ရှိသည်။
ဘူတာတစ်ခုစီတွင် အရည်များ၊ သတ္တုပြားများနှင့် အညစ်အကြေးဖုန်မှုန့်များကို ဖြတ်တောက်ခြင်းမှ အတွင်းပိုင်းသော့ပိတ်အစိတ်အပိုင်းများကို ကာကွယ်ရန်အတွက် သီးခြားလွတ်လပ်သော chip-proof တံဆိပ်ခတ်တည်ဆောက်ပုံ တပ်ဆင်ထားပါသည်။ ၎င်းသည် ထုတ်လုပ်မှုလိုအပ်ချက်အရ ဘူတာခြောက်ခုကို တစ်ပြိုင်တည်းသော့ခတ်ခြင်း သို့မဟုတ် သီးခြားသော့ခတ်ခြင်းကိုဖြစ်စေသော အမျိုးမျိုးသောဂျစ်များနှင့် workpieces များ၏ အော့ဖ်လိုင်းကြိုတင်ကလစ်ခြင်းကို ပံ့ပိုးပေးသည်။ မှိုထည့်သွင်းမှုများ၊ အာကာသယာဉ်ငယ်အသေးစားအစိတ်အပိုင်းများနှင့် ဟိုက်ဒရောလစ် တိကျသောအစိတ်အပိုင်းများကို အသုတ်လိုက်လုပ်ဆောင်ရာတွင် တွင်ကျယ်စွာအသုံးပြုထားသောကြောင့် တပ်ဆင်မှုအစားထိုးအကြိမ်ရေကို ထိရောက်စွာလျှော့ချပေးပြီး ဒေါင်လိုက်စက်ယန္တရားစင်တာများ၏ အလုံးစုံစက်ပစ္စည်း၏စွမ်းဆောင်ရည်ကို သိသိသာသာမြှင့်တင်ပေးပါသည်။
Hardware Assembly ပြီးအောင်လုပ်ပါ။
JWGRIP Six-Position Zero-Point Clamping Plate သည် ဗဟိုဝင်ရိုးတစ်ဝိုက်ရှိ 360-degree စက်ဝိုင်းပုံစံဖြင့် အညီအမျှပြုလုပ်ထားသော သတ္တုစပ်စတီးလ်အခြေစိုက်စခန်းတစ်ခုပါရှိသော သတ္တုစပ်-စတီးလ်အခြေခံတစ်ခု ပါဝင်ပါသည်။ အစုံလိုက် အစိတ်အပိုင်းများ-
· အလွိုင်း-စတီးလ် အောက်ခြေအလွှာတစ်ခု
· စက်ဝိုင်းတန်းတူညီသောထောင့် ဖြန့်ဖြူးမှုတွင် သုညအမှတ်နေရာချထားခြင်း အစုအဝေးအုပ်စုခြောက်ခု
· တပ်ဆင်ပြီး ပြိုင်တူရနှိုက်နယူးမက်တစ် ဖြန့်ဖြူးရေးပတ်လမ်း
· ပင်မ compressed-air inlet port
· NPN လော့ခ်ချမှုအခြေအနေ အချက်ပြ-အထွက် အင်တာဖေ့စ်
· လုပ်ဆောင်နိုင်သော တပ်ဆင်ခြင်း တန်ပြန်-စုပ်ခွက်အပေါက်များ
· အလုပ်မလုပ်သည့်နေရာများအတွက် အကာအကွယ်အဖုံးပြားများ
ထုတ်လုပ်မှုပုံစံများ
မုဒ် 1- ဘူတာခြောက်ရုံ အစုလိုက်အပြုံလိုက် ထုတ်လုပ်မှုမုဒ် အပြည့်အစုံ
1. CNC စက်-တူးလ် အလုပ်စားပွဲပေါ်၌ ခြောက်ရပ်အနေအထား ကုပ်နံပါတ်ပြားကို ခိုင်ခံ့အောင်ထားပါ။
2. D20 သုညမှတ်တိုင်များ တပ်ဆင်ထားသည့် အကွက်ခြောက်ခုကို မြို့ပတ်ရထားနေရာချထားသည့် ဘူတာခြောက်ခုပေါ်တွင် အသီးသီးထားရှိပါ။
3. 0.5-0.7 MPa ဖိသိပ်ထားသောလေကို ထောက်ပံ့ပေးသည်။ အတွင်းပိုင်း synchronous air-circuit သည် bushing assemblies ခြောက်ခုကို တစ်ပြိုင်နက် လော့ခ်ချရန် မောင်းနှင်သည်။
4. CNC စနစ်သို့ လော့ခ်ချခြင်း-အတည်ပြုအချက်ပြမှု အထွက်များ; စက်သည် စက်ယန္တရား ပရိုဂရမ်များကို လုပ်ဆောင်ပြီး စက်ဝိုင်းတစ်ခုအတွင်း rotary-type workpieces ခြောက်ခုအတွက် ဖြတ်တောက်ခြင်းကို အပြီးသတ်ပါသည်။
5. စက်မှုလုပ်ငန်းပြီးစီးသောအခါ လော့ခ်ဖွင့်ရန်အတွက် လေဖိအားကို ထုတ်လွှတ်ပါ။ ကိုင်တွယ်မှုအဆင့်တစ်ခုတွင် တန်ဆာခြောက်ခုကို ဖယ်ရှားနိုင်သည်။
မုဒ် 2- တစ်စိတ်တစ်ပိုင်း-ဘူတာရုံ ရွေးချယ်မှု-ဖွင့်မုဒ်
1. ပမာဏနည်းသော မှာယူမှုအတွက် ဘူတာရုံ 2-5 ခုသာ အသက်သွင်းပါ။
2. ချစ်ပ်များကိုပိတ်ဆို့ရန်နှင့် ချုံပုတ်များအတွင်းသို့အရည်များဖြတ်တောက်ရန် ကျန်ရှိနေသောနေရာများတွင် အကာအကွယ်အဖုံးပြားများနှင့် ကိုက်ညီပါ။
ဟာ့ဒ်ဝဲယူနစ်တစ်ခုသည် ထုထည်နည်းသောနမူနာနှင့် ထုထည်မြင့်မားသောထုတ်လုပ်မှု နှစ်ခုလုံးကို အကျုံးဝင်သည်။ မတူညီသော ဘူတာရုံပမာဏဖြင့် တပ်ဆင်မှုအများအပြားကို ဝယ်ယူရန် မလိုအပ်ပါ။
လမ်းညွှန်သတိပေးချက်
· ဖော့သတ္တုစပ်-စတီးလ်ကွက်လပ်များသည် ကြမ်းတမ်းသောစက်ဖြင့်၊ တစ်ပိုင်းပြီးတစ်ပိုင်းနှင့် ဖိစီးမှုသက်သာစေသော အိုမင်းမှုသံသရာနှစ်ခုကို ဖြတ်သန်းသည်။ စက်ဝိုင်းပုံစီစဉ်ထားသော ဘူတာများသည် အလွှာပုံသဏ္ဍာန်ပျက်ခြင်းအတွက် အလွန်အထိခိုက်မခံပါ။ အပူချိန်အတက်အကျနှင့် အဆက်မပြတ်ဖြတ်တောက်ထားသောတုန်ခါမှုအောက်တွင် ဘူတာရုံအနေအထားများနှင့် အညွှန်းကိန်းထောင့်များကို ရွှေ့ပေးမည်ဖြစ်ပြီး အလုပ်အပိုင်းခြောက်ခုရှိ အတိုင်းအတာတစ်ခုအထိ လိုက်လျောညီထွေရှိမှုကို ချိုးဖျက်မည်ဖြစ်သည်။
· နေရာချထားသည့် ချုံပုတ်ခြောက်ခုစလုံးအတွက် တပ်ဆင်ခြင်းအပေါက်များကို တစ်ကြိမ်တည်းကုပ်ခြင်းစနစ်တွင်၊ ဘူတာရုံညွှန်းကိန်းတိကျမှုနှင့် multi-station coaxiality ကို လုံခြုံအောင်ပြုလုပ်ခြင်းအောက်တွင် ဝင်ရိုး 5-ကြိတ်စက်ပေါ်တွင် တပ်ဆင်ထားသည်။
· ချုံပုတ်များကို နေရာချထားခြင်းသည် မြင့်မားသော မာကျောမှုရှိသော သံမဏိကို အသုံးပြုသည်။ အတွင်းပိုင်း bores များသည် quenching နှင့် honing super-finishing ကို လက်ခံရရှိသည် ။

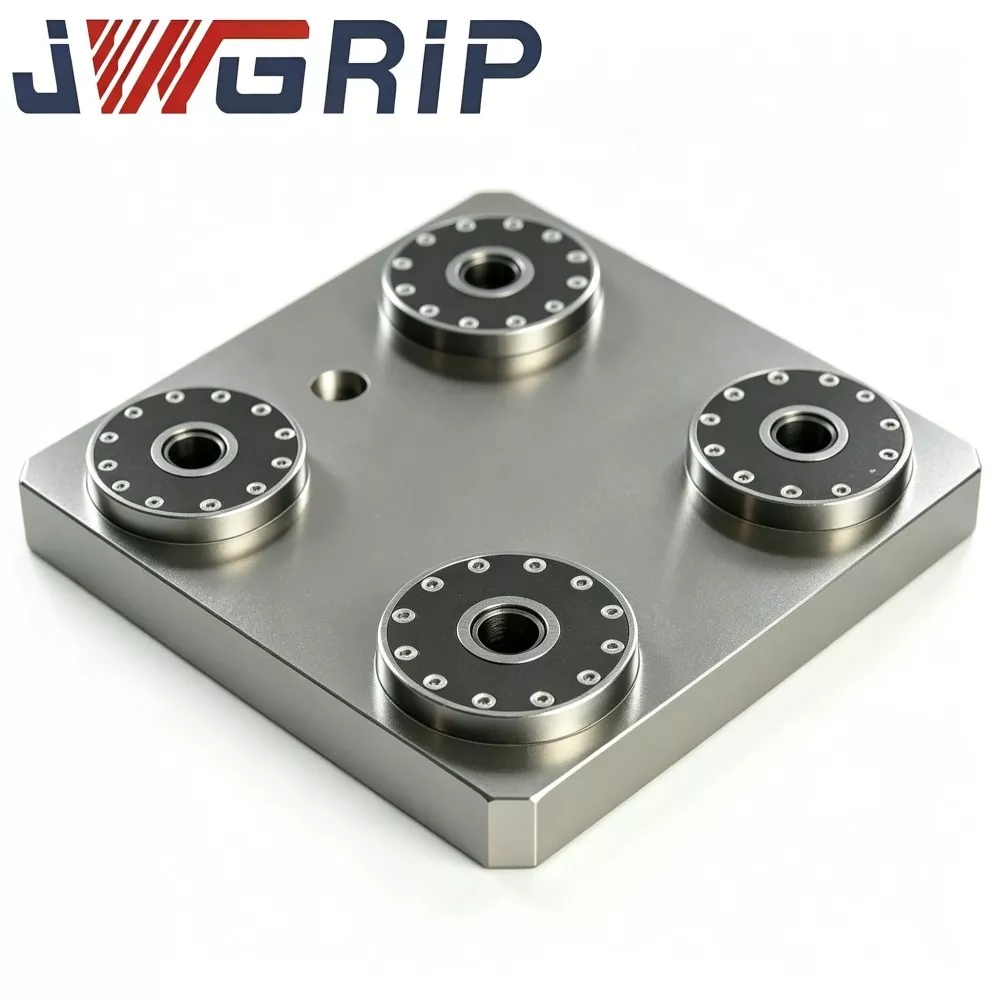

နည်းပညာတိုးတက်မှုများ
1. စက်ရုံမှ ချိန်ညှိထားသော စက်ဝိုင်းပုံ အညီအမျှ-ထောင့် အဆင်အပြင်သည် ညွှန်းကိန်းတိကျမှုနှင့် ဘူတာရုံပေါင်းများစွာ ပေါင်းစပ်ချိတ်ဆက်မှုကို သေချာစေသည် အဆက်မပြတ်တစ်ခုတည်း-ဗဟိုချက်ချင်းခြောက်ခုကို ဆိုက်အတွင်းတွင် လူကိုယ်တိုင်တပ်ဆင်ခြင်းနှင့် နှိုင်းယှဉ်ပါက၊ ဤ monolithic ပန်းကန်ပြားသည် လူ၏တပ်ဆင်မှုအမှားကြောင့် ဖြစ်ပေါ်လာသော အညွှန်းကိန်းမညီမျှမှုနှင့် coaxial deviation ကို ဖယ်ရှားပေးပါသည်။ စက်အစိတ်အပိုင်းခြောက်ခုအတွက် တစ်သမတ်တည်းဖြစ်သော ဘက်မြင်စွမ်းဆောင်ရည်ကို ဟာ့ဒ်ဝဲအဆင့်တွင် အာမခံပါသည်။
2. ဆိုက်ပေါ်ရှိ ဘူတာရုံအပြင်အဆင်ကို ဖယ်ရှားပြီး ထပ်ခါတလဲလဲ ခေါ်ဆိုမှု-ညွှန်ပြသည့် ချိန်ညှိခြင်းလုပ်ငန်းကို ဖယ်ရှားပြီး ပန်းကန်ပြားကို တပ်ဆင်ခြင်းနှင့် ဘောင်ခတ်ပြီးနောက်၊ ထုတ်လုပ်မှုကို ချက်ချင်းစတင်နိုင်သည်။ အော်ပရေတာများသည် စက်ပေါ်ရှိ chuck အနေအထားတစ်ခုစီတိုင်းကို ချိန်ညှိခြင်းမပြုတော့ဘဲ batch-change-over time ကို အလွန်တိုစေပါသည်။
3. အစုလိုက်အပြုံလိုက် ထုတ်လုပ်မှုနှင့် အသေးစားအသုတ်နမူနာများကြား ပြောင်းလွယ်ပြင်လွယ်ပြောင်းခြင်းသည် ဘူတာရုံခြောက်ရုံ၏ မြင့်မားသောအမှာစာများ လည်ပတ်မှုအပြင် ပမာဏနည်းသော အမှာစာများအတွက် တစ်စိတ်တစ်ပိုင်းလုပ်ဆောင်မှုကို ပံ့ပိုးပေးပါသည်။ Idle station များကို အကာအကွယ်ပြားများဖြင့် ဖုံးအုပ်ထားသည်။ မတူညီသော ဘူတာအရေအတွက်များဖြင့် တပ်ဆင်မှုအများအပြားကို သိုလှောင်ရန် မလိုအပ်ဘဲ အပိုပစ္စည်းများ သိုလှောင်မှုဖိအား လျော့ကျသွားပါသည်။
4. အကွဲအပြဲမျိုးစုံ- chuck အခင်းအကျင်းများအတွက် ဖြစ်လေ့ရှိသော ဘူတာရုံ-လွင့်ပျံနိုင်သည့် အန္တရာယ်များကို ရှောင်ကြဉ်ပါ ဘူတာရုံများ၏ အနေအထားများကို monolithic base တွင် အပြီးအပိုင် သတ်မှတ်ထားသည်။ ရေရှည်ဖြတ်တောက်ထားသောတုန်ခါမှုမှအစပြုသော Bolt လျော့ခြင်းနှင့် တဖြည်းဖြည်း ဘူတာပြောင်းခြင်း (စုဝေးထားသော-chuck arrays များနှင့် မကြာခဏပြဿနာတက်သည်) မဖြစ်ပေါ်နိုင်သဖြင့် batch dimensional-of-spec အန္တရာယ်များကို လျှော့ချပေးသည်။
5. ရှိပြီးသား D20 သုည-ပွိုင့်ဆွဲစတုံးများကို ပြန်လည်အသုံးပြုခြင်း ပြန်လည်အသုံးပြုပြီးနောက် ရှိရင်းစွဲမီးခုံခြေစွပ်များကို ပြန်သုံးနိုင်သည်။ တပ်ဆင်မှု အပြည့်အစုံ ပြန်လည်ထုတ်လုပ်ခြင်းသည် မလိုအပ်ဘဲ ကြိုတင် ရင်းနှီးမြှုပ်နှံမှုကို ထိန်းသိမ်းထားသည်။
6. ကိုယ်တိုင်-အလုပ်ရုံ လည်ပတ်ဆောင်ရွက်မှုနှင့် အလိုအလျောက်စနစ်-လိုင်းပြန်လည်ဖြည့်တင်းမှုများအတွက် လိုက်လျောညီထွေဖြစ်စေနိုင်သော စံသတ်မှတ်ထားသော အဆုတ်အအေးခံအပေါက်များနှင့် အချက်ပြအင်တာဖေ့စ်များသည် လူကိုယ်တိုင် လဲလှယ်တပ်ဆင်မှုကို ပံ့ပိုးပေးပါသည်။ စက်ဝိုင်းခြောက်ဘူတာရုံ အစုံအလင် ခင်းကျင်းခြင်းအတွက် အလိုအလျောက် တင်ဆောင်ခြင်းအား သိရှိနိုင်ရန် စက်ရုပ်ဂရစ်ပါများနှင့် ချိတ်ဆက်နိုင်သည်။
ဖြစ်ရပ်မှန်များ
Case 1- အစိတ်အပိုင်းထုတ်လုပ်ရေးစက်ရုံ
ယခင်က ဖောက်သည်သည် စက်စားပွဲများပေါ်ရှိ စက်ဝိုင်းပုံစံ အခင်းအကျင်းများအဖြစ် အလယ်ဗဟိုတစ်ခုတည်း သုညအမှတ် ခြောက်ခုကို ကိုယ်တိုင်စီစဉ်ပေးခဲ့သည်။
· မှာယူမှုအသစ်တစ်ခုစီတိုင်းသည် အပြင်အဆင်နှင့် ဖုန်းခေါ်ဆိုမှုညွှန်ပြသည့် ချိန်ညှိခြင်းအတွက် 2.5-4 နာရီ ကြာသည်
· တုန်ခါမှုကို ဖြတ်တောက်ခြင်း ၊ အညွှန်းကိန်းနှင့် ပေါင်းစည်းခြင်းကို အပတ်စဉ် ပြန်လည်စစ်ဆေးရန် လိုအပ်သည်
JWGRIP Six-Position Zero-Point Clamping Plate ကိုအသုံးပြုပြီးနောက်-
· ရှုပ်ထွေးသော အပြင်အဆင်နှင့် ချိန်ညှိခြင်းလုပ်ငန်းစဉ်များမပါဘဲ တပ်ဆင်ပြီးနောက် ထုတ်လုပ်မှုကို တိုက်ရိုက်စတင်သည်။
· စက်ဖြင့်ပြုလုပ်ထားသော အလုပ်ခွင်ခြောက်ခုကြားတွင် အတိုင်းအတာ ကွဲလွဲမှု သိသိသာသာ လျော့နည်းသွားသည်။
· အပတ်စဉ် ဘူတာရုံ-ပြန်လည်စစ်ဆေးခြင်း လုပ်ငန်းအသွားအလာများကို ဖယ်ရှားပြီး ထိရောက်သော စက်လည်ပတ်ချိန် မြင့်တက်လာသည်။
Case 2- Bearing-Housing Component အလုပ်ရုံဆွေးနွေးပွဲ
စက်ရုံသည် အမှာစာ ပမာဏ အတက်အကျ ကြီးမားစွာ ရင်ဆိုင်နေရသည်- အမြင့်ဆုံး ရာသီ အစုလိုက် အပြုံလိုက် ထုတ်လုပ်မှု မြင့်မားလာရန်အတွက် တစ်ပြိုင်နက် ခြောက်ပိုင်း စက်ယန္တရား လိုအပ်သည်၊ ရာသီမကုန်မီ အသေးစားအသုတ်မှာယူမှုများသည် လည်ပတ်မှုတစ်ခုလျှင် 2-3 workpieces သာ တောင်းဆိုသည်။ JWGRIP ခြောက်နေရာ ကုပ်ချိတ်ပြားဖြင့်-
· အသံအတိုးဆုံးကာလများအတွင်း ဘူတာရုံမုဒ်ကို ဖွင့်ပါ။ အသေးစားအလုပ်များအတွက် တစ်စိတ်တစ်ပိုင်း ဘူတာမုဒ်သို့ ပြောင်းပါ။
· သီးခြားအထူးသုံးပစ္စည်းများအတွက် ဝယ်ယူမှုနှင့် သိုလှောင်မှုကုန်ကျစရိတ်များကို လျှော့ချထားသည်။
အရည်အသွေးစစ်ဆေးခြင်း။
JWGRIP Six Position Zero Point Clamping Plates အားလုံးသည် လုပ်ငန်းစဉ် အပြည့်ဖြင့် အတုလုပ်ခြင်း၊ အပူ-ကုသခြင်း၊ CNC စက်ပြုလုပ်ခြင်း၊ ကြိတ်ခြင်း နှင့် တပ်ဆင်ခြင်းတို့ကို ပြီးမြောက်စေပါသည်။ ယူနစ်အပြည့် OEM ထုတ်ယူခြင်းမရှိပါ။
ထုတ်လုပ်မှုလုပ်ငန်းအသွားအလာကို အပြီးသတ်ပါ။
1. အလွိုင်း-သံမဏိအလွတ် အတုလုပ်ခြင်း။
2. ကြမ်းတမ်းသော စက်ကိရိယာ
3. ပထမဦးစွာ စိတ်ဖိစီးမှုကို သက်သာရာရစေပါသည်။
4. Semi-finishing
5. ဒုတိယစိတ်ဖိစီးမှု-အိုမင်းရင့်ရော်မှုကို သက်သာစေသည်။
6. ဝင်ရိုး 5-ကြိတ်စက်- ကုပ်တွယ်တပ်ဆင်မှုတစ်ခုအောက်တွင် ဘုရှ်တပ်ဆင်ခြင်းအပေါက် ခြောက်ပေါက်အားလုံးကို ကြိတ်ချေပါ။
7. Bushing press-fitting
8. အတွင်းပိုင်း synchronous air-circuit တပ်ဆင်ခြင်းနှင့် တံဆိပ်ခတ်ခြင်း။
9. လေ-တင်းကျပ်မှု-ဖိအား-ကိုင်ဆောင်မှုစမ်းသပ်မှု
10. ဘူတာရုံညွှန်းကိန်း၊ ပေါင်းစည်းမှုနှင့် ဘူတာတစ်ခုချင်း ထပ်ခါထပ်ခါ-နေရာချထားခြင်း-တိကျမှုအတွက် CMM စစ်ဆေးခြင်း
11. သံချေးတက်ခြင်း ကာကွယ်ရေး ကုသမှု
12. ထုတ်ကုန်အဆင့် ရှော့ခ်ဒဏ်ခံ ထုပ်ပိုးမှု
စစ်ဆေးရေးစာရင်း
· ဘူတာရုံတစ်ခုစီအတွက် လွတ်လပ်သော ထပ်ခါတလဲလဲ တည်နေရာပြခြင်း-တိကျမှု စမ်းသပ်မှု
· ဘူတာခြောက်ခု အညွှန်းကိန်းတိကျမှု၊ ပေါင်းစည်းညီညွတ်မှုနှင့် ဘူတာရုံအချင်းချင်း နှိုင်းရအနေအထားအတွက် CMM တိုင်းတာမှုပညာ
· ၅ မိနစ်ကြာ လေဝင်လေထွက် တင်းကျပ်မှု စမ်းသပ်မှု။ အမြင့်ဆုံးခွင့်ပြုသောဖိအားကျဆင်းမှု ≤0.02 MPa
· ဘူတာခြောက်ခုလုံးကို အကျုံးဝင်သည့် သံသရာလော့ခ်ချခြင်း-သော့ဖွင့်ခြင်းဆိုင်ရာ စမ်းသပ်မှု
စက်ရုံခြောက်ခု၏ အညွှန်းတိကျမှုနှင့် ပေါင်းစည်းနိုင်မှုကို စက်ရုံသို့မတင်ပို့မီ အပြည့်အဝစစ်ဆေးပါသည်။ စက်ပေါ်ရှိ နှိုင်းရအနေအထား ချိန်ညှိခြင်းကို သုံးစွဲသူများထံမှ မလိုအပ်ပါ။ ယူနစ်တိုင်းသည် fixture-equipment archive ဖိုင်အတွက် မူရင်း CMM စစ်ဆေးခြင်း-ဒေတာစာရွက်ဖြင့် ပေးပို့သည်။
အကဲဖြတ်လမ်းညွှန်မှု
1. လုပ်ငန်းစဉ်-လိုအပ်ချက် အကဲဖြတ်ခြင်းကို ဦးစားပေးလုပ်ဆောင်ပါ- ဤထုတ်ကုန်သည် အစိတ်အပိုင်းများစွာကို တစ်ပြိုင်နက်တည်း စက်ဖြင့် ပြုပြင်ရန် လိုအပ်သော rotary/annular-shaped အစိတ်အပိုင်းများကို ပစ်မှတ်ထားသည်။ rotary မဟုတ်သော workpieces များအတွက် အစားထိုး သုညအမှတ် fixture ဖြေရှင်းချက်ကို စဉ်းစားပါ။ ကပ်လျက်ဘူတာများကြားတွင် ရုပ်ပိုင်းဆိုင်ရာ အနှောင့်အယှက် လုံးဝကင်းစေရန် သေချာစေရန် မီးပုံးအကွက်များကို စစ်ဆေးပါ။
2. ဆိုက်ပေါ်တွင် သုညမှတ်ဆွဲ-စတုတ် သတ်မှတ်ချက်များကို အတည်ပြုပါ။ Standard ဗားရှင်းသည် D20 ဆွဲကြိုးများနှင့် ကိုက်ညီသည်။ အခြားရွေးချယ်စရာ ဆွဲစတိုးအရွယ်အစားများအတွက် တောင်းဆိုမှုအရ စိတ်ကြိုက် bushing တပ်ဆင်မှုများကို တီထွင်နိုင်သည်။
3. အလိုအလျောက်စနစ်-လိုင်းပေါင်းစည်းမှုအတွက်- 0.5-0.7 MPa အတွင်း တည်ငြိမ်သော အလုပ်ရုံ လေ-ရင်းမြစ်ဖိအားကို အာမခံပြီး PLC NPN အချက်ပြ IO အမှတ်များကို သိမ်းဆည်းပါ။
4. လုပ်ငန်းခွင်၏ စုစုပေါင်းအထပ်လိုက်အမြင့်ကို တွက်ချက်ပါ။ ဖြတ်တောက်ကိရိယာများနှင့် 5-ဝင်ရိုးဗိုင်းလိပ်တံတိမ်းစောင်းမှုအတွက် ယာဉ်တိုက်မှုအန္တရာယ်များကို အကဲဖြတ်ပါ။ သင့်တွင် မသေချာမရေရာမှုများရှိပါက ဝင်ရောက်စွက်ဖက်မှုအကဲဖြတ်ရန်အတွက် JWGRIP နည်းပညာအဖွဲ့ထံ workpiece ပုံများ ပေးပို့ပါ။
နည်းပညာသတ်မှတ်ချက်
· JWGRIP အသုံးပြုသူလက်စွဲပါ torque-value လိုအပ်ချက်များကို လိုက်နာပြီး အပြားတပ်ဆင်ခြင်း bolts များကို တင်းကျပ်စွာ ကြပ်ပါ။ ပြင်းထန်လွန်းသော torque fastening ကို တားမြစ်ထားသည်။ အလွှာပုံသဏ္ဍာန်ပုံသဏ္ဍာန်သည် စက်ဝိုင်းပုံ ဘူတာရုံ အညွှန်းကိန်း တိကျမှုနှင့် ပေါင်းစပ်မှုကို ပျက်ပြားစေသည်။
· လေဝင်ပေါက် အရှေ့ဘက်စွန်းတွင် ဆီ-ရေစစ်ကို တပ်ဆင်ပါ။ ချုံပုတ်များအတွင်းသို့ အစိုဓာတ်နှင့် အညစ်အကြေးများသည် သံချေးတက်ခြင်းနှင့် ပွန်းပဲ့ခြင်းကို ဖြစ်စေပြီး တိကျမှု ပျံ့လွင့်သွားစေသည်။
· စုစည်းမှု 80 မှ 100 နာရီကြာတိုင်း အလုပ်ချိန် 80-100 တိုင်းပြီးနောက် ခြောက်သွေ့သောချောဆီ aerosol ကို သုညမှတ်တိုင်တစ်ခုစီတွင် ဖြန်းပေးပါ။ အင်ဂျင်ဆီအရည်သည် သတ္တုပြားများကို ပိတ်ဆို့ပြီး bushing-jamming ချို့ယွင်းမှုကို အစပျိုးစေသောကြောင့် ဆီသည် တင်းကြပ်စွာတားမြစ်ထားသည်။
· ပြောင်းလဲမှုတစ်ခုစီတိုင်းတွင် နေရာချထားသည့် ချုံပုတ်များနှင့် ဒက်တမ်မျက်နှာများကို လေမှုတ်ထုတ်သည့်လေဖြင့် မှုတ်ထုတ်ပါ။
· chips များနှင့် bushing assemblies များ ကျူးကျော်ဝင်ရောက်ခြင်းမှအရည်များကို ဖြတ်တောက်ခြင်းမှကာကွယ်ရန်အတွက် idle station များပေါ်တွင် လိုက်ဖက်ညီသော အကာအကွယ်အဖုံးပြားများကို တပ်ဆင်ပါ။
· အရာဝတ္ထုကြီးကြီးမားမားရိုက်ခတ်မှုကို ရှောင်ပါ။ တိုက်မိခြင်းကြောင့် ဖြစ်ပေါ်လာသော အလွှာပုံသဏ္ဍာန်သည် စက်ဝိုင်းပုံ ဘူတာရုံ အညွှန်းကိန်းနှင့် ပေါင်းစည်းခြင်းကို ပျက်စီးစေပြီး ပြုပြင်မရနိုင်ပါ။
· ဘူတာရုံအဆင့်သတ်မှတ်ထားသော ဝန်အားပမာဏထက် ကျော်လွန်၍ မည်သည့်အခါမျှ မလုပ်ဆောင်ပါနှင့်။
ထုပ်ပိုးမှုနှင့် ပို့ဆောင်မှု
· ထုပ်ပိုးမှု- ပင်လယ်ကူးသွားလာနေစဉ်အတွင်း စက်ဝိုင်းပုံတည်နေရာကို ကာကွယ်ရန် ထူထဲသောအမြှုပ်အတွင်းခံကြားခံပါရှိသော သစ်သားအိတ်ဖြင့် တင်ပို့သည့်အဆင့် ရှော့ခ်ဒဏ်ခံနိုင်သော အစိုင်အခဲ-သစ်သားအိတ်။
· ပုံမှန်ပို့ဆောင်ချိန်- 17-23 အလုပ်လုပ်ရက်။ ရွေးချယ်ထားသော စံနှုန်း SKU များကို အမြန်ပို့ဆောင်ရန်အတွက် စတော့တွင် သိမ်းဆည်းထားသည်။
အရောင်းအပြီးပံ့ပိုးမှု
· အာမခံချက်- 12 လ အပြည့်ယူနစ် အာမခံသည် လူကြောင့်ဖြစ်ရသည့် ပျက်စီးဆုံးရှုံးမှုများ အပါအဝင် ထုတ်လုပ်မှုဆိုင်ရာ ချို့ယွင်းချက်များကို အကျုံးဝင်ပါသည်။ အရည်အချင်းပြည့်မီသော အရေးဆိုမှုများသည် အခမဲ့ ပြုပြင်ခြင်း သို့မဟုတ် အပိုပစ္စည်း အစားထိုးခြင်း ခံစားခွင့်ရှိသည်။
· နည်းပညာဆိုင်ရာအရင်းအမြစ်များ- အွန်လိုင်းလုပ်ငန်းဆောင်ရွက်မှုစာရွက်စာတမ်းများနှင့် ပုံဆွဲများကို ပံ့ပိုးပေးပါသည်။
· အခပေးဝန်ဆောင်မှု- အခပေးအဝေးမှ နည်းပညာပံ့ပိုးမှု အများအပြား မှာယူမှု ပရောဂျက်များအတွက် ရနိုင်ပါသည်။
· စိတ်ကြိုက်ပြုပြင်မွမ်းမံမှု- စက်ဝိုင်း-ဘူတာရုံ-အချင်း ချိန်ညှိမှု၊ ဘူတာရုံ-အရေအတွက် ပြောင်းလဲခြင်းနှင့် ဆွဲ-စတိုး-သတ်မှတ်ချက်ပြောင်းလဲမှုတို့ကို ပံ့ပိုးပေးသည်။
· နမူနာအကဲဖြတ်ခြင်း- အကဲဖြတ်နမူနာကို စီစဉ်ပေးနိုင်ပါသည်။ ဝယ်သူသည် နမူနာကုန်စည်ပို့ဆောင်ခကို တာဝန်ယူသည်။
အမြဲမေးလေ့ရှိသောမေးခွန်းများ
Q1- JWGRIP Six Position Zero Point Clamping Plate သည် တစ်စိတ်တစ်ပိုင်း ဘူတာရုံများကိုသာ အသက်သွင်းပြီး အလုပ်လုပ်နိုင်ပါသလား။
A: ဟုတ်ပါတယ်။ အလုပ်မလုပ်သောနေရာများတွင် အကာအကွယ်အဖုံးပြားများကို တပ်ဆင်ပါ။ ၎င်းသည် main-plate စွမ်းဆောင်ရည်ကို ထိခိုက်မည်မဟုတ်ပါ။ ၎င်းသည် ထုထည်နည်းသောနမူနာနှင့် အစုလိုက်အပြုံလိုက် ထုတ်လုပ်မှု လုပ်ငန်းခွင်အခြေအနေများကို ပံ့ပိုးပေးသည်။
Q2- array တွင်စီစဉ်ထားသော discrete single-center chucks ခြောက်ခုနှင့် သော့ကွာခြားချက်ကား အဘယ်နည်း။
A- monolithic six-position plate သည် စက်ရုံဘက်တွင် indexing-and-coaxiality calibration ကို အပြီးသတ်ပြီး၊ site အပြင်အဆင်ကို ဖယ်ရှားပြီး dial-indicating work ကို ပြီးမြောက်စေသည်။ သီးခြား chuck တစ်ခုတည်းသော array များသည် manual on-machine calibration ပေါ်တွင် အပြည့်အဝ အားကိုးပြီး အချိန်ကြာမြင့်စွာ ဖြတ်တောက်ထားသော တုန်ခါမှုအောက်တွင် station-shift အန္တရာယ်များကို သယ်ဆောင်သည်။
Q3- ကျွန်ုပ်၏လက်ရှိ D20 သုညမှတ်တိုင်များကို ပြန်သုံးနိုင်ပါသလား။
A- စံ D20 သုည-ပွိုင့်ဆွဲတုံးများဖြင့် တပ်ဆင်ထားသော Fixture base များကို တိုက်ရိုက်အသုံးပြုနိုင်ပါသည်။
Q4- JWGRIP ခြောက်ခုရာထူး Zero-Point Clamping Plate ကို 5 ဝင်ရိုး CNC စက်ကိရိယာများတွင် အသုံးချနိုင်ပါသလား။
A: ယာဉ်တိုက်မှုကင်းစင်သော အခြေအနေများအောက်တွင် ၎င်းကို အသုံးပြုနိုင်သည်။ ရွေးချယ်မှုအဆင့်တွင် စုစုပေါင်း တပ်ဆင်မှု-အပေါင်း- workpiece အမြင့်ကို တွက်ချက်ပြီး spindle-tilting တိုက်မှုအန္တရာယ်ကို အကဲဖြတ်ပါ။
ဝယ်ယူရေး ဆုံးဖြတ်ချက် ဝိပဿနာ
rotary-annular အစိတ်အပိုင်းများကို ထုတ်လုပ်သည့် ထုတ်လုပ်သူအများအပြားသည် ကျေနပ်ဖွယ်မရှိသော ရွေးချယ်စရာနှစ်ခုကို ကြုံတွေ့ရသည်- ကြီးမားသော လုပ်အား-နာရီများ တပ်ဆင်ခြင်းအတွက် သို့မဟုတ် ခြောက်ခုပါတစ်ပြိုင်နက်တည်း စက်ပစ္စည်းအတွက် ကုန်ကျစရိတ်မြင့်မားသော အထူးရည်ရွယ်ချက်ရှိ ကိရိယာများကို ဝယ်ယူပါ။
JWGRIP Six Position Zero Point Clamping Plate သည် အညီအမျှ ဖြန့်ဝေထားသော မြို့ပတ်ရထားဘူတာခြောက်ခုဖြင့် ကြိုတင်ထုတ်လုပ်ထားသော monolithic base ကို ပို့ဆောင်ပေးပါသည်။ ၎င်းသည် သုညမှတ်အမြန်ပြောင်းလဲမှု universality ကို ထိန်းသိမ်းထားစဉ်တွင် ရှုပ်ထွေးသောဆိုက်တွင်းချိန်ညှိခြင်းကို ဖယ်ရှားပေးသည်၊ ထို့ကြောင့် မှာယူမှု-သတ်မှတ်ချက်ခလုတ်များပြီးနောက် တပ်ဆင်မှုများသည် အသုံးမပြုတော့ပါ။ ၎င်းသည် အနားကွပ်များ၊ bearing အိမ်ရာများနှင့် ring-type မှိုများကဲ့သို့သော rotary ပုံစံ အစိတ်အပိုင်းများ အစုလိုက်အပြုံလိုက် ထုတ်လုပ်မှုအတွက် သင့်လျော်ပါသည်။ တစ်ပြိုင်နက်တည်း အပိုင်းခြောက်ခုကို ကုပ်ဆွဲခြင်းမှာ ရှားရှားပါးပါး လိုအပ်ပါက၊ အော်ဒါမတင်မီ input-output အချိုးကို ဂရုတစိုက် အကဲဖြတ်ပါ။
စုံစမ်းမေးမြန်းရန်ပေးပို့ပါ။
ဆက်သွယ်ရန်အချက်အလက်
-
လိပ်စာ
အမှတ် 44၊ Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Tel
-
အီးမေးလ်
JWGRIP သို့ စုံစမ်းမေးမြန်းမှု ပေးပို့ရန် ကြိုဆိုပါသည်။ ကျွန်ုပ်တို့၏ ပရော်ဖက်ရှင်နယ်နည်းပညာနှင့် အရောင်းအဖွဲ့သည် အခမဲ့ စားပွဲတင်ရွေးချယ်မှု၊ စိတ်ကြိုက်ဖြေရှင်းချက်ဒီဇိုင်းနှင့် တိကျသော quotation ကို ပေးဆောင်မည်ဖြစ်သည်။
သတင်းအကြံပြုချက်များ